
Cómo elegir una fibra abrasiva industrial: mineral, grado y acabado de metales
A primera vista, una fibra abrasiva no tejida parece demasiado flexible para eliminar marcas de oxidación, igualar una soldadura o dejar un rayado uniforme en una superficie curva. Sin embargo, su capacidad de trabajo depende de la combinación de fibras, mineral abrasivo, resina y grado, no solo de su color. Si se trata como una esponja de cocina, se puede escoger una referencia que apenas corte. Si se usa como si fuera papel de lija, puede dejar rayas difíciles de eliminar de una superficie final. La pregunta útil no es si la fibra es «suave», sino si su estructura y grado corresponden al material, al defecto y al acabado requerido.
Las fibras abrasivas industriales no son esponjas de cocina
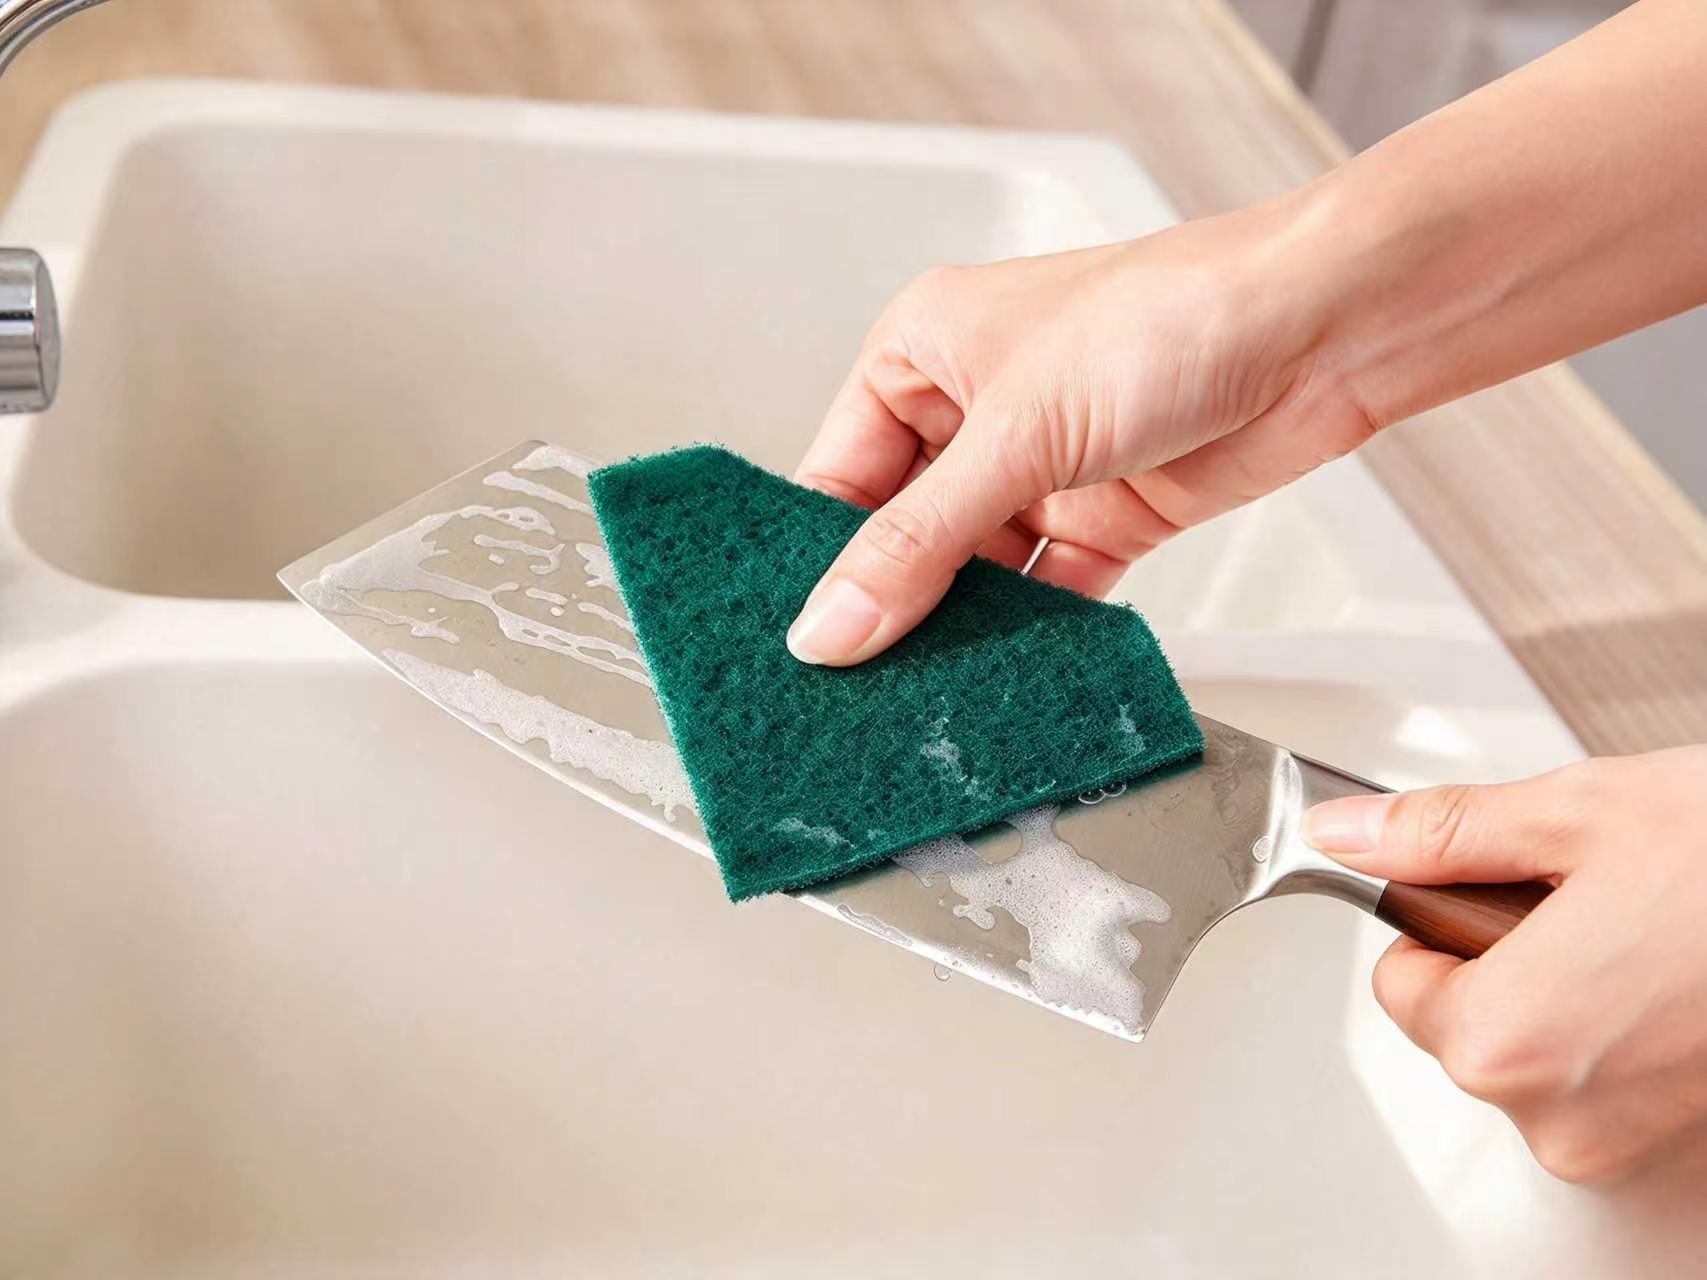
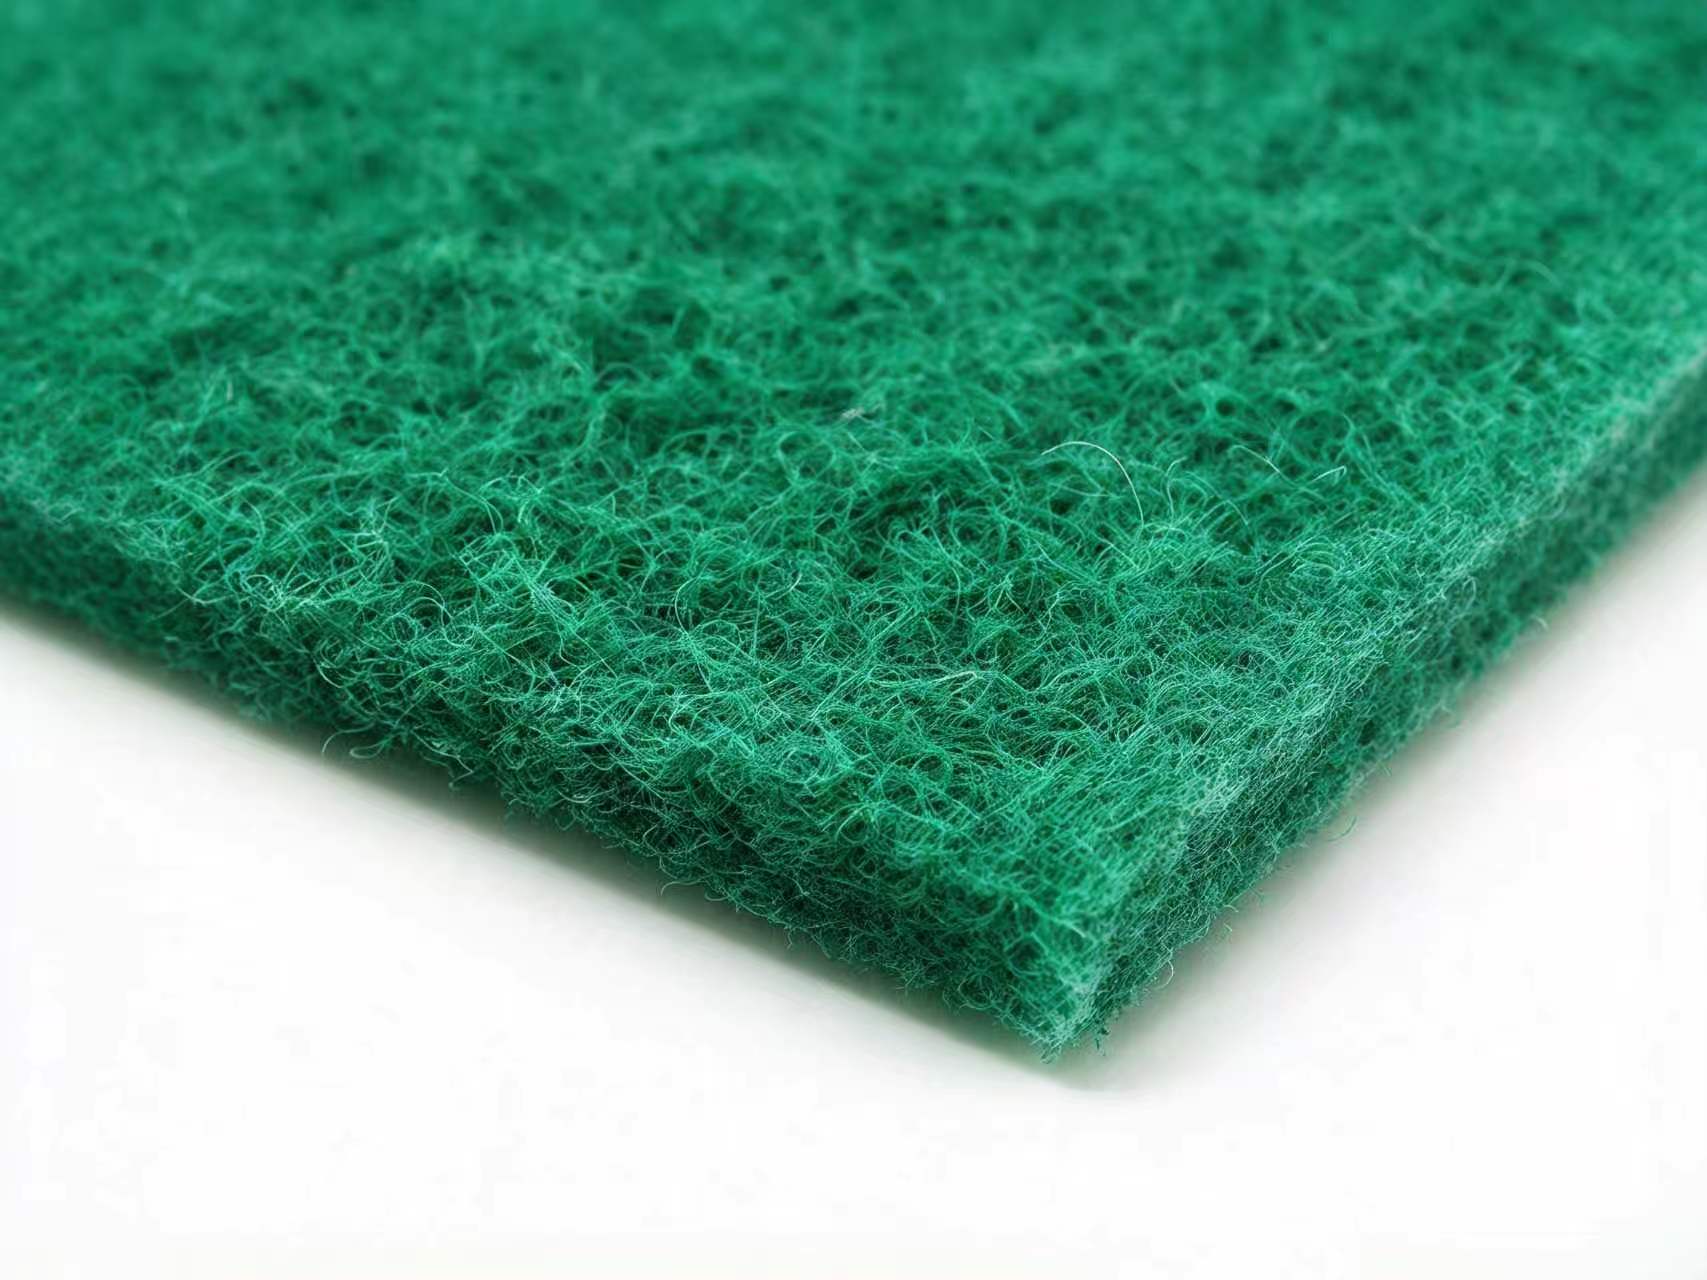
Las almohadillas industriales pertenecen a la familia de los abrasivos no tejidos. Un producto habitual combina una red tridimensional de nailon u otras fibras sintéticas con granos abrasivos fijados mediante resina. Su estructura abierta se adapta a cantos redondeados, orificios y zonas de transición junto a una soldadura. Los espacios de la red también permiten evacuar residuos y reducen la tendencia al embazamiento. Por ello son útiles para igualar superficies, eliminar rebabas ligeras, crear un acabado satinado y preparar piezas antes de recubrirlas. No son la primera opción para escoria gruesa, rayas profundas o desniveles evidentes. Conviene retirar primero el material sobrante con una banda, una muela u otro abrasivo de mayor arranque y utilizar después la almohadilla para uniformar la superficie.
Contenido de abrasivo: no se fije solo en el porcentaje
Un mayor contenido de abrasivo puede indicar más capacidad de corte, pero un porcentaje aislado no permite comparar con rigor productos de distintas marcas. La densidad de las fibras, el tipo y tamaño del grano, la dureza de la resina, el espesor y la apertura de la red modifican el contacto, el desgaste y el arranque de material. Además, muchos fabricantes no publican un porcentaje en peso calculado con el mismo criterio. Al comprar, conviene pedir el mineral abrasivo, el grado, el espesor, los materiales compatibles y la operación recomendada. Si el proveedor solo puede indicar el color, será difícil repetir el mismo resultado en el siguiente lote. Una referencia técnica documentada y una muestra aprobada aportan más que un porcentaje presentado como regla universal.
Por qué importa más el grado que una equivalencia de grano
Los abrasivos no tejidos suelen clasificarse como gruesos, medios, finos, muy finos o ultrafinos. Son grados propios del producto y no equivalencias universales y exactas con los números de grano del papel de lija. Por ejemplo, dentro de una gama de almohadillas manuales de 3M, la 7440 es de óxido de aluminio, grado medio y color tostado; la 7446 es de carburo de silicio, grado medio y gris; la 7447 es de óxido de aluminio, muy fina y granate; y la 7448 es de carburo de silicio, ultrafina y gris. Incluso dentro de un mismo fabricante, el color por sí solo no identifica el mineral ni la agresividad. Al cambiar de marca o referencia, compruebe el grado y el abrasivo y ensaye una pieza representativa para evaluar las rayas reales. No convierta un color en un número fijo de grano.
¿Óxido de aluminio o carburo de silicio?
El óxido de aluminio tiene una dureza aproximada de 9 en la escala de Mohs. Es relativamente tenaz y duradero, y se emplea con frecuencia para limpiar, igualar y satinar acero inoxidable, acero al carbono y aleaciones de aluminio. El carburo de silicio es más duro, con un valor aproximado de 9,3 a 9,5; suele cortar de forma más incisiva, aunque sus granos se fracturan con mayor facilidad. Puede ser útil para capas de óxido, recubrimientos antiguos y determinadas superficies duras o frágiles. No obstante, el nombre del mineral no basta para elegir. Una almohadilla gruesa y otra muy fina de óxido de aluminio no dejan el mismo acabado ni generan el mismo calor con igual presión. Hay que comparar el grado y la aplicación concretos.
Fibra no tejida, papel de lija y lana de acero
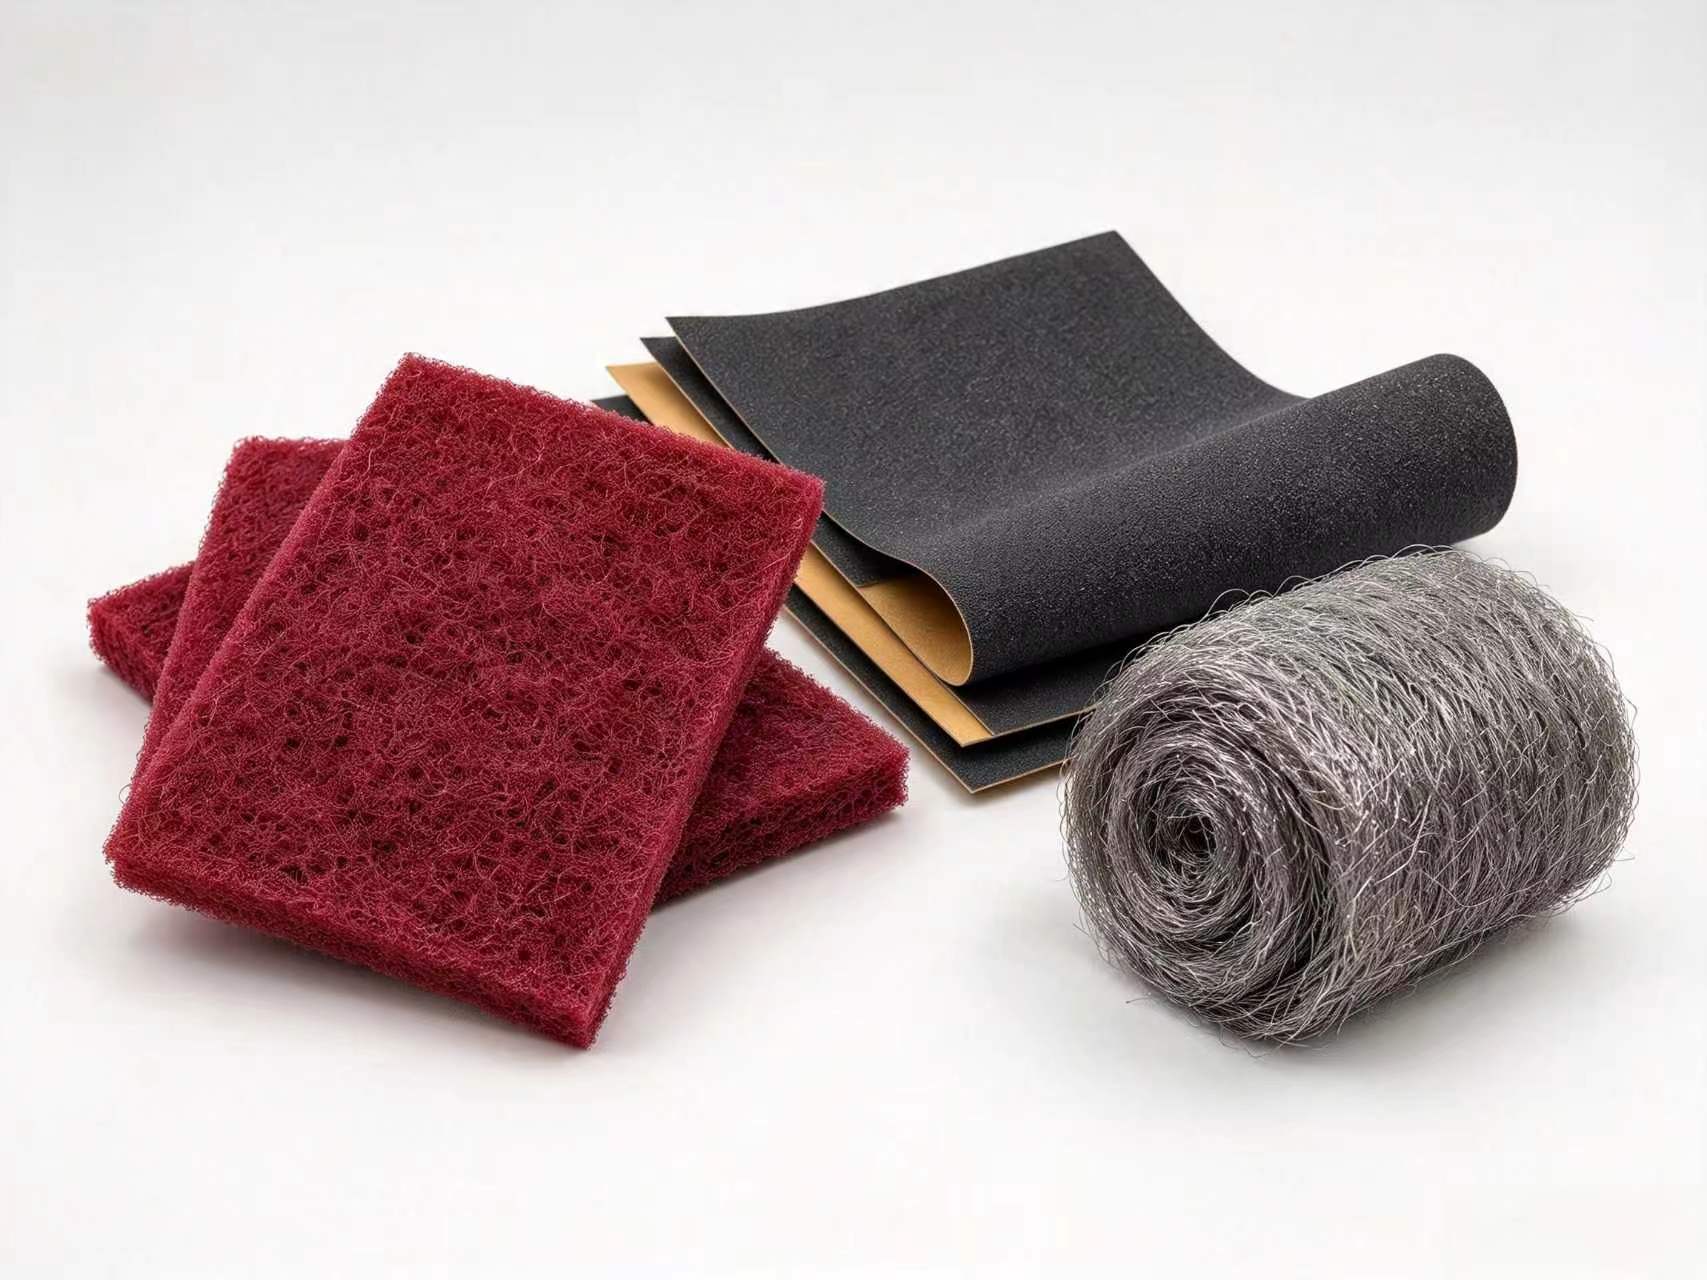
El papel de lija, la fibra no tejida y la lana de acero resuelven problemas diferentes. El papel de lija sirve para retirar material en superficies planas y para seguir una secuencia controlada que elimine las rayas de una etapa anterior. La fibra no tejida se adapta a contornos y ayuda a uniformar bordes y transiciones. La lana de acero puede emplearse en ciertas limpiezas finas, pero desprende fragmentos metálicos capaces de oxidarse o contaminar la pieza. Como ejemplo concreto, 3M compara el rendimiento de su almohadilla 7447 con el de la lana de acero de grado 1 y señala que evita la oxidación y las pequeñas esquirlas metálicas propias de esta. La comparación corresponde a esa referencia específica, no a todas las almohadillas industriales.
Uso en seco, en húmedo y presión
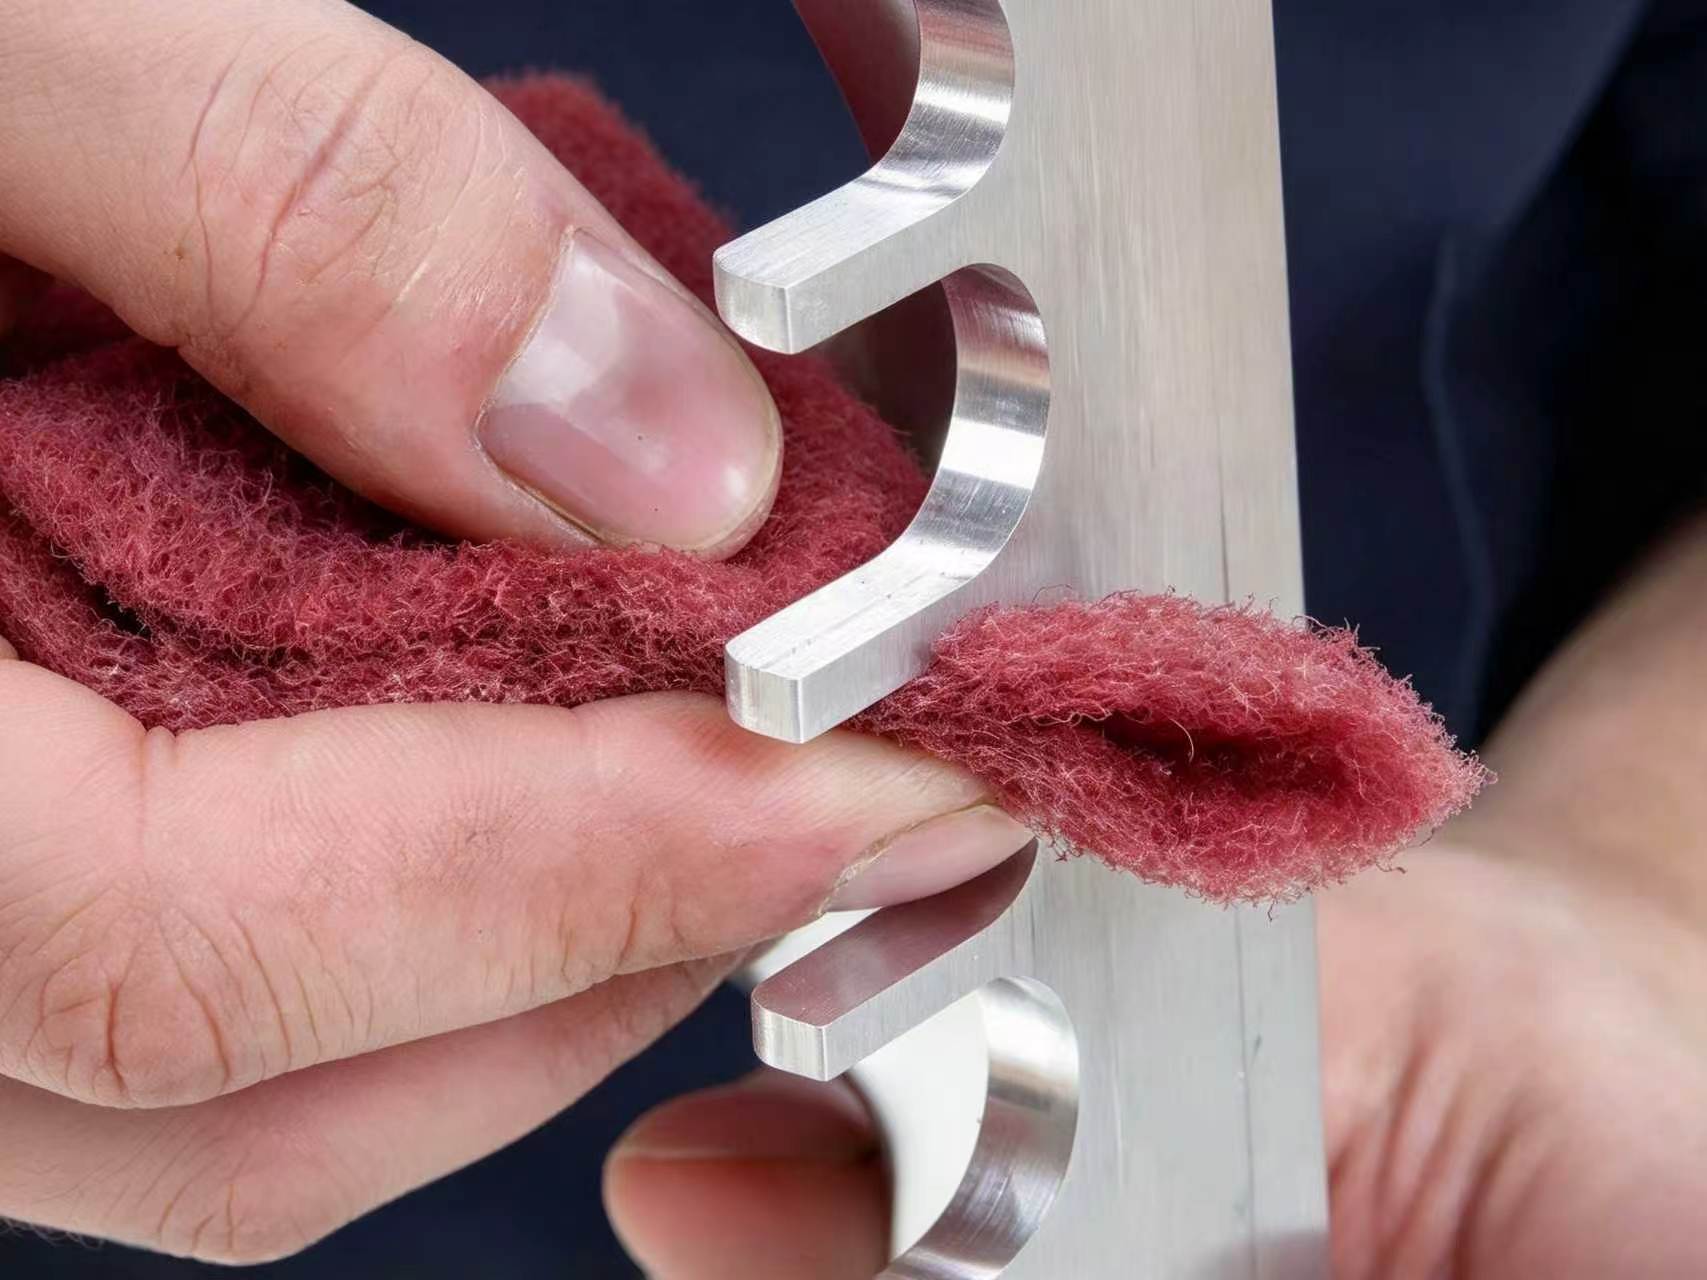
Algunas almohadillas industriales admiten uso en seco o con agua o disolventes autorizados por el fabricante. El trabajo en húmedo puede ayudar a retirar residuos y calor, pero hay que comprobar la compatibilidad del líquido con la pieza, la resina y el proceso posterior. Consulte las instrucciones del producto; no dé por hecho que cualquier fibra resiste cualquier limpiador. En seco o en húmedo, tampoco conviene intentar aumentar el arranque presionando con fuerza en un punto. Un exceso de presión localizada puede profundizar las rayas, dar un brillo irregular al canto o elevar la temperatura. En un acabado final de acero inoxidable, evite reutilizar un abrasivo empleado antes sobre acero al carbono: las partículas transferidas pueden contaminar la superficie y favorecer manchas de óxido.
Una secuencia práctica para elegir
Para seleccionar el producto, defina primero el acabado final: quitar rebabas leves, igualar una soldadura, recuperar un rayado direccional o preparar la superficie antes de pintar. Después identifique el material y el defecto inicial. Empiece con un grado relativamente fino en una muestra poco visible; trabaje en una sola dirección, con presión ligera y constante, y observe las rayas, la temperatura y la transición. Si el arranque resulta insuficiente, pase a un grado más agresivo en vez de aumentar la fuerza de inmediato. Limpie la pieza y los útiles cada vez que cambie de una etapa gruesa a otra más fina para evitar que queden partículas gruesas. Anote la referencia y el resultado de la prueba para futuros pedidos. Un acabado estable depende del grado, el mineral, la presión y la secuencia de trabajo, no de un supuesto color universal.
This post is also available in:


Dejar un comentario
¿Quieres unirte a la conversación?Siéntete libre de contribuir!