
Même grain, résultats différents : pourquoi le type de grain abrasif compte
Lorsque les acheteurs comparent des bandes abrasives, du papier abrasif ou des disques fibre, la granulométrie est généralement l’une des premières spécifications qu’ils vérifient. Trois produits peuvent tous porter la mention P80, mais l’un coupe plus vite, un autre dure plus longtemps et un troisième offre une finition plus froide et plus régulière.
La raison est simple : la granulométrie décrit une plage approximative de tailles de particules, mais ne caractérise pas entièrement les performances de l’abrasif. Dans le système FEPA, les abrasifs appliqués utilisent normalement les désignations P, tandis que les abrasifs agglomérés utilisent les désignations F. P80 indique donc une plage approximative de tailles de particules, mais non la façon dont les grains se fracturent ni la durée pendant laquelle ils restent coupants.
Pourquoi une même granulométrie peut donner des résultats différents
Chaque grain abrasif agit comme un très petit outil de coupe. Lors du ponçage ou du meulage, ses arêtes s’émoussent progressivement, se fracturent ou se détachent du liant.
Les différents grains d’oxyde d’aluminium présentent des compositions chimiques, des structures cristallines, une ténacité et une friabilité différentes. Ces propriétés influencent la vitesse de coupe, l’échauffement, la durée de vie utile et la régularité de la finition. La FEPA souligne également que les grains abrasifs varient selon leur chimie, leur taille, leur forme et leurs traitements spéciaux.
La friabilité est particulièrement importante. Un grain friable se fragmente plus facilement et expose de nouvelles arêtes de coupe. Cela peut améliorer l’efficacité de coupe, mais une fracture excessive peut réduire la durée de vie. Un grain plus tenace peut durer plus longtemps, mais il peut s’émousser s’il ne renouvelle pas ses arêtes de coupe.
Le meilleur choix n’est donc pas toujours le grain le plus dur ou le plus coûteux. C’est celui qui correspond à la pièce à travailler, à la puissance de la machine, à la pression et à la finition recherchée.
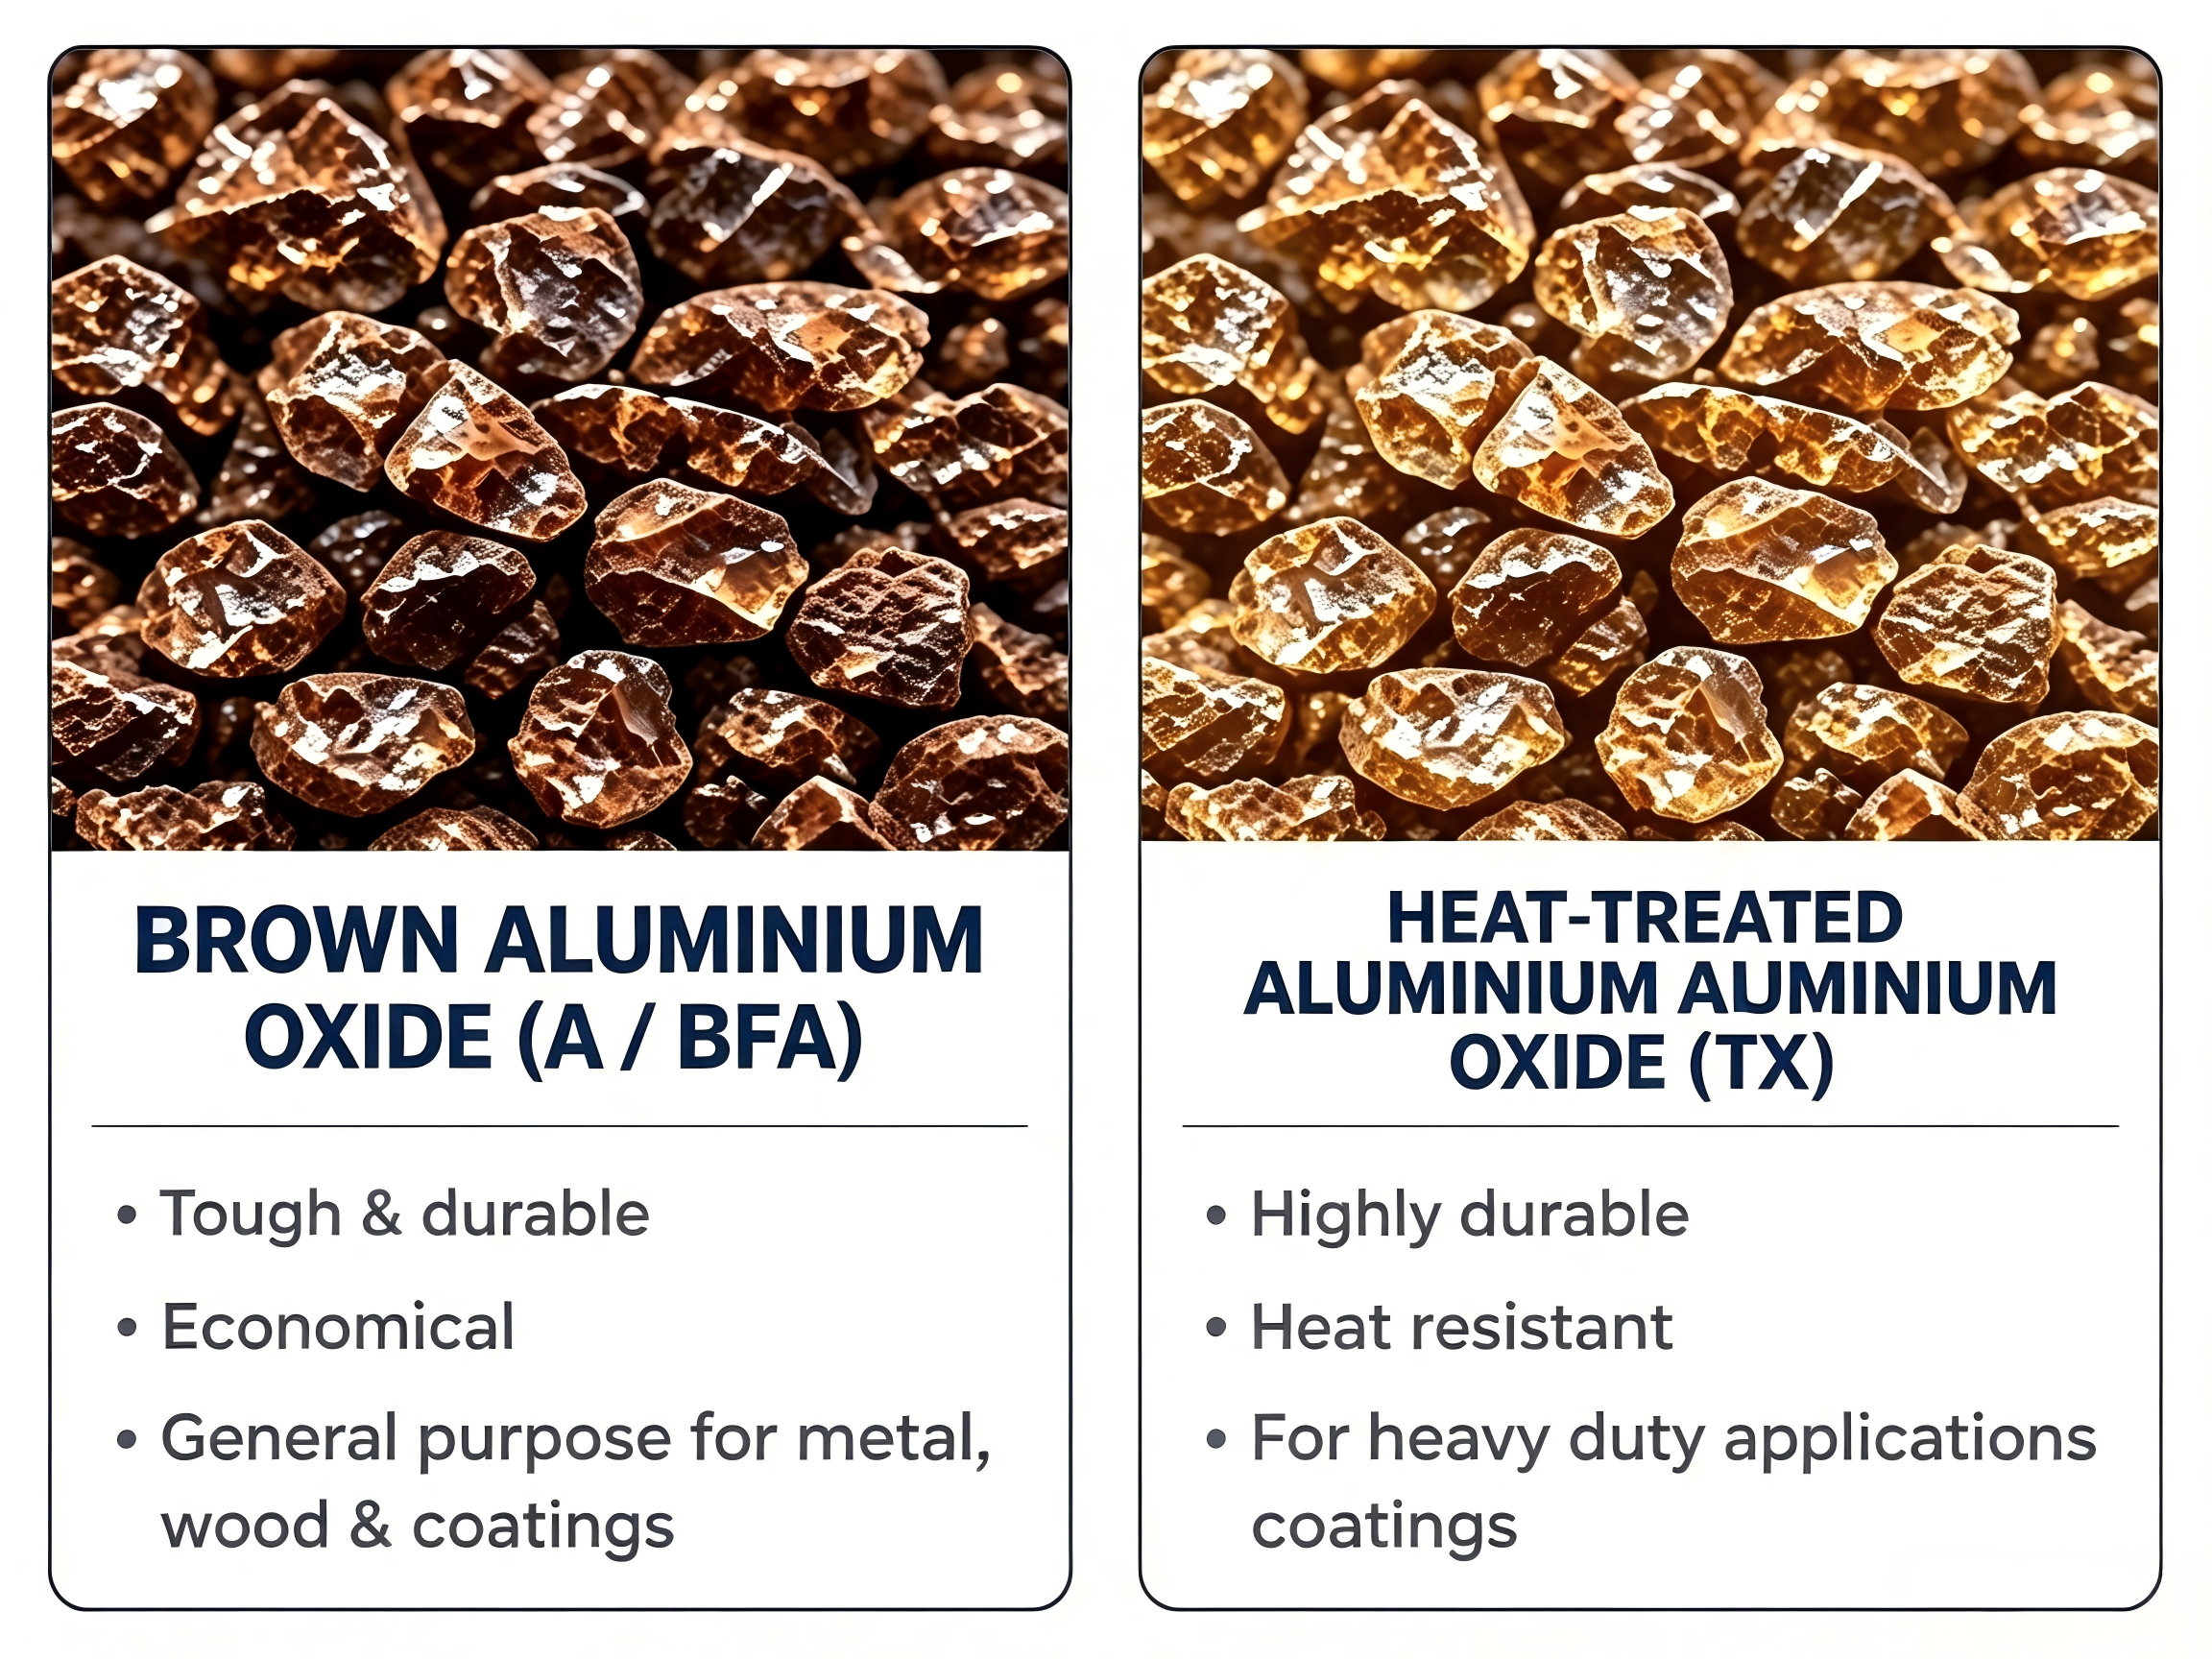
Oxyde d’aluminium brun et traité thermiquement
L’oxyde d’aluminium brun fondu est largement utilisé car il offre un équilibre pratique entre dureté, ténacité, durabilité et coût. Il convient au ponçage et au meulage général de l’acier, du bois et des revêtements.
À granulométrie P80 identique, l’oxyde d’aluminium brun offre souvent des performances stables et économiques, même si le résultat final dépend encore de la forme du grain, de la densité de revêtement, du liant et du support.
L’oxyde d’aluminium traité thermiquement est généralement un grain ayant subi un traitement thermique complémentaire et, pour certains produits, un revêtement de surface. Ces traitements peuvent améliorer la stabilité, la ténacité et l’adhésion à la résine, ce qui rend le grain adapté aux abrasifs appliqués exigeants, tels que les bandes et disques intensifs. Les données officielles de fabricants de grains abrasifs indiquent également que les traitements thermiques et revêtements de surface peuvent améliorer la stabilité du grain et l’adhésion de la résine.
Les méthodes de traitement varient ; la construction complète du produit reste donc déterminante.
Oxyde d’aluminium blanc et semi-friable
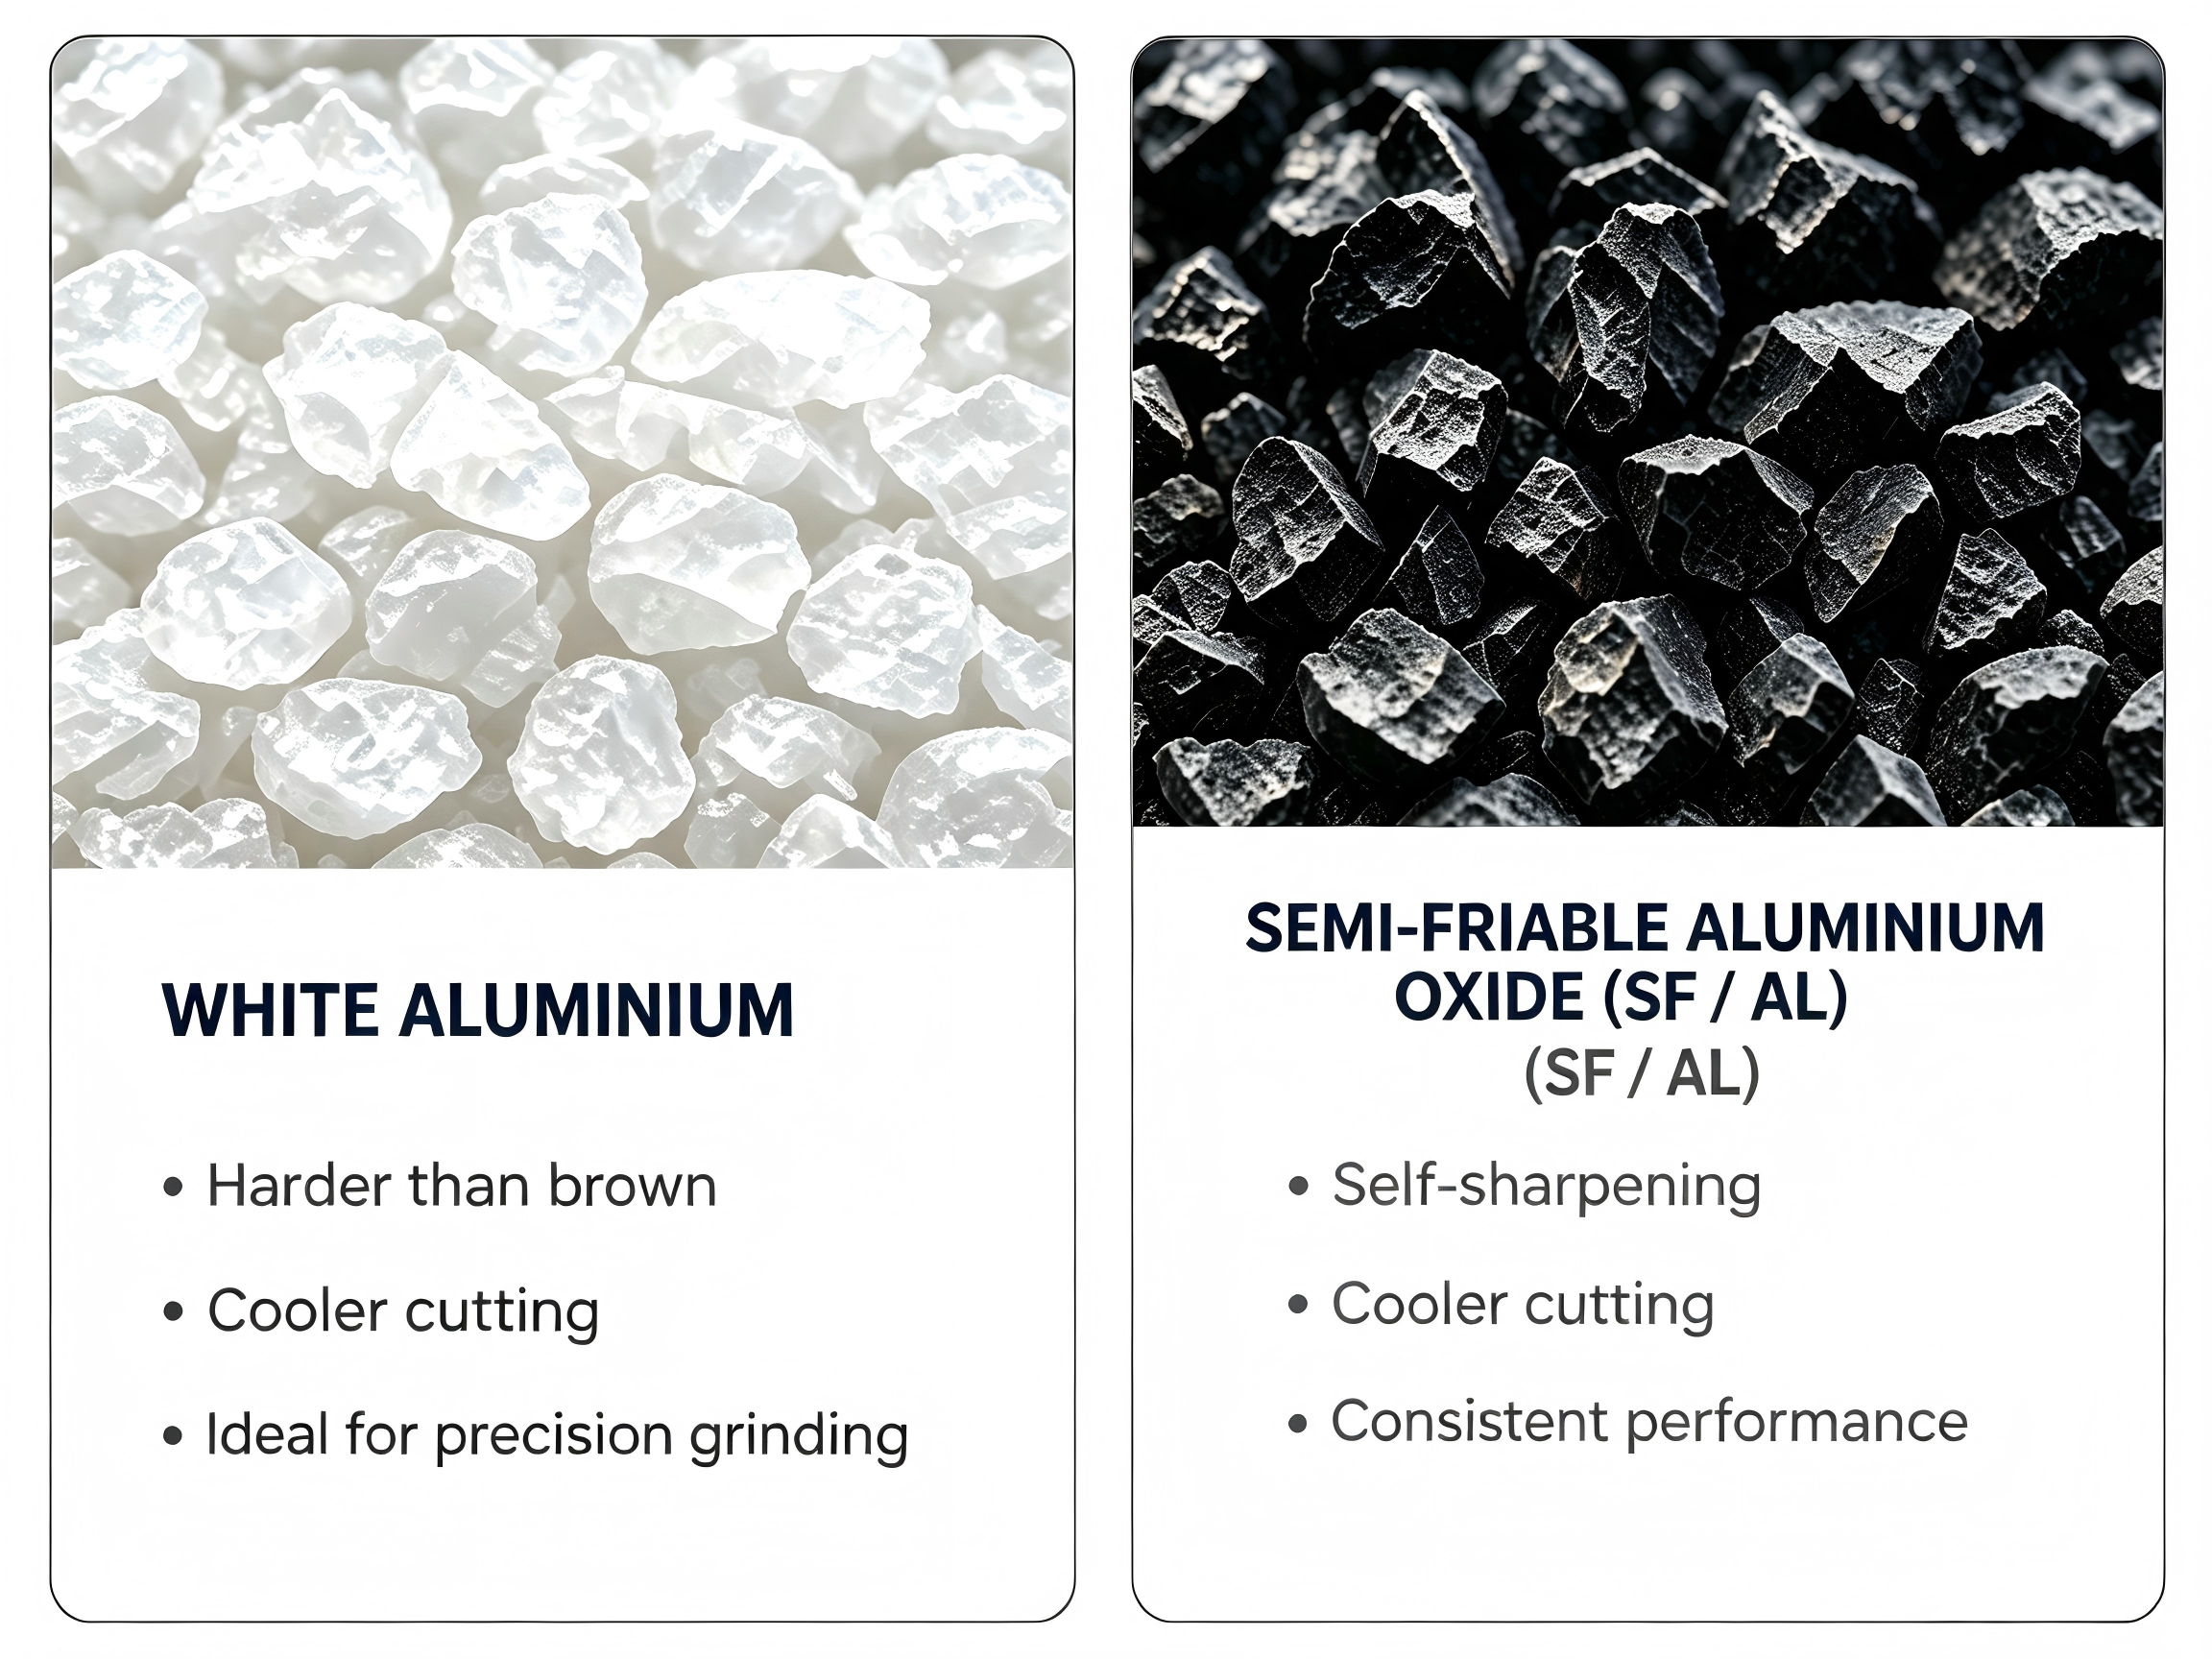
L’oxyde d’aluminium blanc fondu est fabriqué à partir d’alumine calcinée et présente une grande pureté. Comparé à l’oxyde d’aluminium brun, plus tenace, il est généralement plus friable et peut exposer plus facilement de nouvelles arêtes de coupe.
Il est donc utile lorsqu’une coupe plus vive, une chaleur maîtrisée et une surface plus propre sont importantes. Un abrasif P120 à l’oxyde d’aluminium blanc et un autre P120 à l’oxyde d’aluminium brun peuvent néanmoins différer par leur action de coupe, leur température de travail et leur durée de vie.
L’oxyde d’aluminium semi-friable équilibre ténacité et auto-affûtage ; il est utile lorsque le taux d’enlèvement, la finition et la durée de vie doivent tous être pris en compte. Les formulations peuvent toutefois varier selon les fabricants. Les qualités semi-friables commerciales peuvent aussi recevoir une calcination, un traitement thermique ou un traitement de surface selon l’application visée.
Oxyde d’aluminium rose et rubis
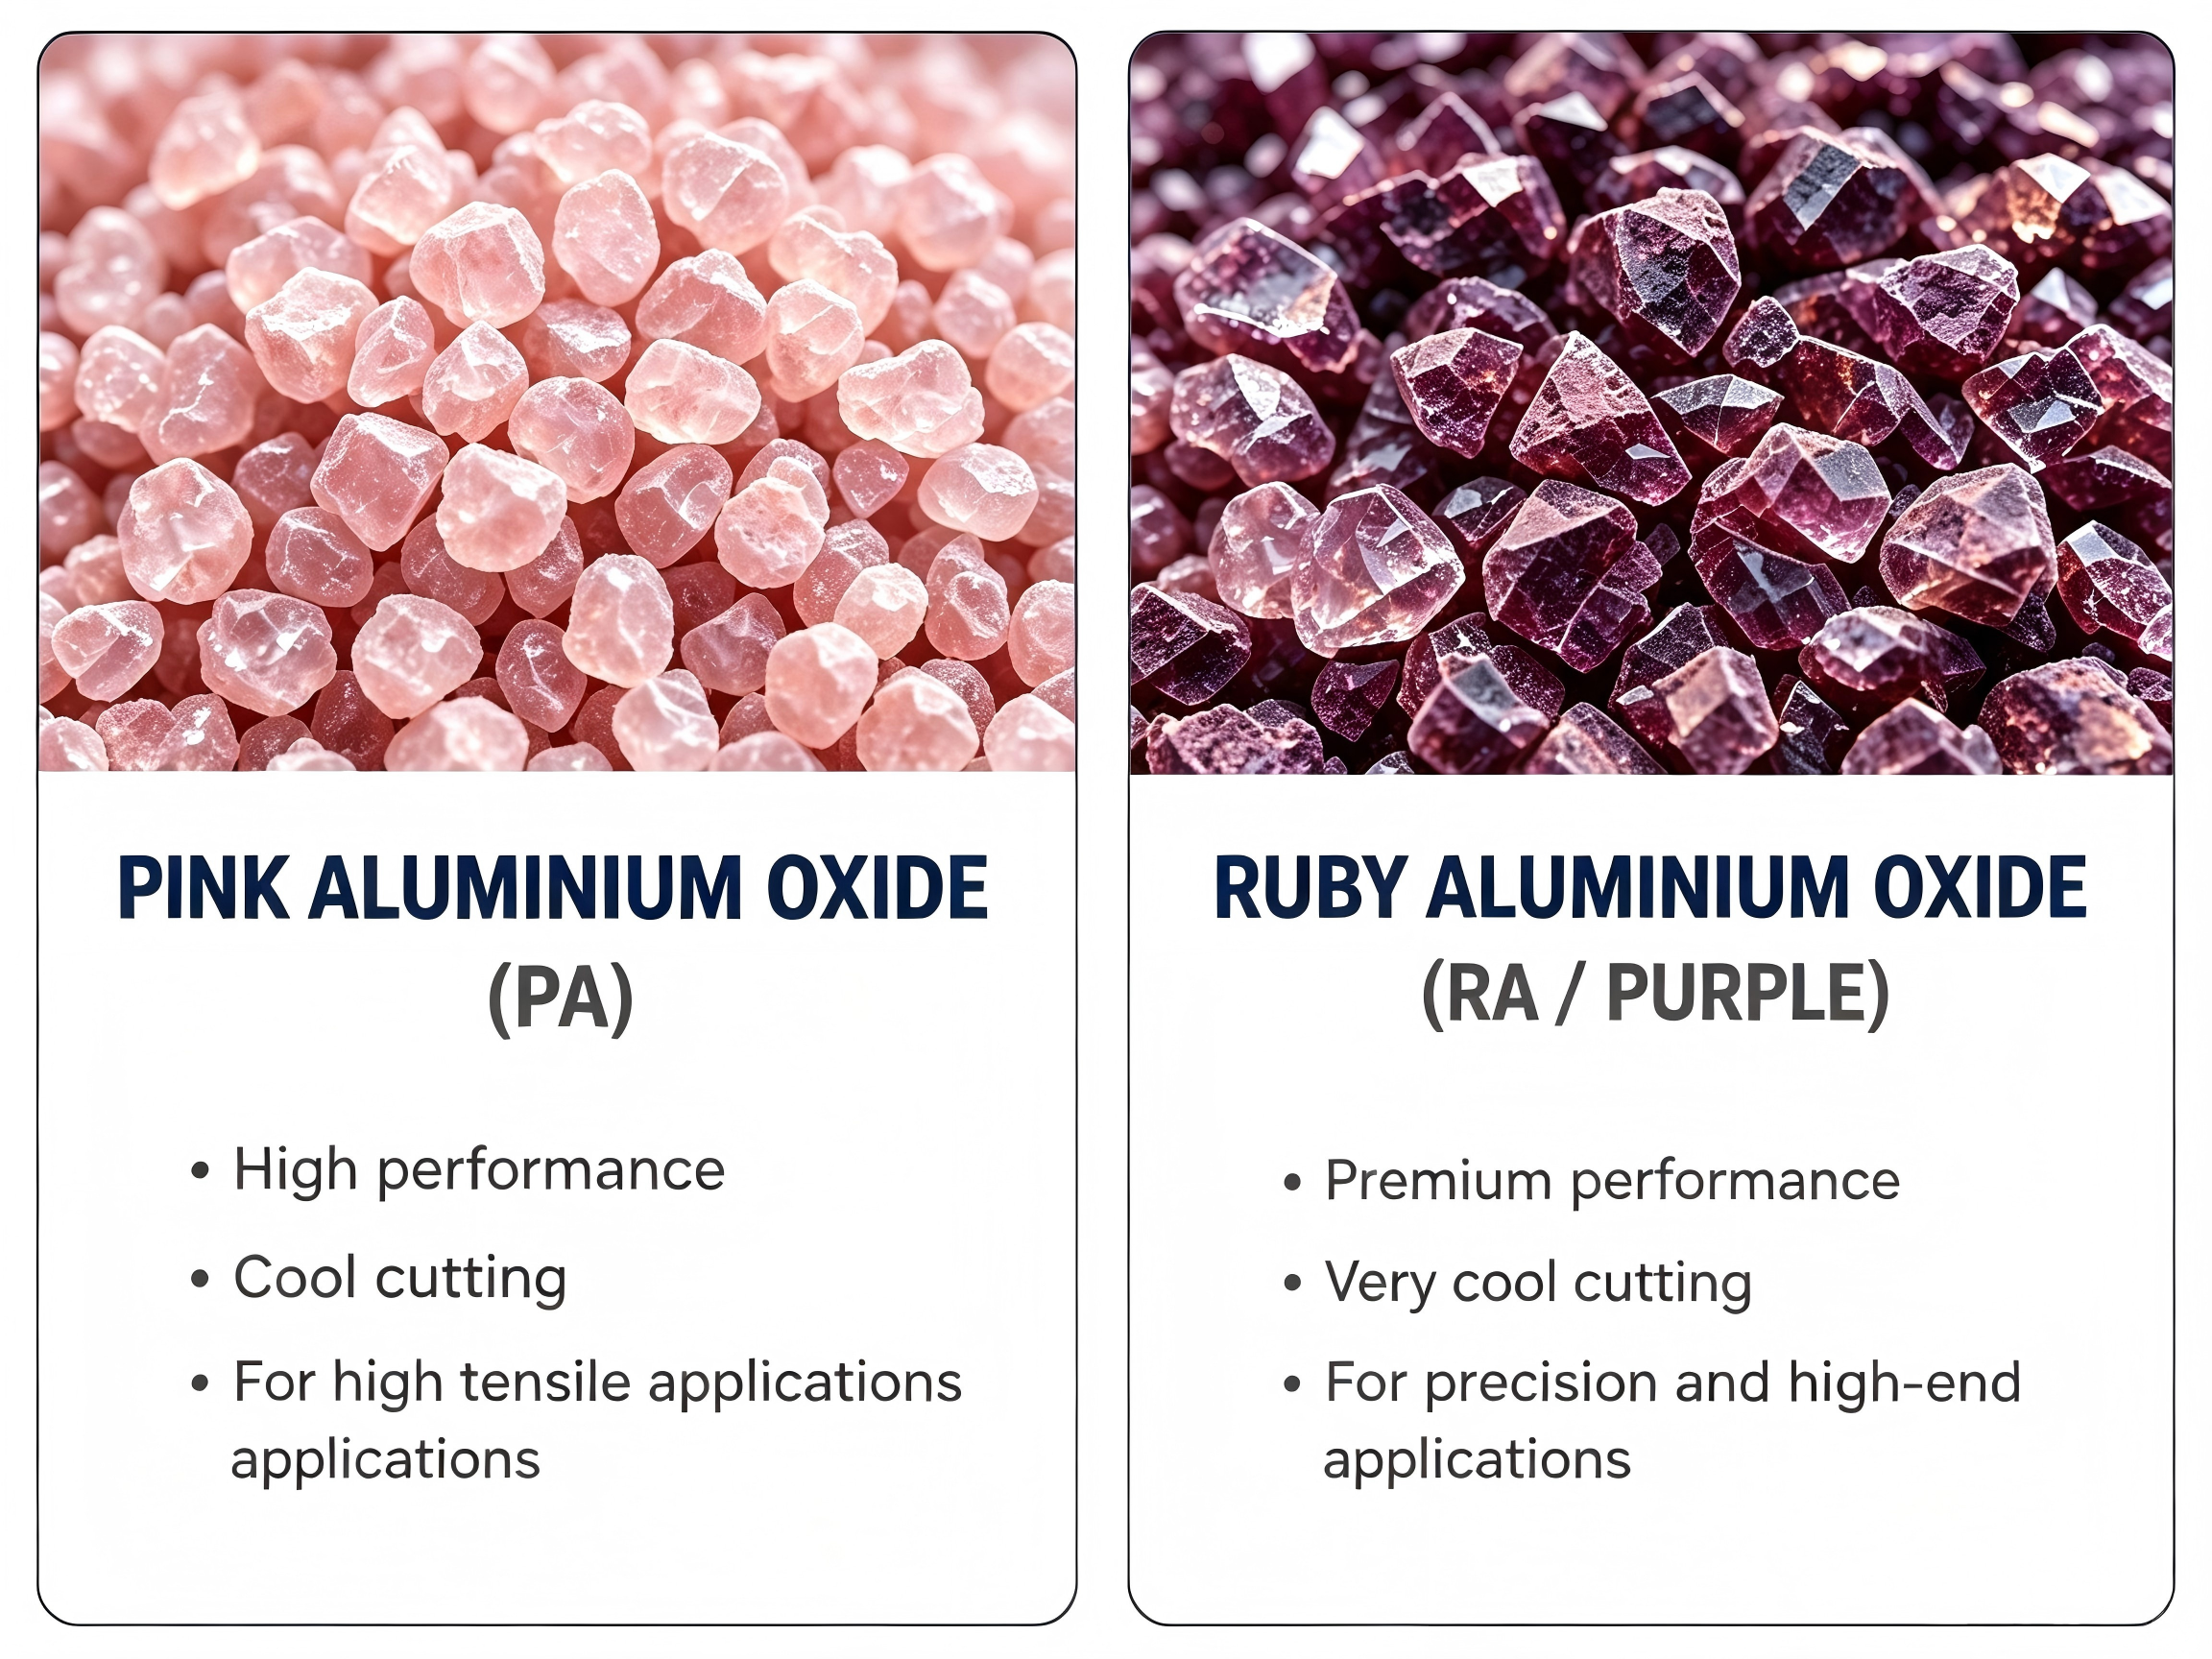
Les oxydes d’aluminium rose et rubis sont produits par fusion d’alumine calcinée avec de l’oxyde de chrome. La composition contenant du chrome modifie la couleur et influence également le comportement du grain.
L’oxyde d’aluminium rose combine une action de coupe relativement vive avec une ténacité supérieure à celle de l’oxyde d’aluminium blanc standard. Il est souvent utilisé pour le meulage de précision, les aciers à outils ou les applications exigeant une coupe contrôlée et une bonne qualité de surface.
L’oxyde d’aluminium rubis contient normalement plus d’oxyde de chrome que les qualités roses plus claires. Il est couramment utilisé dans les meules vitrifiées et les applications spécialisées où la résistance du grain et le renouvellement des arêtes sont importants. Les données produit d’un fabricant de grains montrent, par exemple, une teneur en oxyde de chrome plus élevée dans sa qualité rubis que dans sa qualité rose standard.
La couleur seule ne doit pas servir à juger les performances, car les teneurs en chrome et les systèmes de dénomination varient selon les fournisseurs.
Oxyde d’aluminium céramique et alumine de gel ensemencée
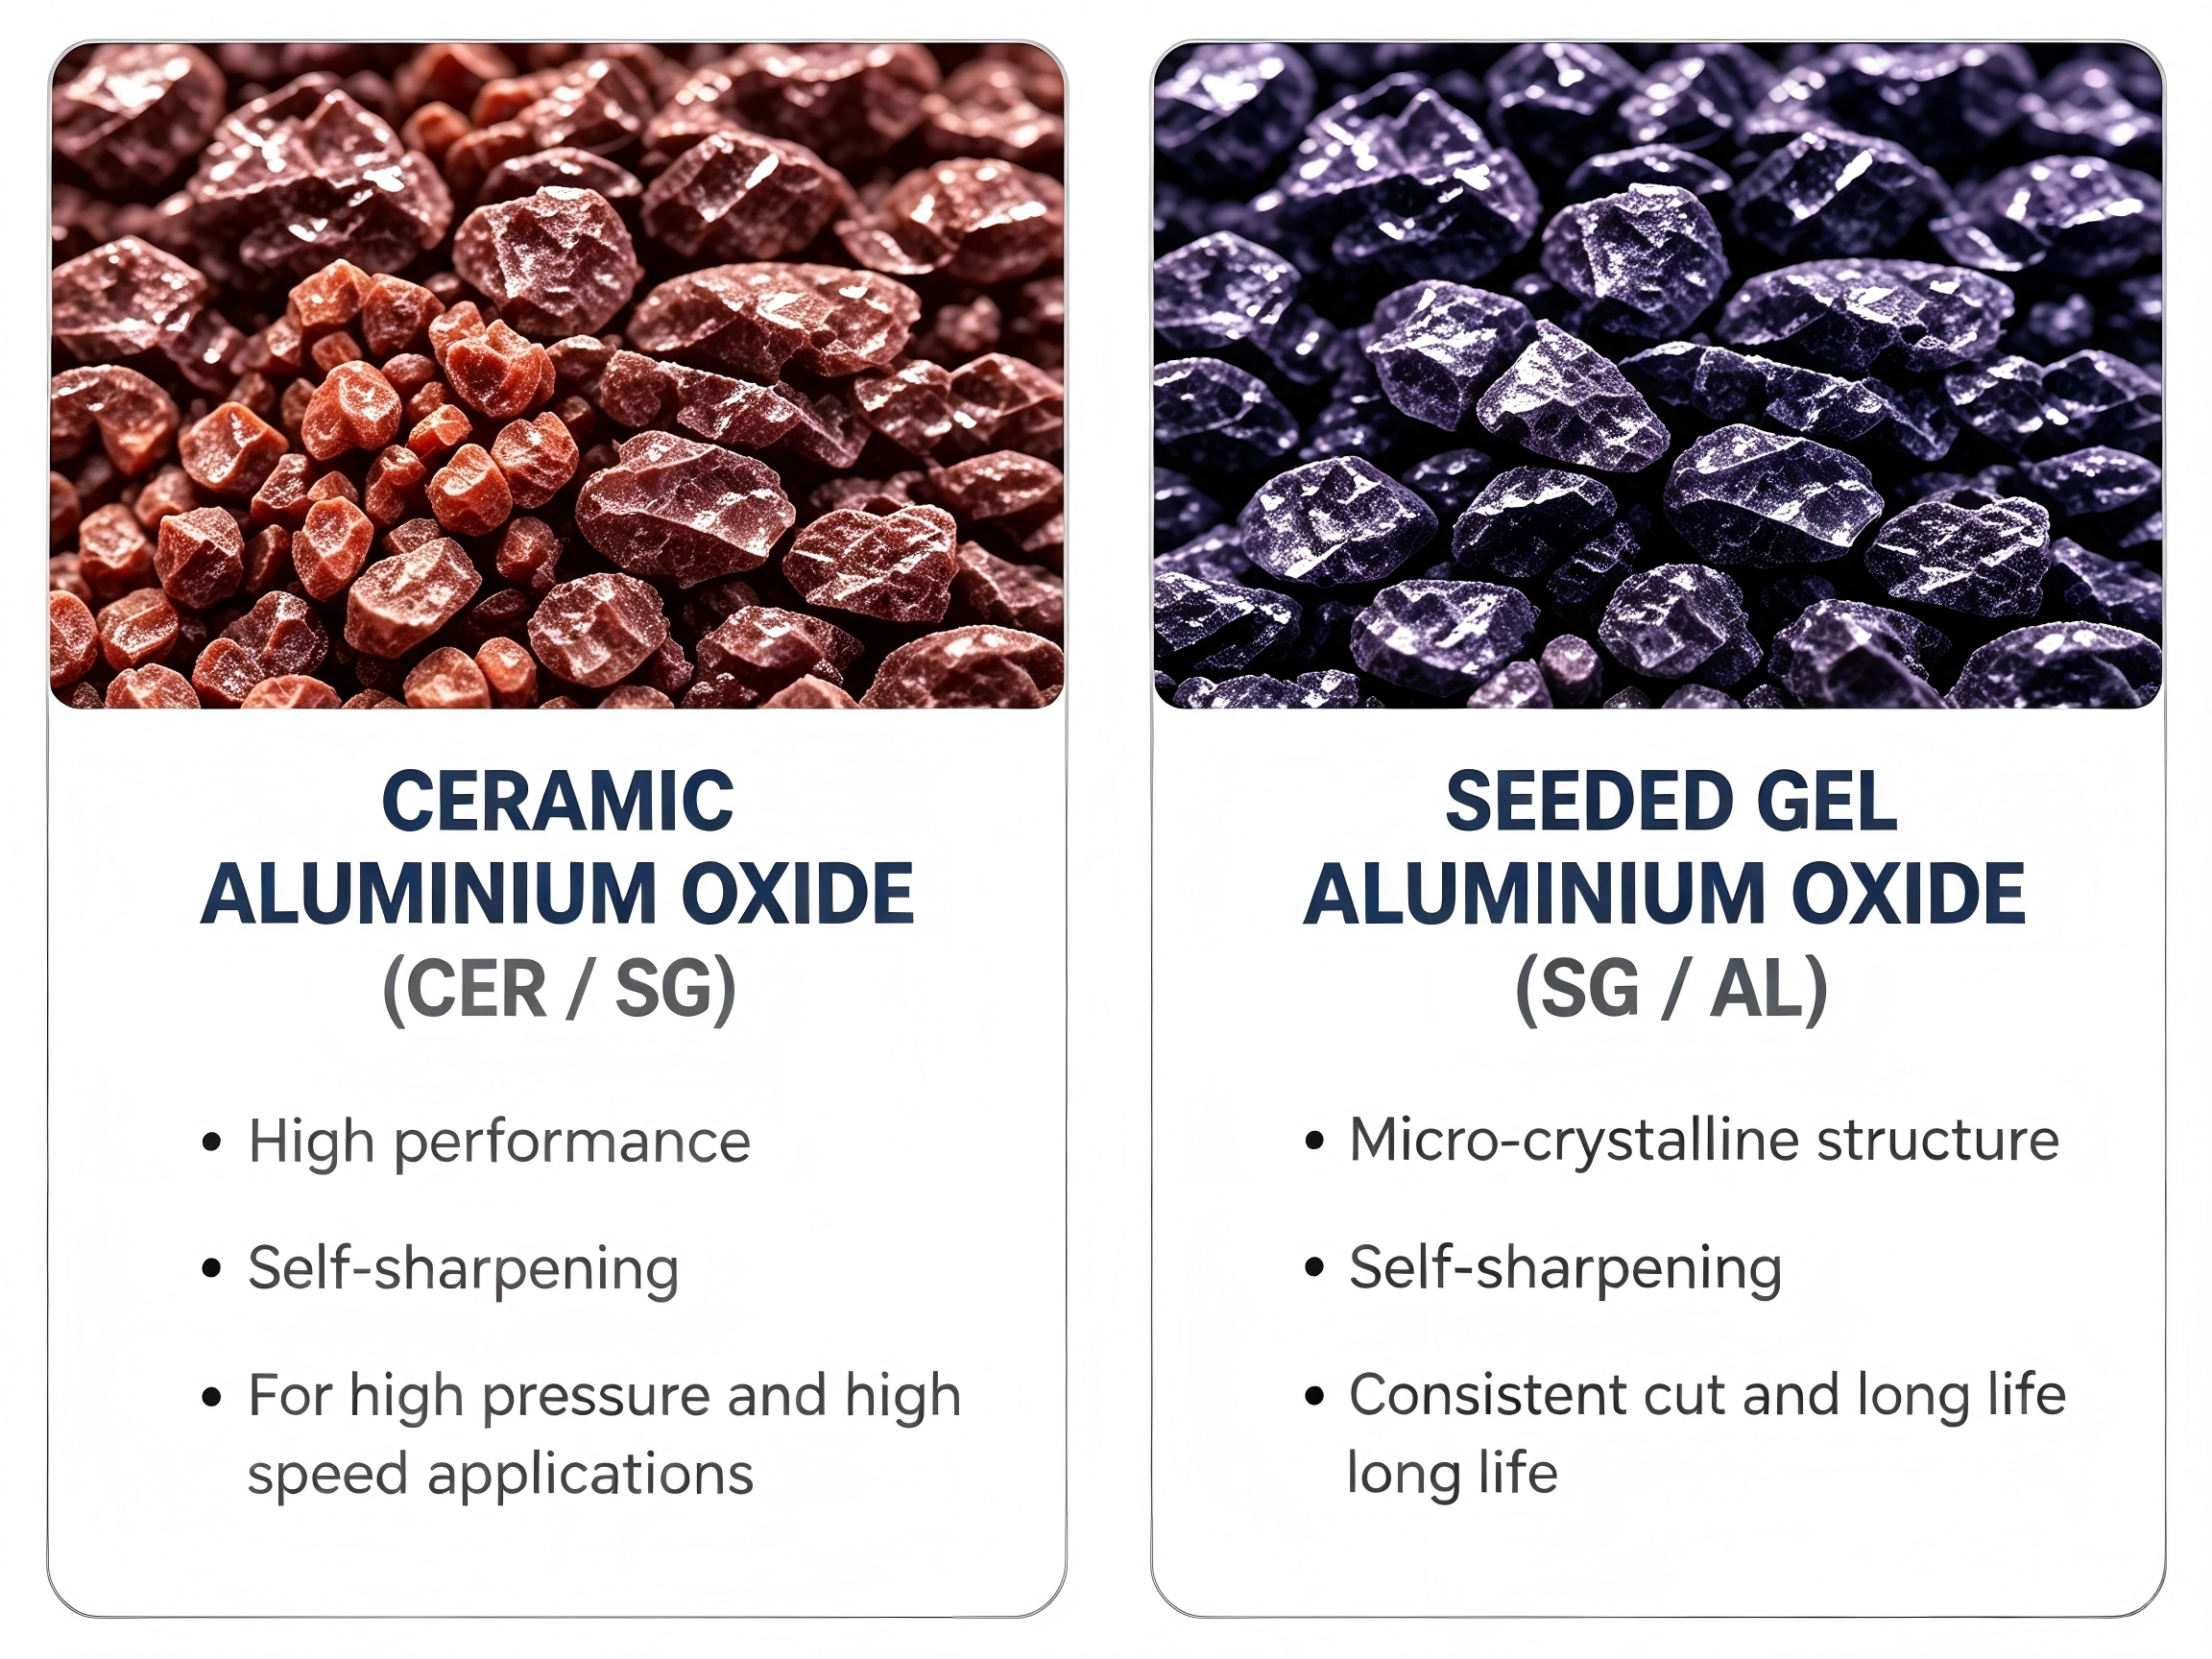
L’oxyde d’aluminium céramique possède une fine structure microcristalline. Sous une pression de meulage appropriée, le grain peut se microfracturer et créer continuellement de nouvelles arêtes de coupe. Un abrasif céramique P60 peut ainsi enlever la matière plus vite et conserver une coupe efficace plus longtemps qu’un produit conventionnel P60 à l’oxyde d’aluminium.
Le grain céramique exige néanmoins une puissance et une pression adaptées. Sans cela, son mécanisme d’auto-affûtage peut ne pas être pleinement activé.
Le gel ensemencé, souvent abrégé SG, est une technologie de la famille des alumines céramiques microcristallines. Il est produit par un procédé de frittage qui crée des cristaux très fins et uniformes. Sous l’effort de meulage, la microfracture expose de nouvelles arêtes de coupe tout en limitant la perte de gros fragments de grain.
SG désigne une famille technologique plutôt qu’un niveau de performance universel. Différents produits à gel ensemencé peuvent employer des formes de grain, microstructures et formulations différentes selon les conditions de meulage.
Le type de grain n’est qu’un élément du système
Même lorsque deux abrasifs utilisent la même granulométrie et le même type de grain, leurs performances peuvent encore différer.
Un abrasif appliqué est un système complet composé de grain, de support et de matériaux de liaison. La FEPA définit les abrasifs appliqués comme des grains abrasifs liés à des supports tels que le papier, la toile, le film ou la fibre vulcanisée, normalement au moyen de couches de base et de couverture en résine.
La forme du grain, la densité de revêtement, la résistance de la résine, la souplesse du support et la conception du joint de bande peuvent tous influencer le résultat.
Les conditions d’utilisation comptent également. La puissance de la machine, la pression, le matériau de la pièce et la finition visée peuvent toutes modifier les performances. Un grain haut de gamme ne peut pas bien fonctionner s’il se détache trop tôt ou si le support cède en premier.
Comment sélectionner plus efficacement
P80, P120 et P240 sont des spécifications importantes, mais seulement un point de départ. Tenez compte de la pièce, du taux d’enlèvement ou de la finition requis, de la puissance et de la pression de la machine, ainsi que de la priorité entre prix d’achat et coût par pièce finie.
L’oxyde d’aluminium brun peut être pratique pour les travaux généraux économiques. Les qualités blanches, roses et rubis peuvent convenir à un meulage plus contrôlé ou spécialisé. Les grains semi-friables et traités thermiquement offrent différents compromis entre coupe et durabilité.
Les grains céramiques et à gel ensemencé sont les plus utiles lorsque la machine et l’application peuvent exploiter efficacement leur comportement de microfracturation.
Deux abrasifs P80 peuvent donc produire des résultats très différents. La comparaison pertinente ne repose pas sur la seule granulométrie, mais sur l’ensemble du système : type de grain, construction du produit, conditions de la machine et exigences de la pièce.
Il n’existe pas un seul « meilleur » grain abrasif pour tous les travaux. Le meilleur résultat vient de l’adéquation de l’abrasif à l’application.
This post is also available in:


Laisser un commentaire
Rejoindre la discussion?N’hésitez pas à contribuer !