
Choisir un tampon abrasif non tissé industriel : abrasif, grade et finition des métaux
À première vue, un tampon abrasif non tissé industriel semble trop souple pour enlever une coloration, fondre une soudure ou créer un grain régulier sur une surface courbe. Pourtant, son efficacité dépend de la structure fibreuse, du minéral abrasif, de la résine et du grade, et non de sa seule couleur. Le prendre pour une éponge ménagère peut conduire à choisir un tampon qui enlève trop peu de matière. Le traiter comme du papier abrasif peut laisser des rayures difficiles à corriger. La question utile est donc de savoir si sa construction et son grade conviennent au matériau, au défaut à traiter et à la finition recherchée.
Les tampons non tissés industriels ne sont pas des éponges ménagères
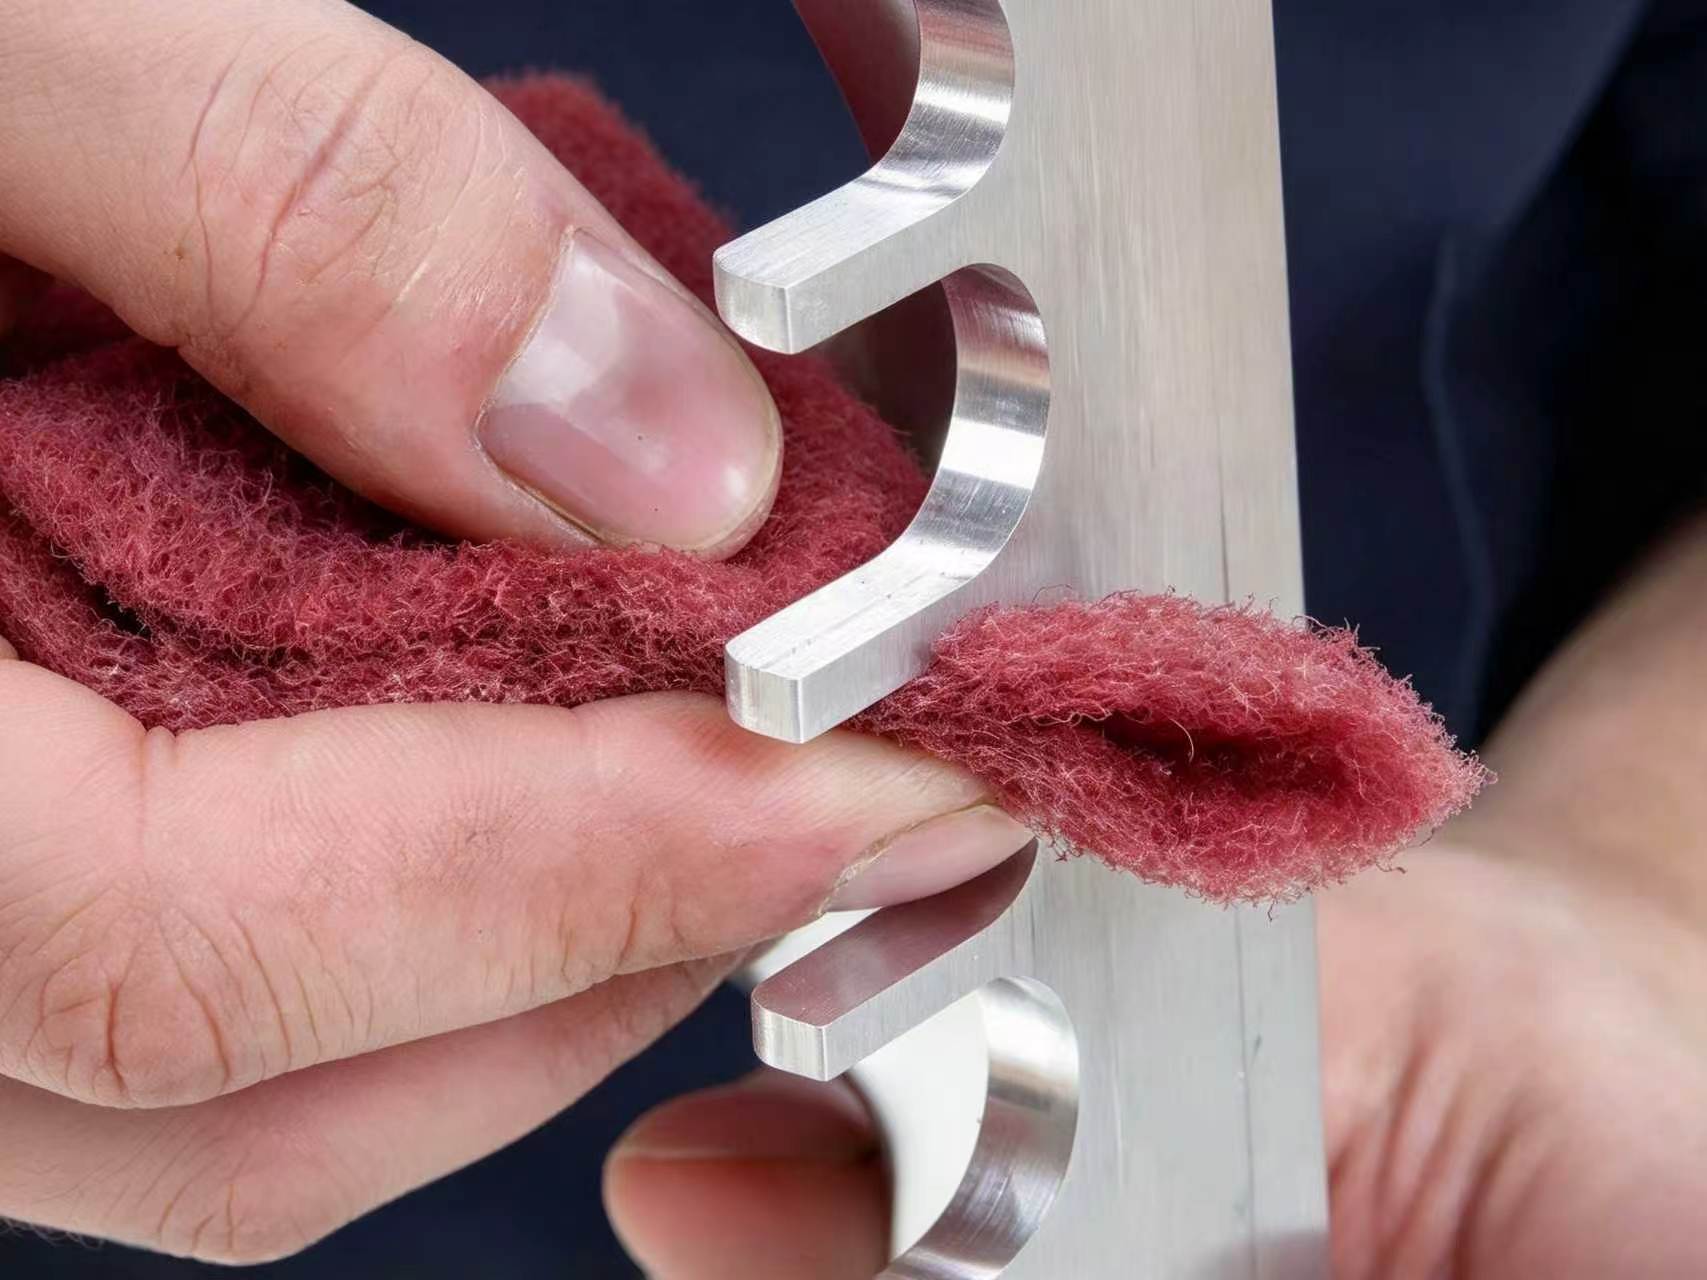
Les tampons manuels industriels appartiennent à la famille des abrasifs non tissés. Un produit typique associe une nappe tridimensionnelle de nylon ou d’autres fibres synthétiques à des grains abrasifs fixés par une résine. Sa structure ouverte épouse les bords arrondis, les trous et les transitions autour d’une soudure. Les espaces entre les fibres facilitent aussi l’évacuation des débris et limitent l’encrassement. Le tampon convient ainsi à l’harmonisation des soudures, à l’ébavurage léger, au satinage et à la préparation avant peinture. Il ne constitue pas le premier choix pour enlever une épaisse couche de laitier, une rayure profonde ou une marche prononcée. Commencez par retirer la matière importante avec une bande, une meule ou un autre abrasif plus agressif, puis utilisez le tampon pour affiner et uniformiser la surface.
Teneur en abrasif : ne vous limitez pas à un pourcentage
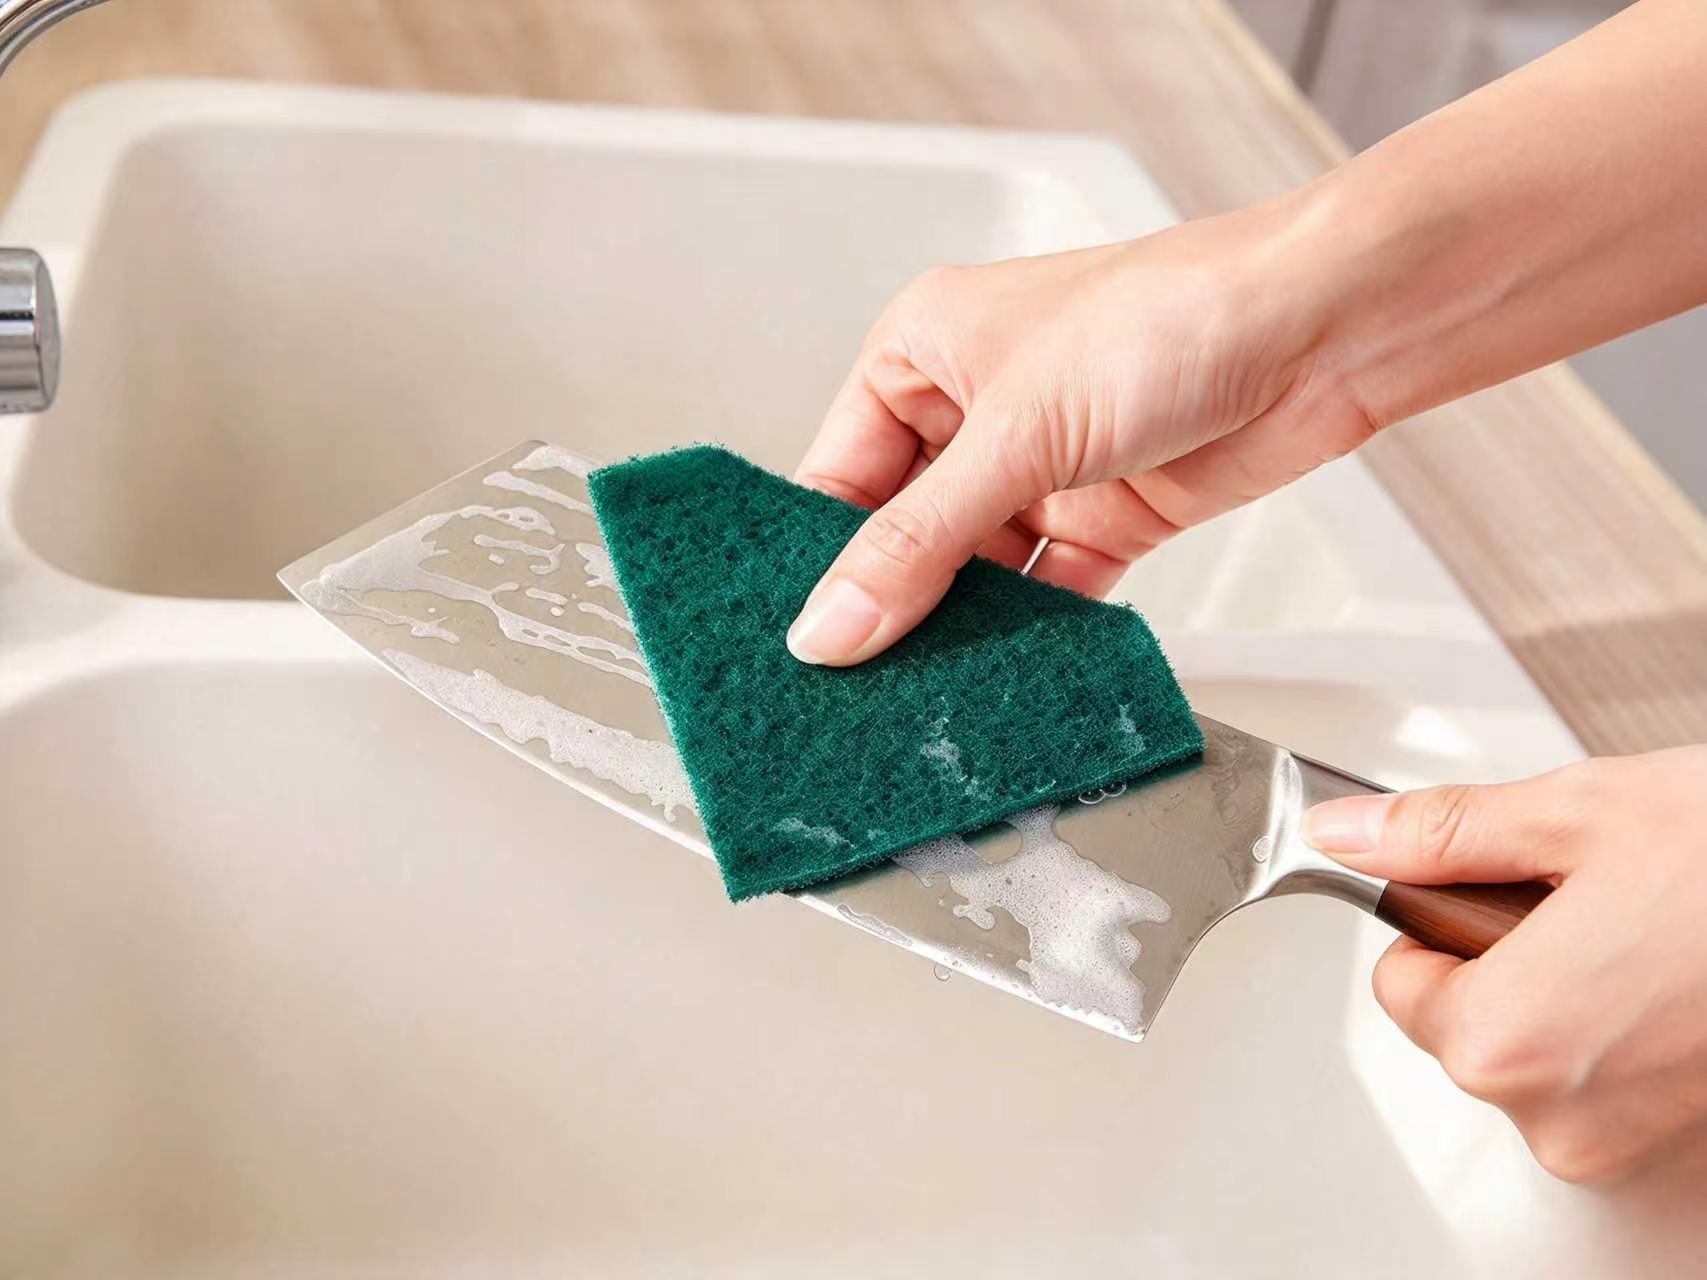
Une teneur plus élevée en grains peut suggérer une capacité de coupe supérieure, mais un pourcentage seul ne permet pas de comparer des tampons de marques différentes. La densité des fibres, le type et la taille des grains, la dureté de la résine, l’épaisseur du tampon et l’ouverture de la nappe influencent tous le contact, l’usure et l’enlèvement de matière. Beaucoup de fournisseurs ne publient pas de pourcentage massique directement comparable. Pour acheter, demandez le minéral abrasif, le grade, l’épaisseur, les matériaux compatibles et l’opération recommandée. Si le fournisseur ne sait identifier le produit que par sa couleur, il sera difficile de retrouver le même résultat lors d’une nouvelle commande. Une référence produit documentée et un échantillon validé par essai sont plus utiles qu’une teneur universelle non étayée.
Pourquoi le grade compte plus qu’une équivalence en grain
Les tampons non tissés portent souvent les mentions gros, moyen, fin, très fin ou ultra fin. Il s’agit de grades de produit, sans correspondance universelle et directe avec la granulométrie du papier abrasif. Dans une gamme de tampons manuels 3M, par exemple, le 7440 est beige, de grade moyen et à l’oxyde d’aluminium ; le 7446 est gris, de grade moyen et au carbure de silicium ; le 7447 est bordeaux, très fin et à l’oxyde d’aluminium ; le 7448 est gris, ultra fin et au carbure de silicium. Même chez un seul fabricant, la couleur ne définit donc pas à elle seule le minéral ni l’agressivité. Lorsque vous changez de marque ou de référence, vérifiez le grade et le minéral, puis essayez le produit sur une pièce représentative pour observer les rayures réelles. N’associez pas une couleur à un numéro de grain fixe.
Oxyde d’aluminium ou carbure de silicium ?
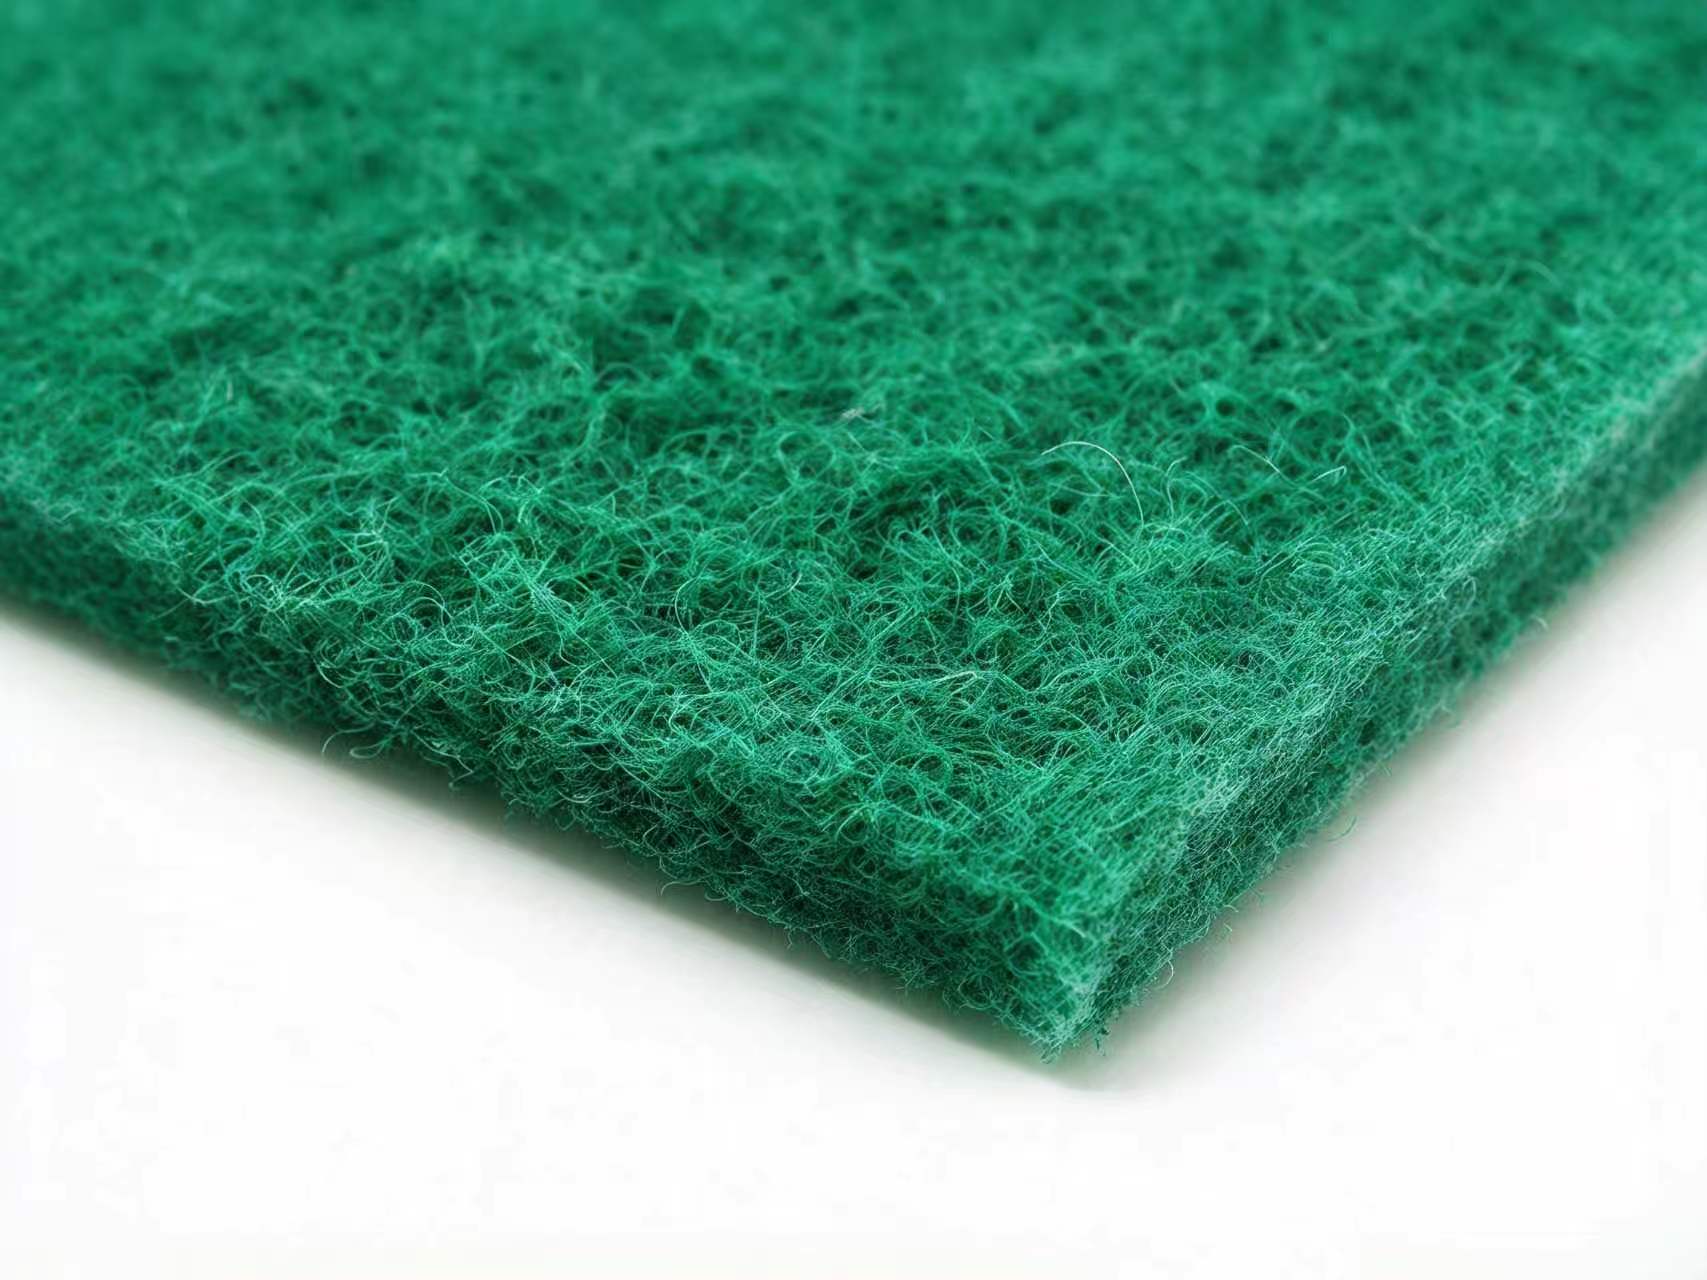
L’oxyde d’aluminium atteint environ 9 sur l’échelle de Mohs. Relativement tenace et durable, il sert souvent au nettoyage courant, à l’harmonisation et au satinage de l’acier inoxydable, de l’acier au carbone et des alliages d’aluminium. Le carbure de silicium est plus dur, autour de 9,3 à 9,5 sur cette échelle. Il coupe généralement plus vivement, mais ses grains se fragmentent plus facilement. Il peut convenir aux couches d’oxyde, aux anciens revêtements et à certaines surfaces dures ou fragiles. Le nom du minéral n’est toutefois qu’un critère parmi d’autres. Un tampon gros et un tampon très fin à l’oxyde d’aluminium ne produiront ni la même finition ni la même chaleur sous une pression identique. Comparez le grade et l’application réelle au lieu de supposer qu’un minéral est toujours préférable.
Tampons non tissés, papier abrasif et laine d’acier
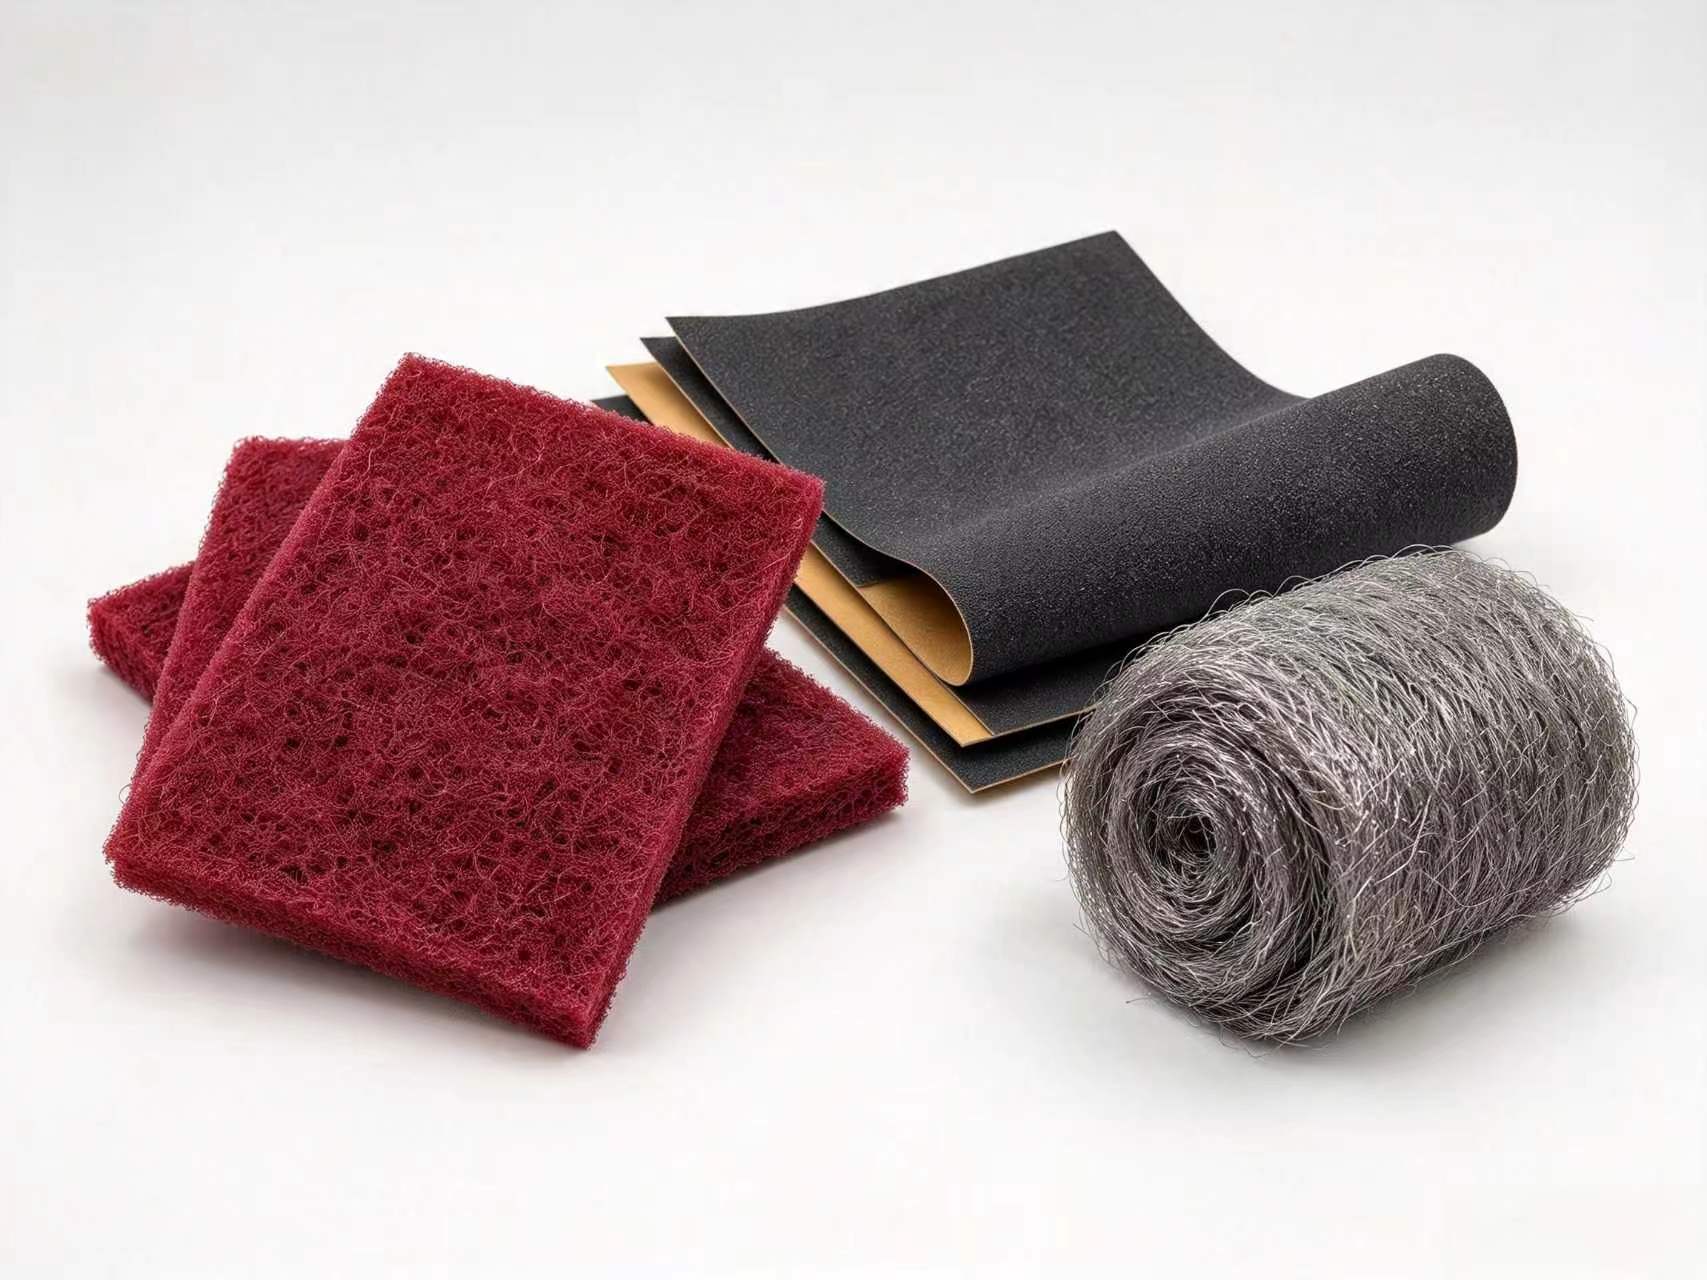
Le papier abrasif, les tampons non tissés et la laine d’acier répondent à des besoins de finition différents. Le papier abrasif convient à l’enlèvement de matière sur les surfaces planes et à une succession de grains destinée à effacer les rayures de l’étape précédente. Le tampon non tissé suit les contours et uniformise les transitions, les bords et les zones reprises. La laine d’acier peut servir à certains nettoyages fins, mais elle risque de déposer de petits fragments métalliques qui rouillent ou contaminent la pièce. À titre d’exemple précis, 3M présente son tampon 7447 comme comparable à la laine d’acier de grade 1, sans la rouille ni les fines échardes métalliques associées à cette dernière. Cette indication concerne ce produit nommé, et non tous les tampons industriels.
Utilisation à sec, à l’eau et pression
Certains tampons industriels s’utilisent à sec, avec de l’eau ou avec un solvant autorisé par le fabricant. Le travail humide peut évacuer les débris et la chaleur, mais la pièce, la résine et l’étape suivante doivent être compatibles avec le liquide choisi. Consultez la notice du produit au lieu de supposer que tous les tampons supportent tous les nettoyants. À sec comme à l’humide, n’essayez pas d’accroître la coupe en appuyant davantage au même endroit. Une pression localisée excessive peut creuser une rayure, faire briller irrégulièrement une arête ou produire trop de chaleur. Sur une finition en acier inoxydable, évitez de réutiliser un abrasif déjà employé sur l’acier au carbone : les particules transférées peuvent contaminer la surface et provoquer des traces de rouille.
Une méthode pratique pour choisir le tampon
Commencez par définir la surface finale recherchée : ébavurage léger, harmonisation d’une soudure, restauration d’un grain orienté ou préparation avant peinture. Identifiez ensuite le matériau et le défaut initial. Essayez d’abord un grade relativement fin sur une zone discrète, travaillez dans un seul sens avec une pression légère et régulière, puis observez les rayures, la température et la transition. Si l’enlèvement est insuffisant, passez à un grade plus agressif plutôt que de forcer immédiatement. Nettoyez la pièce et les outils lorsque vous passez d’une étape grossière à une étape plus fine afin que des grains résiduels ne gâchent pas la finition. Notez la référence du produit et le résultat de l’essai pour les prochaines commandes. Une finition reproductible dépend de l’accord entre grade, minéral, pression et procédé, pas d’une couleur supposée universelle.
This post is also available in:


Laisser un commentaire
Rejoindre la discussion?N’hésitez pas à contribuer !