
الدليل الأساسي لأقراص القطع: التركيب وحلقات الفتحة وملاءمة المقاس
بالنسبة للمحترفين وهواة الأعمال اليدوية على حد سواء، تُعد الجلاخة الزاوية أداة لا غنى عنها. لكن فعاليتها، والأهم سلامتك، تعتمد كليًا على التركيب الصحيح لقرص القطع أو الجلخ وفهم خصائصه. وتُعد الأسئلة المتعلقة بطريقة التركيب، والاختلافات في حلقة الفتحة المركزية، وأهمية مقاس الفتحة مسائل أساسية. دعونا نستعرض التفاصيل الفنية لضمان العمل بكفاءة وأمان.
إتقان التركيب – كيفية تثبيت قرص القطع على الجلاخة الزاوية بصورة صحيحة
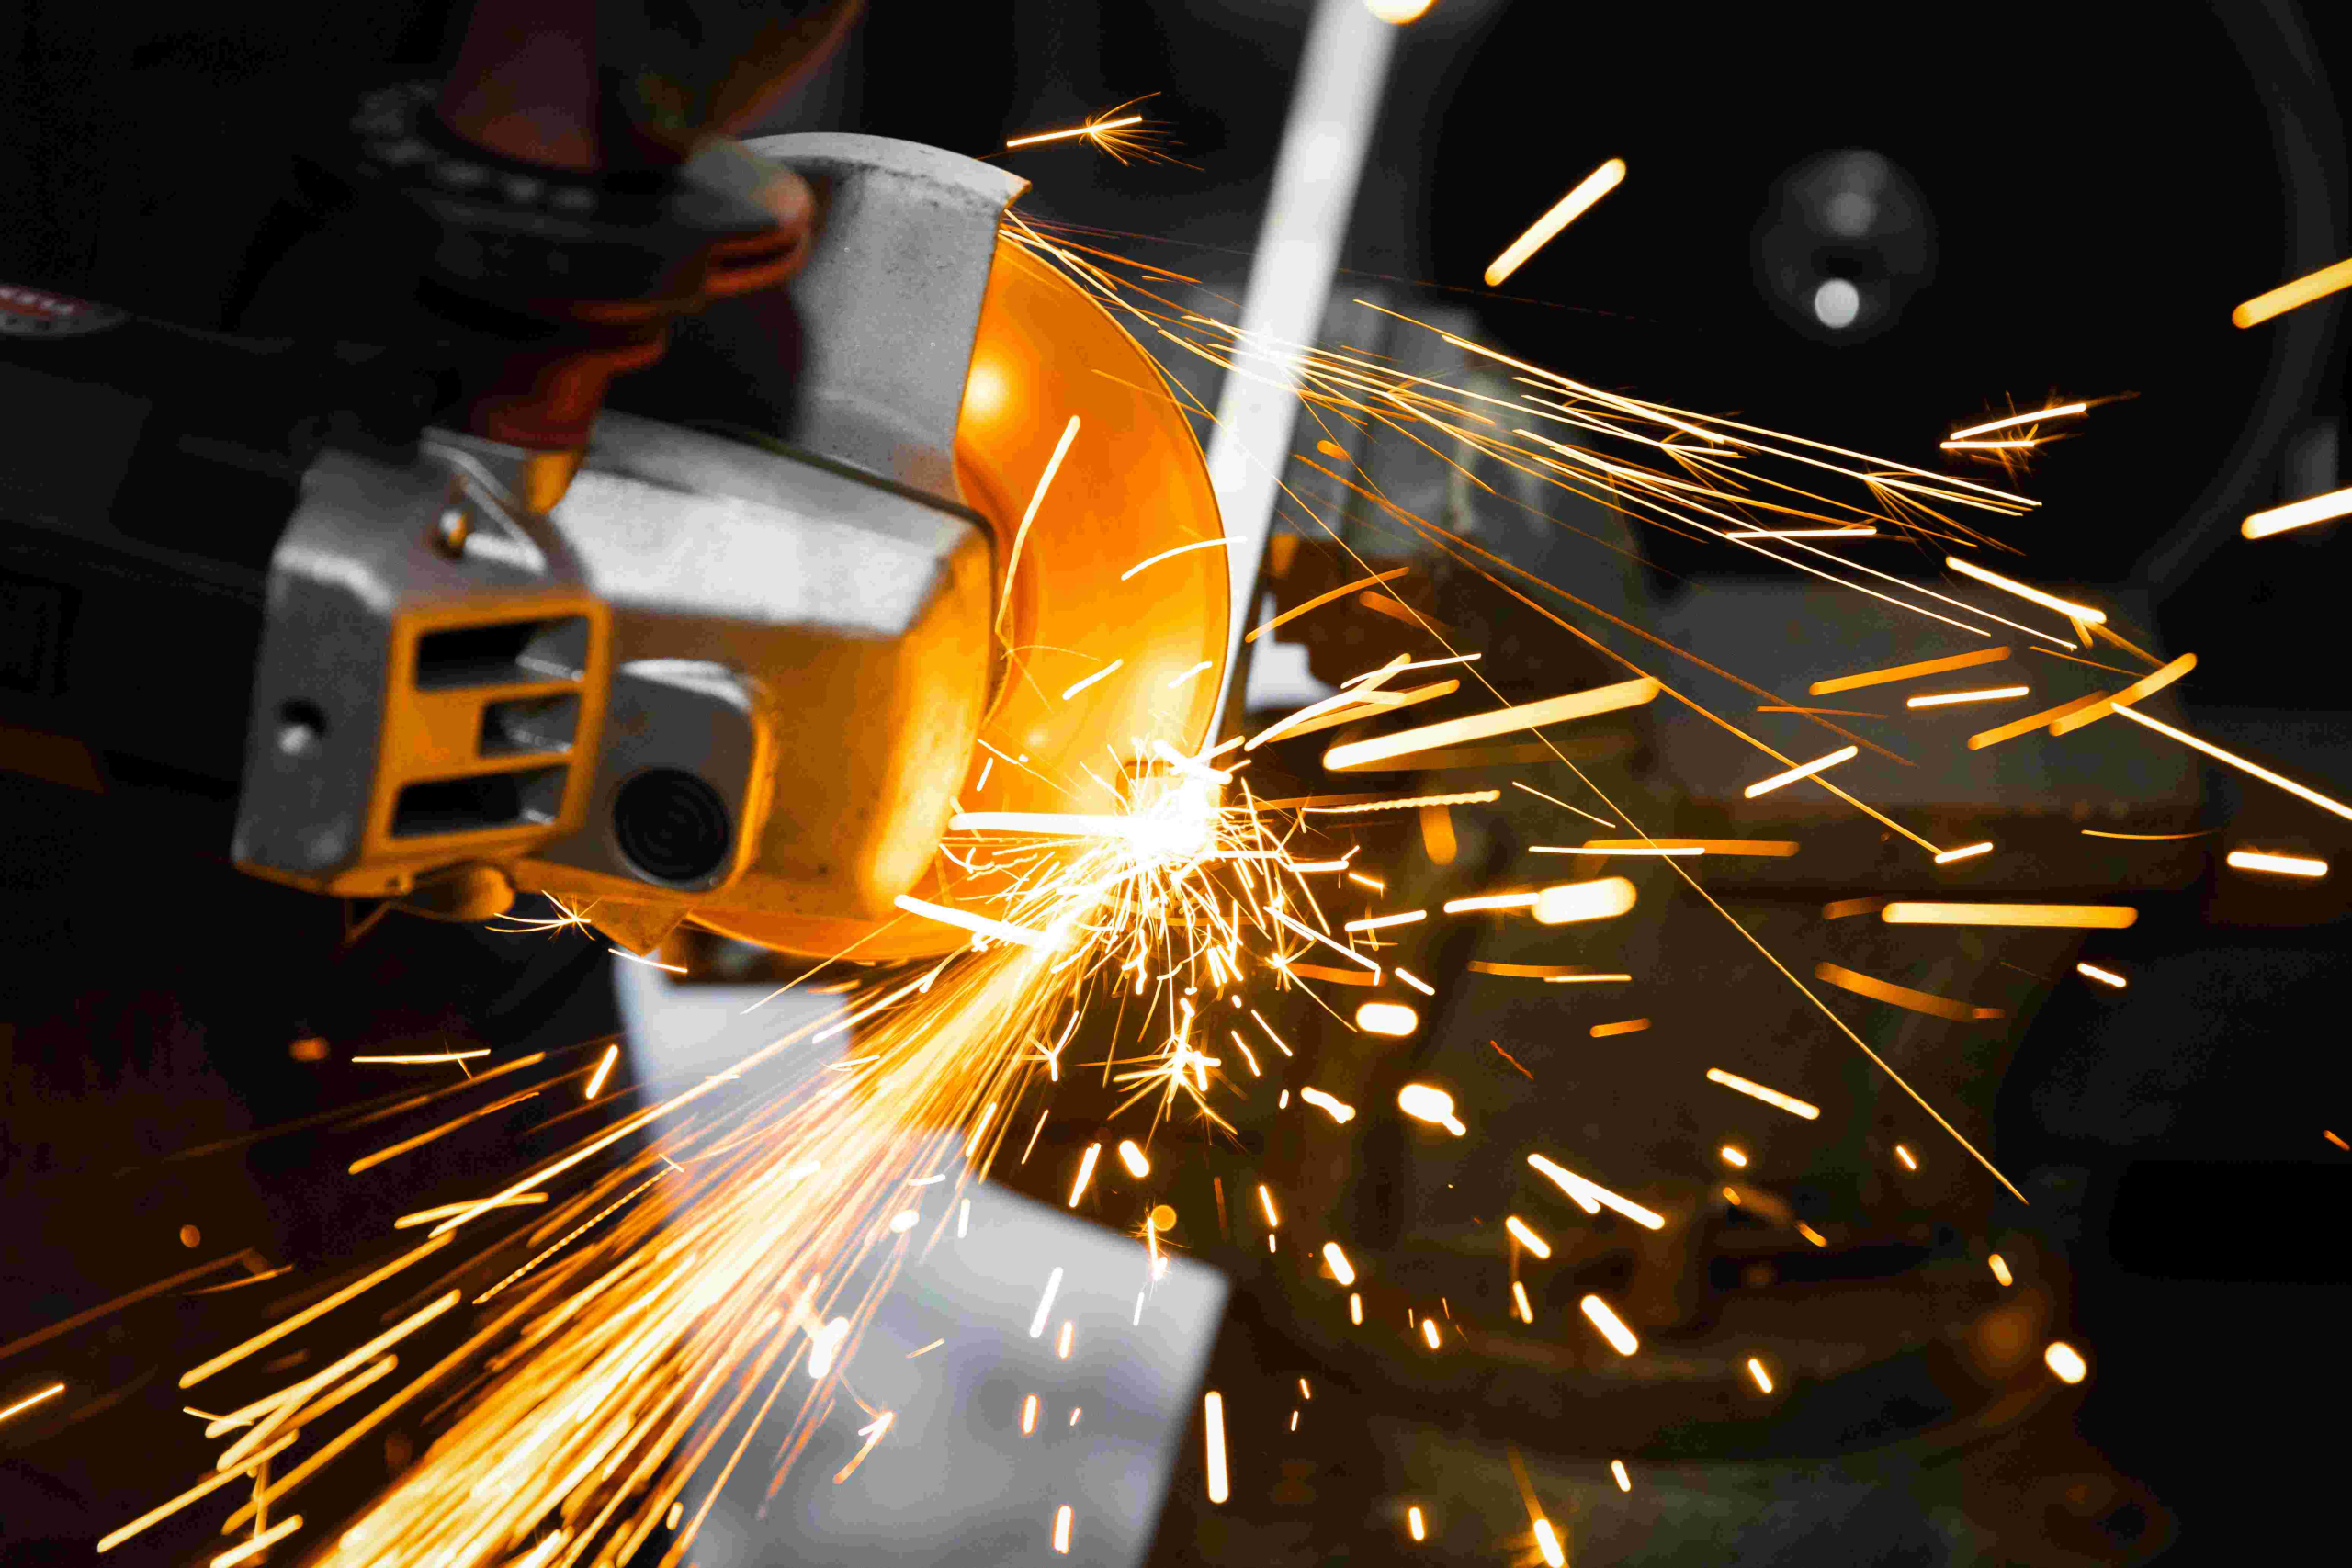
قد يبدو تركيب القرص بسيطًا، لكن الأخطاء في هذه الخطوة من الأسباب الرئيسية للحوادث الخطيرة. اتبع الخطوات التالية بدقة.
- إيقاف الطاقة وفصل القابس:هذا أمر غير قابل للتفاوض. لا تحاول أبدًا تغيير القرص والجلاخة متصلة بمصدر الكهرباء. فقد يؤدي التشغيل العرضي إلى إصابة خطيرة. تأكد من إيقاف الأداة تمامًا وفصلها.
- اضغط قفل المغزل: حدد زر قفل المغزل، الموجود عادة قرب صامولة المغزل، واضغط عليه بثبات واستمر في الضغط. يمنع ذلك دوران المغزل أثناء فك صامولة التثبيت. ولا تعتمد على إمساك القرص نفسه لتثبيت المغزل.
- إزالة الفلانشة الخارجية (صامولة التثبيت):باستخدام المفتاح ذي المقاس الصحيح، والمرفق عادة مع الجلاخة، أدر الصامولة عكس اتجاه عقارب الساعة في حالة القلاوظ القياسي. اضغط بثبات مع إبقاء قفل المغزل مضغوطًا. بعض الصواميل تحتوي على فتحتين لمفتاح دبوس، وأخرى لها أسطح مسطحة لمفتاح مفتوح. استخدم الأداة الصحيحة لتجنب التلف.
- إزالة القرص القديم:انزع القرص القديم بعناية. افحص الفلانشة الداخلية، وهي الحلقة المستقرة مباشرة أمام جسم الجلاخة، بحثًا عن تلف أو تآكل أو بقايا، ونظفها عند الضرورة.
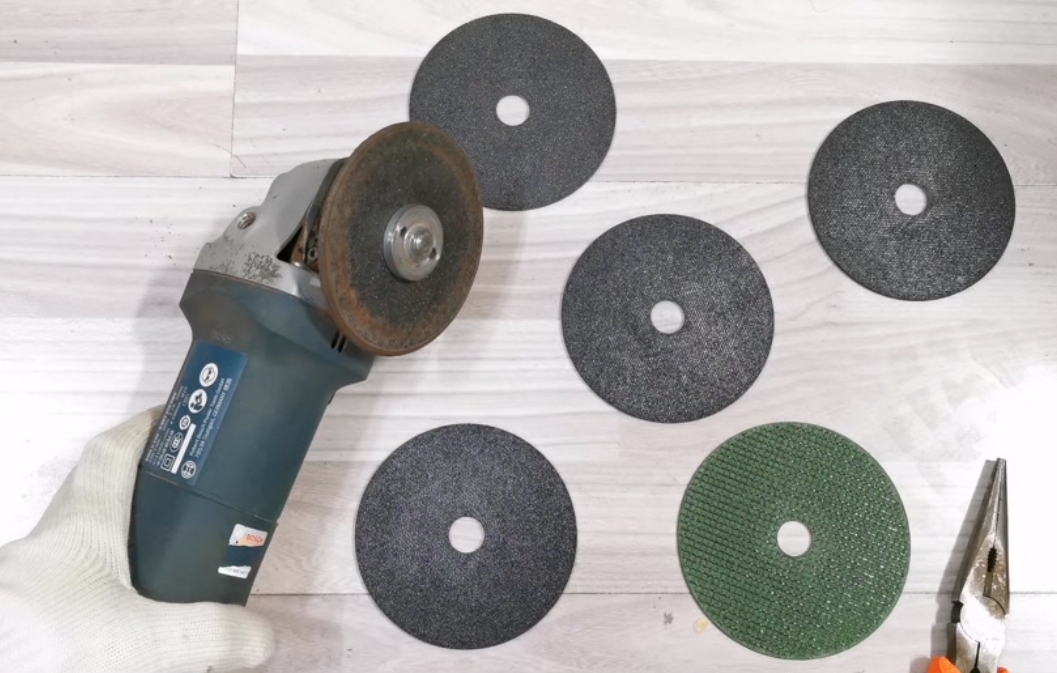
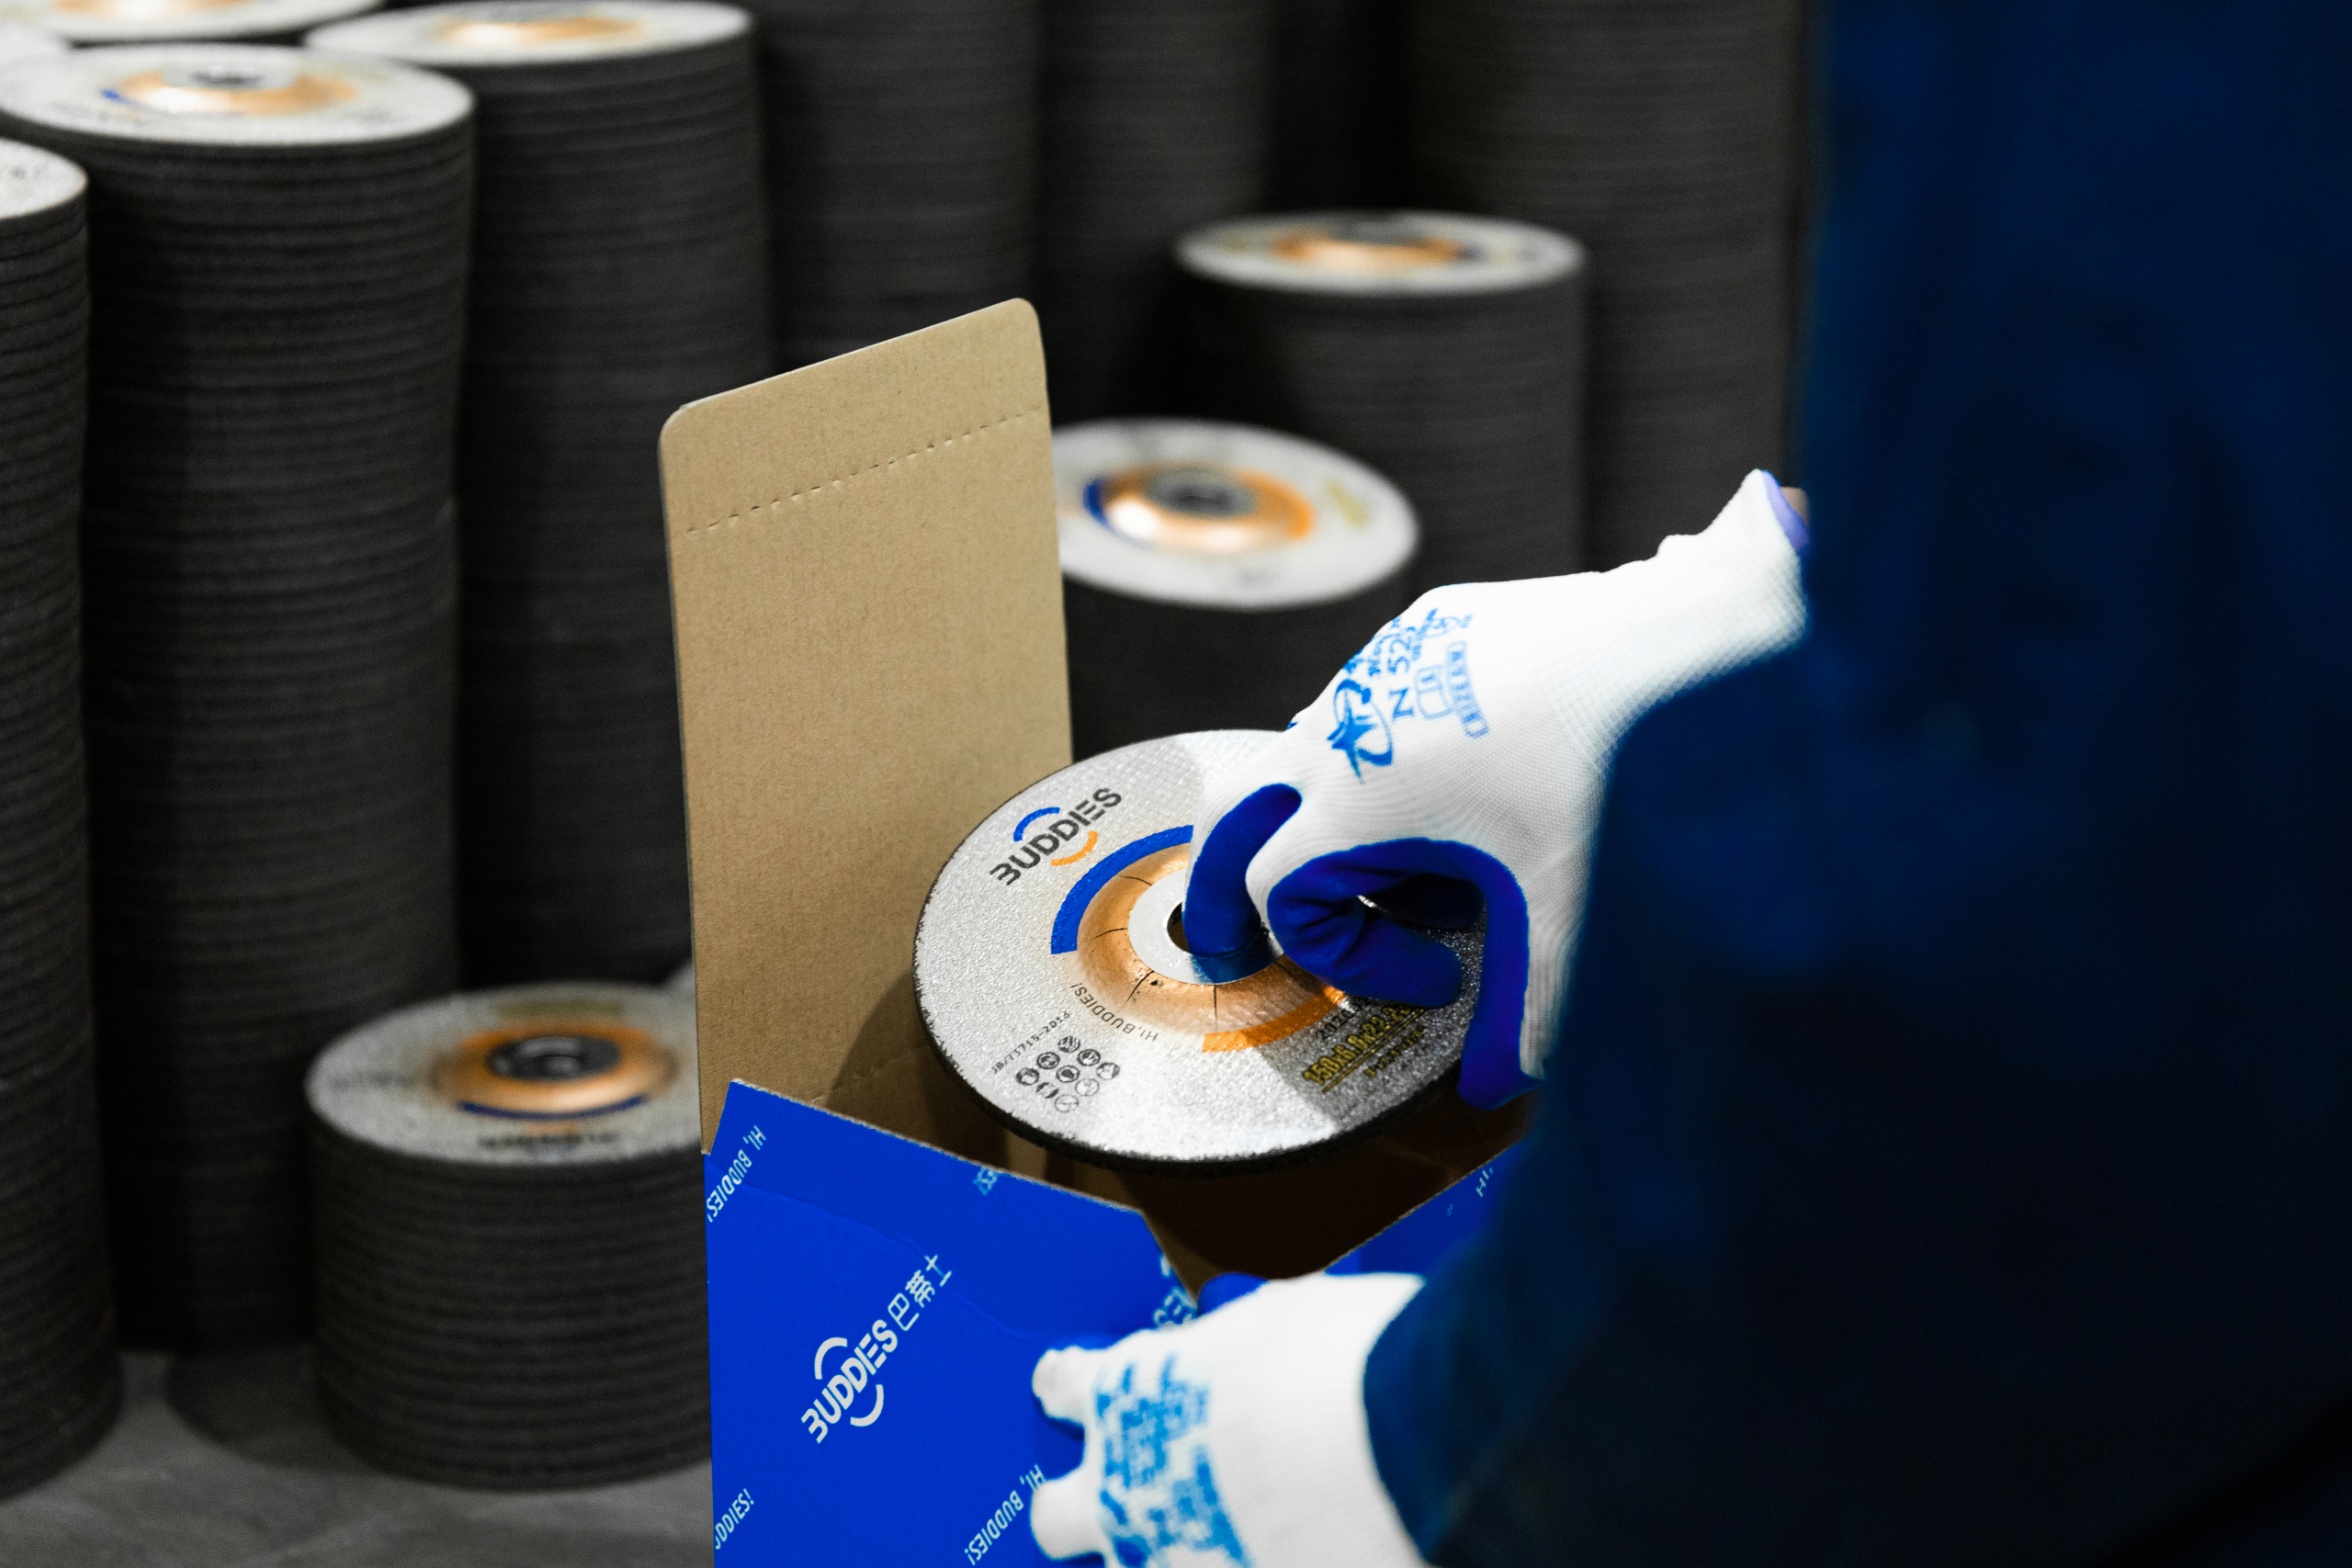
- تجهيز القرص الجديد: افحص القرص الجديد جيدًا قبل تركيبه. ابحث عن أي شقوق أو كسور أو علامات تلف، ولا تستخدم قرصًا تالفًا. تحقق من السرعة التشغيلية القصوى (RPM) المكتوبة على الملصق؛ ويجب أن تساوي سرعة الجلاخة أو تتجاوزها. استخدام قرص بتصنيف سرعة أقل خطر للغاية. تحقق كذلك من نوع القرص، قطع أم جلخ، ومن أن مقاس الفتحة يطابق مغزل الجلاخة؛ والمقاس الشائع لمعظم الجلاخات هو 22.23 مم / 7/8 بوصة.
- تركيب القرص الجديد:ضع القرص على عمود المغزل وتأكد من استقراره بصورة مسطحة على الفلانشة الداخلية. هذه الفلانشة مهمة لأنها توفر سطح إسناد صلبًا ومستوًى، وتوزع قوة التثبيت بالتساوي وتمنع تشوه القرص. والأهم أن يكون الوجه الذي يحمل الملصق إلى الخارج. تحتوي معظم الأقراص على المواصفات والتحذيرات أو العلامة التجارية على جانب واحد، ويجب أن يبتعد هذا الجانب عن جسم الأداة. قد يؤدي التركيب بالعكس إلى إضعاف الأداء والسلامة.
- إعادة الفلانشة الخارجية: مرر الفلانشة الخارجية، أو صامولة التثبيت، فوق عمود المغزل واربطها يدويًا في اتجاه عقارب الساعة. تأكد من استقرارها بصورة مسطحة على القرص. وغالبًا ما تحتوي الفلانشة الخارجية على جزء مركزي بارز يدخل في فتحة القرص.
- تثبيت الفلانشة الخارجية:أثناء الضغط بقوة على قفل المغزل، شد الفلانشة الخارجية في اتجاه عقارب الساعة بالمفتاح. استخدم ضغطًا ثابتًا ومتساويًا، ولا تفرط في الشد. فقد تؤدي القوة الزائدة إلى تشقق القرص أو تشوهه أو تلف الفلانشات. يجب أن يكون الشد كافيًا لمنع الانزلاق تحت الحمل؛ وعادة يكفي الشد اليدوي الجيد ثم ربع إلى نصف لفة معتدلة بالمفتاح. راجع دليل الجلاخة عند الشك، وتجنب استخدام مفاتيح الصدمات.
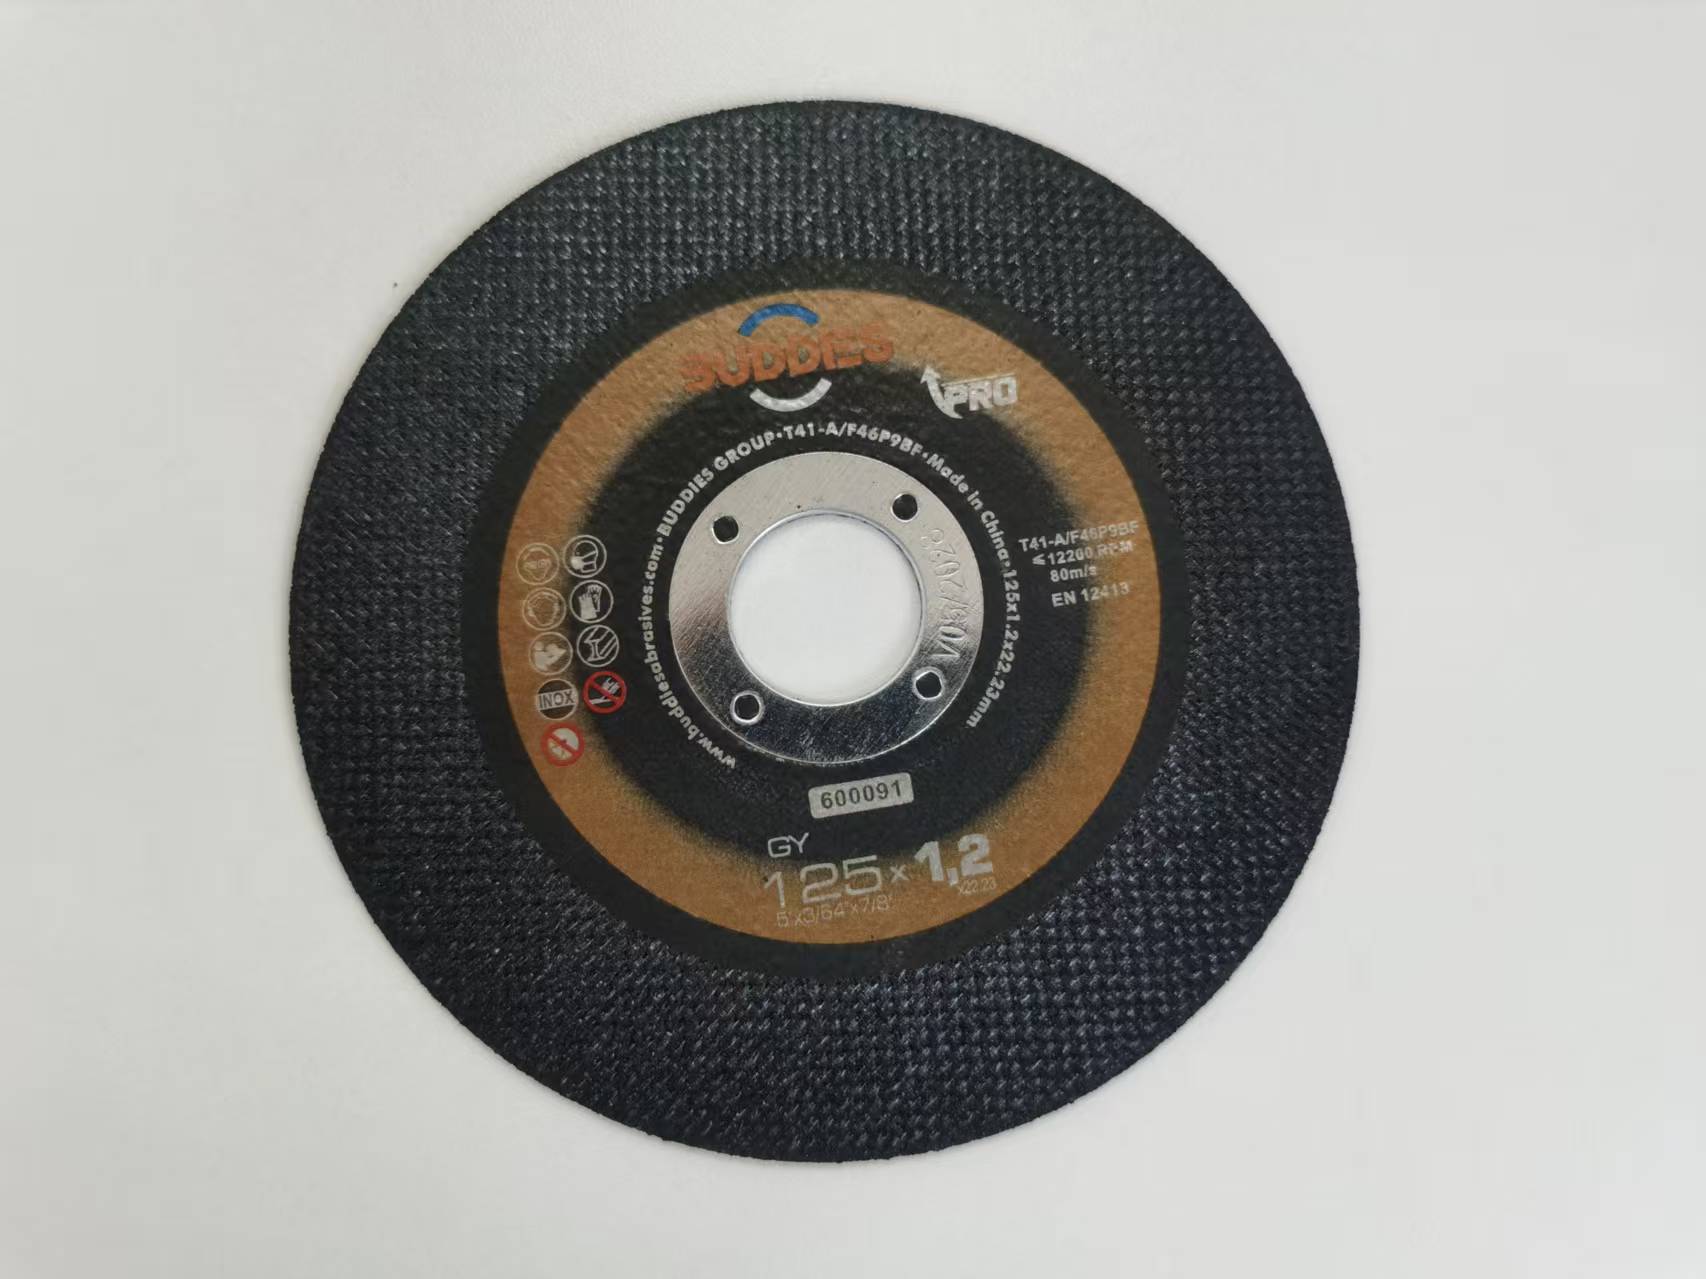
- الفحوص النهائية:تأكد بصريًا من تمركز القرص وعدم وجود تمايل ظاهر. أبعد وجهك وجسمك عن مستوى دوران القرص. شغّل الجلاخة لفترة وجيزة من دون حمل وفي اتجاه آمن لعدة ثوانٍ، مع اتباع متطلبات الواقي. استمع إلى أي أصوات غير طبيعية وراقب الاهتزاز الزائد. إذا لاحظت أي مشكلة، أوقف الأداة فورًا وافصل الكهرباء وأعد فحص التركيب.
السلامة أولًا:
- استخدم دائمًا الواقي الصحيح المصمم لمقاس القرص ونوع العملية، قطعًا أو جلخًا، وضعه بينك وبين اتجاه البقايا والشرر.
- ارتدِ نظارات أمان مقاومة للصدمات وفق ANSI Z87.1+ أو واقيًا للوجه، ووسائل حماية السمع، وقفازات، وملابس عمل متينة.
- تأكد من تثبيت قطعة العمل بإحكام.
- لا تجبر الأداة؛ دع القرص يقطع أو يجلخ بسرعته الطبيعية.
- لا تستخدم قرص القطع للجلخ أو قرص الجلخ للقطع، فتركيبهما مختلف بدرجة كبيرة.
فهم حلقات الفتحة المركزية – لماذا قد تبدو غير متطابقة؟
تُعد حلقة الفتحة المركزية، وهي غالبًا منطقة مقواة بالألياف الزجاجية أو الراتنج حول الفتحة، أساسية للسلامة الإنشائية وتوزيع القوى. ومن الشائع وجود اختلافات بسيطة بين وجهي الحلقة العلوي والسفلي، ولا يعني ذلك عادة وجود عيب. وفيما يلي الأسباب.

- عملية التصنيع (التشكيل والكبس): تُصنع أقراص القطع عادة بكبس طبقات من الحبيبات الكاشطة والمواد المالئة والمواد الرابطة، مثل الراتنج، بين شبكات تقوية من الألياف الزجاجية داخل قالب تحت حرارة وضغط مرتفعين. وقد يؤدي اتجاه طبقات الشبكة وتدفق الراتنج أثناء الكبس بصورة طبيعية إلى فروق طفيفة في تماسك المادة حول الفتحة على كل وجه. وهذا أمر متأصل في العملية ولا يضعف القرص إذا بقي ضمن حدود السماح.
- محاذاة شبكة التقوية: تمثل طبقات شبكة الألياف الزجاجية الهيكل الأساسي للقرص. وأثناء ترتيب الطبقات قبل الكبس قد تحدث إزاحات طفيفة، فيصبح موضع الشبكة قرب الفتحة أقرب قليلًا إلى أحد السطحين، مما يؤثر في مظهر الحلقة وملمسها على كل جانب.
- تشطيب السطح: بعد الكبس والمعالجة، تمر الأقراص غالبًا بعمليات تشطيب مثل الاتزان ووضع الملصقات. وقد تسبب المناولة في هذه المراحل أو اختلاف موضع القرص أثناء وضع الملصق احتكاكات سطحية بسيطة أو فروقًا في شكل تدفق الراتنج بين جانبي الحلقة. وغالبًا تكون هذه الفروق شكلية فقط.
- تدفق المادة والمعالجة: يتدفق خليط الراتنج اللزج تحت الضغط أثناء التشكيل. وقد تؤدي اختلافات التدفق حول القلب المركزي الذي يشكل الفتحة إلى اختلاف بسيط في الملمس أو كمية الراتنج بين وجهي الحلقة. كما قد تؤثر فروق الحرارة البسيطة أثناء المعالجة في خصائص السطح موضعيًا.
- حدود السماح المسموح بها: تدرك المعايير الدولية، مثل ISO 603 للمواد الكاشطة المرتبطة، أن الفروق البسيطة متأصلة في التصنيع. وتسمح المواصفات عادة بحدود صغيرة في الأبعاد وفروق شكلية في منطقة الحلقة ما دامت وظيفتها الأساسية، أي توفير سطح تثبيت قوي ومستقر، محفوظة. وتتمثل مهمة الحلقة الرئيسية في منع الفلانشات من سحق المادة الكاشطة وتوزيع إجهادات الدوران.

متى يصبح الاختلاف مشكلة؟
- تلف مادي: وجود شقوق أو كسور أو تفتت واضح في منطقة حلقة الفتحة.
- تشوه شديد: التواء أو انحناء ملحوظ في الحلقة نفسها.
- عدم تماثل مفرط يؤدي إلى التمايل: إذا كان الاختلاف كبيرًا لدرجة تمنع القرص من الاستقرار بصورة مسطحة على الفلانشة الداخلية وتسبب تمايلًا ظاهرًا حتى بعد التركيب الصحيح، فإن استخدامه غير آمن.
- مواد مفككة: وجود تنسيل مفرط في ألياف الزجاج أو تقشر واضح للراتنج حول الفتحة.
تُعد الفروق البصرية أو الملمسية البسيطة بين جانبي حلقة الفتحة مقبولة عمومًا ما لم يوجد تلف مادي أو ضعف وظيفي، وهي تعكس طبيعة عملية التصنيع. ويعتمد أداء القرص وسلامته بدرجة أكبر على سلامة الرابطة والتقوية في كامل البنية.
هل مقاس الفتحة المركزية مهم حقًا؟ بالتأكيد.
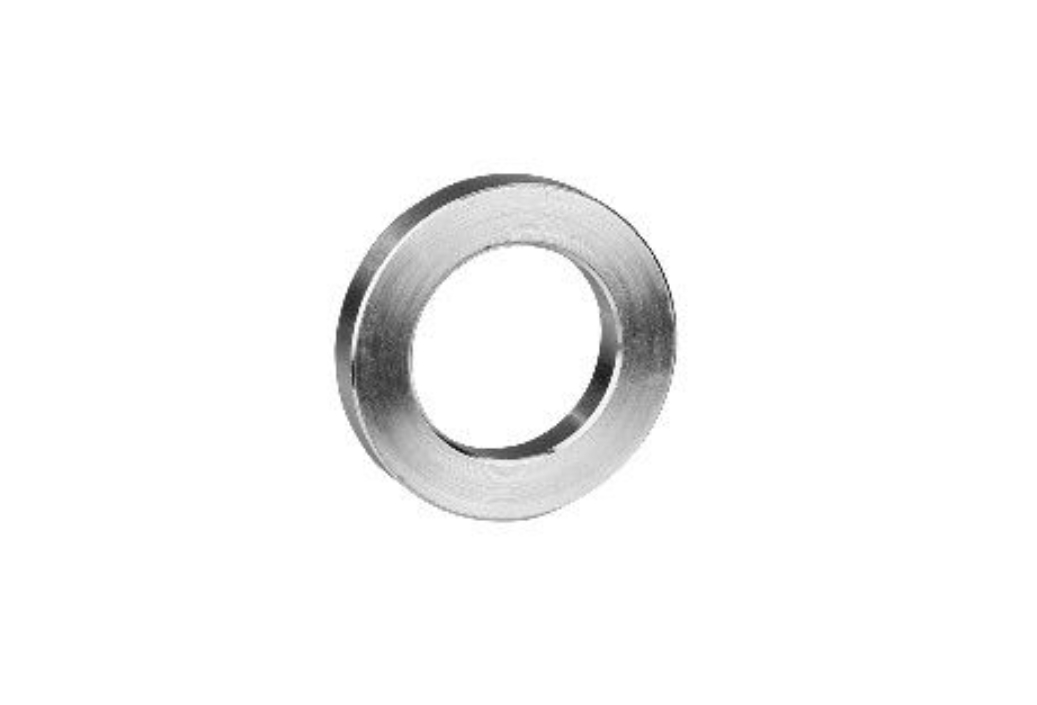
مقاس الفتحة المركزية ليس خيارًا تقريبيًا، بل هو مواصفة سلامة حاسمة. استخدام قرص بفتحة غير صحيحة خطر وقد يؤدي إلى فشل القرص.
1. الملاءمة الأساسية: يجب أن تطابق فتحة القرص قطر عمود مغزل الجلاخة الزاوية. ومن المقاسات القياسية الشائعة:
- 22.23 مم (7/8 بوصة): المقاس القياسي الغالب لمعظم الجلاخات الزاوية المهنية والمنزلية، مثل Bosch وMakita وDeWalt وMilwaukee وMetabo.
- M14: أقل شيوعًا ويوجد في بعض الموديلات القديمة أو الخاصة بأسواق معينة.
- 16 مم / 20 مم / 25.4 مم (1 بوصة): تُستخدم في بعض الجلاخات الصناعية الأكبر أو الأدوات المتخصصة.
- جلب المحور: تأتي بعض الأقراص بجلب بلاستيكية أو معدنية قابلة للإزالة، مثل قرص بفتحة 25.4 مم وجلبة 22.23 مم. تأكد من تثبيت الجلبة بإحكام ومن أن المقاس الفعلي يطابق المغزل.
2. نتائج استخدام فتحة أكبر من اللازم:
- دوران لا مركزي واهتزاز شديد: لن يتمركز القرص على المغزل. وحتى فرق جزء من المليمتر يسبب تمايلًا كبيرًا عند السرعات العالية، ويمكن ملاحظته فورًا ويجعل العمل غير مريح.
- إجهاد أكبر وخطر الكسر: يسبب الدوران اللامركزي قوى طرد مركزي غير متزنة وإجهادات انحناء هائلة داخل القرص، وقد تتجاوز بسهولة قدرته الإنشائية وتؤدي إلى تفكك كارثي.
- أداء ضعيف في القطع أو الجلخ: يقلل الاهتزاز من التحكم والدقة وكفاءة القطع وقد يسبب حفرًا أو نتائج غير متجانسة.
- تلف الأداة: يؤدي الاهتزاز المفرط بمرور الوقت إلى إتلاف محامل الجلاخة وتروسها.
- الانزلاق: قد ينزلق القرص على المغزل تحت الحمل، خاصة إذا لم تكن قوة التثبيت متمركزة تمامًا، مما يزيد خطر الكسر أو فقدان السيطرة.
3. نتائج استخدام فتحة أصغر من اللازم:
- تعذر التركيب: لن يدخل القرص ببساطة على عمود المغزل.
- إجبار القرص: محاولة دفع قرص بفتحة صغيرة على المغزل قد تشقق حلقة الفتحة أو تكسرها فورًا وتضعفها قبل تشغيل الأداة. لا توسع الفتحة بنفسك بالحفر أو الجلخ أو البرد؛ فهذا يدمر الحلقة المقواة ويخلق نقاط إجهاد ويضمن الفشل.
حدود السماح ضئيلة: رغم وجود حدود تصنيع، وعادة تكون للفتحة +0.1 مم / -0.0 مم أو نحو ذلك وفق معايير مثل ISO 603، يجب أن يركب القرص بإحكام على المغزل من دون خلوص. لا يوجد مقاس «قريب بما يكفي» بصورة آمنة؛ يجب أن تكون الملاءمة دقيقة.
محولات المحور ليست حلًا: لا تستخدم حلقات أو رقائق أو مخفضات مرتجلة لتكييف القرص مع مقاس مغزل مختلف. فهي تضعف التلامس المسطح الضروري بين القرص والفلانشتين الداخلية والخارجية، وتخلق نقاط ضغط غير متساوية وخطر فشل مرتفعًا. استخدم فقط الجلب المصممة لهذا الغرض والموردة من المصنع والمدمجة في القرص.
استكشاف مشكلات التركيب والتشغيل الشائعة
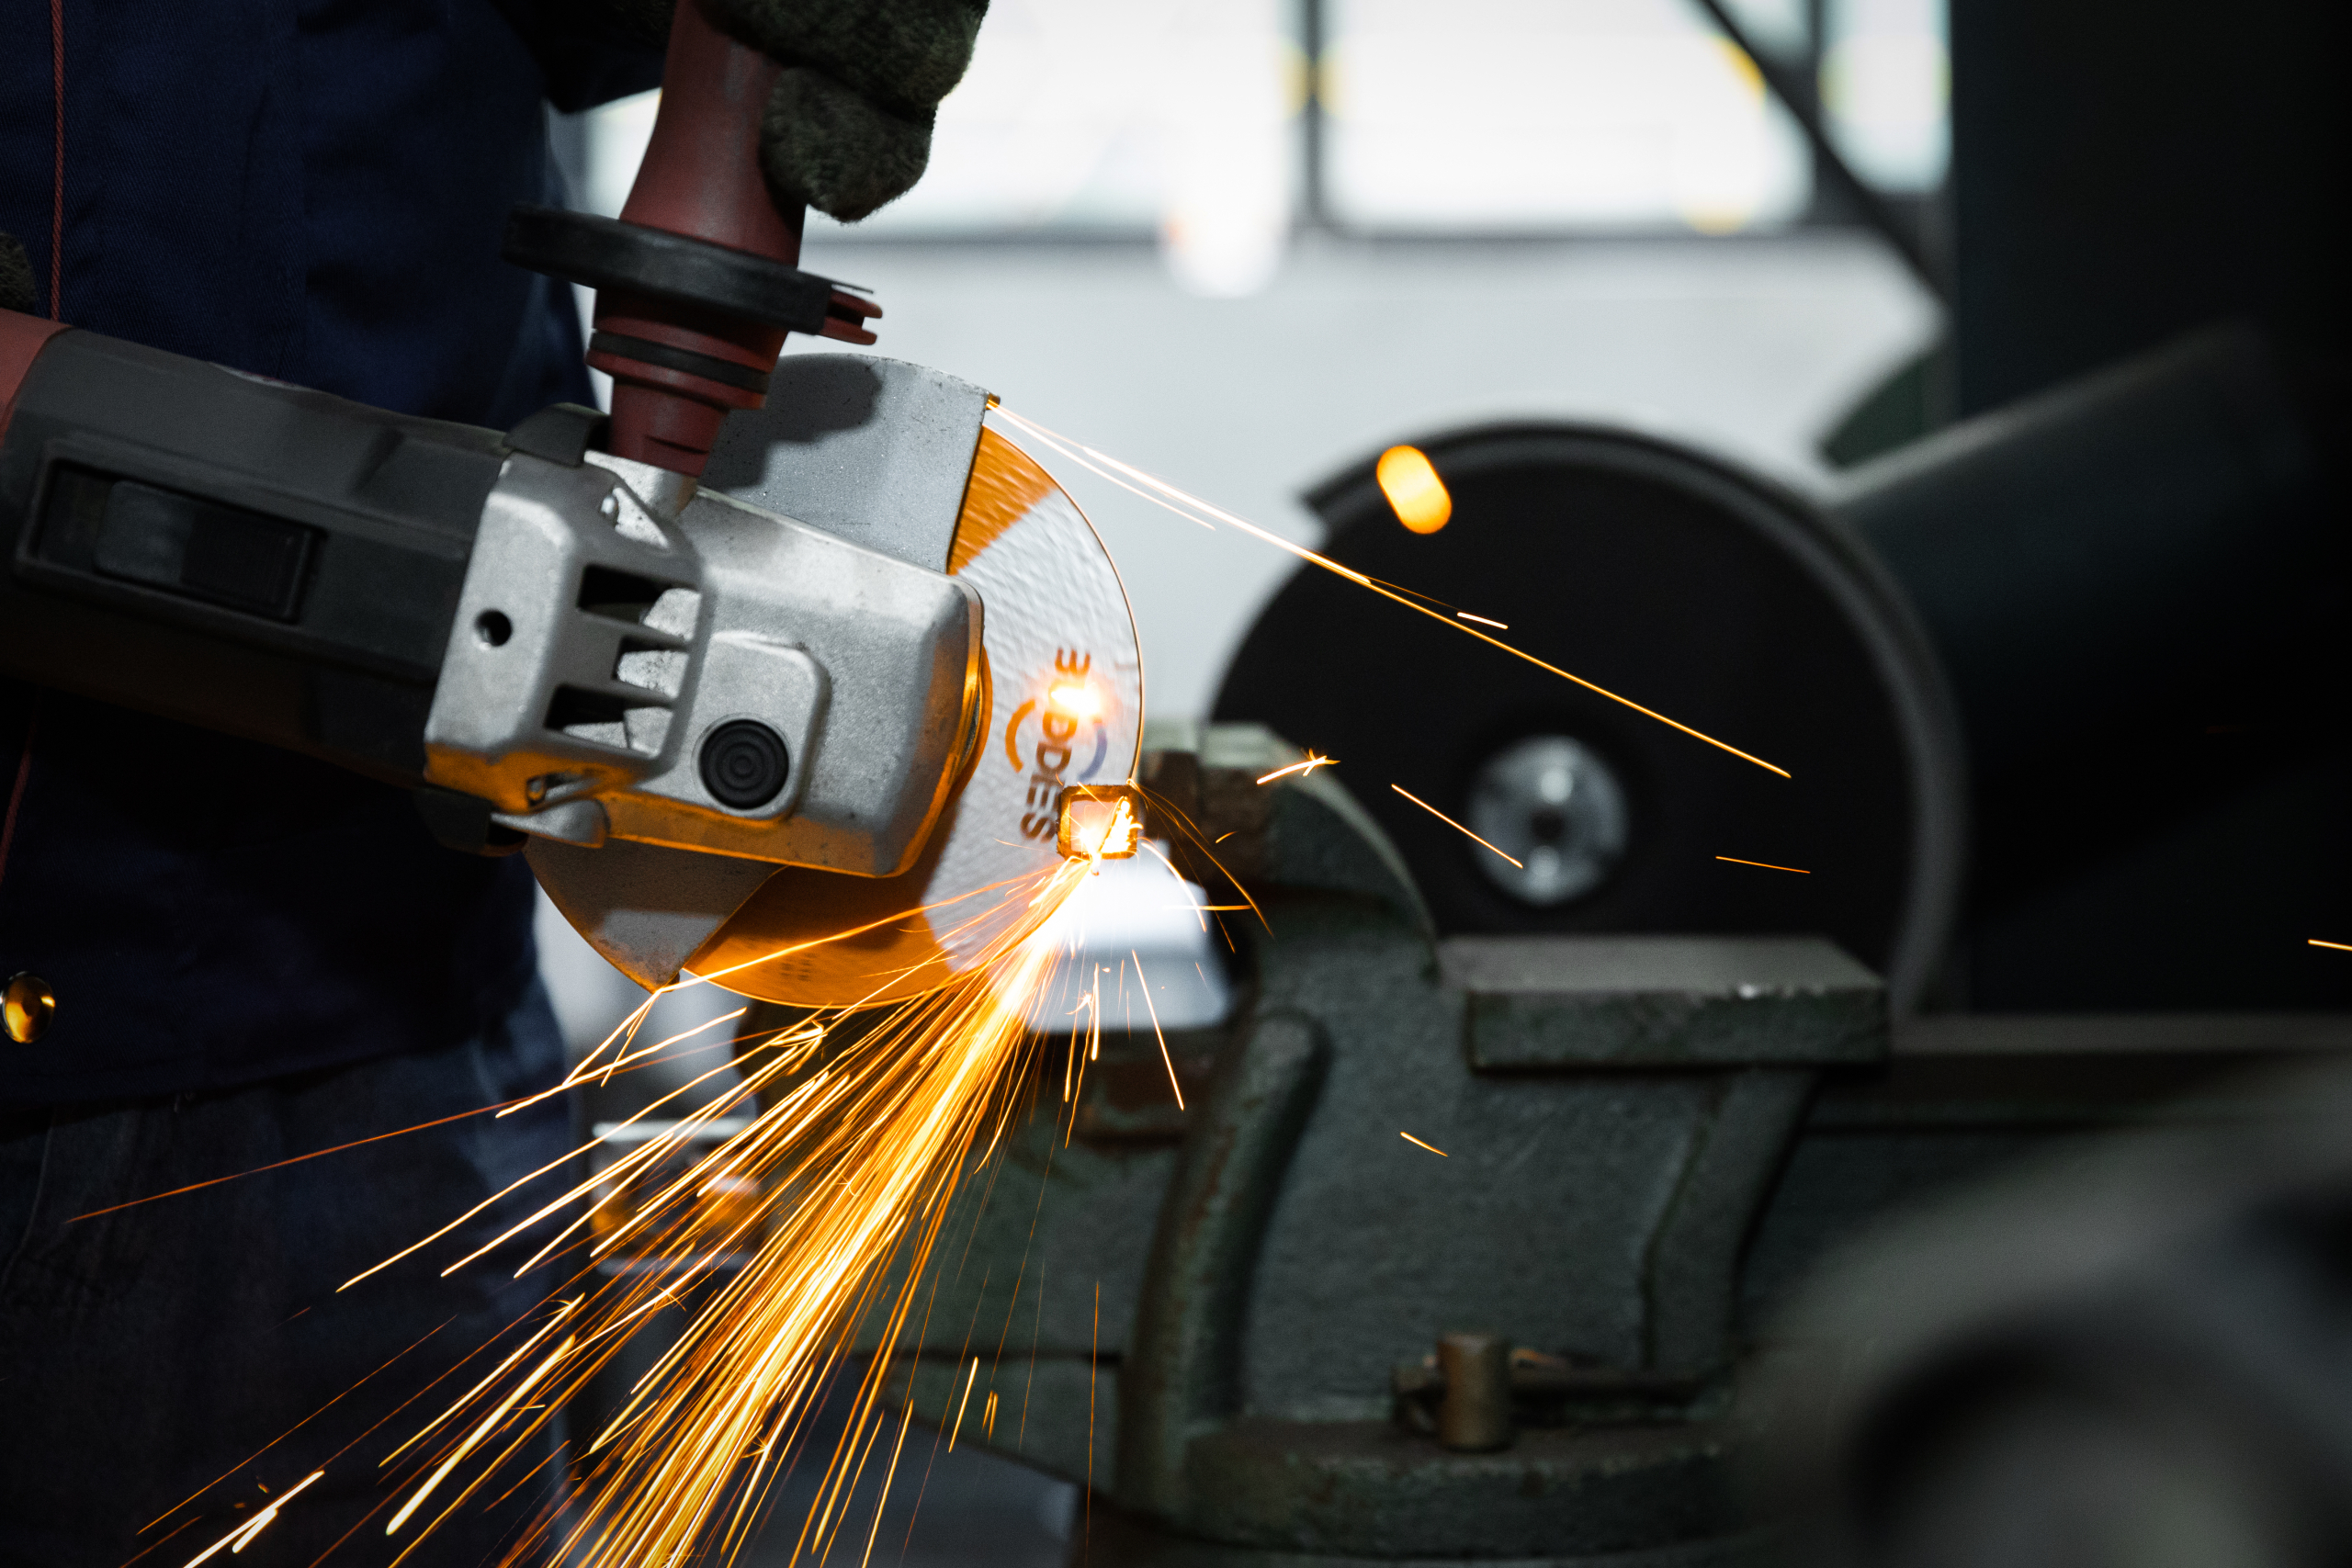
| العَرَض | الأسباب المحتملة | الحل |
| اهتزاز مفرط | 1. تركيب القرص بصورة خاطئة، غير مستوٍ أو مقلوب. 2. مقاس فتحة غير صحيح. 3. قرص تالف، مشقق أو مكسور. 4. تآكل غير متساوٍ للقرص. 5. تلف أو تآكل الفلانشة الداخلية أو الخارجية. 6. انحناء مغزل الجلاخة، وهو أمر نادر. |
1. توقف! أوقف الطاقة وافصل القابس وأعد التركيب بعناية. 2. تحقق من تطابق مقاس الفتحة. 3. تخلص من القرص التالف. 4. استبدل القرص. 5. استبدل الفلانشات التالفة. 6. صُن الجلاخة. |
| تمايل القرص بصورة ظاهرة | 1. فتحة أكبر من اللازم. 2. الفلانشات غير مستقرة بصورة مسطحة أو تالفة. 3. وجود بقايا بين القرص والفلانشة. 4. التواء أو تلف شديد في القرص. |
1. استخدم قرصًا بمقاس الفتحة الصحيح. 2. نظف الفلانشات وتأكد من استوائها واستبدل التالف. 3. نظف أسطح التركيب. 4. تخلص من القرص. |
| انزلاق القرص | 1. عدم شد الفلانشة الخارجية بما يكفي. 2. فلانشات متآكلة أو تالفة ذات أسطح ملساء. 3. تلوث الفلانشات أو القرص بالزيت أو الحبيبات. 4. استخدام قرص بلا حلقة فتحة مركزية، مثل بعض الشفرات الماسية. |
1. شد بصورة صحيحة، بثبات ومن دون إفراط. 2. استبدل الفلانشات. 3. نظف جميع أسطح التلامس. 4. لا تستخدم أقراصًا مصممة للتثبيت بلا فلانشة إلا إذا كانت الجلاخة تدعم ذلك، وهو أمر نادر في الأقراص الكاشطة. |
| كسر عند المركز (تحطم القرص من المنتصف) | 1. الإفراط في شد الفلانشة الخارجية. 2. استخدام قرص بفتحة أكبر من اللازم. 3. تلف حلقة الفتحة المركزية. 4. صدمة شديدة في مركز القرص. 5. قرص منخفض الجودة. |
1. شد بصورة صحيحة. 2. استخدم مقاس الفتحة الصحيح. 3. افحص الحلقة قبل الاستخدام وتخلص من الأقراص التالفة. 4. تعامل مع الأقراص بعناية. 5. اشتر الأقراص من مصنعين موثوقين. |
| تآكل القرص بصورة غير متساوية | 1. ضغط غير متساوٍ أثناء الاستخدام. 2. عدم إمساك الجلاخة عموديًا على قطعة العمل. 3. جودة القرص أو وجود عيب. 4. نوع قرص غير مناسب للمادة. |
1. حسن أسلوب العمل واستخدم ضغطًا متساويًا. 2. حافظ على الزاوية الصحيحة. 3. جرّب قرصًا من دفعة أو مصنع آخر. 4. اختر القرص المناسب. |
اعتبارات متقدمة: عزم الشد والتخزين
- عزم الشد: نادرًا ما تقدم قيمة دقيقة لعزم صواميل الجلاخات، لكن القاعدة هي «شد ثابت من دون إفراط». الإفراط في الشد سبب شائع لتشقق الحلقة المركزية. إذا حدد دليل الجلاخة قيمة للعزم، استخدم مفتاح عزم. وإلا فيكفي الشد اليدوي ثم جزء معتدل من لفة بالمفتاح.
- التخزين: خزّن الأقراص بصورة مسطحة في مكان جاف ومستقر الحرارة بعيدًا عن أشعة الشمس المباشرة والرطوبة. وتجنب وضع أوزان كبيرة فوقها. فقد تضعف الرطوبة الروابط الراتنجية، بينما قد يؤدي الضغط المادي إلى التواء الأقراص أو تلف حلقات الفتحات.
الخلاصة: المعرفة أساس السلامة
إن التركيب الصحيح لقرص القطع أو الجلخ، وفهم أسباب الفروق البسيطة في حلقة الفتحة المركزية، والالتزام الصارم بمقاس الفتحة المحدد ليست تفاصيل ثانوية، بل هي أساس التشغيل الآمن والفعال للجلاخة الزاوية. باتباع خطوات التركيب الدقيقة، وتمييز حدود السماح المقبولة في الحلقة، وعدم التهاون في مقاس الفتحة الصحيح، تقلل بدرجة كبيرة خطر فشل القرص. أعط الأولوية دائمًا للأقراص عالية الجودة من مصنعين موثوقين، وافحصها جيدًا قبل كل استخدام، وتخلص من أي قرص تظهر عليه علامات تلف أو لا يركب بصورة مثالية. تعتمد سلامتك وجودة عملك على هذه الممارسات الأساسية. راجع دليل الجلاخة ومواصفات مصنع القرص للحصول على أدق المعلومات الخاصة بمعداتك. اعمل بذكاء واعمل بأمان.
This post is also available in:


اترك رداً
تريد المشاركة في هذا النقاششارك إن أردت
Feel free to contribute!