
Guía esencial de discos de corte: montaje, anillos del orificio y compatibilidad
Tanto para profesionales como para aficionados al bricolaje, la amoladora angular es una herramienta indispensable. Sin embargo, su eficacia y, sobre todo, su seguridad dependen por completo del montaje correcto y de la comprensión del disco de corte o desbaste. Las cuestiones relacionadas con la instalación adecuada, las diferencias en el anillo del orificio central y la importancia del diámetro del orificio son fundamentales. Analicemos los detalles técnicos para trabajar con eficiencia y seguridad.
Dominio del montaje: cómo instalar correctamente un disco de corte en la amoladora angular
Instalar un disco parece sencillo, pero los errores en esta fase son una de las principales causas de fallos graves. Siga cuidadosamente los pasos siguientes.
- Desconecte la alimentación y desenchufe:Esta medida es obligatoria. Nunca intente cambiar un disco mientras la amoladora esté conectada a una fuente de energía. Una activación accidental puede causar lesiones graves. Compruebe que la herramienta esté completamente apagada y desconectada.
- Presione el bloqueo del husillo: Localice el botón de bloqueo del husillo, normalmente situado cerca de la tuerca. Presiónelo con firmeza y manténgalo pulsado. Así evitará que el husillo gire mientras afloja la tuerca de sujeción. No intente bloquearlo sujetando el propio disco.
- Retire la brida exterior (tuerca de sujeción):Con la llave del tamaño correcto, normalmente incluida con la amoladora, gire la tuerca en sentido antihorario si tiene rosca estándar. Aplique una presión firme mientras mantiene pulsado el bloqueo del husillo. Algunas tuercas tienen dos orificios para una llave de pasadores y otras caras planas para una llave fija. Utilice la herramienta correcta para evitar daños.
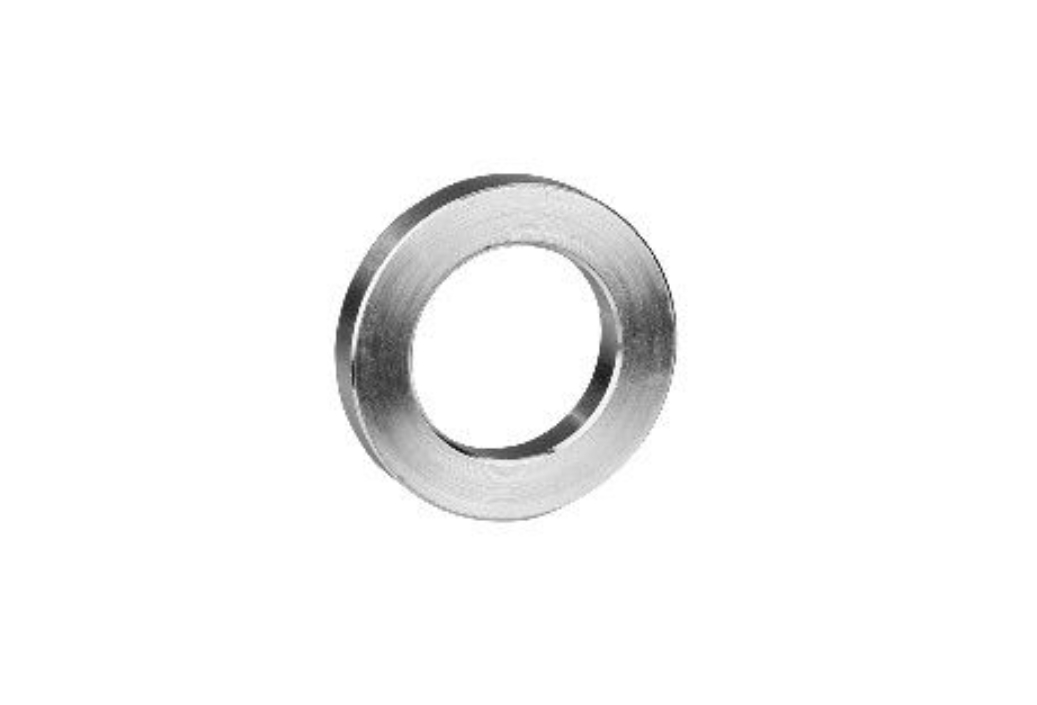
- Retire el disco usado:Quite con cuidado el disco antiguo. Inspeccione la brida interior, la arandela asentada directamente contra el cuerpo de la amoladora, para detectar daños, desgaste o residuos. Límpiela cuando sea necesario.
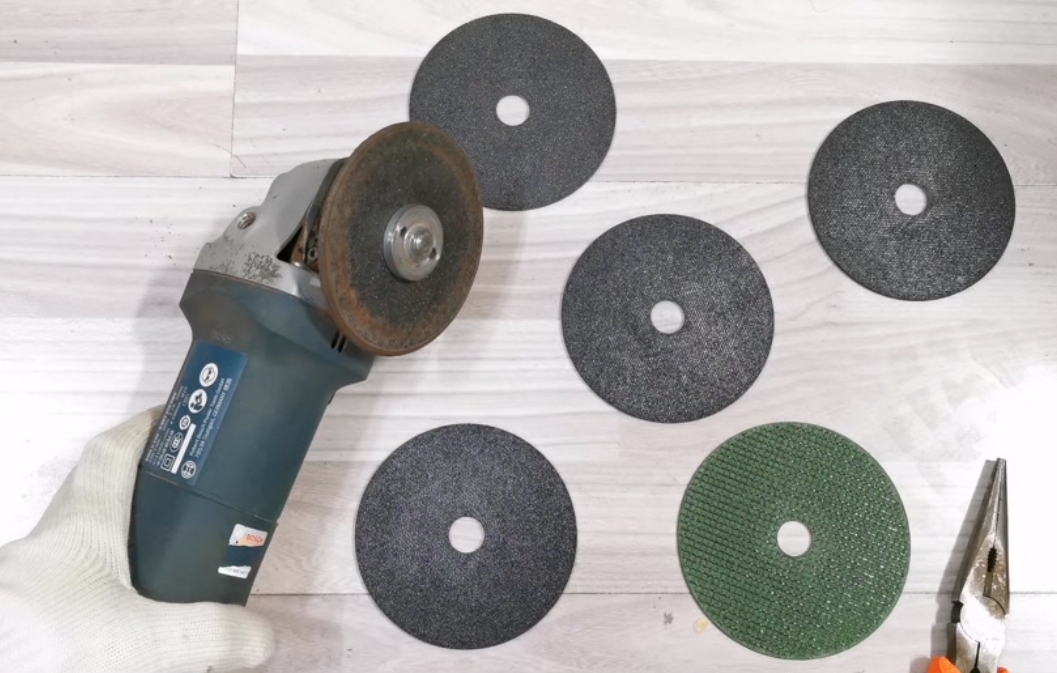
- Prepare el disco nuevo: Inspeccione a fondo el disco antes de montarlo. Busque grietas, desconchados o cualquier signo de daño y no utilice un disco deteriorado. Compruebe en la etiqueta la velocidad máxima de funcionamiento en RPM; DEBE ser igual o superior a las RPM de la amoladora. Utilizar un disco con una clasificación inferior es extremadamente peligroso. Verifique también el tipo de disco, corte o desbaste, y que el diámetro interior coincida con el husillo; para la mayoría de las amoladoras el tamaño habitual es 22,23 mm / 7/8 de pulgada.
- Monte el disco nuevo:Coloque el disco sobre el eje del husillo y asegúrese de que quede plano contra la brida interior. Esta brida es esencial porque proporciona una superficie de apoyo sólida y plana, distribuye uniformemente la fuerza de sujeción y evita la deformación del disco. Es muy importante que el lado con la etiqueta mire hacia fuera. La mayoría de los discos muestran las especificaciones, advertencias o la marca en una cara, que debe quedar alejada del cuerpo de la herramienta. Montarlo al revés puede comprometer el rendimiento y la seguridad.
- Vuelva a colocar la brida exterior: Deslice la brida exterior, o tuerca de sujeción, sobre el eje y apriétela a mano en sentido horario. Compruebe que apoye de manera plana sobre el disco. La brida exterior suele tener una sección central elevada que encaja en el orificio.
- Fije la brida exterior:Manteniendo presionado el bloqueo del husillo, apriete la brida exterior en sentido horario con la llave. Aplique una fuerza firme y uniforme, sin apretar en exceso. Una fuerza excesiva puede agrietar o deformar el disco o dañar las bridas. Apriete lo suficiente para impedir que resbale bajo carga; por lo general basta con un buen apriete manual seguido de un cuarto o medio giro moderado con la llave. Consulte el manual de la amoladora si tiene dudas y evite las llaves de impacto.
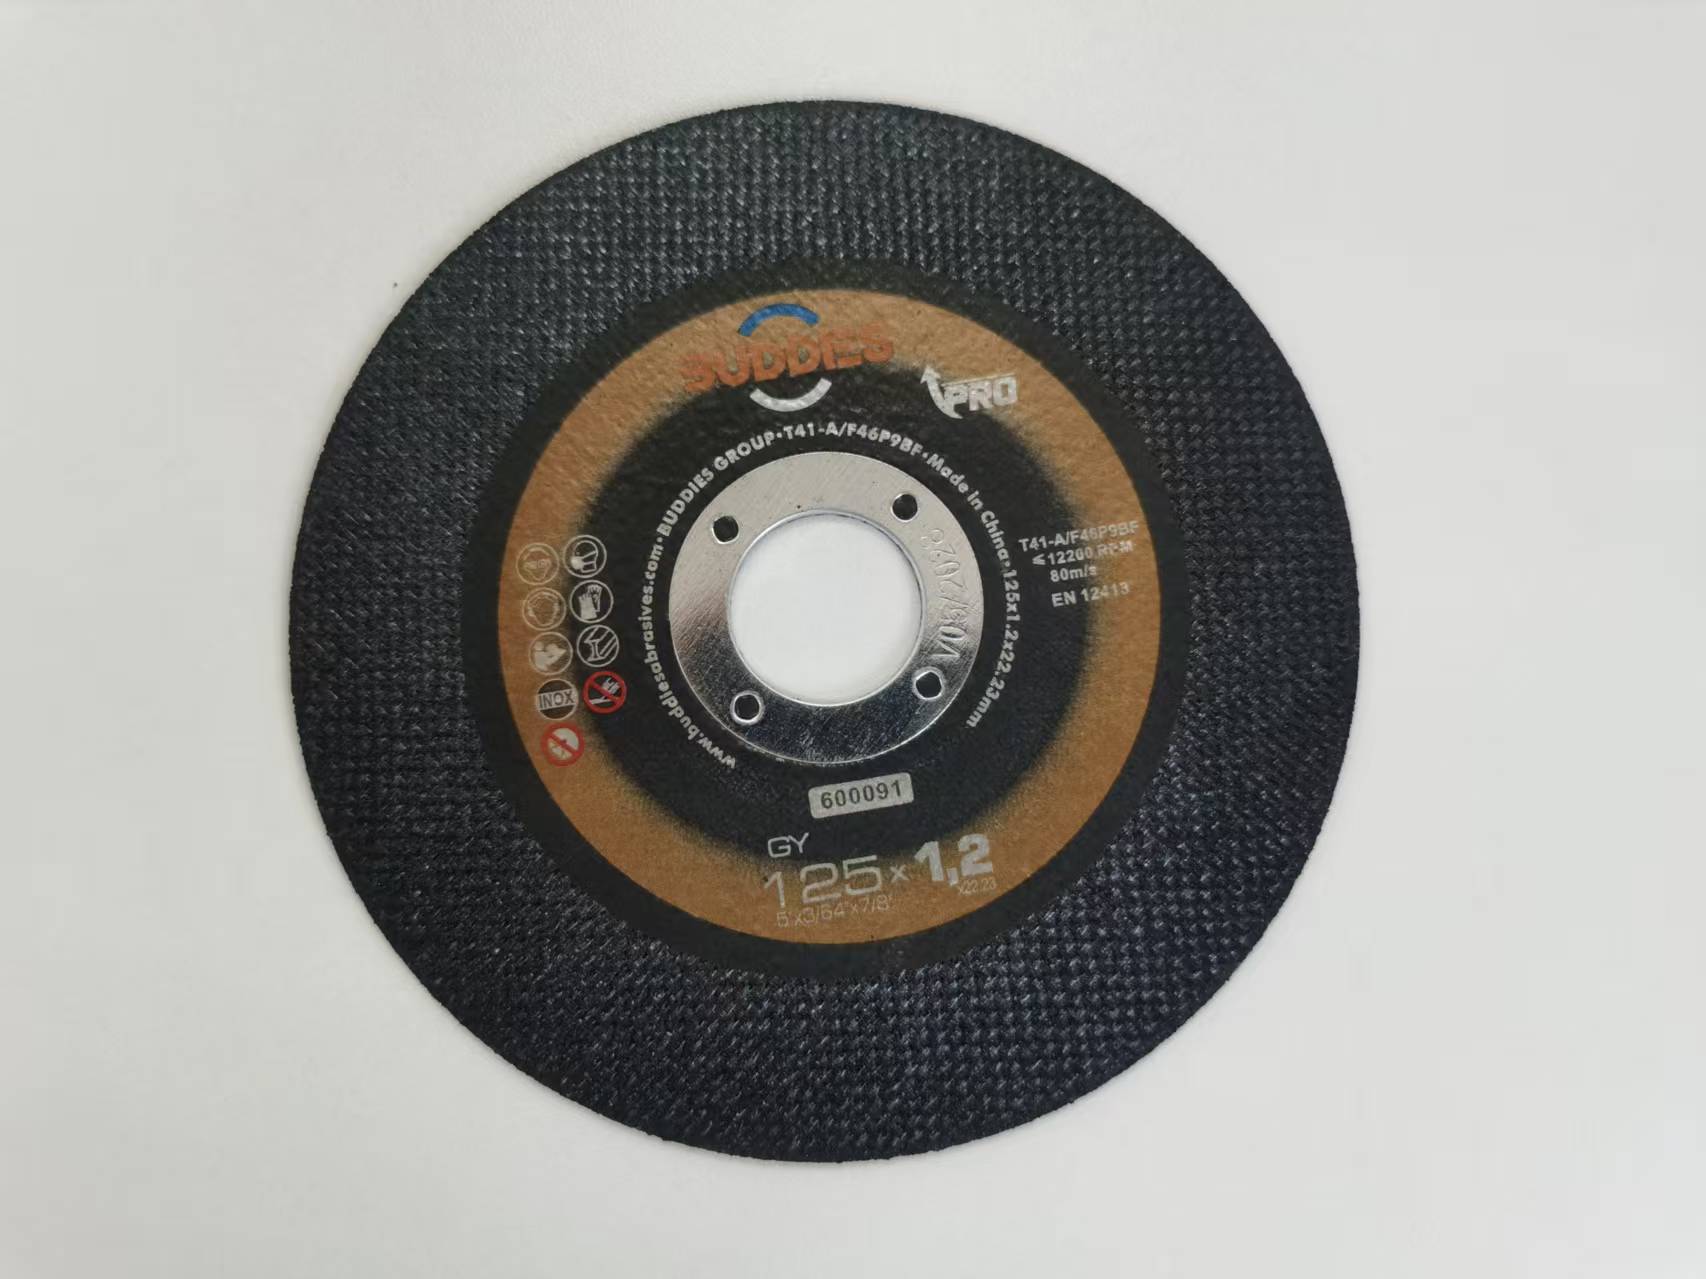
- Comprobaciones finales:Confirme visualmente que el disco esté centrado y que no presente oscilación aparente. Mantenga la cara y el cuerpo fuera del plano del disco. Haga funcionar brevemente la amoladora sin carga, en una dirección segura, durante unos segundos, siguiendo los requisitos del protector. Escuche si hay ruidos extraños y observe cualquier vibración excesiva. Si algo parece incorrecto, detenga inmediatamente la herramienta, corte la alimentación, desenchufe y revise el montaje.
La seguridad es prioritaria:
- Utilice siempre el protector adecuado para el diámetro del disco y el tipo de operación, corte o desbaste. Colóquelo entre usted y la trayectoria de residuos y chispas.
- Use gafas de seguridad resistentes a impactos con clasificación ANSI Z87.1+ o una pantalla facial, protección auditiva, guantes y ropa de trabajo resistente.
- Asegúrese de que la pieza esté firmemente sujeta.
- No fuerce nunca la herramienta; deje que el disco corte o desbaste a su propio ritmo.
- Nunca use un disco de corte para desbastar ni uno de desbaste para cortar. Sus construcciones son muy diferentes.
Comprensión de los anillos del orificio central: ¿por qué pueden ser diferentes?
El anillo alrededor del orificio central, a menudo una zona reforzada con fibra de vidrio o resina, es esencial para la integridad estructural y la distribución de fuerzas. Es habitual encontrar pequeñas diferencias entre las caras «superior» e «inferior», y normalmente no constituyen un defecto. Estas son las razones.

- Proceso de fabricación (moldeo y prensado): Los discos de corte suelen fabricarse prensando capas de granos abrasivos, cargas y aglomerantes, como resina, entre mallas de refuerzo de fibra de vidrio dentro de un molde a alta temperatura y presión. La orientación de las capas de malla y el flujo de la resina durante el prensado pueden producir naturalmente pequeñas diferencias en la consolidación del material alrededor del orificio en cada cara. Es una característica inherente al proceso y no debilita el disco cuando se mantiene dentro de tolerancia.
- Alineación de la malla de refuerzo: Las capas de malla de fibra de vidrio constituyen la estructura principal. Durante el apilado previo al prensado pueden producirse ligeros desplazamientos. Por ello, la malla puede quedar una fracción más cerca de una superficie que de la otra junto al orificio, lo que influye en el aspecto y la textura del anillo en cada lado.
- Acabado superficial: Después del prensado y curado, los discos suelen pasar por operaciones de acabado como equilibrado o etiquetado. La manipulación en estas fases o pequeñas diferencias en la posición durante el etiquetado pueden causar abrasiones cosméticas menores o variaciones en el aspecto del flujo de resina entre ambas caras. Normalmente son superficiales.
- Flujo del material y curado: La mezcla viscosa de resina fluye bajo presión durante el moldeo. Las variaciones alrededor del mandril central que forma el orificio pueden generar pequeñas diferencias de textura o concentración de resina entre las dos caras del anillo. Del mismo modo, leves gradientes de temperatura durante el curado pueden afectar localmente a la superficie.
- Tolerancias permitidas: Las normas internacionales, como ISO 603 para abrasivos aglomerados, reconocen que las pequeñas variaciones son inherentes a la fabricación. Las especificaciones suelen permitir tolerancias dimensionales reducidas y diferencias cosméticas en la zona del anillo, siempre que se mantenga su función básica: proporcionar una superficie de montaje fuerte y estable. El anillo evita que la fuerza de las bridas aplaste el material abrasivo y distribuye las tensiones de rotación.

¿Cuándo es problemática una diferencia?
- Daño físico: Grietas, desconchados o desmoronamiento importante en la zona del anillo.
- Deformación grave: Alabeo o curvatura visible del propio anillo.
- Asimetría excesiva que produce oscilación: Si la diferencia es tan pronunciada que el disco no puede apoyar de forma plana sobre la brida interior y oscila visiblemente incluso cuando está correctamente montado, su uso no es seguro.
- Material suelto: Deshilachado excesivo de fibras de vidrio o desprendimiento considerable de resina alrededor del orificio.
Las pequeñas diferencias visuales o táctiles entre las dos caras del anillo, sin daños físicos ni pérdida de funcionalidad, suelen ser aceptables y reflejan la realidad del proceso de fabricación. El rendimiento y la seguridad del disco dependen más de la integridad del aglomerante y del refuerzo en toda su estructura.
¿Importa realmente el diámetro del orificio central? Absolutamente.
El diámetro del orificio central no es una recomendación aproximada; es una especificación de seguridad crítica. Usar un disco con un orificio incorrecto es peligroso y puede provocar su rotura.
1. Ajuste fundamental: El orificio del disco debe coincidir con el diámetro del eje de la amoladora angular. Los tamaños estándar más habituales son:
- 22,23 mm (7/8 de pulgada): estándar predominante en la mayoría de las amoladoras profesionales y de bricolaje, como Bosch, Makita, DeWalt, Milwaukee y Metabo.
- M14: menos frecuente, presente en algunos modelos antiguos o destinados a regiones específicas.
- 16 mm / 20 mm / 25,4 mm (1 pulgada): utilizados en algunas amoladoras industriales de mayor tamaño o herramientas especializadas.
- Casquillos reductores: algunos discos incluyen casquillos desmontables de plástico o metal, por ejemplo un disco de 25,4 mm con casquillo de 22,23 mm. Compruebe que esté firmemente instalado y que el diámetro efectivo coincida con el eje.
2. Consecuencias de un orificio demasiado grande:
- Rotación excéntrica y vibración intensa: el disco no quedará centrado en el husillo. Incluso una diferencia de una fracción de milímetro causa una oscilación considerable a altas RPM, inmediatamente perceptible e incómoda.
- Mayor tensión y riesgo de rotura: la rotación excéntrica genera enormes fuerzas centrífugas desequilibradas y tensiones de flexión dentro del disco. Pueden superar fácilmente sus límites estructurales y provocar una desintegración catastrófica.
- Mal rendimiento de corte o desbaste: la vibración reduce el control, la precisión y la eficiencia y suele producir surcos o resultados irregulares.
- Daños en la herramienta: con el tiempo, la vibración excesiva daña los rodamientos y engranajes de la amoladora.
- Deslizamiento: el disco puede resbalar sobre el husillo bajo carga, especialmente si la fuerza de sujeción no está perfectamente centrada, lo que aumenta el riesgo de rotura o pérdida de control.
3. Consecuencias de un orificio demasiado pequeño:
- Imposibilidad de montaje: el disco simplemente no entra en el eje.
- Forzar el disco: intentar introducir un disco demasiado pequeño puede agrietar o desconchar inmediatamente el anillo central, comprometiendo su integridad antes de arrancar la herramienta. Nunca amplíe el orificio mediante taladrado, rectificado o limado. Esto destruye la zona reforzada, crea puntos de tensión y garantiza el fallo.
La tolerancia es mínima: Aunque existen tolerancias de fabricación, normalmente de +0,1 mm / -0,0 mm o similares según normas como ISO 603, el disco debe ajustar firmemente sobre el eje y sin holgura. No existe un «casi encaja» seguro; el ajuste debe ser preciso.
Los adaptadores improvisados NO son la solución: Nunca utilice arandelas, calces o reductores improvisados para adaptar un disco a un eje diferente. Comprometen el contacto plano esencial entre el disco y las bridas interior y exterior, crean puntos de presión desiguales y un alto riesgo de fallo. Utilice únicamente casquillos diseñados para tal fin, suministrados de fábrica e integrados en el disco.
Solución de problemas habituales de montaje y funcionamiento
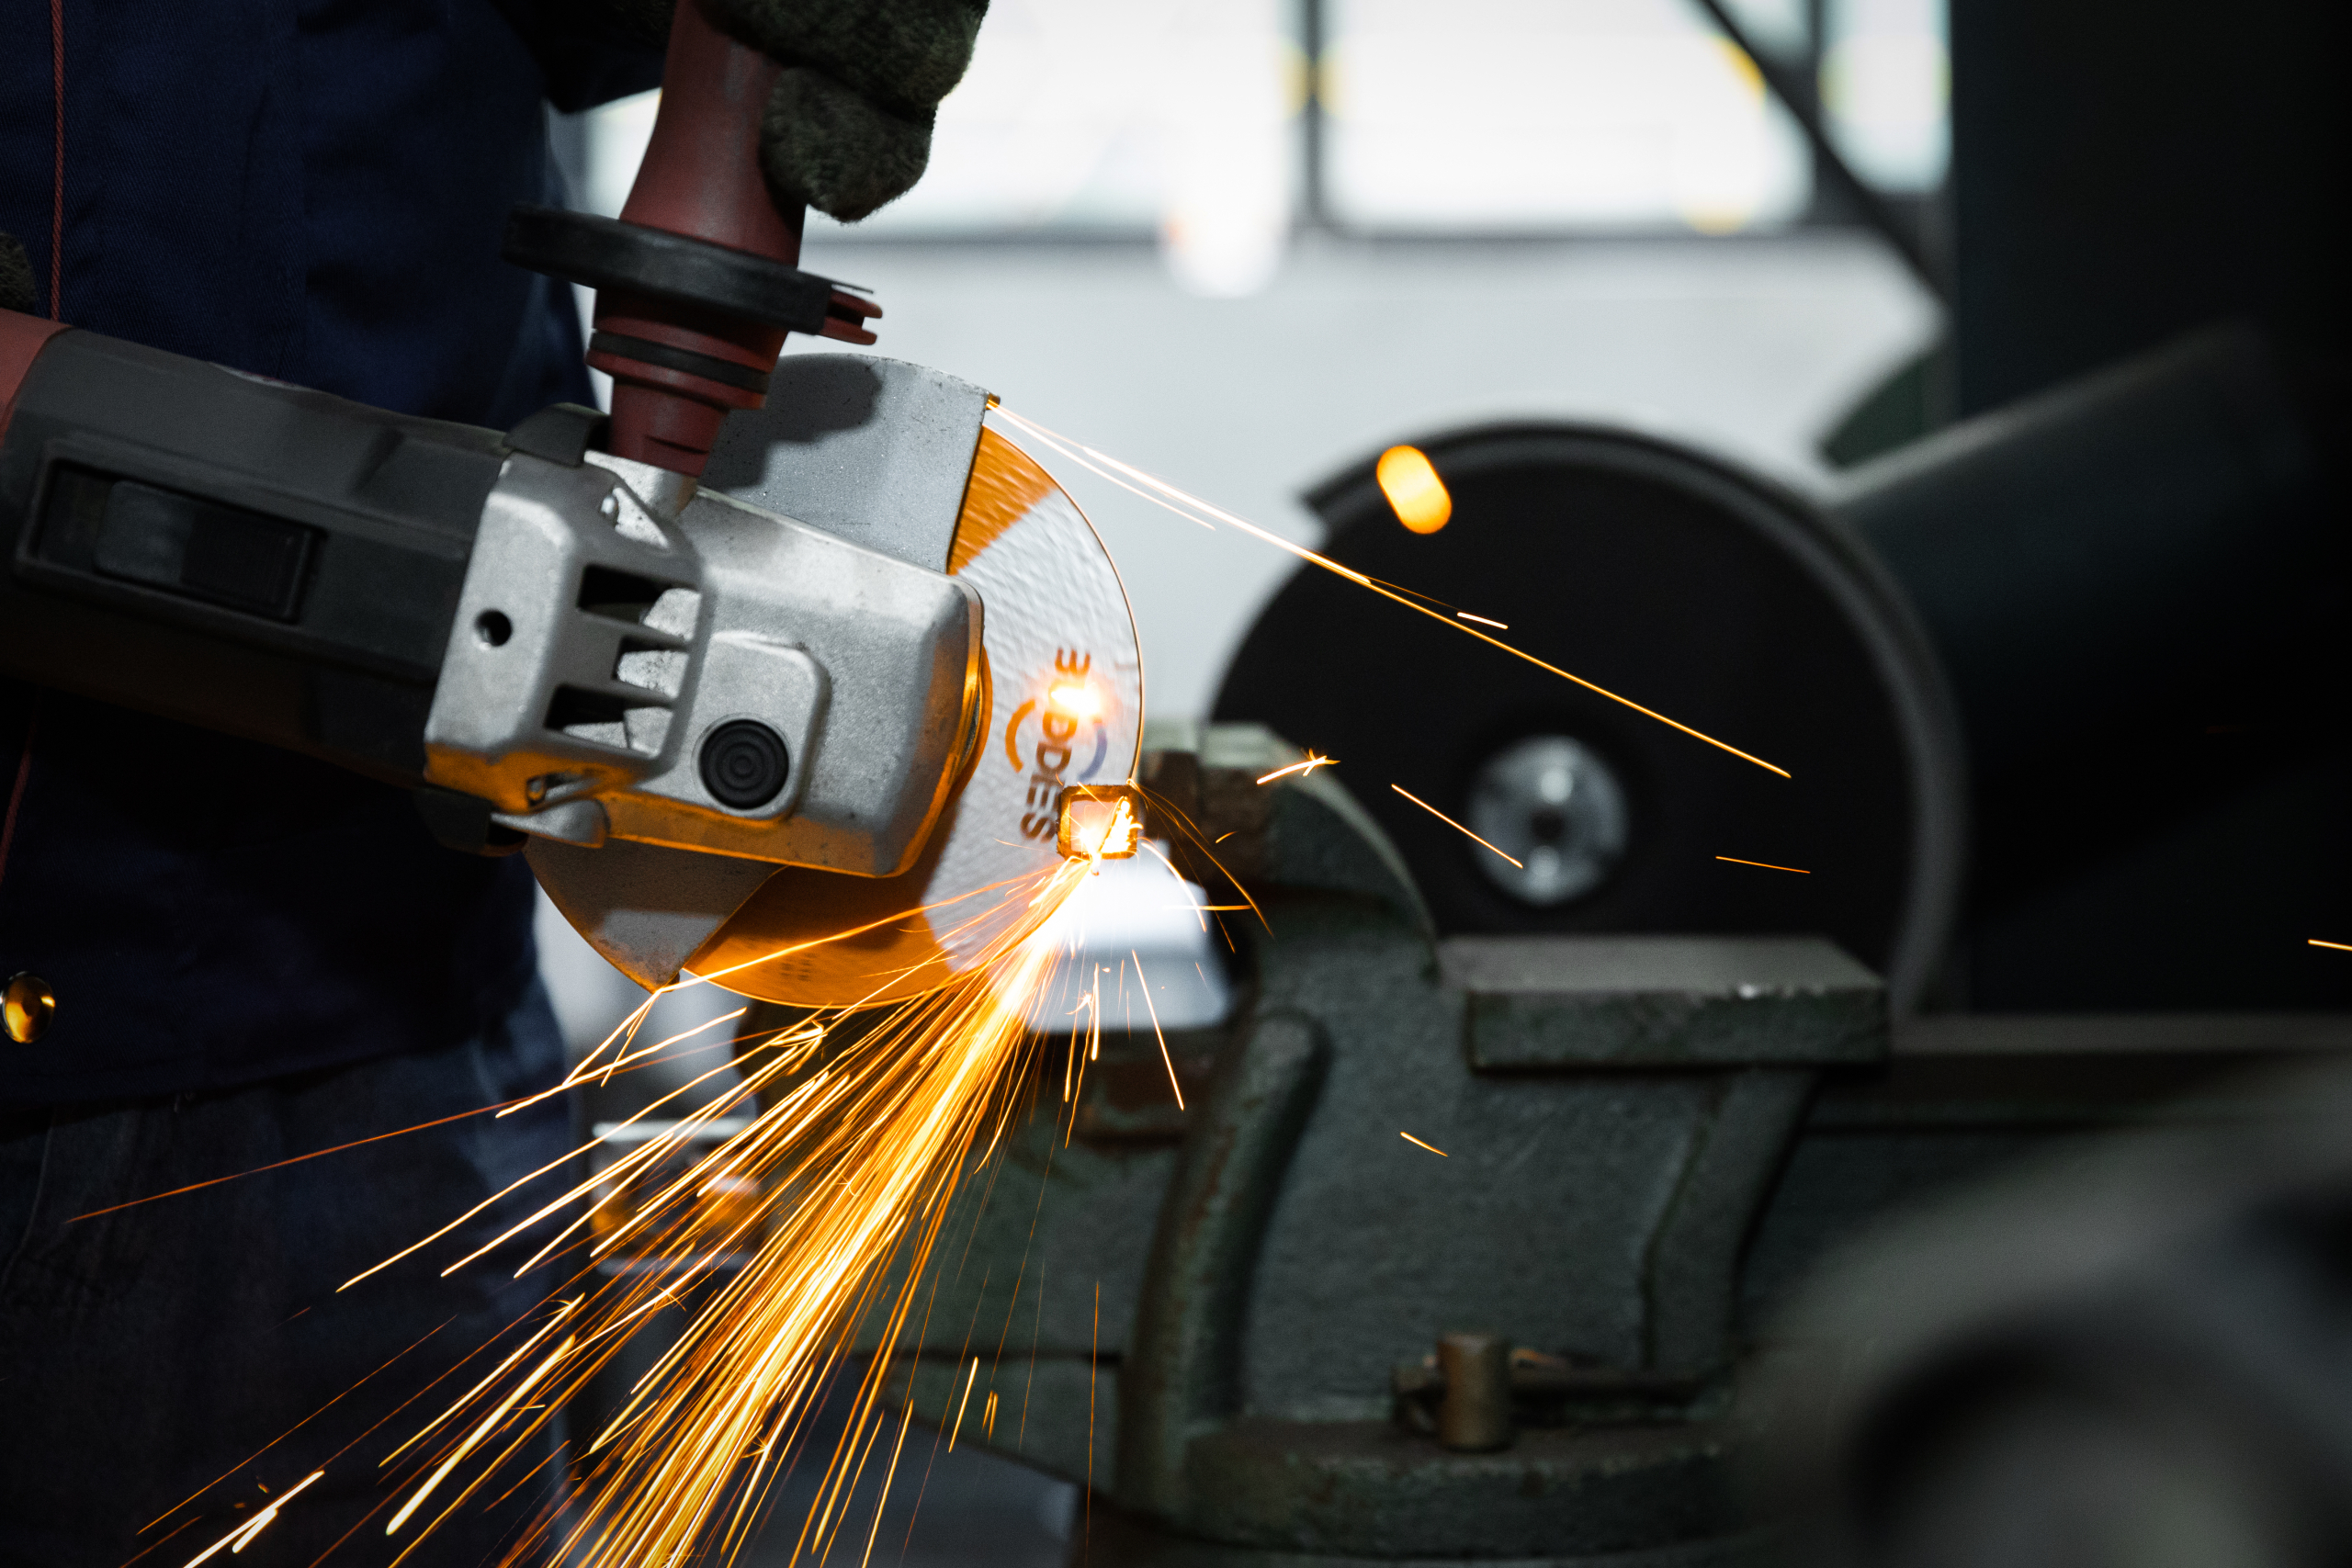
| Síntoma | Posible(s) causa(s) | Solución |
| Vibración excesiva | 1. Disco mal montado, no plano o invertido. 2. Diámetro interior incorrecto. 3. Disco dañado, agrietado o desconchado. 4. Desgaste irregular del disco. 5. Brida interior o exterior dañada o desgastada. 6. Husillo de la amoladora doblado, poco frecuente. |
1. ¡Deténgase! Apague, desenchufe y vuelva a montar con cuidado. 2. Compruebe la coincidencia del orificio. 3. Deseche el disco dañado. 4. Sustituya el disco. 5. Cambie las bridas dañadas. 6. Lleve la amoladora a servicio técnico. |
| Oscilación visible del disco | 1. Orificio demasiado grande. 2. Bridas mal asentadas o dañadas. 3. Residuos entre el disco y la brida. 4. Disco muy alabeado o dañado. |
1. Utilice un disco con el diámetro correcto. 2. Limpie las bridas, compruebe que estén planas y sustitúyalas si están dañadas. 3. Limpie las superficies de montaje. 4. Deseche el disco. |
| Deslizamiento del disco | 1. Brida exterior insuficientemente apretada. 2. Bridas desgastadas o dañadas, con superficies lisas. 3. Aceite o partículas en las bridas o el disco. 4. Uso de un disco sin anillo central, como algunas hojas diamantadas. |
1. Apriete correctamente, con firmeza pero sin exceso. 2. Sustituya las bridas. 3. Limpie todas las superficies de contacto. 4. Utilice discos diseñados para montaje sin brida únicamente si la amoladora lo admite; es poco habitual en abrasivos. |
| Rotura en el centro (el disco se fragmenta junto al orificio) | 1. Apriete excesivo de la brida exterior. 2. Uso de un disco con orificio demasiado grande. 3. Anillo central dañado. 4. Impacto fuerte en el centro. 5. Disco de mala calidad. |
1. Apriete correctamente. 2. Utilice el diámetro adecuado. 3. Inspeccione el anillo antes de usar y deseche los discos dañados. 4. Manipule los discos con cuidado. 5. Compre a fabricantes de confianza. |
| Desgaste irregular del disco | 1. Presión desigual durante el uso. 2. La amoladora no se sostiene perpendicular a la pieza. 3. Calidad o defecto del disco. 4. Tipo de disco incorrecto para el material. |
1. Mejore la técnica y aplique presión uniforme. 2. Mantenga el ángulo correcto. 3. Pruebe un disco de otro lote o fabricante. 4. Seleccione el disco apropiado. |
Consideraciones avanzadas: par de apriete y almacenamiento
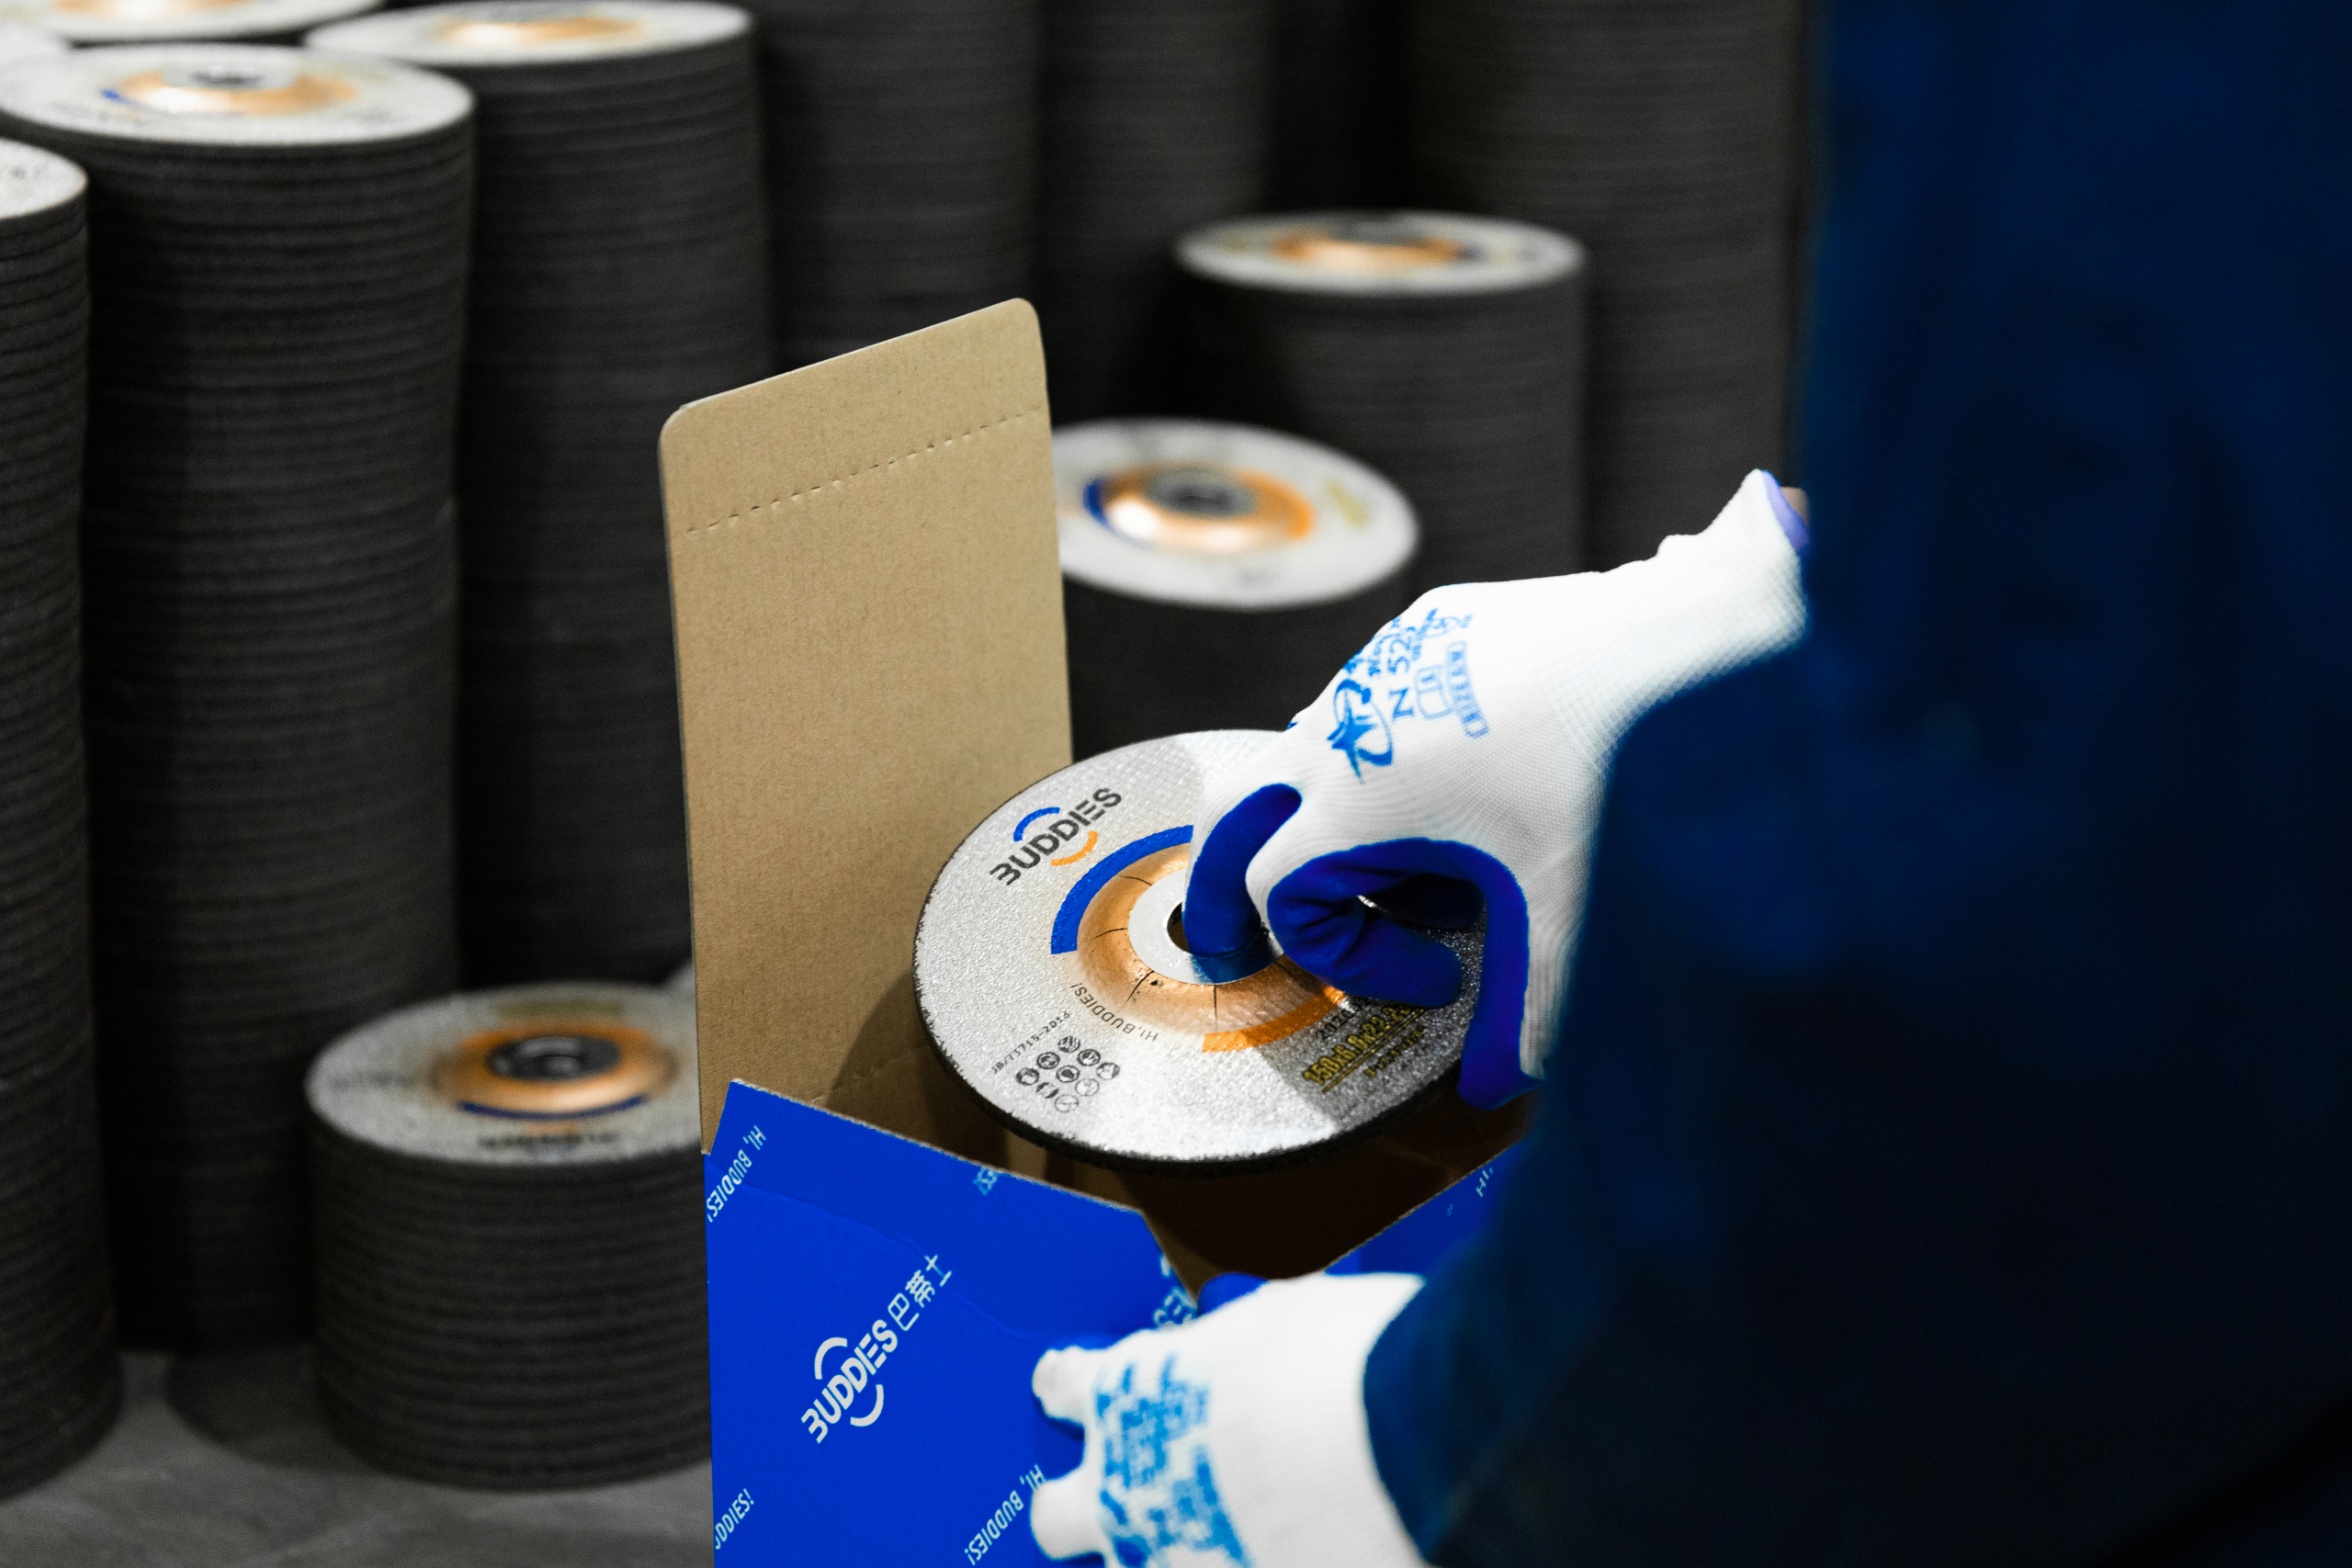
- Par de apriete: Aunque rara vez se especifica un valor exacto para las tuercas de amoladora, el principio «firme pero no excesivo» es fundamental. Apretar demasiado es una causa habitual de grietas en el anillo central. Si el manual indica un par, utilice una llave dinamométrica. De lo contrario, es suficiente apretar a mano y añadir una fracción moderada de vuelta con la llave.
- Almacenamiento: Guarde los discos en posición plana, en un lugar seco y con temperatura estable, alejados del sol directo y la humedad. No apile un peso excesivo sobre ellos. La humedad puede degradar los aglomerantes de resina y las tensiones físicas pueden alabear los discos o dañar sus anillos.
Conclusión: el conocimiento es seguridad
Montar correctamente el disco de corte o desbaste, comprender los motivos de las pequeñas variaciones del anillo central y respetar estrictamente el diámetro especificado no son simples tecnicismos: constituyen la base del uso seguro y eficaz de una amoladora angular. Seguir los pasos precisos de instalación, reconocer las tolerancias de fabricación aceptables y no hacer concesiones con el tamaño del orificio reduce considerablemente el riesgo de roturas peligrosas. Priorice siempre discos de calidad de fabricantes reconocidos, inspecciónelos antes de cada uso y deseche cualquier unidad dañada o que no ajuste perfectamente. Su seguridad y la calidad del trabajo dependen de estas prácticas fundamentales. Consulte el manual de la amoladora y las especificaciones del fabricante del disco para obtener la información más precisa sobre su equipo. Trabaje de forma inteligente y segura.
This post is also available in:


Dejar un comentario
¿Quieres unirte a la conversación?Siéntete libre de contribuir!