
Comment choisir le disque à tronçonner idéal : guide pratique pour distributeurs et utilisateurs
Choisir le bon disque à tronçonner ne se résume pas à un simple achat : c’est une décision essentielle qui influence la sécurité, l’efficacité, les coûts et la réputation. Que vous constituiez un stock en tant que distributeur ou réalisiez la coupe dans un atelier, un disque inadapté peut provoquer une rupture dangereuse, une perte de temps, des matériaux endommagés et des blessures graves. Ce guide fournit des conseils pratiques issus de situations réelles afin de vous aider, ainsi que vos clients, à sélectionner systématiquement le disque approprié pour chaque travail, avec une priorité claire donnée aux performances régulières et à la sécurité, sans jargon inutile ni listes fragmentées.
Comprendre pourquoi le bon disque est essentiel

Les conséquences d’un mauvais choix dépassent largement l’économie réalisée au moment de l’achat. La sécurité doit toujours être la priorité. Un disque mal adapté ou de mauvaise qualité peut éclater soudainement et provoquer de graves coupures, des lésions oculaires ou des accidents plus sérieux. Le violent rebond causé par une rupture représente également un danger majeur que le choix correct permet de réduire directement.
Les performances et l’efficacité sont elles aussi fortement affectées. Le bon disque coupe plus vite, plus régulièrement et dure nettement plus longtemps. Les travaux sont terminés plus rapidement, la fatigue de l’opérateur diminue et les arrêts coûteux liés aux changements fréquents sont réduits. Un disque bon marché peut sembler intéressant au départ, mais sa durée de vie plus courte, sa vitesse de coupe inférieure et le risque d’endommager une pièce coûteuse le rendent souvent plus cher à long terme. Calculer le coût réel par coupe, plutôt que considérer uniquement le prix unitaire, révèle la véritable valeur du produit.
L’intégrité du matériau est un autre facteur essentiel. Un disque trop agressif sur un matériau délicat peut produire une chaleur excessive, entraînant déformation, décoloration ou bavures nécessitant une finition supplémentaire. Le bon disque préserve la qualité de la pièce dès la première coupe. Par ailleurs, un disque incorrect impose des contraintes excessives aux meuleuses d’angle et aux tronçonneuses, accélérant l’usure des roulements et la défaillance du moteur, avec des frais de remplacement imprévus.
Facteurs clés pour choisir le disque idéal
Identifier le matériau à couper

Le matériau constitue la base absolue du choix. La coupe de l’acier doux exige des disques abrasifs renforcés à liant résine, souvent appelés disques à tronçonner, généralement fabriqués avec un grain d’oxyde d’aluminium A/O. L’acier inoxydable et les alliages plus durs nécessitent en revanche des formulations spécifiques à base d’alumine zirconienne ZA, d’alumine céramique ou de mélanges. Ces grains résistent à l’encrassement par les métaux tendres et offrent une meilleure durée de vie ainsi qu’une vitesse de coupe supérieure. Les distributeurs doivent stocker et identifier clairement les modèles « acier inoxydable » et « métaux durs », tandis que les utilisateurs ne doivent jamais employer un disque destiné uniquement à l’acier sur du béton ou de la maçonnerie, car cela est extrêmement dangereux.
Pour le béton, la pierre, la maçonnerie, la brique et l’asphalte, les disques diamantés sont indispensables. Les couronnes segmentées sont courantes sur les outils portatifs, car elles assurent un bon refroidissement et une bonne évacuation des débris. Choisissez des disques clairement prévus pour la maçonnerie ou le béton. Les couronnes continues réalisent des coupes plus lisses dans le carrelage mais génèrent davantage de chaleur. Les distributeurs peuvent proposer plusieurs niveaux de qualité, tandis que l’utilisateur doit adapter la dureté du liant à l’abrasivité du matériau : un béton dur demande un liant plus tendre afin d’exposer efficacement de nouveaux diamants. Le béton armé nécessite des disques indiqués pour « ferraillage » ou « ferraillage important », avec de préférence des segments absorbant les chocs.
La coupe de carreaux en céramique ou en grès cérame nécessite un disque diamanté à couronne continue pour limiter les éclats, ou une couronne turbo pour couper plus vite avec un peu plus d’écaillage. Vérifiez que le disque est adapté à la coupe à sec ou à l’eau selon le besoin. Pour le grès cérame, l’utilisation d’eau réduit fortement la surchauffe et le glaçage de la couronne. L’asphalte nécessite lui aussi des disques particuliers, souvent dotés de segments plus larges pour mieux évacuer les débris et refroidir.
L’aluminium et les autres métaux non ferreux exigent des disques renforcés à liant résine spécialement formulés, avec des grains et un liant empêchant l’encrassement dangereux et réduisant la chaleur. Un disque standard pour acier peut se charger de matière de façon risquée. Pour les volumes élevés, des disques diamantés conçus pour les non-ferreux sont également possibles. Les plastiques, composites et fibres de verre demandent souvent des abrasifs spécialisés ou des lames carbure à dents fines sur scie circulaire afin d’éviter la fusion causée par une chaleur excessive.
Comprendre la composition et le type du disque
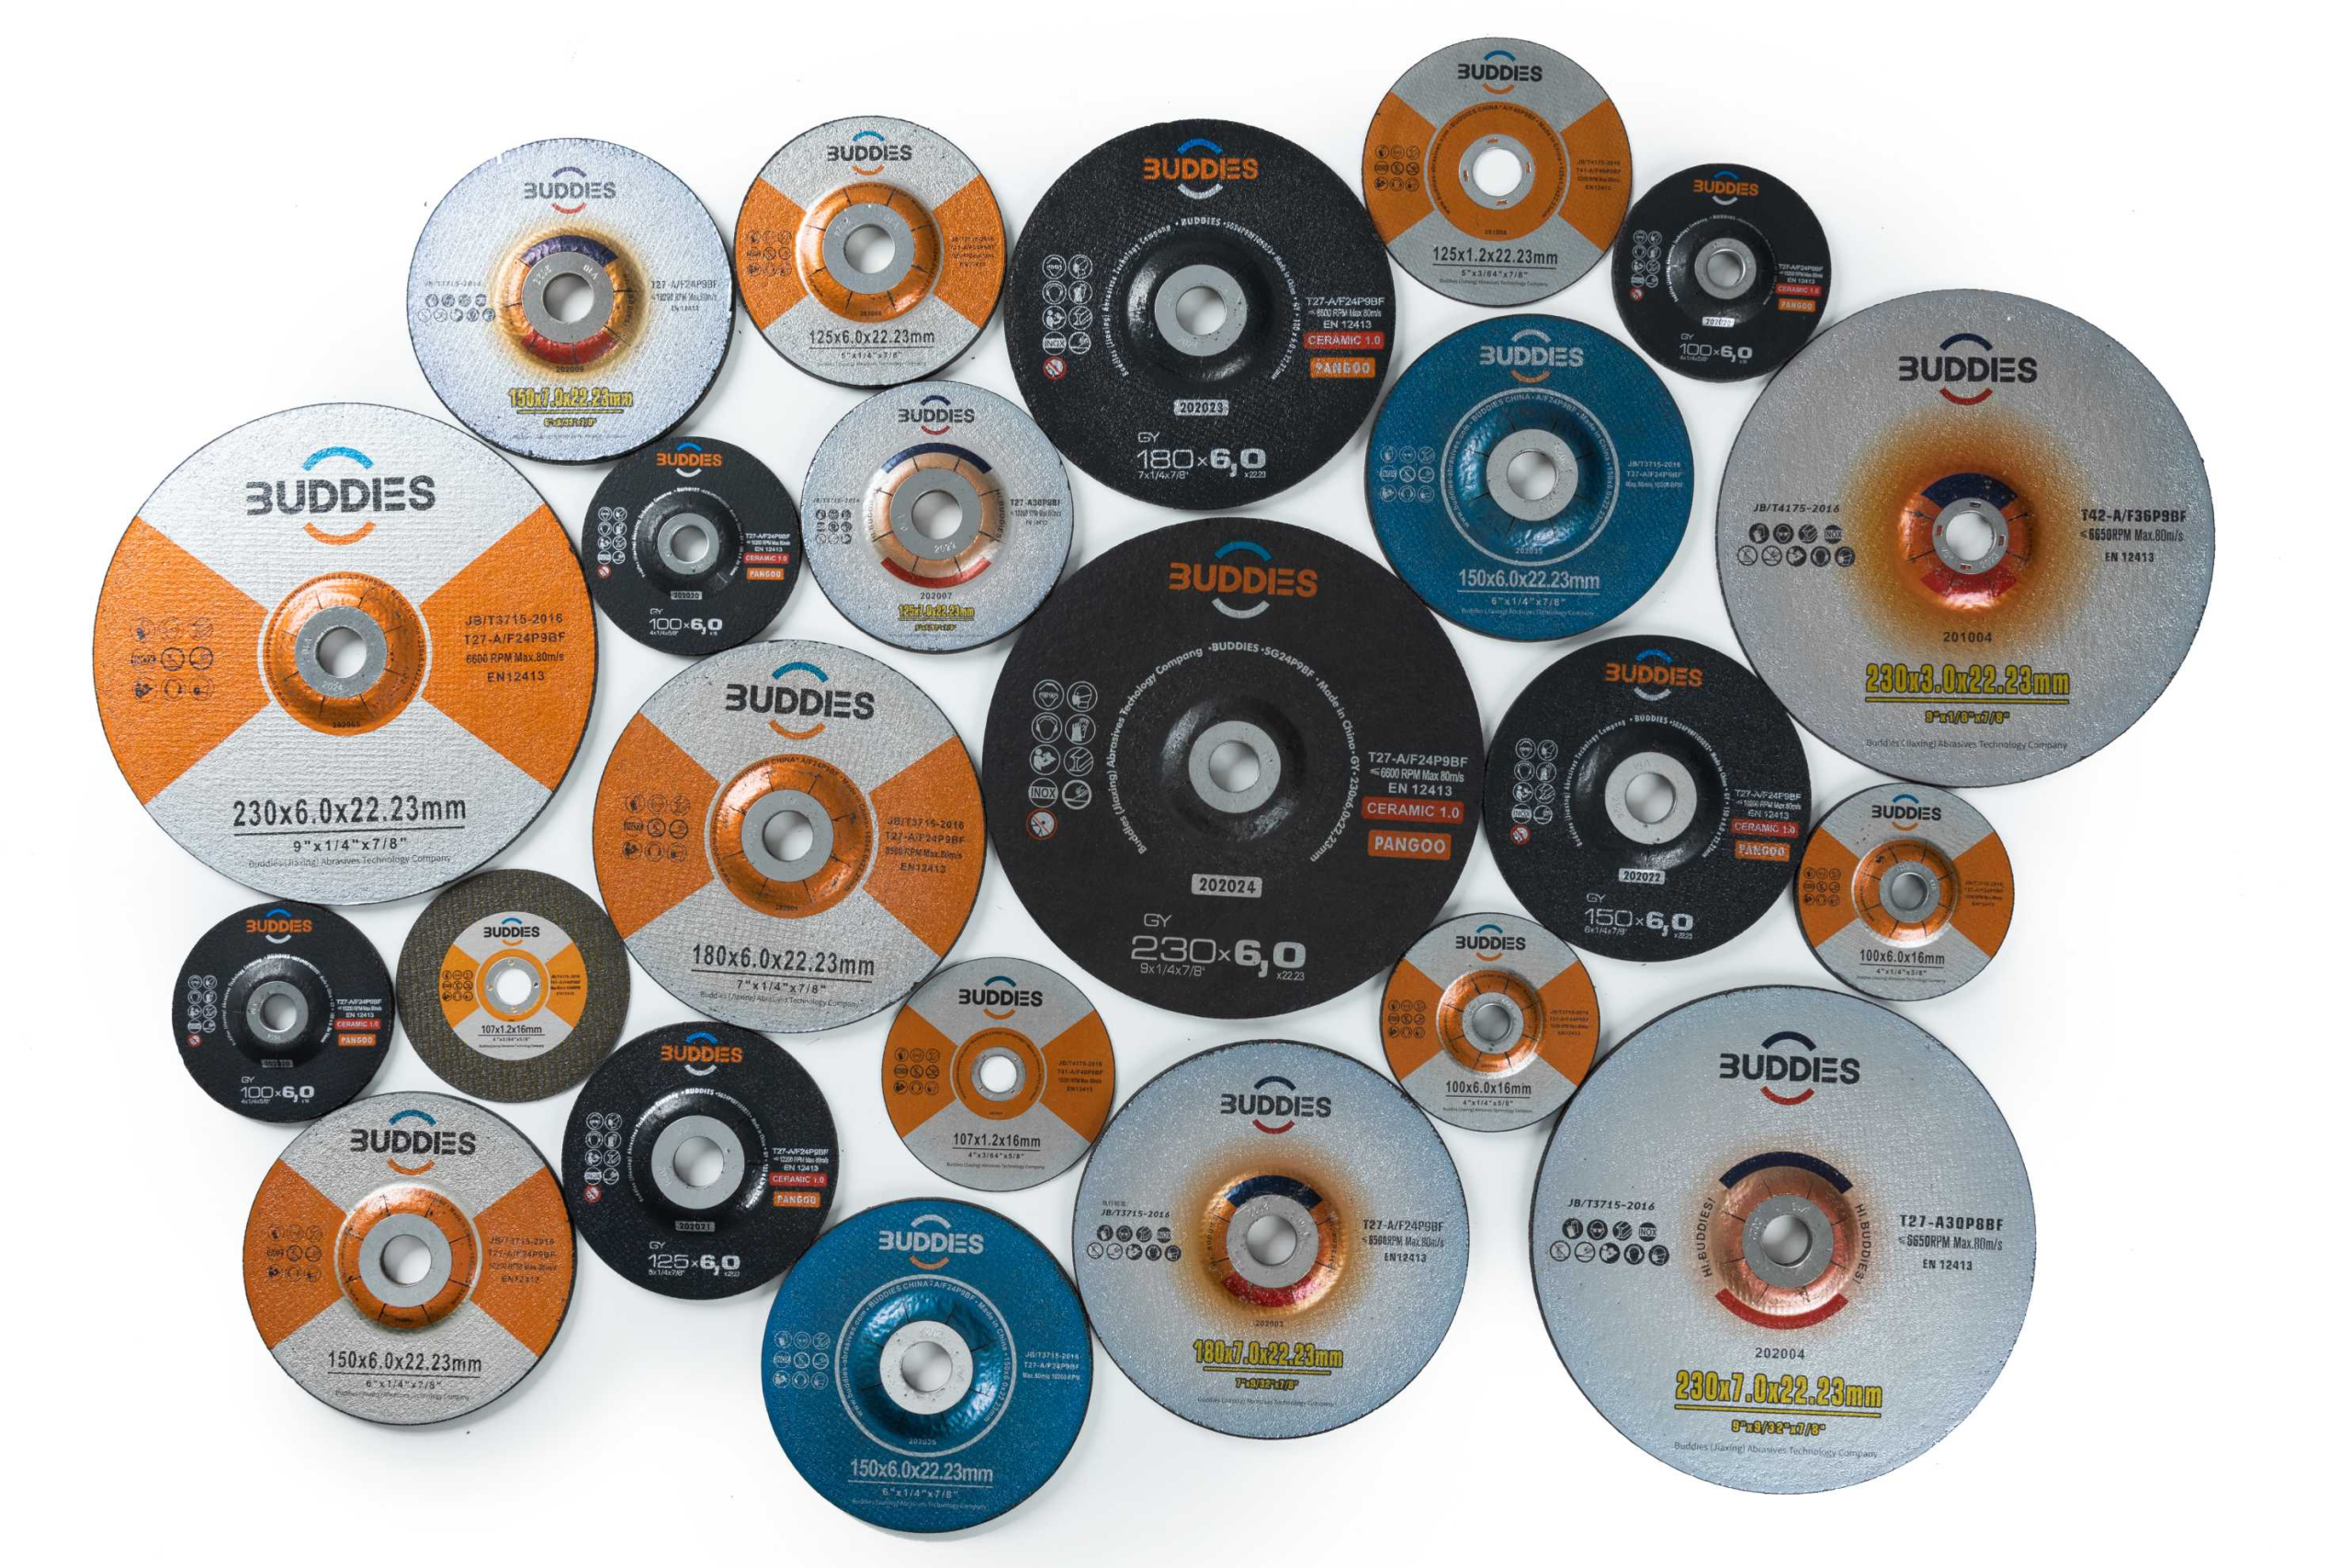
Le grain abrasif détermine l’agressivité de coupe et la compatibilité avec le matériau. L’oxyde d’aluminium A/O constitue une option économique et polyvalente pour l’acier doux. L’alumine zirconienne ZA est plus résistante et plus durable que l’A/O ; elle convient mieux à l’inox et aux aciers durs et se retrouve souvent dans les gammes premium. L’alumine céramique représente le niveau supérieur : auto-affûtante, elle chauffe moins et offre une durée de vie ainsi qu’une vitesse de coupe exceptionnelles sur les aciers difficiles. Elle surpasse nettement les autres grains malgré un coût plus élevé. Le carbure de silicium SIC, plus dur et plus tranchant que l’A/O, est utilisé pour les métaux non ferreux, la pierre, le carrelage, les plastiques et les composites, mais il est moins tenace que les grains d’alumine.
Le liant maintient les grains abrasifs ensemble. Le liant résine est le plus courant pour les disques abrasifs à tronçonner, car il équilibre vitesse, état de surface et usure contrôlée ; il est toujours renforcé par une toile en fibre de verre pour la sécurité. Le liant métallique est réservé aux disques diamantés et maintient les segments de diamant ; sa dureté doit correspondre précisément à l’abrasivité du matériau. Le liant vitrifié est moins courant en tronçonnage pur et se rencontre surtout sur certaines meules spécialisées.
Le renforcement est indispensable. Tous les disques abrasifs modernes incorporent des couches de toile en fibre de verre dans le liant résine afin de contenir autant que possible les fragments en cas de rupture. N’utilisez jamais un disque non renforcé sur une meuleuse ou une tronçonneuse à grande vitesse.
Adapter les dimensions et spécifications à l’outil et au travail
Le diamètre doit être compatible avec la meuleuse d’angle ou la tronçonneuse. Les dimensions courantes vont de 4,5 pouces, soit 115 mm, et 5 pouces, soit 125 mm, pour les meuleuses portatives, jusqu’à 14 pouces, soit 355 mm, pour les grandes tronçonneuses. Un diamètre supérieur permet une coupe plus profonde, mais exige un outil plus puissant et ne doit jamais dépasser la dimension maximale autorisée par la machine. Les distributeurs doivent stocker les tailles les plus pertinentes pour leurs clients, par exemple 4,5 et 7 pouces pour la fabrication métallique, ou 4,5 pouces pour les plombiers et électriciens.
L’alésage doit correspondre exactement à l’arbre ou à la bride de l’outil. Les dimensions courantes comprennent 7/8 pouce, 5/8-11 UNC, 22,23 mm et M14. Si une bague de réduction est utilisée, elle doit être fermement montée et parfaitement centrée. Un jeu provoque des vibrations dangereuses et augmente fortement le risque de rupture. L’épaisseur joue également un rôle : un disque fin, par exemple 1 mm ou 0,040 pouce, coupe plus vite avec moins de perte de matière, mais reste plus fragile. Un disque plus épais, comme 2,5 mm, 3 mm ou 1/8 pouce, est plus durable mais coupe plus lentement et enlève davantage de matière. Le choix dépend de la dureté et de la précision requise. Les distributeurs peuvent créer de la valeur en proposant des épaisseurs fines et polyvalentes dans les dimensions courantes.
La vitesse maximale de fonctionnement en tr/min est un paramètre de sécurité critique : elle doit être égale ou supérieure à la vitesse à vide de l’outil. N’utilisez jamais un disque dont la vitesse nominale est inférieure à celle de la machine. Une marge importante au-dessus de la vitesse maximale de l’outil offre une sécurité supplémentaire. Les distributeurs doivent insister sur ce point et proposer des disques adaptés, par exemple au moins 13 300 tr/min pour les modèles courants de 4,5 pouces.
Donner la priorité aux certifications et aux marquages clairs
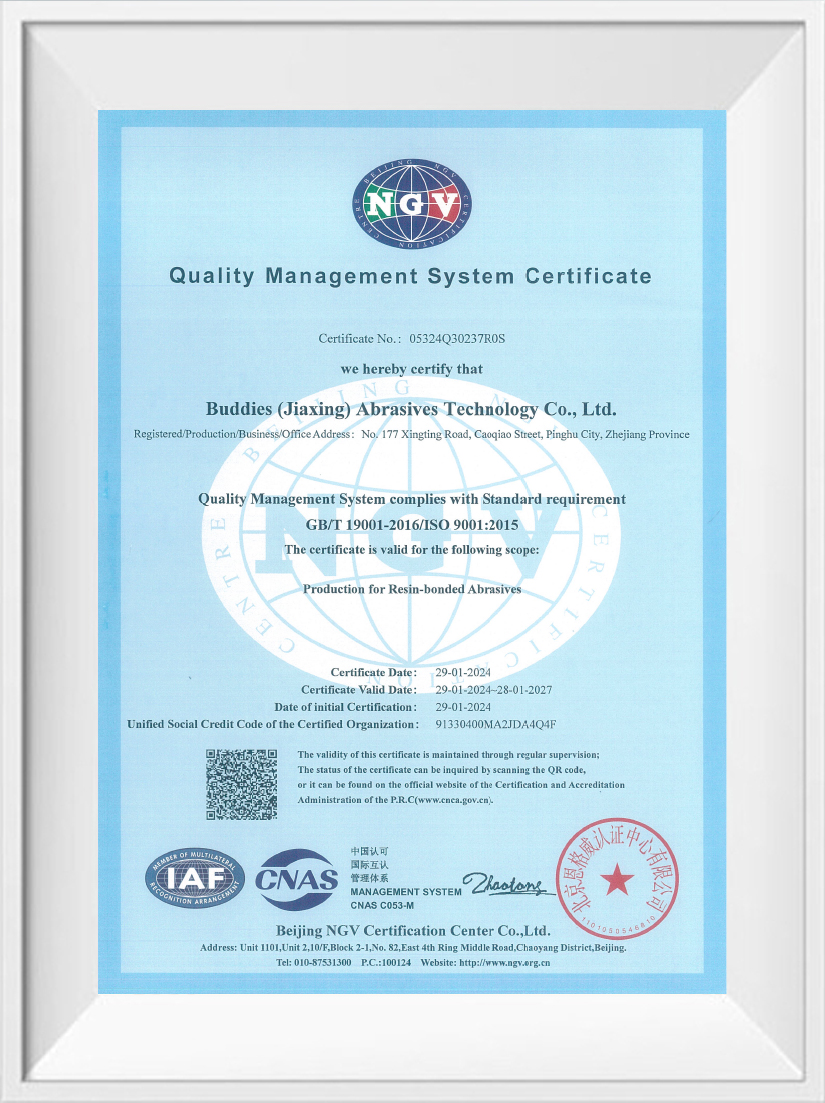
La sécurité est primordiale. Aux États-Unis, les disques doivent respecter la réglementation OSHA 29 CFR 1910.243 ; il faut donc rechercher une preuve d’essai. Les abrasifs doivent répondre aux normes ANSI B7.1 ou B7.5, et les disques diamantés à ANSI B7.8. Dans l’Union européenne et au Royaume-Uni, recherchez le marquage CE et la conformité à EN 12413 pour les disques abrasifs à tronçonner ou EN 13236 pour les disques diamantés. Un produit sérieux porte des informations permanentes et lisibles : type d’abrasif A/O, ZA ou céramique, dimensions diamètre × épaisseur × alésage, vitesse maximale, fabricant ou marque, matériau compatible comme acier, inox ou maçonnerie, et norme de sécurité applicable. Les distributeurs ont ici une responsabilité importante : ne stocker que des produits de fabricants reconnus avec des certifications vérifiables réduit la responsabilité et renforce la confiance. Évitez les marques obscures dont les indications sont douteuses ou incomplètes.
Évaluer les performances et la valeur réelle
Ne regardez pas uniquement le prix. Considérez la vitesse de coupe : à quelle rapidité le disque traverse-t-il le matériau ? Les modèles premium, notamment céramiques, coupent souvent beaucoup plus vite et économisent du temps de travail. La durée de vie est tout aussi importante ; mesurez le nombre de coupes ou la longueur totale obtenue. Le coût par coupe ou par mètre révèle la valeur réelle : un disque plus durable, même plus cher à l’achat, revient presque toujours moins cher au total. La qualité de coupe compte pour les travaux précis ou pour limiter les finitions : le bord est-il propre avec peu de bavures ? Un disque de qualité, bien équilibré, fonctionne plus régulièrement, réduit la fatigue et améliore le contrôle et la sécurité, tandis qu’un disque bon marché provoque souvent trop de vibrations. La constance entre les produits d’une même marque assure des résultats fiables et évite les pertes de temps.
Prendre en compte les besoins particuliers de l’application
Déterminez si la coupe doit être réalisée à sec ou à l’eau. La plupart des disques abrasifs standards sont uniquement prévus pour la coupe à sec. Les disques diamantés peuvent être destinés à la coupe à l’eau, à sec ou aux deux. La coupe à l’eau prolonge fortement la durée de vie, réduit les poussières dangereuses et donne des coupes plus propres dans la maçonnerie et le carrelage. Il ne faut jamais utiliser d’eau avec un disque abrasif standard, car elle détériore le liant résine. Les distributeurs peuvent aider leurs clients en proposant des disques diamantés pour coupe à l’eau et des accessoires de pulvérisation compatibles.
Tenez également compte de la source de puissance. Les tronçonneuses stationnaires puissantes exigent des disques spécifiquement homologués pour leurs efforts et vitesses supérieurs. Monter un disque conçu uniquement pour une meuleuse portative sur une grande tronçonneuse est dangereux et inefficace. La profondeur de coupe influe elle aussi sur le choix : les coupes profondes nécessitent un diamètre supérieur et imposent davantage de contraintes à l’outil et au disque, qui doit donc être robuste. Un utilisateur peu expérimenté peut trouver un disque légèrement plus épais plus tolérant, mais une formation correcte reste indispensable.
Scénarios d’application réels

Scénario 1 : un plombier coupe un tuyau. Un plombier utilisant une meuleuse de 4,5 pouces pour couper un tuyau en acier noir fileté dans un espace étroit a besoin d’un disque pour acier doux. Le choix idéal est un disque fin de 1 mm ou 0,040 pouce, renforcé et à liant résine. Un grain zirconium ou céramique améliore la durée de vie. La vitesse maximale doit impérativement dépasser 13 300 tr/min, idéalement 15 000 ou plus.
Scénario 2 : un fabricant coupe une plaque inox. Pour couper chaque jour une plaque d’inox de 1/2 pouce avec une meuleuse de 7 pouces, une solution premium est nécessaire. Un disque céramique renforcé à liant résine, par exemple 7 pouces × 0,045 pouce, est le meilleur choix. Son coût initial nettement supérieur est compensé par une durée de vie et une vitesse de coupe bien meilleures sur l’inox difficile, avec une vitesse nominale supérieure à 9 000 tr/min.
Scénario 3 : un maçon coupe du béton et des armatures. Avec une tronçonneuse de 14 pouces utilisée sur des blocs de béton et des fers, il faut un disque diamanté segmenté de 14 pouces explicitement prévu pour le béton fortement armé. Des segments absorbant les chocs sont utiles. Le choix entre coupe sèche et humide dépend de la machine et du chantier.
Scénario 4 : un distributeur sert des installateurs HVAC. Ces professionnels coupent fréquemment des gaines en acier galvanisé et occasionnellement des supports en aluminium. Le distributeur doit stocker de grandes quantités de disques ZA ou céramiques à trait fin de 0,040 à 0,045 pouce en 4,5 et 7 pouces pour l’acier et le galvanisé. Des quantités moyennes de disques spécifiques aux métaux non ferreux en 4,5 et 5 pouces, souvent en grain SIC, conviennent à l’aluminium. Des disques à lamelles peuvent également être proposés pour ébavurer les chants.
Créer de la valeur en tant que distributeur
Un distributeur devient un partenaire de confiance lorsqu’il propose plus que de simples produits. La connaissance est essentielle : former correctement les commerciaux aux critères de sélection les transforme en conseillers capables d’aider le client à choisir correctement dès la première fois et d’éviter des erreurs coûteuses. Les démonstrations et formations, en magasin ou en ligne, consacrées au choix, au montage et à l’utilisation sûre des disques sont très utiles. Les partenariats avec les fabricants renforcent la crédibilité.
Proposer plusieurs niveaux de qualité — bon, meilleur, premium — répond à des besoins et budgets différents. Il est essentiel d’expliquer la valeur, notamment le coût par coupe, afin de justifier le prix des modèles haut de gamme. Une concurrence fondée uniquement sur le produit le moins cher nuit à la sécurité et à la satisfaction à long terme. Le distributeur doit aussi promouvoir activement la sécurité, mettre les documents à disposition et rappeler constamment les vitesses maximales et la compatibilité des matériaux. Cela renforce la confiance et réduit la responsabilité. Enfin, écoutez les retours des clients sur les performances ou les défaillances rencontrées afin d’ajuster le stock et les conseils.
Responsabilité de l’utilisateur pour une utilisation sûre
La sécurité dépend d’un usage correct. Inspectez toujours le disque avant montage pour détecter fissures, éclats ou autres dommages, et éliminez immédiatement tout produit défectueux. Montez-le avec des brides propres et intactes ainsi qu’une bague adaptée si nécessaire. Serrez l’écrou uniquement avec la clé fournie, jamais avec une pince ou un outil à choc. Vérifiez que le carter est bien positionné et utilisez-le toujours : il constitue la principale protection contre les fragments.
Les équipements de protection individuelle sont obligatoires : lunettes de sécurité ou lunettes-masque avec écran facial, protection auditive, gants et vêtements de travail résistants. Respectez le processus de coupe ; ne forcez pas le disque et ne le pliez pas latéralement. Laissez-le travailler à son propre rythme sans pression excessive et tenez fermement l’outil des deux mains. Après la coupe, attendez l’arrêt complet avant de poser l’outil. Stockez les disques dans un endroit sec, sans charges lourdes au-dessus, à l’écart des températures extrêmes et des solvants.
Faire le bon choix pour la sécurité et la réussite
Le choix du disque parfait exige de considérer attentivement le matériau, l’outil, les spécifications techniques, les certifications de sécurité et les performances attendues. Pour le distributeur, la réussite repose sur des conseils compétents et sur un stock de produits fiables et certifiés qui assurent la sécurité et la productivité. Pour l’utilisateur, choisir correctement constitue un investissement direct dans sa sécurité, son efficacité et la réussite de son projet. Ne cédez pas uniquement au prix le plus bas. Les accidents, les reprises, le temps perdu et les matériaux endommagés coûtent bien plus que l’écart de prix entre un disque médiocre et le bon disque.
En appliquant les principes de ce guide, vous pourrez prendre des décisions éclairées et obtenir à chaque fois des résultats propres, sûrs, efficaces et économiques. Dans le domaine du tronçonnage, privilégier le bon choix plutôt que les raccourcis est un investissement toujours rentable en matière de sécurité, de qualité et de tranquillité d’esprit.
This post is also available in:


Laisser un commentaire
Rejoindre la discussion?N’hésitez pas à contribuer !