
دليل شامل لقطع الألومنيوم وجلخه: اختيار المواد الكاشطة المناسبة للمعدن اللدن
يُعد الألومنيوم مادة أساسية في التصنيع الحديث بفضل خفة وزنه وارتفاع نسبة قوته إلى وزنه ومقاومته للتآكل. لكن هذه الخصائص نفسها تخلق تحديات كبيرة أثناء التصنيع، ولا سيما في عمليات القطع والجلخ. فطبيعته اللينة نسبيًا والمطيلة تجعله مادة «لزجة»، مما يؤدي إلى امتلاء عجلات الكشط وانسدادها بسرعة، وتراكم حرارة مفرطة، ورداءة تشطيب السطح عند استخدام أدوات غير مناسبة. ويتطلب العمل الناجح مع الألومنيوم فهمًا واضحًا لخصائصه المادية واختيار مواد كاشطة متخصصة صُممت للتغلب على هذه المشكلات.
فهم التحدي: لماذا يبدو الألومنيوم «لزجًا»؟
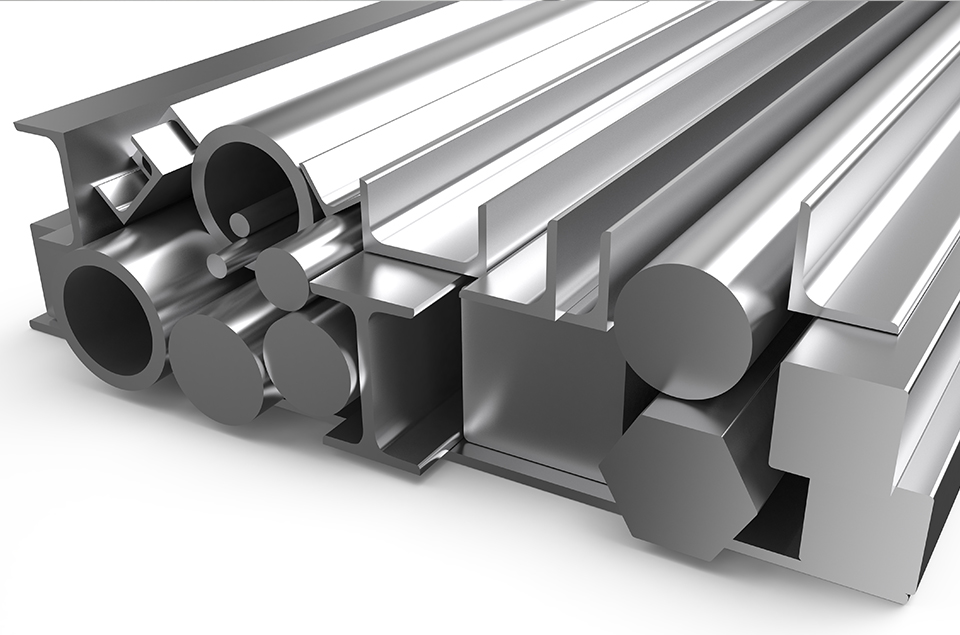
تعود المشكلة الأساسية إلى الخصائص المعدنية للألومنيوم.
- انخفاض نقطة الانصهار وارتفاع التوصيل الحراري:تبلغ نقطة انصهار الألومنيوم نحو 660 درجة مئوية (1220 درجة فهرنهايت)، في حين تتجاوز نقطة انصهار طبقة الأكسيد الموجودة عليه، أي أكسيد الألومنيوم أو الألومينا، 2000 درجة مئوية (3632 درجة فهرنهايت). وأثناء القطع أو الجلخ تنتقل الحرارة الناتجة عن الاحتكاك بسرعة داخل قطعة الألومنيوم. ومع ذلك، قد تؤدي الحرارة الموضعية عند نقطة التلامس إلى تليين المعدن تحت سطحه قبل أن ينصهر. وبعد ذلك تلتصق المادة اللينة والمُلدنة بسهولة بمسام عجلة القطع أو الجلخ والفراغات الواقعة بين الحبيبات الكاشطة.
- المطيلية:يتميز الألومنيوم بمطيلية عالية، أي إنه يتشوه لدنًا تحت الإجهاد بدلًا من أن ينكسر بصورة نظيفة مثل الحديد الزهر أو الفولاذ. وبدلًا من أن يُقص إلى رايش صغير ومنفصل، يميل المعدن إلى التلطخ والالتحام بسطح الأداة الكاشطة.
يؤدي الجمع بين التليين الناتج عن الحرارة والتلطخ إلى انسداد العجلة. والعجلة المحملة برواسب الألومنيوم تصبح غير فعالة، لأن الرايش الملتصق يمنع الحبيبات الكاشطة الحادة من ملامسة قطعة العمل. وينتج عن ذلك:
- ارتفاع الحرارة: يتولد احتكاك أكبر عندما يحتك السطح المسدود بقطعة العمل.
- انخفاض كفاءة القطع: تصبح العملية أبطأ وتتطلب ضغطًا أكبر من المشغل.
- رداءة تشطيب السطح: يصبح السطح النهائي ممزقًا ومخدوشًا وغير مستوٍ.
- مخاطر السلامة: قد تؤدي الحرارة والضغط الزائدان إلى تفكك العجلة، كما يمكن أن تسبب القوة الإضافية المطلوبة فقدان السيطرة على الأداة.
الأساس العلمي للحل: خصائص التصميم الرئيسية للمواد الكاشطة المخصصة للألومنيوم
لمقاومة الانسداد وارتفاع الحرارة، طوّر المصنعون مواد كاشطة بخصائص تصميم محددة.
- نوع الحبيبات الكاشطة

- ألومينا الزركونيا (ZA): هي المعيار الصناعي وأكثر مادة كاشطة موصى بها لقطع الألومنيوم وجلخه. تتميز حبيبات ألومينا الزركونيا بمتانة وصلابة استثنائيتين. والأهم أنها تمتلك خاصية «الشحذ الذاتي»: فعندما تتآكل الحبيبة تنكسر بطريقة مضبوطة تكشف باستمرار عن حواف قطع جديدة وحادة. ويمنع هذا التجدد المتواصل الحبيبات من التبلد والتزجيج، وهما من أهم أسباب تراكم الحرارة والانسداد.
- الألومينا الخزفية: توجد غالبًا في عجلات الجلخ المقعرة عالية الأداء من الفئة الممتازة. تتميز حبيبات الألومينا الخزفية بصلابة فائقة، وتتفتت دقيقًا بطريقة مشابهة لألومينا الزركونيا. وهي ممتازة في التطبيقات ذات الضغط العالي وتولد حرارة أقل، لكنها عادة أعلى تكلفة.
- كربيد السيليكون (SiC): حبيبات شديدة الحدة والصلابة، لكنها هشة أيضًا. وهي مناسبة للمعادن غير الحديدية مثل الألومنيوم في تطبيقات معينة، خصوصًا للتشطيب الأدق باستخدام أقراص الفيبر الراتنجية أو في عمليات الجلخ الثابتة. وتتيح حدتها قطعًا نظيفًا مع تمزق أقل للسطح.
تجنب أكسيد الألومنيوم في الأعمال الشاقة: رغم شيوع حبيبات أكسيد الألومنيوم القياسية وانخفاض سعرها، فإنها تتبلد بسرعة عند العمل على الألومنيوم. فهي تستدير بدلًا من أن تشحذ نفسها، مما يؤدي إلى انسداد سريع وحرارة مفرطة. ويمكن استخدامها لإزالة نتوءات خفيفة جدًا، لكنها غير مناسبة لإزالة كميات كبيرة من المادة.
- نوع الرابطة والإضافات: طلاء مقاومة الانسداد

الرابطة هي المادة التي تثبت الحبيبات الكاشطة معًا. وفي أدوات الألومنيوم، تُعد تركيبة الرابطة والطلاءات المضافة عاملين حاسمين.
- الروابط الراتنجية: تُستخدم في أقراص القطع وعجلات الجلخ المقعرة، وتُصاغ رابطة الراتنج المخصصة للألومنيوم بدرجة ليونة أعلى قليلًا. ويسمح ذلك للعجلة بالتآكل والتخلص من الحبيبات بالمعدل الأمثل، بما يتكامل مع خاصية الشحذ الذاتي لحبيبات ألومينا الزركونيا.
- طلاءات مقاومة الانسداد: تُعد أهم خاصية في أقراص الجلخ والصنفرة. تُطبق هذه الطلاءات، التي تعتمد غالبًا على الستيرات مثل ستيرات الزنك أو الكالسيوم، على سطح المنتج الكاشط. والستيرات مركب شبيه بالصابون يعمل كمزلق جاف، فيقلل الاحتكاك والحرارة عند نقطة التلامس. والأهم أنه يشكل حاجزًا يمنع رايش الألومنيوم اللين واللزج من الارتباط كيميائيًا أو الالتحام ميكانيكيًا بالحبيبات الكاشطة والقاعدة. وبدلًا من ذلك يُطرد الرايش، فتظل العجلة أو القرص نظيفًا وباردًا.
- تصميم العجلة والقرص
- الطلاء المفتوح مقابل الطلاء الكثيف: تتميز المواد الكاشطة المخصصة للألومنيوم غالبًا ببنية طلاء مفتوحة، أي إن الحبيبات متباعدة وتوجد بينها فجوات واضحة. وتوفر هذه الفراغات مساحة لطرد رايش الألومنيوم الكبير والخَيْطي من العجلة، فتمنع تراكمه وانضغاطه.
- التدعيم: غالبًا ما تُدعّم أقراص القطع والجلخ الخاصة بالألومنيوم، ولا سيما المستخدمة على جلاخات الزاوية عالية السرعة، بشبكة من الألياف الزجاجية. وهذا التدعيم ضروري للسلامة لأنه يوفر مقاومة الشد اللازمة لمنع انفجار العجلة تحت الضغط الجانبي.
دليل اختيار المنتج
أ. قطع الألومنيوم: أقراص القطع
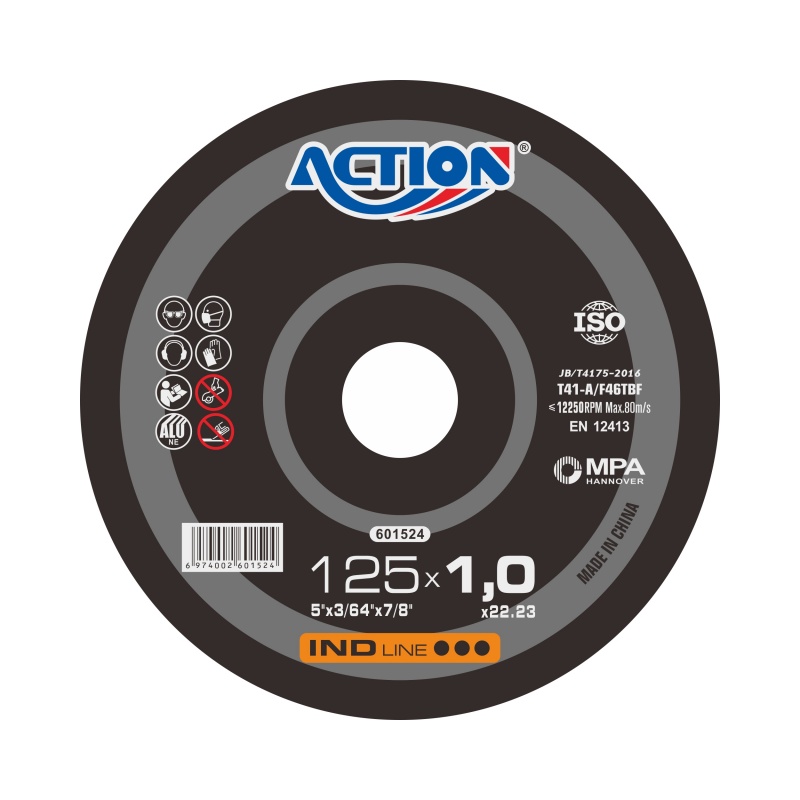
النوع: أقراص قطع مقواة ذات رابطة راتنجية (النوع 41 لجلاخات الزاوية).
الخصائص الرئيسية:
- المادة الكاشطة: ألومينا الزركونيا.
- التصميم: رقيق ومقوى، وغالبًا ببنية مفتوحة.
- الأقراص المتخصصة: يقدم بعض المصنعين أقراصًا مخصصة للألومنيوم والمعادن غير الحديدية. وغالبًا ما تستخدم نمط حبيبات أكثر انفتاحًا ورابطة خاصة لزيادة تفريغ الرايش.
نصيحة الاختيار: لا تستخدم قرصًا عامًا لقطع الحجر أو الفولاذ، لأن بنيته كثيفة جدًا وسينسد فورًا تقريبًا، فيصبح شديد السخونة وخطيرًا وغير فعال.
ب. الجلخ وإزالة المخزون: عجلات الجلخ المقعرة

النوع: عجلات جلخ مقعرة المركز (النوع 27).
الخصائص الرئيسية:
- المادة الكاشطة: ألومينا الزركونيا أو الألومينا الخزفية.
- التصميم: نمط حبيبات مفتوح وغير متصل. وبعض المنتجات تستخدم محورًا مرتفعًا أو أنماطًا خاصة لزيادة تدفق الهواء وتفريغ الرايش.
- مقاومة الانسداد: رغم عدم طلائها مثل أقراص الصنفرة، تُهندس الرابطة وبنية الحبيبات لتقليل الانسداد.
الاستخدام: إزالة اللحامات الثقيلة، وعمل الشطفات، والجلخ السطحي القوي. استخدم الواقي دائمًا وحافظ على زاوية مناسبة بين 5 و15 درجة مع قطعة العمل.
ج. تشطيب السطح والدمج: أقراص الفلاب وأقراص الفيبر
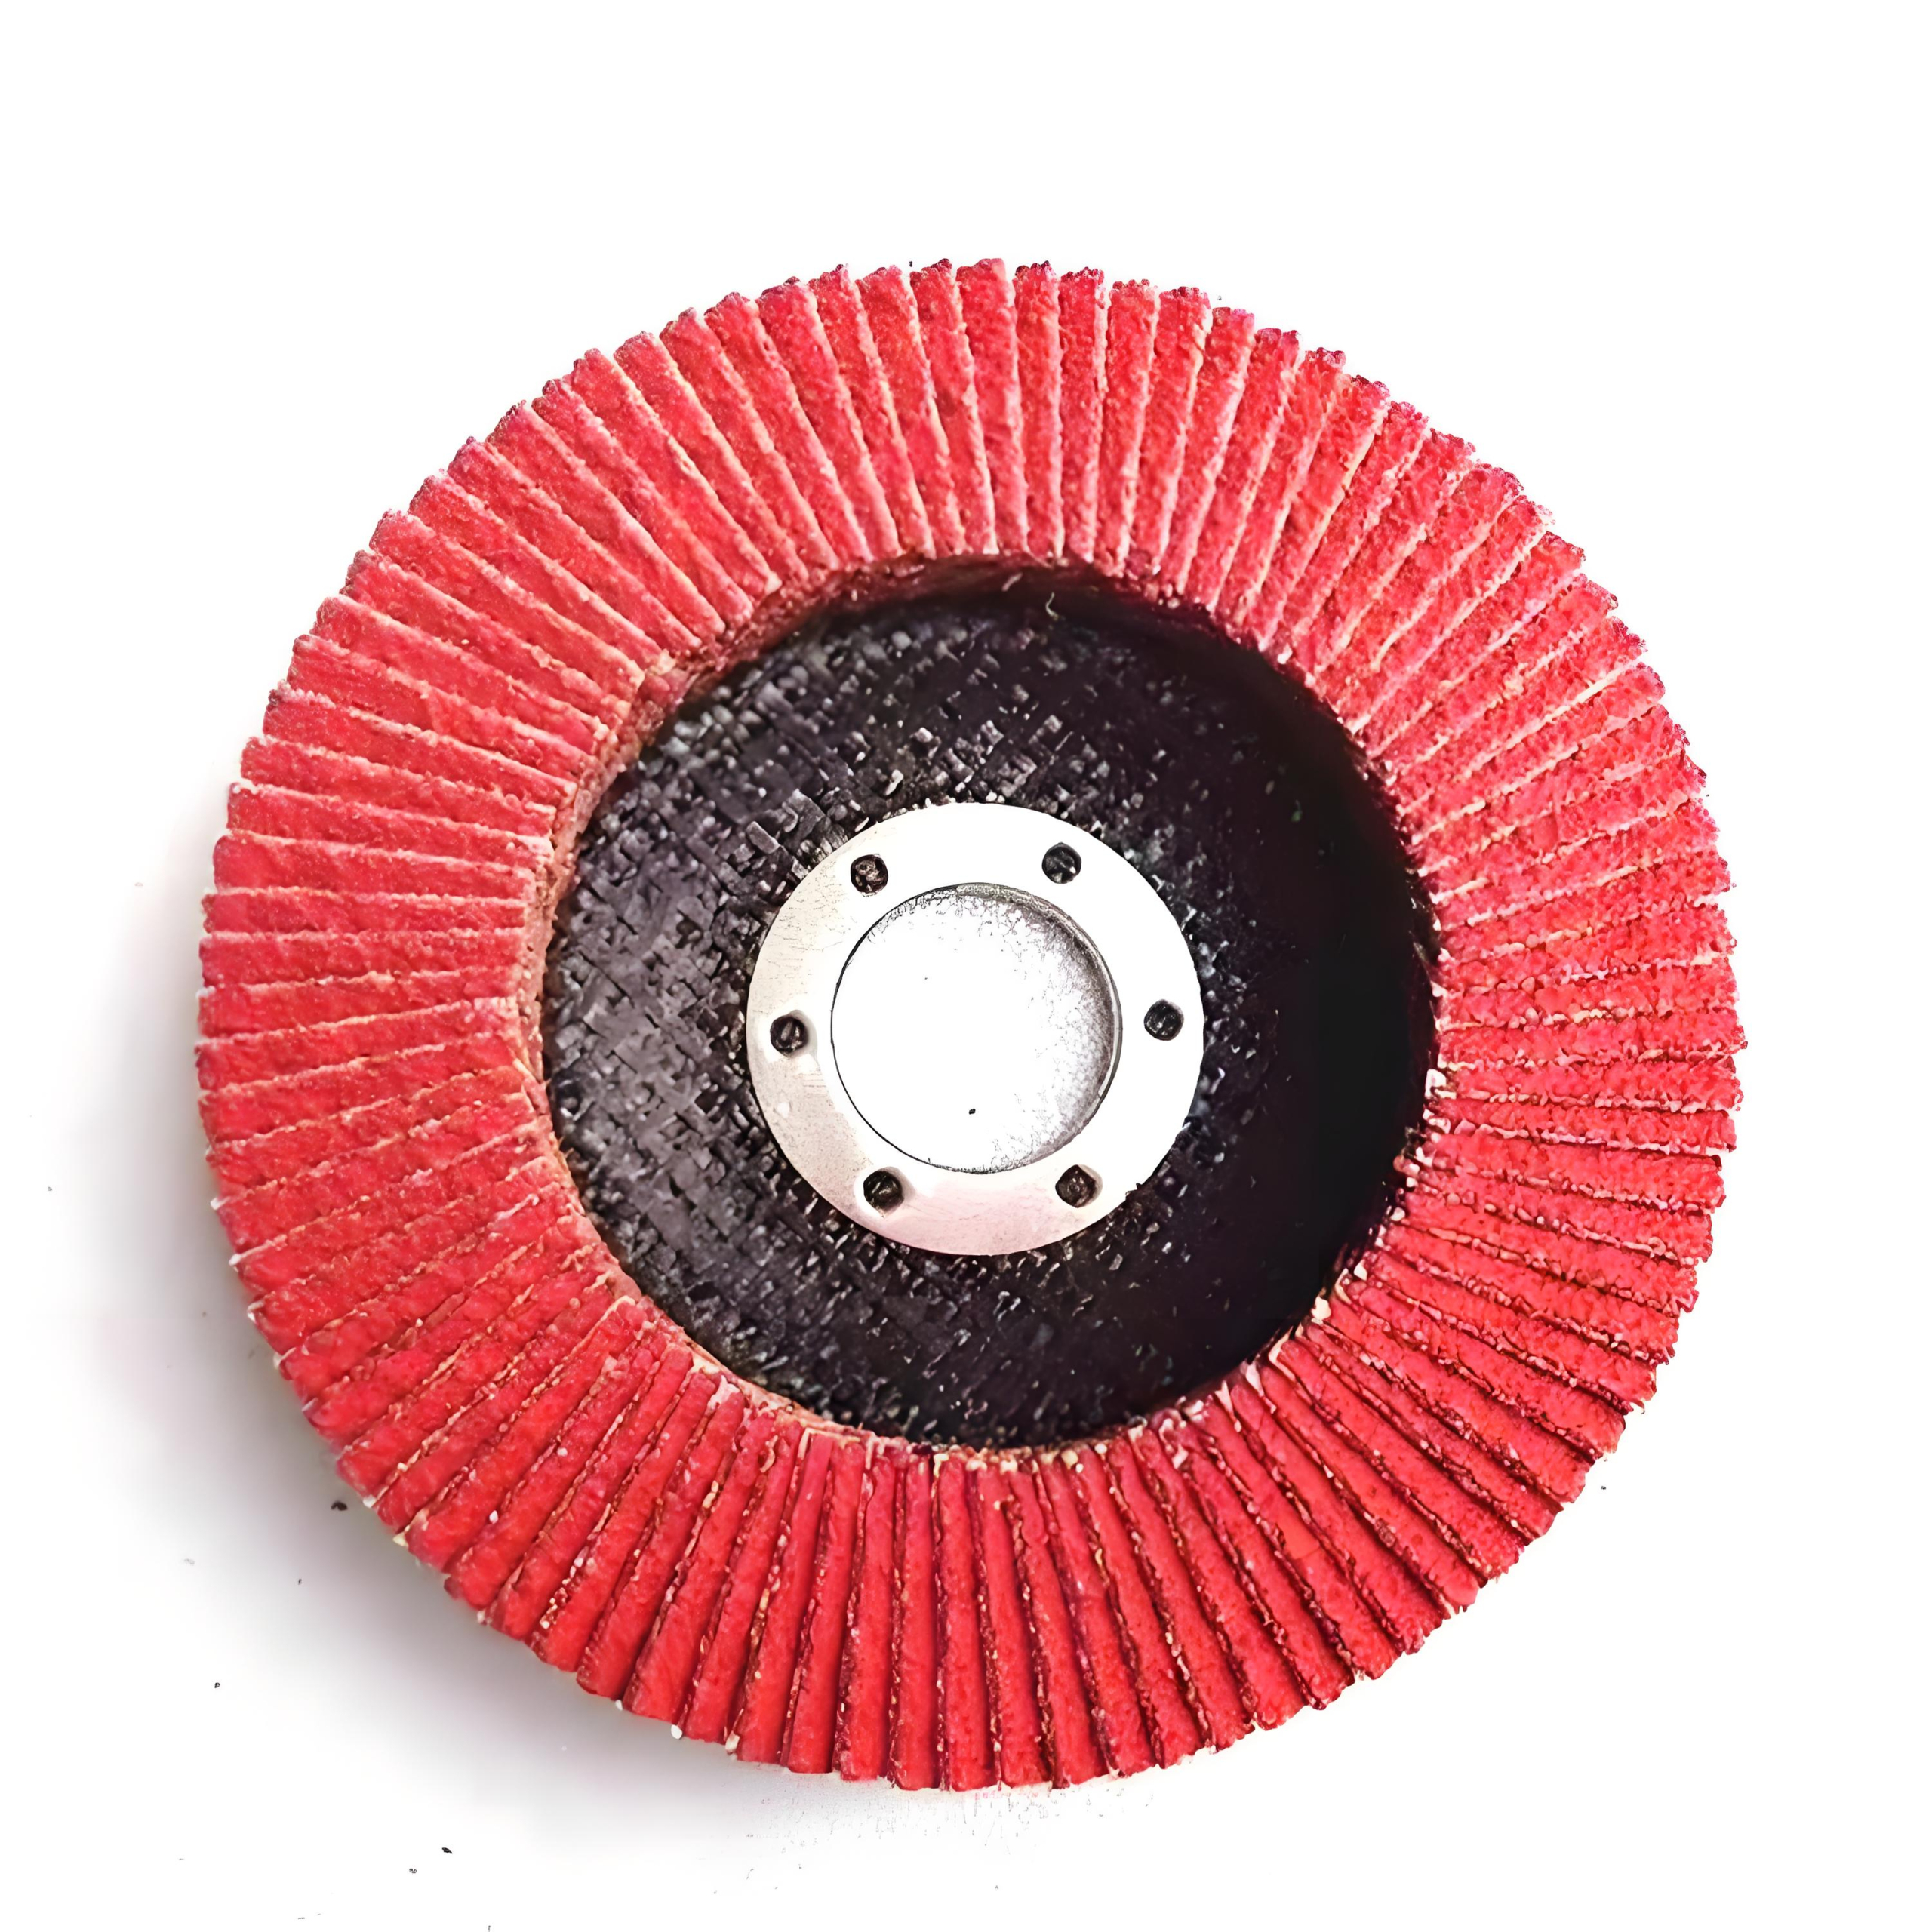
أقراص الفلاب:
التركيب: شرائح متداخلة من قماش كاشط.
المادة الكاشطة: ألومينا الزركونيا هي الخيار القياسي للأداء.
القاعدة: قماش أو بوليستر.
خاصية مقاومة الانسداد: تُشبع الشرائح بطبقة من الستيرات، مما يجعلها فعالة جدًا على الألومنيوم؛ فالشرائح المرنة تتكيف مع السطح والطلاء يمنع الانسداد. وهي ممتازة لدمج الأسطح وإزالة النتوءات والحصول على تشطيب موحد.
أقراص الفيبر الراتنجية (أقراص الصنفرة):
المادة الكاشطة: كربيد السيليكون أو ألومينا الزركونيا.
الخاصية الرئيسية: وجود طبقة كثيفة من الستيرات المقاومة للانسداد أمر أساسي. وغالبًا تُرمز هذه الأقراص بالألوان الأبيض أو الأزرق أو الأحمر للدلالة على استخدامها للمعادن غير الحديدية.
الاستخدام: مناسبة لجلاخات القوالب وماكينات الصنفرة المدارية العشوائية للتشطيب الأدق وإزالة الخدوش الخفيفة وتجهيز السطح للطلاء.
د. صنفرة الأسطح المنحنية وتشطيبها: المواد غير المنسوجة والأحزمة

المواد الكاشطة غير المنسوجة (من نوع Scotch-Brite™): هي هياكل شبكية مفتوحة من خيوط النايلون المشبعة بمعدن كاشط، عادة كربيد السيليكون. تتميز بالمرونة وتناسب إزالة النتوءات الخفيفة وكسر الحواف وإعطاء الألومنيوم تشطيبًا ساتانيًا موحدًا ومظهرًا مصقولًا بالفرشاة. وبنيتها المفتوحة تقاوم الانسداد بطبيعتها.
الأحزمة الكاشطة (لماكينات الجلخ الثابتة): تُستخدم الأحزمة العريضة في العمليات واسعة النطاق. وتُطلى عادة بكربيد السيليكون مع حشو ستيرات كثيف للتعامل مع الكميات الكبيرة من رايش الألومنيوم.
أفضل ممارسات التشغيل والسلامة
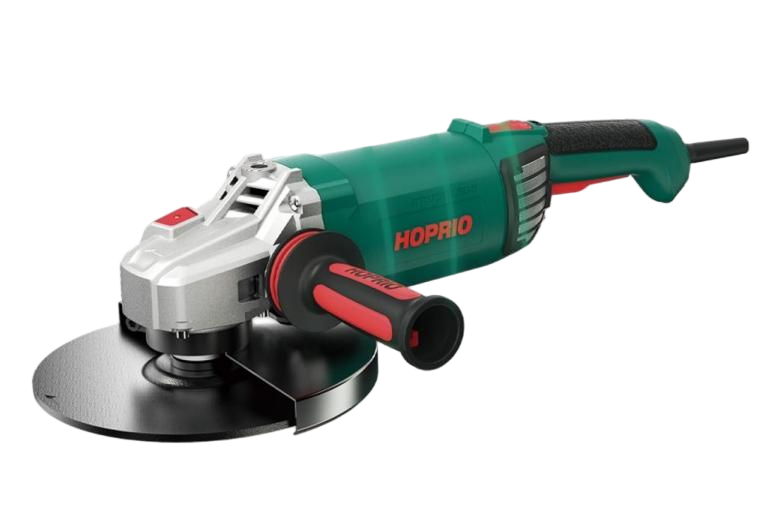
اختيار الأداة الصحيحة ليس سوى نصف المهمة، فطريقة الاستخدام الصحيحة لا تقل أهمية.
- دع الأداة تؤدي العمل:الضغط المفرط هو أسرع طريق لتوليد الحرارة وانسداد العجلة. استخدم ضغطًا خفيفًا ودع المادة الكاشطة الحادة وسهلة القطع تزيل المعدن.
- استخدم السرعة الصحيحة (RPM):لا تتجاوز أبدًا أقصى سرعة تشغيل مذكورة على العجلة. واستخدام أداة تعمل بسرعة أقل يكون عادة أكثر أمانًا عند معالجة الألومنيوم لأنه يولد حرارة أقل.
- حافظ على زاوية ثابتة:استخدم زاوية صغيرة أثناء الجلخ، وحافظ على استقامة القرص أثناء القطع.
- السلامة أولًا:
- معدات الوقاية الشخصية إلزامية: ارتدِ دائمًا نظارات أمان ودرع وجه وقفازات قوية ووسائل حماية السمع.
- حماية الجهاز التنفسي: غبار الألومنيوم مهيج للجهاز التنفسي وقد يكون قابلًا للاشتعال عند التركيزات المرتفعة. استخدم قناع جسيمات معتمدًا من NIOSH، ووفر تهوية مناسبة أو نظام شفط غبار.
- استخدام الواقي: استخدم دائمًا واقي الأداة على جلاخة الزاوية، فهو خط الدفاع الأول في حالة فشل العجلة.
الخلاصة
لا يعتمد قطع الألومنيوم وجلخه بنجاح على استخدام قوة أكبر، بل على اختيار أكثر ذكاءً. ومن خلال فهم طبيعة الألومنيوم اللزجة واستخدام مواد كاشطة صُممت لمقاومتها، مثل حبيبات ألومينا الزركونيا ذاتية الشحذ، والبنية المفتوحة، وطلاءات الستيرات المقاومة للانسداد، يمكن للمصنعين تنفيذ عمليات فعالة وباردة وآمنة مع تشطيب أفضل. والاستثمار في قرص القطع أو عجلة الجلخ أو قرص الفلاب المناسب هو استثمار في الإنتاجية والجودة، والأهم في السلامة.
This post is also available in:


اترك رداً
تريد المشاركة في هذا النقاششارك إن أردت
Feel free to contribute!