
Guide complet de la découpe et du meulage de l’aluminium : choisir les abrasifs adaptés à un métal « collant »
L’aluminium est un matériau essentiel de la fabrication moderne, apprécié pour sa légèreté, son excellent rapport résistance-poids et sa résistance à la corrosion. Pourtant, ces mêmes qualités posent des difficultés importantes lors de la transformation, notamment pendant les opérations de découpe et de meulage. Sa relative douceur et sa grande ductilité lui confèrent un comportement « collant », qui provoque un encrassement fréquent des meules, une accumulation excessive de chaleur et un mauvais état de surface lorsque les outils utilisés ne sont pas adaptés. Pour travailler correctement l’aluminium, il faut comprendre ses propriétés et sélectionner des abrasifs spécialement conçus pour surmonter ces difficultés.
Comprendre le problème : pourquoi l’aluminium est-il « collant » ?
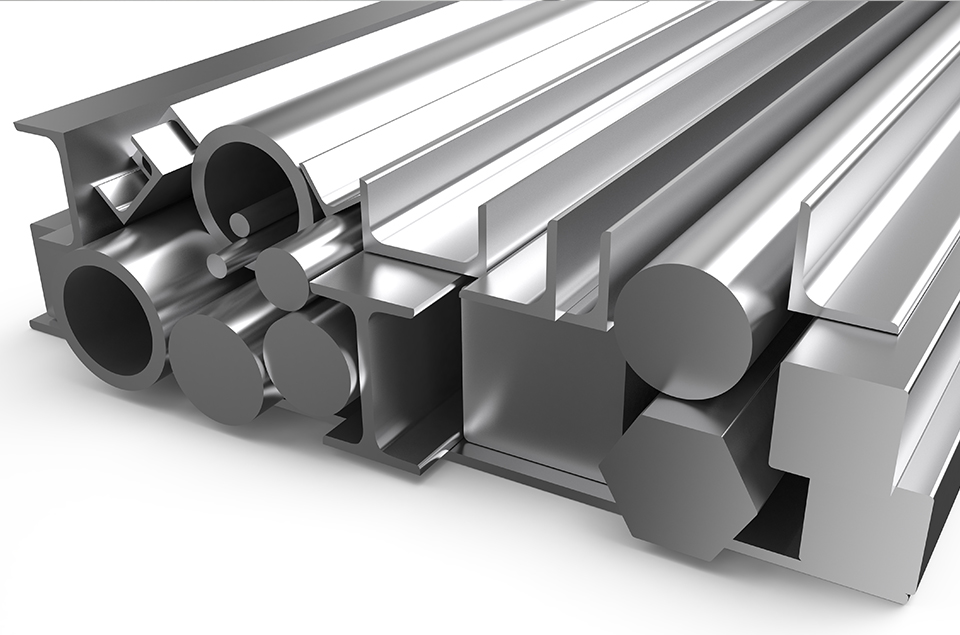
Le problème fondamental vient des propriétés métallurgiques de l’aluminium.
- Faible point de fusion et conductivité thermique élevée :L’aluminium fond à environ 660 °C (1 220 °F), tandis que sa couche d’oxyde, l’oxyde d’aluminium ou alumine, fond à plus de 2 000 °C (3 632 °F). Lors de la découpe ou du meulage, la chaleur créée par le frottement se propage rapidement dans la pièce en aluminium. Toutefois, l’échauffement local au point de contact peut ramollir le métal sous la surface avant sa fusion. Cette matière ramollie et plastifiée adhère alors facilement aux pores et aux espaces séparant les grains abrasifs d’un disque à tronçonner ou d’une meule.
- Ductilité :L’aluminium est très ductile : sous contrainte, il se déforme plastiquement au lieu de se fracturer nettement comme la fonte ou l’acier. Plutôt que d’être cisaillé en petits copeaux propres, il a tendance à s’étaler et à se souder à la surface de l’outil abrasif.
La combinaison du ramollissement thermique et de cet étalement provoque l’encrassement. Une meule chargée devient inefficace : les copeaux d’aluminium collés empêchent les grains abrasifs tranchants d’entrer en contact avec la pièce. Il en résulte :
- Augmentation de la chaleur : la surface encrassée frotte contre la pièce et produit davantage de chaleur.
- Réduction de l’efficacité de coupe : le travail ralentit et exige une pression plus forte de l’opérateur.
- Mauvais état de surface : la surface obtenue est arrachée, rayée et irrégulière.
- Risques pour la sécurité : la chaleur et la pression excessives peuvent entraîner la désintégration de la meule, tandis que l’effort supplémentaire requis peut faire perdre le contrôle de l’outil.
La science de la solution : principales caractéristiques des abrasifs pour aluminium
Pour lutter contre l’encrassement et la surchauffe, les fabricants ont développé des abrasifs dotés de caractéristiques spécifiques.
- Type de grain abrasif

- Alumine zirconienne (ZA) : C’est la référence du secteur et l’abrasif le plus recommandé pour la découpe et le meulage de l’aluminium. Les grains d’alumine zirconienne sont extrêmement résistants et durables. Surtout, ils possèdent une capacité d’« auto-affûtage ». À mesure qu’un grain s’use, il se fracture de façon contrôlée et révèle en permanence de nouvelles arêtes vives. Ce renouvellement évite le ternissement et le glaçage des grains, causes majeures d’échauffement et d’encrassement.
- Alumine céramique : Souvent employée dans les meules à moyeu déporté hautes performances, l’alumine céramique est extrêmement dure et se microfracture d’une manière proche de l’alumine zirconienne. Elle excelle sous forte pression et produit moins de chaleur, mais son coût est généralement plus élevé.
- Carbure de silicium (SiC) : Ce grain est très dur et très tranchant, mais aussi cassant. Il convient aux métaux non ferreux comme l’aluminium dans certaines applications, notamment pour la finition avec des disques fibre résine ou pour le meulage sur touret. Son tranchant assure une coupe propre avec moins d’arrachement.
Éviter l’oxyde d’aluminium pour les travaux intensifs : Bien que courants et économiques, les grains d’oxyde d’aluminium standard s’émoussent rapidement sur l’aluminium. Ils s’arrondissent au lieu de s’auto-affûter, ce qui entraîne un encrassement rapide et une chaleur excessive. Ils peuvent convenir à un ébavurage très léger, mais pas à un enlèvement de matière agressif.
- Type de liant et additifs : revêtement anti-encrassement

Le liant maintient les grains abrasifs ensemble. Pour l’aluminium, sa formulation et les revêtements ajoutés sont déterminants.
- Liants résinoïdes : Utilisé dans les disques à tronçonner et les meules à moyeu déporté, le liant résine destiné à l’aluminium est formulé légèrement plus tendre. La meule peut ainsi s’user et libérer ses grains au rythme optimal, en synergie avec l’auto-affûtage des grains d’alumine zirconienne.
- Revêtements anti-encrassement : C’est la caractéristique la plus importante des disques de meulage et de ponçage. Ces revêtements, souvent à base de stéarates comme le stéarate de zinc ou de calcium, sont appliqués à la surface du produit abrasif. Le stéarate, composé comparable à un savon, agit comme lubrifiant sec. Il réduit le frottement et la chaleur au point de contact. Plus important encore, il crée une barrière empêchant les copeaux d’aluminium tendres et collants de se lier chimiquement ou de se souder mécaniquement au grain et au support. Les copeaux sont évacués, ce qui maintient la meule ou le disque propre et frais.
- Conception des meules et des disques
- Poudrage ouvert ou dense : Les abrasifs destinés à l’aluminium présentent presque toujours un poudrage ouvert : les grains sont davantage espacés et laissent entre eux des vides importants. Ces espaces permettent d’évacuer les copeaux d’aluminium longs et volumineux et empêchent leur accumulation.
- Renforcement : Les disques à tronçonner et les meules pour aluminium, notamment ceux utilisés sur des meuleuses d’angle à grande vitesse, sont souvent renforcés par une toile de fibre de verre. Ce renforcement est essentiel pour la sécurité, car il apporte la résistance à la traction nécessaire pour empêcher l’éclatement sous pression latérale.
Guide de sélection par type de produit
A. Découpe de l’aluminium : disques à tronçonner
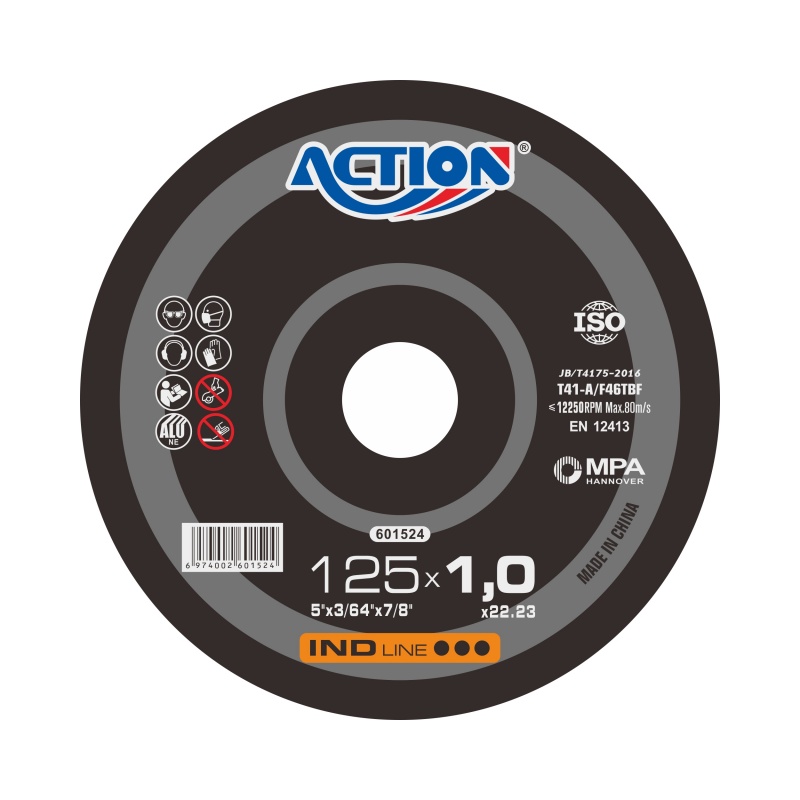
Type : disques à tronçonner renforcés à liant résinoïde (type 41 pour meuleuses d’angle).
Caractéristiques principales :
- Abrasif : alumine zirconienne.
- Conception : mince, renforcée et souvent à structure ouverte.
- Disques spécialisés : certains fabricants proposent des disques expressément destinés à l’aluminium et aux métaux non ferreux. Ils possèdent souvent une répartition des grains plus ouverte et un liant spécialisé pour maximiser l’évacuation des copeaux.
Conseil de sélection : n’utilisez pas un disque générique pour la maçonnerie ou l’acier. Sa structure est trop dense ; il s’encrassera presque immédiatement, deviendra dangereusement chaud et perdra son efficacité.
B. Meulage et enlèvement de matière : meules à moyeu déporté

Type : meules à moyeu déporté (type 27).
Caractéristiques principales :
- Abrasif : alumine zirconienne ou alumine céramique.
- Conception : répartition ouverte et discontinue des grains. Certains modèles possèdent un moyeu surélevé ou des motifs spéciaux qui augmentent la circulation de l’air et l’évacuation des copeaux.
- Anti-encrassement : même sans revêtement comparable à celui des disques de ponçage, le liant et la structure des grains sont conçus pour limiter l’encrassement.
Application : élimination importante de cordons de soudure, chanfreinage et meulage agressif de surfaces. Utilisez toujours le carter de protection et maintenez un angle de 5 à 15 degrés par rapport à la pièce.
C. Finition et raccordement des surfaces : disques à lamelles et disques fibre
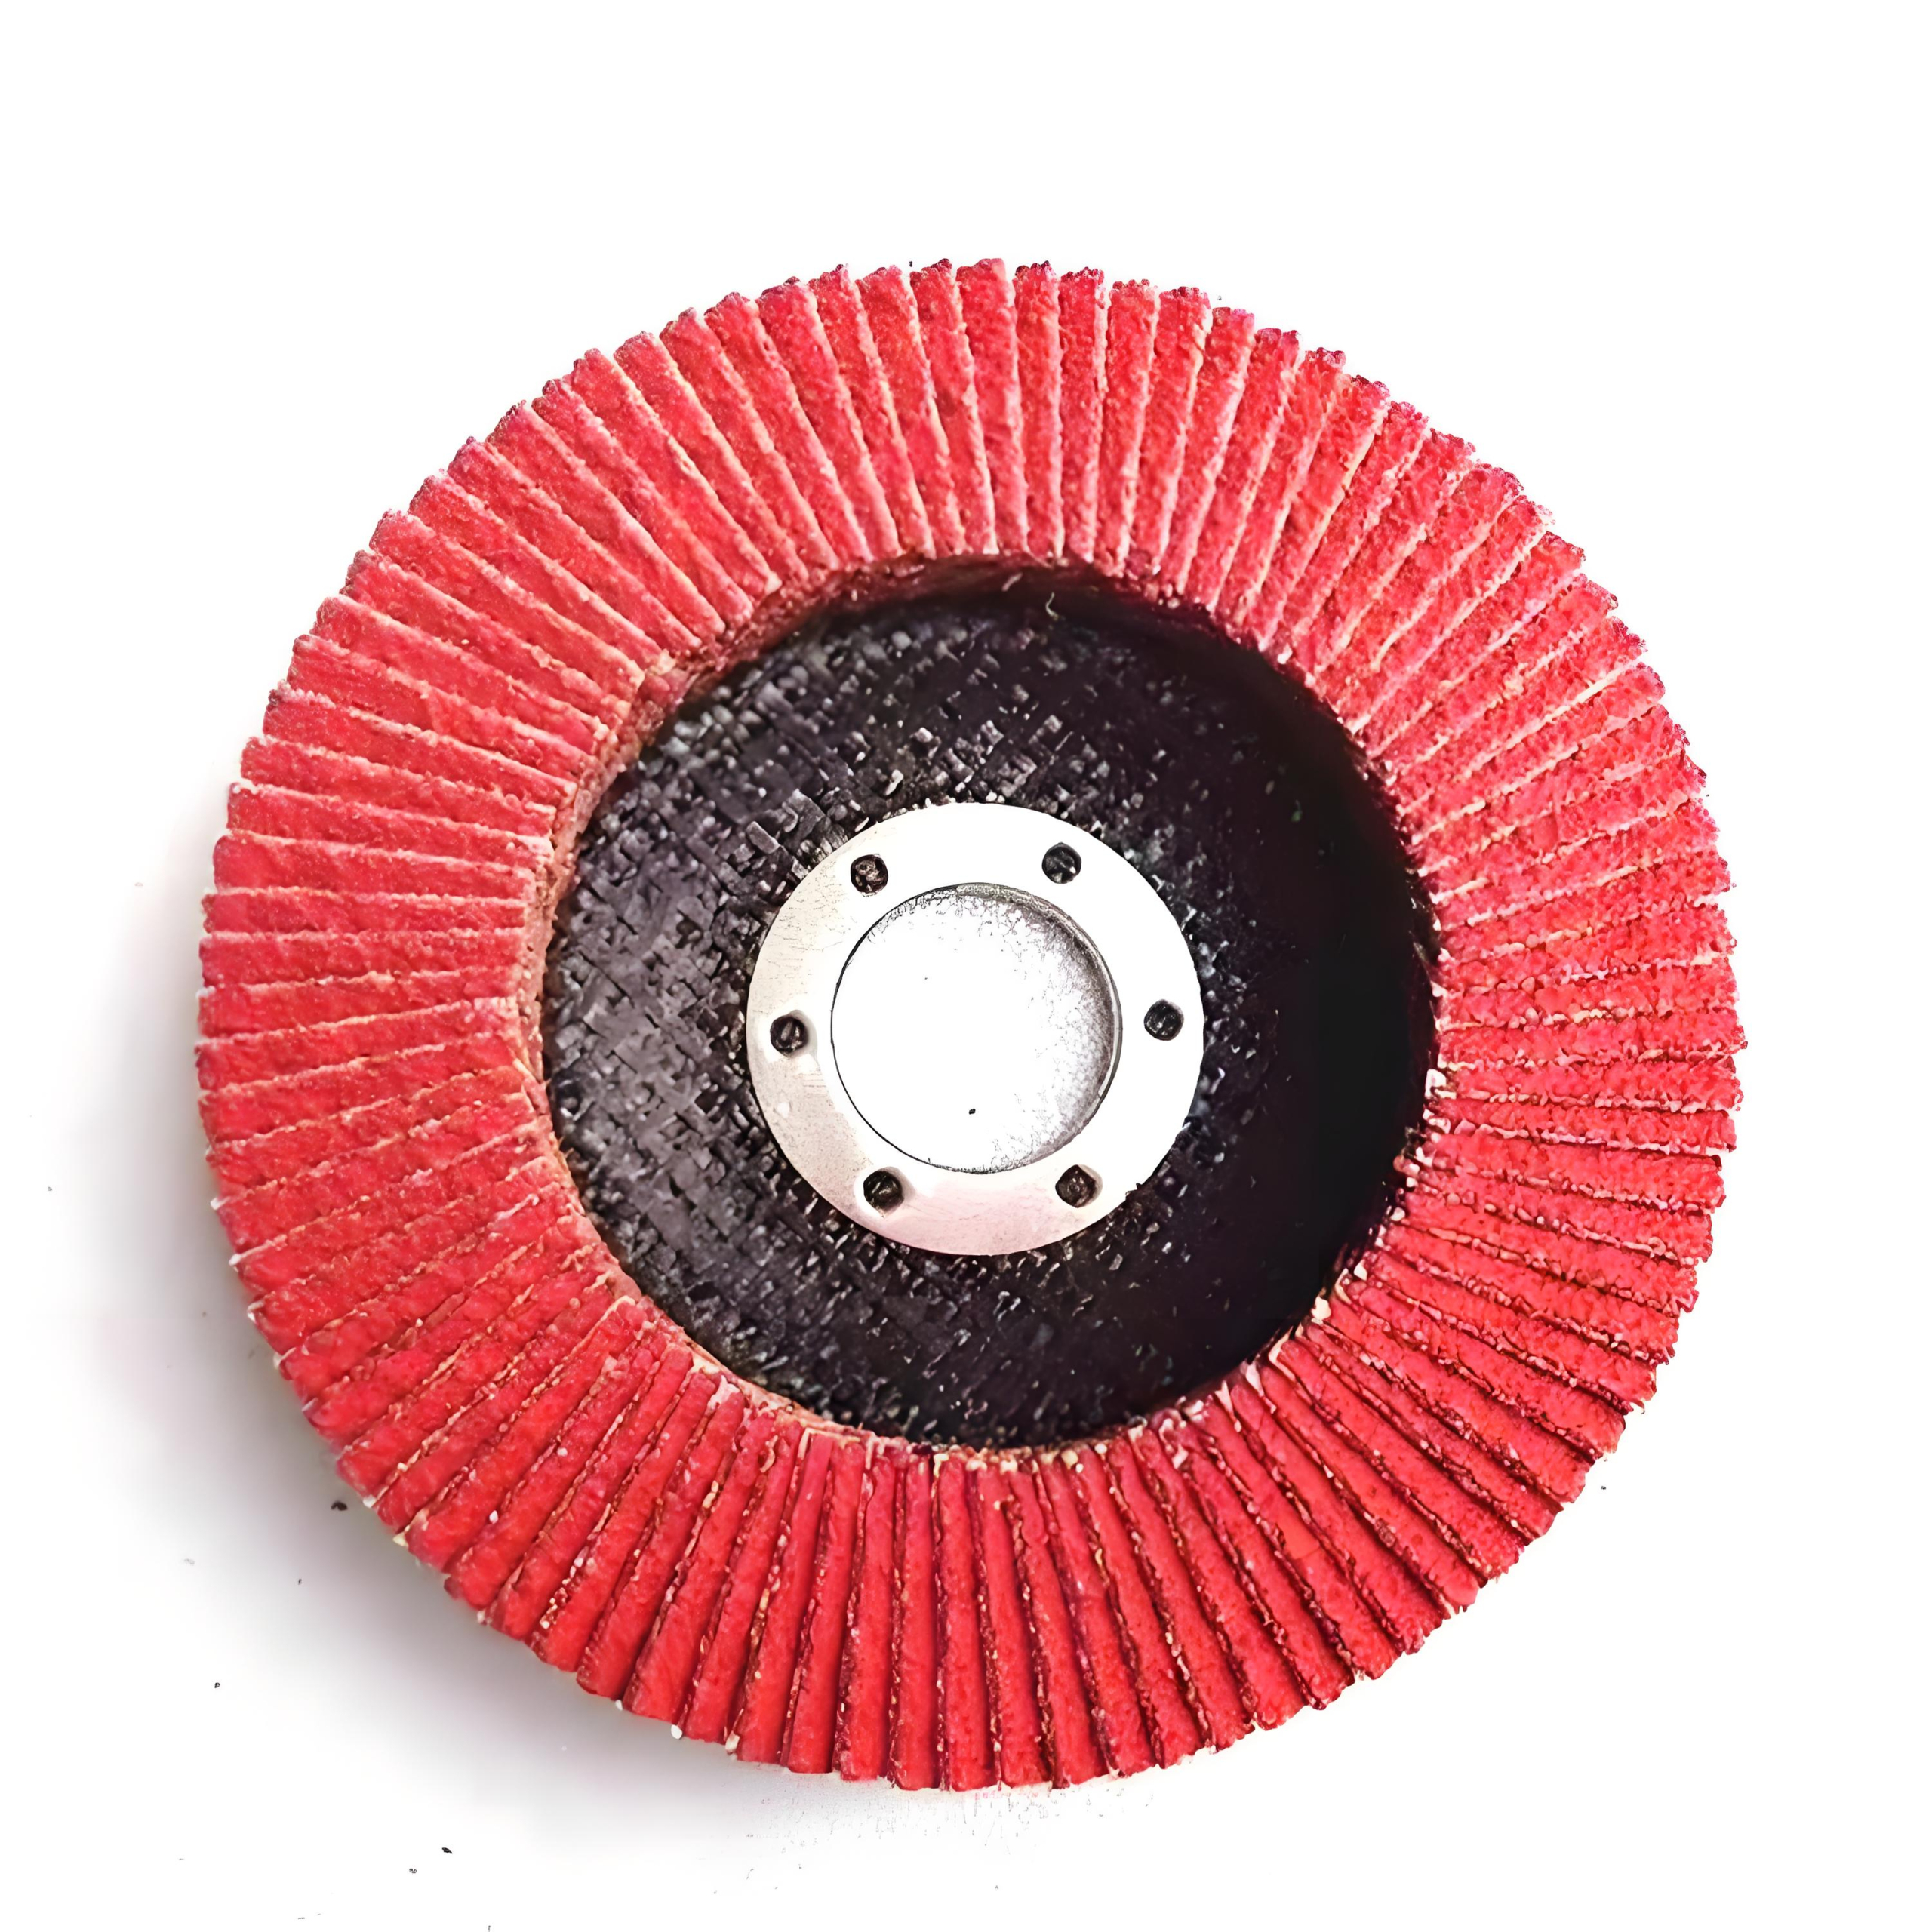
Disques à lamelles :
Construction : lamelles superposées en toile abrasive.
Abrasif : l’alumine zirconienne constitue la solution standard pour de bonnes performances.
Support : toile ou polyester.
Fonction anti-encrassement : les lamelles sont imprégnées d’un revêtement de stéarate. Elles sont donc particulièrement efficaces sur l’aluminium : les lamelles souples épousent la surface et le revêtement évite l’encrassement. Elles conviennent parfaitement au raccordement, à l’ébavurage et à la réalisation d’une finition uniforme.
Disques fibre résine (disques de ponçage) :
Abrasif : carbure de silicium ou alumine zirconienne.
Caractéristique principale : un revêtement épais de stéarate anti-encrassement est indispensable. Ces disques sont souvent codés par couleur — blanc, bleu ou rouge — pour signaler leur utilisation sur les métaux non ferreux.
Application : idéals sur ponceuses orbitales aléatoires et meuleuses droites pour les finitions plus fines, l’élimination des rayures légères et la préparation avant peinture.
D. Ponçage des contours et finition : abrasifs non tissés et bandes

Abrasifs non tissés (type Scotch-Brite™): il s’agit de structures ouvertes en filaments de nylon imprégnés de minéral abrasif, généralement du carbure de silicium. Souples, elles conviennent parfaitement à l’ébavurage léger, au cassage d’arêtes et à l’obtention d’une finition satinée uniforme ou brossée sur l’aluminium. Leur structure ouverte résiste naturellement à l’encrassement.
Bandes abrasives (pour machines stationnaires): dans les opérations de grande envergure, des bandes abrasives larges sont utilisées. Elles sont généralement recouvertes de carbure de silicium et d’une quantité importante de stéarate afin de gérer le volume élevé de copeaux d’aluminium.
Bonnes pratiques d’utilisation et sécurité
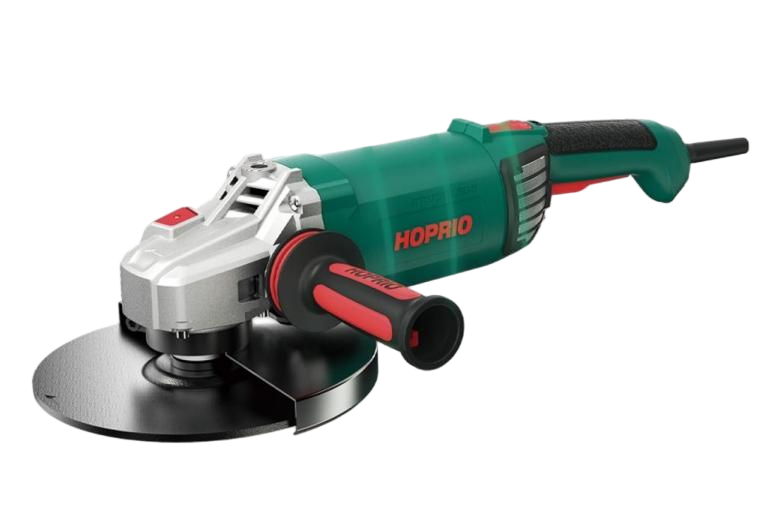
Choisir le bon outil ne représente que la moitié du travail. Une technique correcte est tout aussi importante.
- Laisser l’outil travailler :Une pression excessive constitue le moyen le plus rapide de générer de la chaleur et d’encrasser la meule. Exercez une pression légère et laissez l’abrasif tranchant et à coupe libre enlever la matière.
- Utiliser la bonne vitesse de rotation :Ne dépassez jamais la vitesse de fonctionnement maximale indiquée sur la meule. Pour l’aluminium, un outil fonctionnant à plus faible vitesse est généralement plus sûr car il produit moins de chaleur.
- Maintenir un angle constant :Pour le meulage, utilisez un angle faible. Pour la découpe, maintenez le disque droit.
- La sécurité est primordiale :
- Les EPI sont obligatoires: portez toujours des lunettes de sécurité, une visière, des gants résistants et une protection auditive.
- Protection respiratoire: la poussière d’aluminium irrite les voies respiratoires et peut devenir combustible à forte concentration. Utilisez un masque antiparticules homologué NIOSH et assurez une ventilation ou une aspiration des poussières suffisante.
- Utilisation du carter: utilisez toujours le carter de protection de la meuleuse d’angle. Il constitue votre première ligne de défense en cas de rupture de la meule.
Conclusion
Pour découper et meuler efficacement l’aluminium, il ne faut pas exercer davantage de force, mais choisir plus intelligemment. En comprenant le comportement collant de l’aluminium et en sélectionnant des abrasifs conçus pour le combattre — grains d’alumine zirconienne auto-affûtants, structures ouvertes et revêtements de stéarate anti-encrassement — les professionnels peuvent travailler de manière efficace, froide et sûre tout en obtenant une meilleure finition. Investir dans le disque à tronçonner, la meule ou le disque à lamelles adapté, c’est investir dans la productivité, la qualité et surtout la sécurité.
This post is also available in:


Laisser un commentaire
Rejoindre la discussion?N’hésitez pas à contribuer !