
كيفية تلميع الأجزاء المطبوعة ثلاثية الأبعاد للحصول على سطح أملس كالمرآة
في بيئة التصنيع سريعة التطور، تتميز الطباعة ثلاثية الأبعاد بمرونتها الكبيرة وقدرتها على التخصيص. فهي تتيح للمصممين والمهندسين تحويل الأفكار بسرعة إلى نماذج مادية، مع تطبيقات تمتد من صناعة السيارات إلى المجالات الطبية والطيران. ومع ذلك، غالبًا ما تحتوي الأجزاء المطبوعة مباشرة على أسطح خشنة أو خطوط طبقات ظاهرة أو عيوب لا تلبي المتطلبات المهنية. وهنا تصبح المعالجة اللاحقة ضرورية. فمن خلال معالجات سطحية مناسبة يمكن تحسين المظهر والأداء الميكانيكي والوظيفة بصورة كبيرة. ويستعرض هذا المقال عدة تقنيات مثبتة للحصول على سطح أملس، مع نصائح عملية للمبتدئين والمحترفين.
لماذا تحتاج الأجزاء المطبوعة ثلاثية الأبعاد إلى معالجة لاحقة؟
تعتمد الطباعة ثلاثية الأبعاد على بناء الجزء طبقة بعد طبقة، سواء باستخدام نمذجة الترسيب المنصهر FDM، أو الطباعة المجسمة SLA، أو التلبيد الانتقائي بالليزر SLS. وتترك هذه العملية بطبيعتها خطوطًا مجهرية أو ملمسًا حبيبيًا. وتشير بيانات الصناعة إلى أن خشونة سطح الأجزاء غير المعالجة تكون عادة بين 10 و50 ميكرون، بينما يمكن خفضها بعد المعالجة إلى أقل من ميكرون واحد والوصول إلى تشطيب قريب من المرآة.
وتحقق المعالجة اللاحقة عدة أهداف، منها إزالة خطوط الطبقات وتنعيم الأسطح وتحسين مقاومة التآكل وضبط دقة الأبعاد وتجهيز الأجزاء للطلاء أو التجميع. ويعتمد اختيار الطريقة على المادة، سواء كانت بلاستيكًا أو معدنًا أو راتنجًا، وعلى تعقيد الجزء والميزانية. وفيما يلي أكثر التقنيات فعالية.

1. الصنفرة اليدوية أو الميكانيكية: طريقة بسيطة وفعالة للتنعيم
تُعد الصنفرة أكثر تقنيات المعالجة اللاحقة سهولة وأقلها تكلفة، خاصة للأجزاء البلاستيكية والراتنجية. وهي تزيل العيوب السطحية ميكانيكيًا للحصول على سطح متجانس وأملس.
ابدأ بالأدوات المناسبة: استخدم ورق صنفرة خشن بدرجة 80 إلى 120 لإزالة خطوط الطبقات الأولية، ثم انتقل تدريجيًا إلى درجات أنعم من 400 إلى 2000 للتلميع. تناسب الصنفرة اليدوية القطع الصغيرة، بينما تسرع أجهزة الصنفرة الكهربائية أو أحواض التلميع الاهتزازية معالجة الدفعات.
الخطوات:
نظف الجزء: استخدم الكحول أو منظفًا خفيفًا لإزالة بقايا الطباعة.
الصنفرة الخشنة: صنفر برفق مع اتجاه خطوط الطبقات لتجنب التشوه.
الصنفرة المتوسطة: استخدم الصنفرة الرطبة بالماء لتقليل الغبار وتحسين النعومة.
التلميع النهائي: استخدم مركب تلميع مع قطعة قماش للحصول على سطح لامع.
نصيحة مهمة: راقب أبعاد الجزء أثناء الصنفرة. وفي الأجزاء ذات السماح الضيق، مثل ±0.1 مم، اترك هامشًا يتراوح بين 0.2 و0.5 مم لتجنب الصنفرة الزائدة التي قد تضعف الجدران الرقيقة أو تشوهها. ورغم أن الصنفرة تحتاج إلى وقت وعمل يدوي، فإنها مرنة ومناسبة للمشروعات الفردية.

2. السفع الرملي والقذف بالخردق: تحسين احترافي لأسطح الأجزاء المعدنية
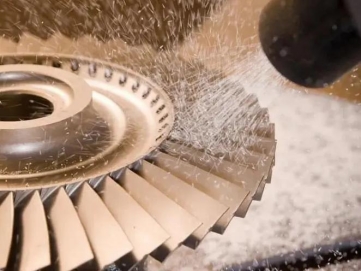
بالنسبة للأجزاء المعدنية المطبوعة ثلاثية الأبعاد مثل الألومنيوم والتيتانيوم والفولاذ المقاوم للصدأ، يُعد السفع الرملي والقذف بالخردق من الطرق الفعالة جدًا. وتستخدم هذه العمليات جسيمات عالية السرعة لتحسين السطح.
يستخدم السفع الرملي مواد كاشطة مثل أكسيد الألومنيوم أو كرات الزجاج لإزالة الأكسدة وتنعيم الأسطح الخشنة، وهو مناسب لتحسين المظهر وتجهيز الطلاء. كما يمكنه معالجة الأشكال المعقدة دون إتلاف البنية الداخلية. أما القذف بالخردق فيستخدم كرات معدنية لإحداث إجهاد ضاغط في السطح، مما يزيد عمر مقاومة التعب ومقاومة التشقق، ولذلك يشيع استخدامه في مكونات الطيران.
المعدات: يلزم استخدام خزانة سفع رملي أو ماكينة قذف بالخردق احترافية، مع معدات وقاية لمنع استنشاق الغبار. ويجب التحكم في الضغط، عادة بين 50 و100 psi، وحجم الوسط الكاشط بين 100 و300 mesh لتجنب تلف السطح.
وبالمقارنة مع الصنفرة، تكون هذه الطرق أسرع ويمكن أتمتتها، لكنها تتطلب استثمارًا أوليًا أكبر. فعلى سبيل المثال، تمكن أحد موردي السيارات من خفض خشونة السطح من Ra 20 ميكرون إلى Ra 5 ميكرون باستخدام السفع الرملي، مما حسن مظهر المنتج.
3. التلميع الاهتزازي والتلميع بالبرميل: مناسب لمعالجة الدفعات
عند معالجة عدة أجزاء في وقت واحد، يُعد التلميع الاهتزازي والتلميع بالبرميل خيارين ممتازين. وتستخدم هذه الطرق الحركة الميكانيكية ومواد كاشطة مثل الحبيبات السيراميكية أو البلاستيكية لإحداث احتكاك وتوحيد تشطيب السطح.
في التلميع الاهتزازي، توضع الأجزاء في وعاء يهتز مع الوسط الكاشط ومواد التشحيم، وتعمل الاهتزازات عالية التردد، التي قد تصل إلى آلاف المرات في الدقيقة، على إزالة الزوائد. أما التلميع بالبرميل فيتم داخل أسطوانة دوارة ويناسب الأجزاء الأكبر. ويمكن إضافة مواد كيميائية لتسريع العملية، وتتراوح مدة المعالجة من عدة ساعات إلى يوم كامل.
المزايا: كفاءة عالية في الإنتاج بالدفعات والأشكال المعقدة، مع الحصول على لمعان متجانس. أما العيب فهو محدودية الوصول إلى القنوات الداخلية الدقيقة. وبعد التلميع يجب شطف الأجزاء جيدًا لإزالة بقايا الوسط.
وفي صناعة الأجهزة الطبية، تُستخدم هذه التقنيات لمعالجة الغرسات المطبوعة ثلاثية الأبعاد والحصول على أسطح معقمة وملساء تقلل مخاطر العدوى.

4. التنعيم بالبخار والغمر في المذيبات: طرق كيميائية للحصول على لمعان
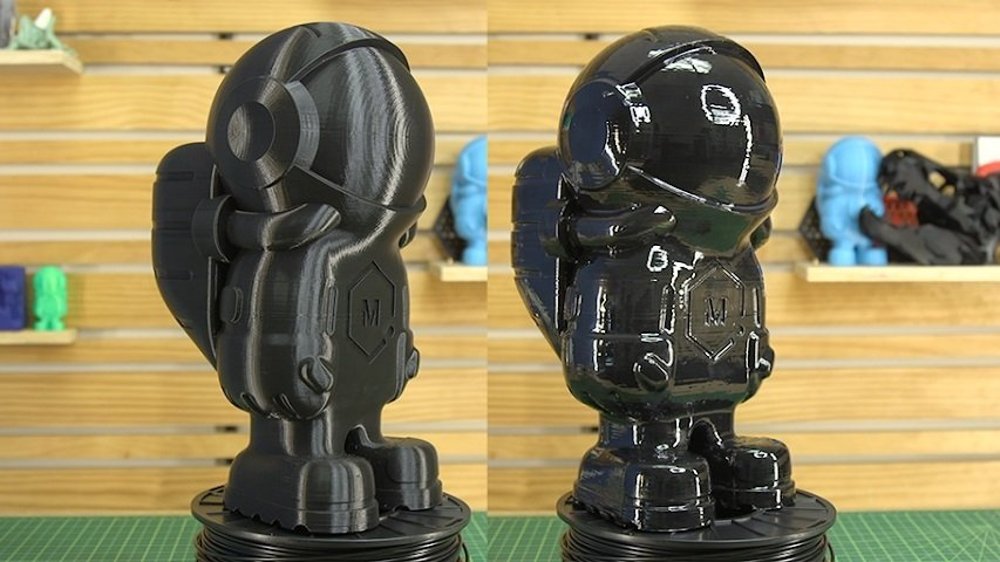
التنعيم بالبخار عملية كيميائية غير تلامسية تناسب اللدائن الحرارية مثل ABS وASA. ويتعرض الجزء لبخار مذيب مثل الأسيتون، مما يؤدي إلى ذوبان طفيف للسطح وإعادة تدفقه لتكوين تشطيب لامع.
الطريقة: يُسخن المذيب داخل حجرة مغلقة ويُعلق الجزء فيها من عدة دقائق إلى ساعات. ويمكن بدلًا من ذلك غمر الجزء مباشرة في المذيب، لكن يجب ضبط الوقت بدقة لتجنب الذوبان الزائد.
تتميز هذه الطريقة بالسرعة، من 5 إلى 30 دقيقة، ويمكنها إنتاج سطح شبيه بالمرآة، لكنها لا تناسب جميع المواد؛ فقد يتشوه PLA مثلًا. ومن ناحية السلامة يجب العمل في مكان جيد التهوية لتجنب التعرض لأبخرة المذيبات.
وبالمقارنة مع الطرق الميكانيكية، توفر المعالجة بالبخار تجانسًا أفضل، لكنها قد تغير الأبعاد قليلًا، ولذلك تناسب التطبيقات غير الدقيقة مثل النماذج الأولية وقطع الديكور.

5. طلاء راتنج الإيبوكسي: الإحكام وزيادة القوة
راتنج الإيبوكسي بوليمر تفاعلي يُستخدم كطلاء أو مادة تشريب للأجزاء المطبوعة ثلاثية الأبعاد. وهو يملأ المسام الدقيقة ويكوّن سطحًا محكمًا ومقاومًا للماء، مع تحسين مقاومة الحرارة والمواد الكيميائية.
التطبيق: يمكن وضع الراتنج بالفرشاة أو الرش أو التشريب بالتفريغ. وبعد المعالجة يصبح السطح أملس ومتينًا، مما يجعله مناسبًا للأجزاء الوظيفية مثل الأنابيب والهياكل.
نصيحة عملية: صنفر الجزء قبل وضع الإيبوكسي للحصول على أفضل نتيجة. واستخدم راتنجًا منخفض اللزوجة لتوزيع متجانس، والتزم بزمن المعالجة الذي يكون عادة 24 ساعة.
6. التصنيع الهجين: الجمع بين التقنيات الإضافية والإزالة الميكانيكية
يتجه التصنيع الحديث إلى الحلول الهجينة التي تجمع بين الطباعة ثلاثية الأبعاد كعملية إضافة والتشغيل باستخدام CNC كعملية إزالة. وتزيل عمليات التفريز أو الخراطة بعد الطباعة الطبقات الخشنة بدقة وتحقق أسطحًا عالية الدقة.
ويمكن للماكينات الهجينة التي تجمع بين الصهر بالليزر والتشغيل CNC خفض دورة الإنتاج بأكثر من 30%، ولذلك تناسب التطبيقات المتقدمة.
الخلاصة: حسّن الأجزاء المطبوعة ثلاثية الأبعاد بالمعالجة المناسبة
باستخدام هذه التقنيات، يمكن تحويل الأجزاء الخشنة إلى منتجات بمستوى احترافي. ويعتمد النجاح على اختيار الطريقة وفق المادة والغرض والميزانية، مع إعطاء الأولوية للسلامة والدقة. ابدأ باختبارات صغيرة لتحسين العملية. وإذا كانت شركتك تقدم خدمات الطباعة ثلاثية الأبعاد، فإن إتقان هذه التقنيات قد يمنحك ميزة تنافسية.
This post is also available in:


اترك رداً
تريد المشاركة في هذا النقاششارك إن أردت
Feel free to contribute!