
Как отполировать детали, напечатанные на 3D-принтере, до зеркальной гладкости
В быстро развивающейся производственной среде 3D-печать выделяется высокой гибкостью и широкими возможностями индивидуальной настройки. Она позволяет конструкторам и инженерам быстро превращать идеи в физические модели и применяется в автомобильной, медицинской и аэрокосмической отраслях. Однако необработанные детали после печати часто имеют шероховатую поверхность, заметные линии слоёв и дефекты, которые не соответствуют профессиональным требованиям. Поэтому постобработка становится обязательным этапом. Правильно выбранные методы обработки поверхности способны значительно улучшить внешний вид, механические свойства и функциональность детали. В этой статье рассмотрены проверенные способы получения гладкой поверхности, полезные как для начинающих, так и для специалистов.
Почему детали после 3D-печати нуждаются в постобработке?
Суть 3D-печати заключается в послойном формировании изделия, независимо от используемой технологии — моделирования методом послойного наплавления FDM, стереолитографии SLA или селективного лазерного спекания SLS. Такой процесс неизбежно оставляет микроскопические линии слоёв или зернистую текстуру. По отраслевым данным, шероховатость необработанных деталей обычно составляет Ra 10–50 мкм, тогда как постобработка может снизить её до уровня менее 1 мкм и обеспечить поверхность, близкую к зеркальной.
Постобработка решает несколько задач: удаляет линии слоёв, выравнивает поверхность, повышает коррозионную стойкость, улучшает точность размеров и подготавливает деталь к окрашиванию или сборке. Выбор метода зависит от материала, будь то пластик, металл или смола, сложности геометрии и бюджета. Ниже приведены наиболее эффективные технологии.

1. Ручное или механическое шлифование: простой и эффективный метод
Шлифование — наиболее доступный и экономичный способ постобработки, особенно для пластиковых и смоляных деталей. Он физически удаляет поверхностные дефекты и создаёт ровную гладкую поверхность.
Начните с подходящих материалов: крупная наждачная бумага зернистостью 80–120 удаляет основные линии слоёв, после чего следует переходить к более мелкой зернистости 400–2000 для полировки. Ручная обработка подходит для небольших изделий, а электрические шлифмашины или вибрационные барабаны ускоряют работу с сериями.
Этапы:
Очистите деталь: используйте спирт или мягкое средство, чтобы удалить остатки печати.
Грубое шлифование: аккуратно обрабатывайте поверхность вдоль линий слоёв, чтобы избежать деформации.
Промежуточное шлифование: применяйте мокрый способ с водой для уменьшения пыли и повышения гладкости.
Финишная полировка: нанесите полировальную пасту тканью для получения глянца.
Важный совет: контролируйте размеры во время шлифования. Для деталей с жёсткими допусками, например ±0,1 мм, предусмотрите припуск 0,2–0,5 мм, чтобы избежать чрезмерного съёма, ослабления или деформации тонких стенок. Шлифование требует времени, но остаётся универсальным и хорошо подходит для самостоятельных проектов.

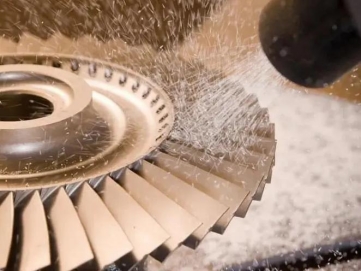
2. Пескоструйная и дробеструйная обработка: профессиональное улучшение металлических деталей
Для металлических деталей, напечатанных из алюминия, титана или нержавеющей стали, пескоструйная и дробеструйная обработка особенно эффективны. В этих процессах поверхность обрабатывается частицами, движущимися с высокой скоростью.
Пескоструйная обработка использует абразив, например оксид алюминия или стеклянные шарики, для удаления оксидов и сглаживания грубой текстуры. Она подходит для улучшения внешнего вида и подготовки под покрытие и способна обрабатывать сложные формы без повреждения внутренних элементов. Дробеструйная обработка использует металлическую дробь для создания сжимающих напряжений, повышающих усталостную прочность и устойчивость к трещинам. Такой способ широко применяется в аэрокосмической отрасли.
Оборудование: необходима профессиональная пескоструйная камера или дробеструйная установка, а также средства защиты от пыли. Давление, обычно 50–100 psi, и размер абразива, около 100–300 mesh, следует подбирать так, чтобы не повредить поверхность.
По сравнению с ручным шлифованием эти методы значительно быстрее, иногда занимают всего несколько минут на деталь, и легко автоматизируются, однако требуют более высоких начальных затрат. Например, один автомобильный поставщик с помощью пескоструйной обработки снизил шероховатость с Ra 20 до Ra 5 мкм и улучшил внешний вид продукции.
3. Вибрационная и барабанная полировка: решение для серийной обработки
Если необходимо одновременно обработать несколько деталей, хорошо подходят вибрационная и барабанная полировка. Они используют механическое движение и абразивные наполнители, например керамические или пластиковые тела, для создания трения и равномерной отделки.
При вибрационной обработке детали помещаются в вибрирующую ёмкость с наполнителем и смазкой. Высокочастотные колебания, достигающие нескольких тысяч в минуту, удаляют заусенцы. Барабанная полировка выполняется во вращающемся барабане и подходит для более крупных изделий. Для ускорения процесса можно добавлять химические составы, а продолжительность обработки составляет от нескольких часов до суток.
Преимущества: высокая эффективность при серийной обработке и сложной геометрии, а также стабильный блеск. Ограничением является слабая эффективность внутри узких внутренних каналов. После обработки детали необходимо тщательно промыть.
В производстве медицинских изделий такие методы применяются для имплантатов, напечатанных на 3D-принтере, чтобы получить стерильную гладкую поверхность и снизить риск инфекций.

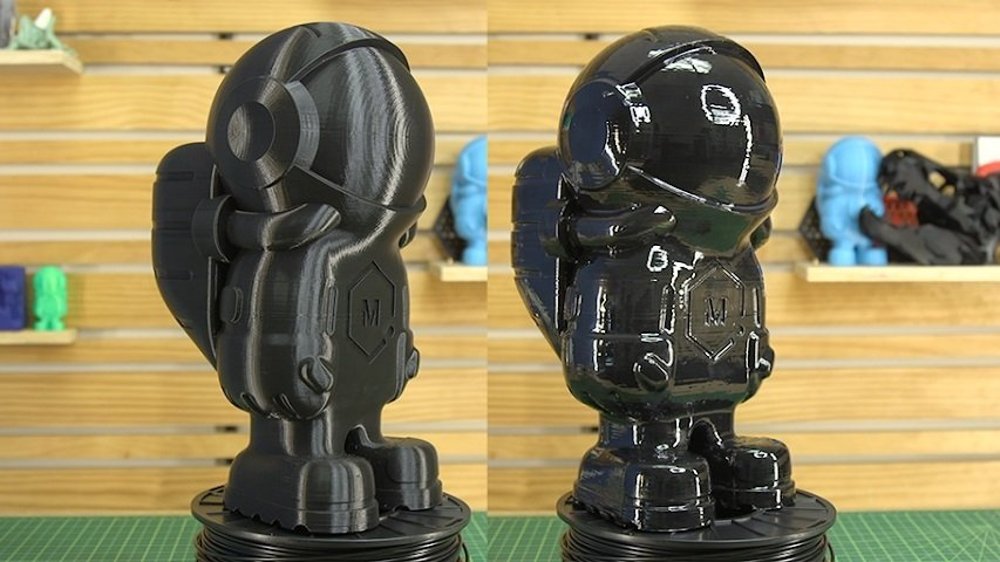
4. Сглаживание парами и погружение в растворитель: химические способы получения глянца
Сглаживание парами — бесконтактный химический процесс, подходящий для термопластов ABS и ASA. Деталь подвергают воздействию паров растворителя, например ацетона, из-за чего поверхность слегка размягчается и растекается, формируя глянцевое покрытие.
Процесс: растворитель нагревают в закрытой камере, а деталь подвешивают внутри на несколько минут или часов. Альтернативой служит прямое погружение, но время необходимо точно контролировать, чтобы избежать чрезмерного растворения.
Метод работает быстро, обычно за 5–30 минут, и позволяет получить поверхность, похожую на зеркальную. Однако он подходит не для всех материалов; например, PLA может деформироваться. По соображениям безопасности работу следует выполнять в хорошо проветриваемом помещении.
По сравнению с механическими способами обработка парами более равномерна, но способна немного изменить размеры. Поэтому она лучше подходит для прототипов, декоративных изделий и других неточных применений.

5. Эпоксидное покрытие: герметизация и усиление
Эпоксидная смола — реакционноспособный полимер, который наносится на детали как покрытие или пропитка. Она заполняет микропоры, создаёт герметичную и водостойкую поверхность и повышает устойчивость к температуре и химическим веществам.
Нанесение: смолу можно наносить кистью, распылением или методом вакуумной пропитки. После отверждения поверхность становится гладкой и прочной, что подходит для функциональных изделий, например труб и корпусов.
Практический совет: перед нанесением эпоксидной смолы отшлифуйте деталь. Используйте состав с низкой вязкостью для равномерного покрытия и соблюдайте время отверждения, обычно около 24 часов.
6. Гибридное производство: сочетание аддитивных и субтрактивных технологий
Современное производство всё чаще использует гибридные решения, объединяющие 3D-печать как аддитивный процесс с обработкой на станках CNC как процессом удаления материала. Фрезерование или точение после печати точно снимает грубые слои и создаёт поверхность с высокой точностью.
Гибридные машины, объединяющие лазерное плавление и CNC-обработку, способны сокращать производственный цикл более чем на 30 %, что особенно полезно для высокотехнологичных применений.
Заключение: улучшайте качество 3D-печати с помощью правильной постобработки
Перечисленные методы позволяют превратить грубую заготовку в изделие профессионального уровня. Главное — выбрать технологию с учётом материала, назначения и бюджета, не забывая о безопасности и точности. Начните с небольших испытаний и постепенно отработайте процесс. Если компания предлагает услуги 3D-печати, владение такими методами может стать заметным конкурентным преимуществом.
This post is also available in:


Ответить
Хотите присоединиться к обсуждению?Не стесняйтесь вносить свой вклад!