
تآكل عجلات التجليخ والشحذ الذاتي: إجابات عملية لخطوط الإنتاج الفعلية
لا يوجد نقص في المراجع النظرية حول آليات تآكل عجلات التجليخ — تكسر الحبوب الكاشطة، وتكسر المادة الرابطة، والتآكل الاحتكاكي. ويعرف معظم العاملين في الصناعة هذه المصطلحات. لكن المهندسين على أرض الإنتاج نادرًا ما تكون مشكلتهم في «معرفة النظرية». بل إن مشكلاتهم الحقيقية مختلفة:
لماذا تدوم عجلة التجليخ نفسها ضعف المدة عند معالجة دفعة من قطع العمل، لكنها تتلف بسرعة مع دفعة أخرى؟
يشتكي عميل من أن العجلة «تتآكل بسرعة كبيرة»، بينما تبدو نسبة G (نسبة التجليخ) مقبولة. فمن الذي يسيء فهم المشكلة؟
يتحدث الجميع عن الشحذ الذاتي، لكن كيف يمكن فعليًا تعديل تركيبة العجلة لتحقيقه؟
دعونا نتجاوز تكرار ما في الكتب ونتحدث عن مشكلات الإنتاج الحقيقية — وكيفية فهم تآكل العجلة والتحكم فيه من منظور التطبيق.
1. نوعان من «التآكل»: منتج وغير منتج
يحدث التباس شائع في أرض الورشة: ما يسميه المشغل «تآكلًا سريعًا» قد يختلف تمامًا عما يقصده مهندس العمليات.
للتوضيح:
التآكل المنتج — تفقد الحبوب الكاشطة حدتها تدريجيًا، وتتعرض لتكسرات دقيقة، ثم تنفصل أثناء تجليخ قطع العمل. هذا هو أداء العجلة لوظيفتها وتحقيقها للقيمة. وتُظهر العجلة ذات الشحذ الذاتي الجيد تآكلًا منتجًا مستمرًا ومضبوطًا.
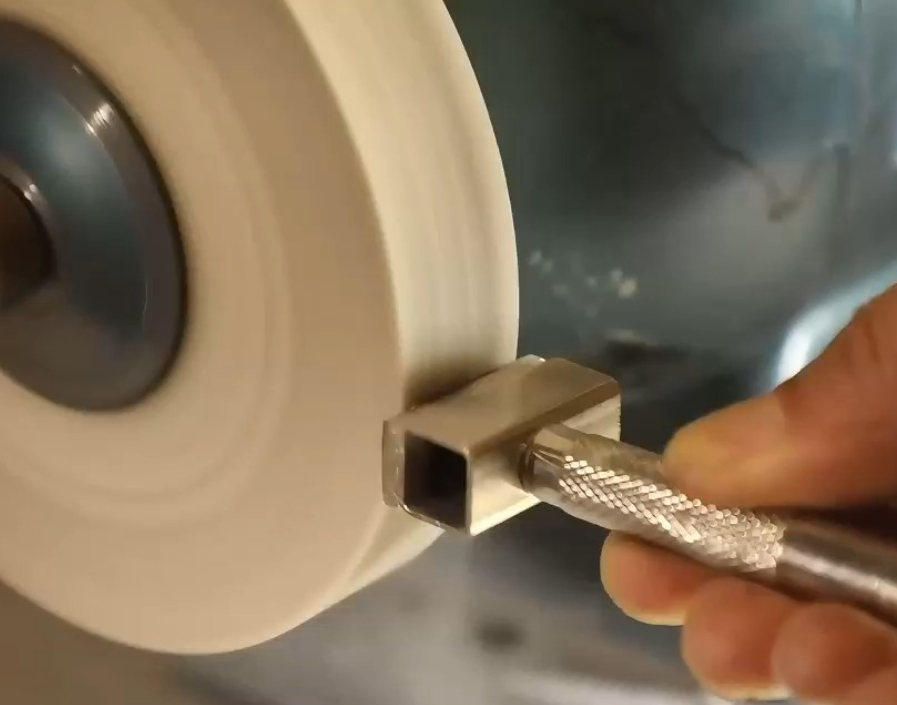
تآكل التلبيس — المادة التي تُزال قسرًا عند استخدام أداة تلبيس ماسية لتسوية العجلة أو شحذها. أثناء التلبيس، لا تقوم العجلة بتجليخ أي قطعة عمل — بل إنها «تُسن». وهذا التآكل لا يضيف أي قيمة.
في الواقع، تنشأ كثير من الشكاوى من أن «العجلة لا تدوم» بسبب التلبيس المفرط، وليس بسبب سرعة التآكل المنتج.
لنأخذ مثالًا: قد تكون للعجلة نسبة G مرتفعة، أي أن تآكلها الذاتي أثناء التجليخ منخفض جدًا. لكن إذا كان الشحذ الذاتي ضعيفًا، يتزجج سطح العجلة بعد وقت قصير، فيضطر المشغل إلى تلبيسها كل 30 دقيقة. وكل عملية تلبيس تزيل 0.2 مم. وبنهاية اليوم، قد يتجاوز تآكل التلبيس التآكل المنتج. ويخلص العميل ببساطة إلى أن «هذه العجلة اختفت خلال يومين» — من دون التمييز بين الفقد الناتج عن التجليخ والفقد الناتج عن التلبيس.
لذلك، عند تقييم عمر العجلة، لا تنظروا فقط إلى نسبة G — بل انظروا إلى زمن التجليخ الفعلي مقابل كل وحدة حجم مفقودة من العجلة. وهذه زاوية مهمة، لكنها كثيرًا ما تُغفل من جانب مصنعي العجلات والمستخدمين النهائيين معًا.
2. ثلاثة أبعاد قابلة للضبط في تركيبة العجلة
الشحذ الذاتي يعني في جوهره التحكم في توقيت انفصال الحبوب. وهناك ثلاثة عناصر رئيسية يمكن ضبطها.
البعد الأول — قوة احتفاظ المادة الرابطة بالحبوب
يعتمد ذلك على قوة المادة الرابطة نفسها وعلى الواجهة بين المادة الرابطة والحبوب الكاشطة.
الروابط المزججة: يؤدي خفض قوة الاحتفاظ، مثل إضافة مكونات منخفضة الانصهار، إلى تسهيل انفصال الحبوب. أما رفع درجة حرارة التلبيد أو زيادة حجم المادة الرابطة فيزيد قوة الاحتفاظ.
الروابط الراتنجية: تؤثر مقاومة الحرارة وكثافة التشابك مباشرة في قوة الاحتفاظ عند درجات الحرارة العالية. ومع ارتفاع حرارة التجليخ، تنخفض قوة احتفاظ الراتنج بصورة واضحة — ويمكن الاستفادة من ذلك لإطلاق الحبوب تلقائيًا، لكنه قد يؤدي أيضًا إلى فقد مبكر.
هناك طلب شائع: «يرى العميل أن العجلة صلبة أكثر من اللازم ولا تقطع — اجعلوها أكثر ليونة». ويعني التليين في الأساس خفض قوة احتفاظ المادة الرابطة لتحسين الشحذ الذاتي. لكن طريقة التنفيذ مهمة — فتقليل حجم المادة الرابطة يزيد المسامية ويغير تصريف الرايش، بينما يؤدي تعديل تركيبة المادة الرابطة من دون تغيير حجمها إلى نتيجة مختلفة. ويعتمد الأسلوب الصحيح على المشكلة المحددة.
البعد الثاني — سلوك تكسر الحبوب
ليست كل الحبوب «تتكسر دقيقًا» بالطريقة المطلوبة.
الألومينا التقليدية: تميل الشقوق إلى الانتشار عبر الحبة نفسها، مما يؤدي إلى تكسر كبير بدلًا من التشظي الدقيق.
الألومينا دقيقة التبلور (الحبوب السيراميكية): تتكون من بلورات دون ميكرونية؛ وتمتد الشقوق على حدود الحبوب، فتنتج تكسرًا دقيقًا تدريجيًا ومضبوطًا — وهو السلوك الكلاسيكي للشحذ الذاتي.
CBN أحادي البلورة: هش نسبيًا ويميل إلى التكسر الكامل تحت الصدمة.
CBN متعدد البلورات: يحتوي على عدد كبير من حدود الحبوب، مما يعزز التكسر الدقيق.
إذا أبلغ العميل بأن الحبوب «تسقط كاملة» بدلًا من أن تتشظى دقيقًا، فقد يكون أحد الأسباب أن الحبة قوية أكثر من اللازم بالنسبة للتطبيق — فلا تكفي طاقة الصدمة لتكسيرها، فتقوم بدلًا من ذلك بكسر جسور المادة الرابطة. وقد يكون الحل هو التحول إلى حبة تتكسر دقيقًا بسهولة أكبر، وليس إلى حبة أصلب.
البعد الثالث — التحكم في المسامية
تؤثر المسامية في ثلاثة أمور: مساحة تصريف الرايش، ووصول سائل التبريد، والمساحة الفعلية للمقطع العرضي لجسور المادة الرابطة. ومع ثبات حجم المادة الرابطة، تقلل البنية الأعلى مسامية مساحة مقطع الجسور، فتخفض قوة الاحتفاظ. لذلك يمكن أن يغير ضبط المسامية «الصلادة الفعلية» للعجلة من دون تغيير تركيبة المادة الرابطة.
كما تمنع المسامية الكافية الانسداد. فعندما يمتلئ سطح العجلة بالرايش، ترتفع قوى التجليخ بشكل حاد، مما يسبب اقتلاعًا غير طبيعي للحبوب أو تكسرًا كبيرًا. وكثير من حالات «الفشل المفاجئ للعجلة» في مواقع العمل تنتج عن الانسداد، لا عن التآكل نفسه.
3. مواءمة معلمات التجليخ مع نمط التآكل
يمكن للعجلة نفسها أن تتآكل بطرق مختلفة تمامًا عند تغيير المعلمات.
سرعة عجلة منخفضة: قوة صدمة أقل — لا تميل الحبوب غير الحادة إلى التكسر، مما يؤدي إلى التزجج. ولذلك تحتاج آلات التجليخ القديمة ذات السرعات المنخفضة عادةً إلى عجلات أكثر ليونة.
سرعة عالية (≥100 م/ث): صدمة أكبر عند دخول الحبة، ما يعزز التكسر الدقيق. لكن السرعة المفرطة قد تتجاوز قوة المادة الرابطة فتسبب اقتلاع الحبة كاملة. تستطيع عجلات CBN العمل بسرعات أعلى، لكن يجب مواءمة السرعة مع قوة المادة الرابطة.
عمق القطع ومعدل التغذية: تبين الأبحاث أنه مع زيادة سماكة الرايش غير المتشكل، قد ينتقل انتشار الشقوق من داخل الحبة إلى حدود الحبوب — أي أن التجليخ الأثقل ضمن نطاق معين قد يعزز بالفعل التكسر الدقيق. لكن عند تجاوز حد معين، يحدث تكسر كبير أو اقتلاع واسع للحبوب.
يحتاج مصمم العجلة إلى معرفة معلمات التجليخ الفعلية لدى العميل. فقد تُظهر الحبة نفسها شحذًا ذاتيًا مثاليًا في مجموعة من الظروف، لكنها تفشل بصورة كارثية في ظروف أخرى — ولهذا نادرًا ما يكون مفهوم «عجلة واحدة لكل التطبيقات» واقعيًا.
4. مشكلات شائعة في أرض الورشة — التفكير التشخيصي
المشكلة أ — التزجج (العجلة لا تقطع)
الأعراض: انخفاض الشرر، وصوت تجليخ مكتوم، وسطح لامع أو محترق لقطعة العمل، وارتفاع استهلاك القدرة.
التشخيص: العجلة «صلبة» أكثر من اللازم للظروف الحالية، أي إن الشحذ الذاتي غير كافٍ → خفض الصلادة أو زيادة المسامية. المعلمات متحفظة أكثر من اللازم، مثل السرعة المنخفضة أو عمق القطع الصغير → لا يحدث تكسر دقيق كافٍ للحبوب. سائل التبريد غير كافٍ أو موضع الفوهة غير مناسب → يلين الرابط أو تلتصق مادة قطعة العمل.
المشكلة ب — انهيار مفرط للعجلة (عمر قصير)
الأعراض: فقد سريع موضعي عند الحواف أو في نقاط محددة، وليس تآكلًا منتظمًا؛ وظهور أخاديد واضحة.
التشخيص: المادة الرابطة ضعيفة أكثر من اللازم → زيادة الصلادة أو حجم المادة الرابطة. الحبوب قوية أكثر من المادة الرابطة → لا تتكسر الحبوب، بل تكسر جسور الرابط → استخدام حبوب أكثر قابلية للتكسر الدقيق. صدمات مفرطة بسبب قطع متقطع أو تثبيت شديد الصلابة → فحص التلبيس والنظر في تخميد الاهتزاز. عدم اتزان العجلة أو اهتزاز الآلة → إجهاد غير متساوٍ.
المشكلة ج — الانسداد
الأعراض: يتحول سطح العجلة إلى اللون الأسود أو يصبح لامعًا، وتملأ الرايش المسام بوضوح، وترتفع قوى التجليخ، لكن نمطها يختلف عن التزجج.
التشخيص: المسامية غير كافية → إضافة مسام. نوع سائل التبريد أو تدفقه غير مناسب → زيادة ضغط الغسل وضبط التركيز. تنتج معلمات التجليخ شكل رايش لا يخرج بسهولة → تعديل المعلمات أو إضافة مسام أكبر.
المشكلة د — زيادة تكرار التلبيس
التشخيص: تحديد سبب التآكل المسيطر أولًا. إذا كان التزجج يؤدي إلى التلبيس المتكرر → يُعالج كما في المشكلة أ. إذا كان التآكل المنتج سريعًا، أي إن نسبة G منخفضة، لكن الشحذ الذاتي مقبول → النظر في حبوب أكثر مقاومة للتآكل أو مادة رابطة أقوى. وإذا كانت كل تمريرة تلبيس تزيل كمية كبيرة من مادة العجلة → فحص معلمات التلبيس القاسية.
5. مشكلة كثيرًا ما تُغفل: اتساق العجلة
من أكثر ملاحظات العملاء إزعاجًا للمصنعين: «بعض العجلات من الدفعة نفسها تعمل جيدًا، والبعض الآخر لا»، أو «كانت الدفعة الأولى جيدة، لكن الثانية ليست كذلك».
نادرًا ما تكون هذه مشكلة في آلية التآكل — بل هي مشكلة في اتساق العملية. أخطاء وزن مكونات المادة الرابطة، وعدم تجانس الخلط، واختلاف درجات حرارة الحرق، وتغير ضغط القولبة — كلها تؤثر في قوة الاحتفاظ النهائية للمادة الرابطة، وهي تحديدًا العامل الأساسي في الشحذ الذاتي.
نقاط عملية لمراقبة العملية:
- دقة وزن مكونات المادة الرابطة
- تجانس درجة الحرارة داخل الفرن، لأن الاختلافات تسبب توزيعًا مختلفًا للصلادة داخل الدفعة نفسها
- اختبار الصلادة وتسجيلها لكل دفعة، لضمان إمكانية التتبع عند وصول ملاحظات العميل
قد تبدو هذه «عمليات أساسية»، لكنها كثيرًا ما تُهمل في الإدارة الفعلية للإنتاج.
الخلاصة
لا معنى لمناقشة تآكل العجلة من دون تحديد ظروف العمل. فالعجلة نفسها التي تشحذ ذاتها بصورة مثالية على المادة أ قد تتزجج أو تنهار على المادة ب. وبالنسبة لمصنعي العجلات، فإن فهم ظروف التشغيل الفعلية لدى العميل — صلابة الآلة، والتبريد، ومعلمات التجليخ، ومادة قطعة العمل — هو الخطوة الأولى نحو توصية المنتج المناسب أو تصميمه. أما بالنسبة للمستخدمين النهائيين، فإن فهم آليات تآكل العجلة يساعد على فحص العوامل الخارجية، مثل المعلمات وسائل التبريد والتلبيس، قبل القول إن «العجلة سيئة».
عندما يُضبط التآكل بصورة صحيحة، لا تعود عجلة التجليخ مجرد مادة استهلاكية — بل تصبح شريكًا موثوقًا في العملية.
This post is also available in:


اترك رداً
تريد المشاركة في هذا النقاششارك إن أردت
Feel free to contribute!