
Usure et auto-affûtage des meules : réponses pratiques pour les lignes de production réelles
Les publications théoriques sur les mécanismes d’usure des meules ne manquent pas — fracture des grains abrasifs, rupture du liant, usure par attrition. La plupart des professionnels connaissent ces termes. Pourtant, sur le terrain, les ingénieurs ont rarement du mal à « connaître la théorie ». Leurs véritables problèmes sont ailleurs :
Pourquoi une même meule dure-t-elle deux fois plus longtemps sur un lot de pièces, mais s’use-t-elle rapidement sur un autre ?
Un client affirme que la meule « s’use trop vite », alors que le rapport G (rapport de meulage) semble acceptable. Qui comprend mal la situation ?
Tout le monde parle d’auto-affûtage, mais comment ajuster concrètement la formulation de la meule pour l’obtenir ?
Laissons de côté la répétition des manuels et parlons des problèmes réels de production — ainsi que de la manière de comprendre et de maîtriser l’usure des meules du point de vue de l’application.
1. Deux types d’« usure » : productive et non productive
Dans l’atelier, une confusion fréquente apparaît : ce qu’un opérateur appelle une « usure rapide » peut être très différent de ce qu’entend un ingénieur procédés.
Clarifions :
Usure productive — Les grains abrasifs s’émoussent progressivement, subissent des micro-fractures et se détachent pendant le meulage des pièces. La meule accomplit alors son travail et crée de la valeur. Une meule dotée d’un bon auto-affûtage présente une usure productive continue et maîtrisée.
Usure de dressage — Matière retirée de force lorsqu’un dresseur diamant est utilisé pour rectifier ou raviver la meule. Pendant le dressage, la meule n’usine aucune pièce — elle « passe au couteau ». Cette usure ne crée aucune valeur.
De nombreuses plaintes selon lesquelles « la meule ne dure pas » proviennent en réalité d’un dressage excessif, et non d’une usure productive trop rapide.
Prenons un exemple : une meule peut avoir un rapport G élevé, c’est-à-dire une très faible auto-usure pendant le meulage. Mais si son auto-affûtage est insuffisant, elle se glace rapidement, obligeant l’opérateur à la dresser toutes les 30 minutes. Chaque dressage enlève 0,2 mm. À la fin de la journée, l’usure de dressage peut dépasser l’usure productive. Le client conclut simplement : « Cette meule a disparu en deux jours » — sans distinguer la perte due au meulage de celle due au dressage.
Ainsi, pour évaluer la durée de vie d’une meule, il ne faut pas regarder uniquement le rapport G — il faut considérer le temps de meulage effectif par unité de volume de meule perdue. C’est une perspective essentielle, mais souvent négligée, tant par les fabricants que par les utilisateurs finaux.
2. Trois dimensions réglables dans la formulation d’une meule
L’auto-affûtage consiste essentiellement à contrôler le moment où les grains doivent se détacher. Trois leviers sont disponibles.
Dimension 1 — Force de rétention du liant
Elle dépend de la résistance du liant lui-même et de l’interface entre le liant et l’abrasif.
Liants vitrifiés : réduire la rétention, par exemple en ajoutant des composants à bas point de fusion, facilite le détachement des grains. Augmenter la température de frittage ou le volume de liant accroît la rétention.
Liants résinoïdes : la résistance thermique et la densité de réticulation influencent directement la rétention à haute température. Lorsque la température de meulage augmente, la capacité de rétention du liant résinoïde chute fortement — ce phénomène peut être exploité pour libérer automatiquement les grains, mais il peut également provoquer une perte prématurée.
Une demande fréquente est la suivante : « Le client trouve la meule trop dure et elle ne coupe pas — rendez-la plus tendre ». Assouplir une meule revient essentiellement à réduire la rétention du liant afin d’améliorer l’auto-affûtage. Mais la méthode compte : réduire le volume de liant augmente la porosité et modifie l’évacuation des copeaux, tandis que modifier la composition du liant sans changer son volume produit un autre résultat. La bonne approche dépend du problème précis.
Dimension 2 — Comportement de fracture des grains
Tous les grains ne se « micro-fracturent » pas docilement.
Alumine conventionnelle : les fissures ont tendance à se propager à travers le grain, ce qui entraîne une fracture massive plutôt qu’un micro-écaillage.
Alumine microcristalline (grain céramique) : composée de cristallites submicroniques ; les fissures suivent les joints de grains et produisent une micro-fracture progressive et contrôlée — comportement classique d’auto-affûtage.
CBN monocristallin : relativement fragile, il tend à se fracturer complètement sous l’effet d’un choc.
CBN polycristallin : il présente de nombreux joints de grains, favorisant la micro-fracture.
Si un client indique que les grains « tombent entiers » au lieu de se micro-écailler, une cause possible est que le grain est trop résistant pour l’application : l’énergie d’impact ne suffit pas à le fracturer et casse alors les ponts de liant. Passer à un grain qui se micro-fracture plus facilement, et non à un grain plus dur, peut être la solution.
Dimension 3 — Maîtrise de la porosité
La porosité influence trois éléments : l’espace d’évacuation des copeaux, l’accès du liquide de refroidissement et la section efficace des ponts de liant. À volume de liant identique, une structure plus poreuse réduit la section des ponts et donc la rétention. Le réglage de la porosité permet ainsi de modifier la « dureté effective » de la meule sans changer la composition du liant.
Une porosité suffisante évite également l’encrassement. Lorsque la face de la meule se charge en copeaux, les efforts de meulage augmentent brutalement, ce qui provoque un arrachement anormal des grains ou une fracture massive. De nombreux cas de « défaillance soudaine de la meule » sur site sont dus à l’encrassement et non à l’usure elle-même.
3. Adapter les paramètres de meulage au mode d’usure
Une même meule peut s’user de manière totalement différente selon les paramètres.
Faible vitesse de meule : impact plus faible — les grains émoussés ont tendance à ne pas se fracturer, ce qui conduit au glaçage. Les machines de meulage anciennes, à faible vitesse, nécessitent généralement des meules plus tendres.
Grande vitesse (≥100 m/s) : impact plus élevé à l’entrée du grain, favorisant la micro-fracture. Mais une vitesse excessive peut dépasser la résistance du liant et provoquer l’arrachement de grains entiers. Les meules CBN peuvent fonctionner à des vitesses plus élevées, à condition que celles-ci correspondent à la résistance du liant.
Profondeur de passe et vitesse d’avance : les recherches montrent qu’à mesure que l’épaisseur de copeau non déformé augmente, la propagation des fissures peut passer d’un mode transgranulaire à un mode intergranulaire — ce qui signifie qu’un meulage plus lourd, dans une certaine plage, peut effectivement favoriser la micro-fracture. Au-delà d’un seuil, toutefois, une macro-fracture ou un arrachement massif se produit.
Les concepteurs de meules doivent connaître les paramètres de meulage réels du client. Un même type de grain peut s’auto-affûter parfaitement dans certaines conditions et échouer brutalement dans d’autres — c’est pourquoi l’idée d’« une meule pour tout » est rarement réaliste.
4. Problèmes courants en atelier — raisonnement diagnostique
Problème A — Glaçage (la meule ne coupe plus)
Symptômes : diminution des étincelles, bruit de meulage sourd, surface de pièce brillante ou brûlée, consommation de puissance croissante.
Diagnostic : meule trop « dure » pour les conditions actuelles, donc auto-affûtage insuffisant → réduire la dureté ou augmenter la porosité. Paramètres trop prudents, avec faible vitesse ou faible profondeur de passe → micro-fracture insuffisante des grains. Refroidissement insuffisant ou mauvais positionnement de la buse → ramollissement du liant ou adhérence de matière de la pièce.
Problème B — Désagrégation excessive de la meule (durée de vie courte)
Symptômes : perte rapide localisée, sur les arêtes ou certains points, plutôt qu’une usure uniforme ; entailles visibles.
Diagnostic : liant trop faible → augmenter la dureté ou le volume de liant. Grain trop résistant par rapport au liant → les grains ne se fracturent pas et cassent les ponts de liant → choisir un grain plus apte à la micro-fracture. Chocs excessifs, dus à des coupes interrompues ou à un montage très rigide → contrôler le dressage et envisager un amortissement des vibrations. Déséquilibre de la meule ou vibration de la machine → contraintes irrégulières.
Problème C — Encrassement
Symptômes : face de meule noire ou brillante, pores visiblement remplis de copeaux, augmentation des efforts de meulage, avec un comportement différent du glaçage.
Diagnostic : porosité insuffisante → ajouter des pores. Type ou débit de liquide de refroidissement inadapté → augmenter la pression de rinçage et ajuster la concentration. Les paramètres de meulage produisent une forme de copeaux difficile à évacuer → modifier les paramètres ou utiliser des pores plus grands.
Problème D — Fréquence de dressage excessive
Diagnostic : commencer par identifier la cause dominante de l’usure. Si le glaçage entraîne des dressages fréquents → appliquer les mesures du problème A. Si l’usure productive est rapide, avec un rapport G faible, mais que l’auto-affûtage est acceptable → envisager un grain plus résistant à l’usure ou un liant plus fort. Si chaque passe de dressage enlève trop de matière → contrôler des paramètres de dressage trop agressifs.
5. Un point souvent négligé : la régularité des meules
Pour les fabricants, un retour client particulièrement frustrant est : « Certaines meules du même lot fonctionnent bien, d’autres non » ou « Le premier lot était bon, le second ne l’est pas ».
Il s’agit rarement d’un problème de mécanisme d’usure — c’est un problème de régularité du procédé. Erreurs de dosage des composants du liant, homogénéité du mélange, variations de température de cuisson, changements de pression de moulage — tous ces facteurs affectent la force finale de rétention du liant, précisément essentielle à l’auto-affûtage.
Points pratiques de contrôle du procédé :
- Précision du dosage des composants du liant
- Uniformité de la température dans le four, car les variations entraînent des différences de dureté au sein d’un même lot
- Contrôle et enregistrement de la dureté de chaque lot, afin d’assurer la traçabilité en cas de retour client
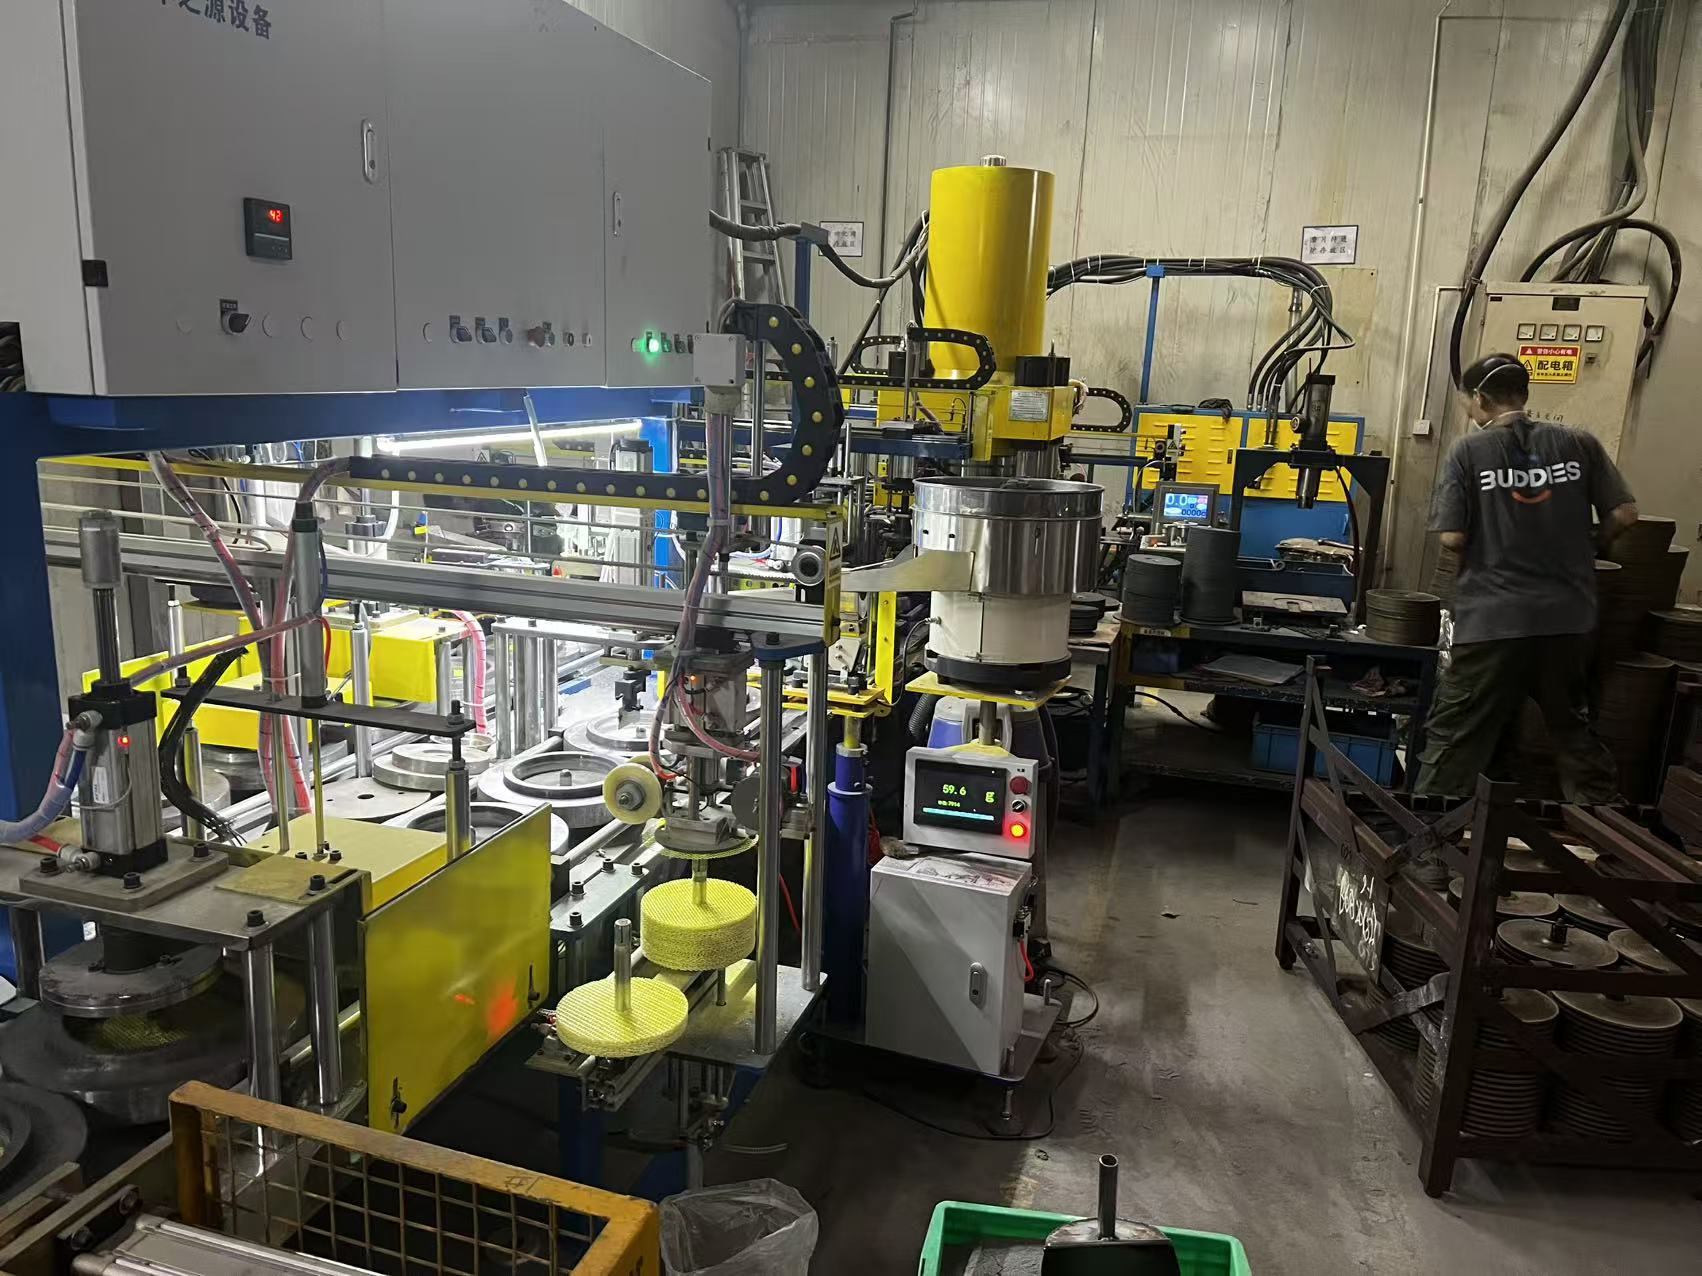
Ces éléments semblent relever d’« opérations de base », mais ils sont souvent négligés dans la gestion réelle de la production.
Conclusion
Parler de l’usure d’une meule sans tenir compte des conditions de travail n’a aucun sens. La même meule qui s’auto-affûte parfaitement sur le matériau A peut se glacer ou se désagréger sur le matériau B. Pour les fabricants, comprendre les conditions réelles d’usinage du client — rigidité de la machine, refroidissement, paramètres de meulage, matériau de la pièce — constitue la première étape pour recommander ou concevoir le bon produit. Pour les utilisateurs finaux, comprendre les mécanismes d’usure permet de vérifier les facteurs externes, tels que les paramètres, le liquide de refroidissement et le dressage, avant de conclure que « la meule est mauvaise ».
Lorsque l’usure est correctement maîtrisée, une meule n’est plus seulement un consommable — elle devient un partenaire fiable du procédé.
This post is also available in:


Laisser un commentaire
Rejoindre la discussion?N’hésitez pas à contribuer !