
Износ и самозатачивание шлифовальных кругов: практические ответы для реальных производственных линий
Теоретической литературы о механизмах износа шлифовальных кругов достаточно — разрушение абразивного зерна, разрушение связки, истирающий износ. Большинство специалистов знают эти термины. Но в реальном производстве инженеры редко испытывают трудности именно с «пониманием теории». Их настоящие проблемы выглядят иначе:
Почему один и тот же шлифовальный круг на одной партии деталей служит вдвое дольше, а на другой быстро выходит из строя?
Клиент жалуется, что круг «изнашивается слишком быстро», хотя коэффициент G, то есть коэффициент шлифования, выглядит приемлемым. Кто и что понимает неправильно?
Все говорят о самозатачивании, но как на практике изменить рецептуру круга, чтобы его добиться?
Оставим повторение учебников и поговорим о реальных производственных задачах — о том, как понимать и контролировать износ круга с точки зрения применения.
1. Два вида «износа»: продуктивный и непродуктивный
На производстве часто возникает путаница: то, что оператор называет «быстрым износом», может совершенно не совпадать с тем, что имеет в виду инженер-технолог.
Уточним:
Продуктивный износ — Абразивные зёрна постепенно затупляются, микроскалываются и выпадают в процессе шлифования деталей. Круг выполняет свою работу и создаёт полезный результат. Круг с хорошим самозатачиванием демонстрирует контролируемый, непрерывный продуктивный износ.
Износ при правке — Материал, принудительно удаляемый алмазным правящим инструментом при восстановлении геометрии или режущей способности круга. Во время правки круг не обрабатывает деталь — его самого «затачивают». Такой износ не создаёт полезной ценности.
Многие жалобы на то, что «круг быстро закончился», на самом деле связаны с чрезмерной правкой, а не с быстрым продуктивным износом.
Рассмотрим пример. У круга может быть высокий коэффициент G, то есть очень небольшой собственный износ при шлифовании. Но если самозатачивание слабое, поверхность быстро засаливается, и оператор вынужден править круг каждые 30 минут. Каждая правка снимает 0,2 мм. К концу дня потери от правки могут превысить продуктивный износ. Клиент просто делает вывод: «Этот круг исчез за два дня», не разделяя потери при шлифовании и потери при правке.
Поэтому при оценке срока службы круга следует смотреть не только на коэффициент G, но и на эффективное время шлифования на единицу утраченного объёма круга. Это критически важный, но часто упускаемый показатель как для производителей, так и для конечных пользователей.
2. Три регулируемых параметра в рецептуре круга
Самозатачивание по сути означает управление моментом, когда зерно должно отделиться. Для этого есть три основных рычага.
Параметр 1 — Удерживающая способность связки
Она зависит от прочности самой связки и от границы между связкой и абразивом.
Керамические связки: снижение удержания, например добавлением низкоплавких компонентов, облегчает выпадение зёрен. Повышение температуры спекания или увеличение объёма связки усиливает удержание.
Бакелитовые связки: термостойкость и плотность сшивки напрямую влияют на удержание при высокой температуре. При повышенной температуре шлифования удерживающая способность смоляной связки заметно снижается — это можно использовать для автоматического высвобождения зёрен, но это же способно вызвать преждевременные потери.
Типичная просьба звучит так: «Клиент считает круг слишком твёрдым, он не режет — сделайте его мягче». Смягчение по сути означает снижение удержания зерна связкой для улучшения самозатачивания. Но важен способ. Уменьшение объёма связки повышает пористость и меняет отвод стружки, тогда как изменение состава связки без изменения объёма даёт другой результат. Правильный подход зависит от конкретной проблемы.
Параметр 2 — Характер разрушения зерна
Не все зёрна охотно подвергаются «микроразрушению».
Обычный электрокорунд: трещины чаще распространяются через тело зерна, что приводит к крупному разрушению, а не к мелкому скалыванию.
Микрокристаллический электрокорунд (керамическое зерно): состоит из субмикронных кристаллитов; трещины проходят по границам зёрен и обеспечивают контролируемое постепенное микроразрушение — классический механизм самозатачивания.
Монокристаллический CBN: относительно хрупкий и склонен полностью разрушаться при ударе.
Поликристаллический CBN: имеет множество границ зёрен, что способствует микроразрушению.
Если клиент сообщает, что зёрна «выпадают целиком», а не микроскалываются, одна из возможных причин заключается в том, что зерно слишком прочное для данного применения. Энергии удара недостаточно, чтобы разрушить его, поэтому вместо этого ломаются мостики связки. Решением может быть переход на зерно, которое легче микроскалывается, а не на более твёрдое зерно.
Параметр 3 — Контроль пористости
Пористость влияет на три фактора: пространство для отвода стружки, доступ охлаждающей жидкости и эффективную площадь поперечного сечения мостиков связки. При одинаковом объёме связки более пористая структура уменьшает сечение мостиков и снижает удержание. Поэтому изменением пористости можно регулировать «эффективную твёрдость» круга без изменения состава связки.
Достаточная пористость также предотвращает засаливание. Когда рабочая поверхность круга забивается стружкой, силы шлифования резко возрастают, вызывая ненормальное вырывание зёрен или крупное разрушение. Многие случаи «внезапного отказа круга» на производстве вызваны именно засаливанием, а не износом как таковым.
3. Соответствие режимов шлифования характеру износа
Один и тот же круг при разных режимах может изнашиваться совершенно по-разному.
Низкая скорость круга: меньшая ударная нагрузка — затупившиеся зёрна не склонны разрушаться, что приводит к засаливанию. Старым шлифовальным станкам с низкой скоростью обычно требуются более мягкие круги.
Высокая скорость (≥100 м/с): более сильный удар при входе зерна в контакт способствует микроразрушению. Но чрезмерная скорость может превысить прочность связки и вызвать вырывание целых зёрен. Круги CBN способны работать на более высоких скоростях, но скорость должна соответствовать прочности связки.
Глубина резания и подача: исследования показывают, что при увеличении толщины недеформированной стружки распространение трещин может переходить от внутрикристаллического к межкристаллическому — то есть более тяжёлое шлифование в определённом диапазоне действительно может способствовать микроразрушению. Однако после некоторого порога начинается макроразрушение или массовое вырывание зёрен.
Разработчику круга необходимо знать реальные параметры шлифования клиента. Один и тот же тип зерна может идеально самозатачиваться при одном режиме и катастрофически разрушаться при другом — поэтому идея «одного круга для всего» редко бывает реалистичной.
4. Распространённые производственные проблемы — диагностический подход
Проблема A — Засаливание (круг перестал резать)
Признаки: меньше искр, глухой звук шлифования, блестящая или прижжённая поверхность детали, растущее энергопотребление.
Диагностика: круг слишком «твёрдый» для текущих условий, самозатачивание недостаточно → снизить твёрдость или увеличить пористость. Режимы слишком щадящие, например низкая скорость и малая глубина резания → недостаточное микроразрушение зерна. Недостаточная подача СОЖ или неправильное положение сопла → размягчение связки или налипание материала детали.
Проблема B — Чрезмерное разрушение круга (малый ресурс)
Признаки: быстрые локальные потери по кромкам или отдельным участкам вместо равномерного износа; видимые выемки.
Диагностика: связка слишком слабая → повысить твёрдость или увеличить объём связки. Зерно слишком прочное относительно связки → оно не разрушается, а ломает мостики связки → перейти на зерно, более склонное к микроразрушению. Чрезмерные удары при прерывистом резе или слишком жёсткой установке → проверить правку и рассмотреть демпфирование вибраций. Дисбаланс круга или вибрация станка → неравномерные напряжения.
Проблема C — Забивание стружкой
Признаки: рабочая поверхность круга становится чёрной или блестящей, стружка заметно заполняет поры, усилия шлифования растут, но характер отличается от обычного засаливания.
Диагностика: недостаточная пористость → увеличить количество пор. Неподходящий тип или расход СОЖ → повысить давление промывки и скорректировать концентрацию. Режимы шлифования создают стружку, которая плохо выводится → изменить параметры или использовать более крупные поры.
Проблема D — Слишком частая правка
Диагностика: сначала определить доминирующую причину износа. Если частая правка вызвана засаливанием → применить решения для проблемы A. Если продуктивный износ быстрый, коэффициент G низкий, но самозатачивание приемлемое → рассмотреть более износостойкое зерно или более прочную связку. Если каждый проход правки снимает слишком много материала → проверить, не слишком ли агрессивны параметры правки.
5. Часто упускаемый фактор: стабильность характеристик круга
Для производителя особенно неприятна обратная связь: «Одни круги из одной партии работают хорошо, другие — нет» или «Первая партия была хорошая, вторая — уже нет».
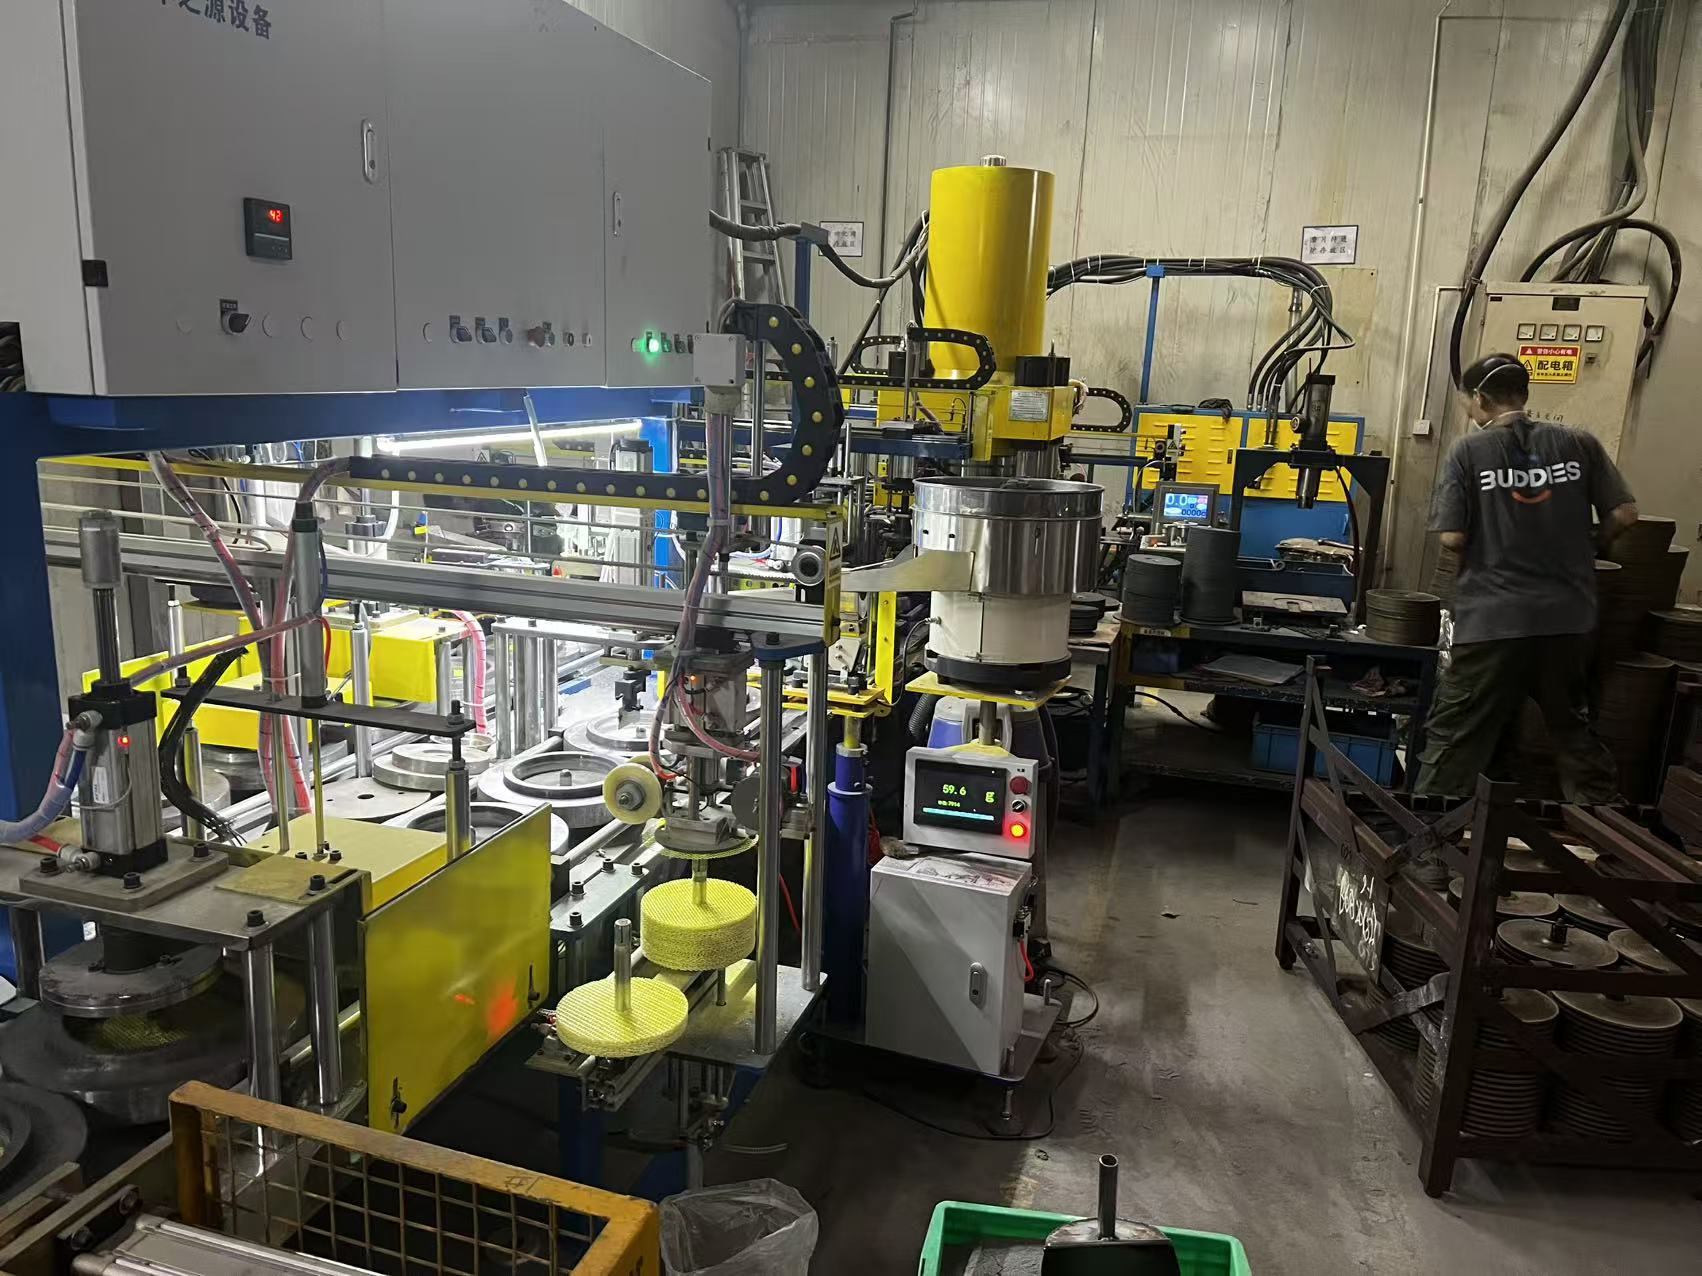
Обычно это не проблема механизма износа, а проблема стабильности технологического процесса. Ошибки дозирования компонентов связки, неоднородное смешивание, колебания температуры обжига, изменение давления формования — всё это влияет на итоговую удерживающую способность связки, которая и определяет самозатачивание.
Практические точки контроля процесса:
- Точность дозирования компонентов связки
- Равномерность температуры внутри печи, поскольку перепады вызывают различия твёрдости даже в одной партии
- Испытание и регистрация твёрдости каждой партии, чтобы обеспечить прослеживаемость при поступлении отзывов от клиента
Это выглядит как «базовые операции», однако в реальном управлении производством ими часто пренебрегают.
Заключение
Обсуждать износ круга без привязки к конкретным условиям работы бессмысленно. Один и тот же круг может идеально самозатачиваться на материале A, но засаливаться или разрушаться на материале B. Для производителя понимание реальных условий обработки у клиента — жёсткости станка, охлаждения, режимов шлифования и материала детали — является первым шагом к подбору или разработке правильного продукта. Для конечного пользователя знание механизмов износа помогает сначала проверить внешние факторы, такие как режимы, СОЖ и правка, и лишь затем делать вывод, что «круг плохой».
При правильном контроле износа шлифовальный круг перестаёт быть просто расходным материалом и становится надёжным партнёром технологического процесса.
This post is also available in:


Ответить
Хотите присоединиться к обсуждению?Не стесняйтесь вносить свой вклад!