
سيور كربيد السيليكون مقابل ألومينا الزركونيا لجلخ الفولاذ المقاوم للصدأ
عند طحن أو تشطيب الفولاذ المقاوم للصدأ، يواجه العديد من المشغلين نفس المشكلة: يعمل حزام الصنفرة بشكل جيد في البداية، ولكن بعد فترة قصيرة من الاستخدام، يصبح السطح الكاشط لامعًا وناعمًا ومغطى ببقايا معدنية. يفقد الحزام قدرته على القطع ويبدأ في توليد المزيد من الحرارة بدلاً من إزالة المواد بكفاءة.
تُعرف هذه الظاهرة باسم تحميل الحزام الكاشطة أو انسداد الحزام. إنه شائع بشكل خاص عند استخدام أحزمة الصنفرة من كربيد السيليكون على الفولاذ المقاوم للصدأ.
يحاول العديد من المستخدمين حل المشكلة عن طريق ضبط الضغط أو السرعة أو طرق الطحن. ومع ذلك، في كثير من الحالات، لا يكون السبب الرئيسي هو إعدادات الماكينة، بل التوافق بين حبيبات الكشط ومواد قطعة العمل.
بالمقارنة مع كربيد السيليكون، فإن أحزمة الصنفرة المصنوعة من الألومينا والزركونيا (ZA) عادة ما تكون أكثر ملاءمة لتطبيقات الفولاذ المقاوم للصدأ بسبب صلابتها العالية وسلوك الشحذ الذاتي والأداء الأفضل في ظل ظروف الطحن الثقيلة.
إن فهم الفرق بين هذه الحبوب الكاشطة يساعد الشركات المصنعة على اختيار الحزام المناسب، وتحسين الإنتاجية وتقليل استهلاك المواد الكاشطة غير الضرورية.
1. لماذا يحدث تحميل حزام كربيد السيليكون على الفولاذ المقاوم للصدأ؟
كربيد السيليكون (SiC) عبارة عن مادة كاشطة عالية الصلابة ذات حواف قطع حادة جدًا. صلابته أعلى من أكسيد الألومنيوم، مما يجعله ممتازًا لتطبيقات مثل الزجاج والحجر والسيراميك والمعادن غير الحديدية.
ومع ذلك، يمثل الفولاذ المقاوم للصدأ تحديًا مختلفًا تمامًا.
تتميز المواد مثل الفولاذ المقاوم للصدأ 304 و316 بمرونة قوية وخصائص تصلب العمل. أثناء الطحن، يمكن أن تصبح الطبقة السطحية من الفولاذ المقاوم للصدأ أكثر صلابة بسبب التشوه الميكانيكي الناتج عن الحبوب الكاشطة.
عندما تتلامس حبيبات كربيد السيليكون مع هذه الطبقة المتصلبة، فقد لا يتم قطع الحبوب بكفاءة في المادة. وبدلاً من ذلك، يمكن أن تتآكل الحافة الحادة أو تنكسر بسرعة. يتم بعد ذلك خلط الجسيمات الكاشطة المكسورة مع رقائق الفولاذ المقاوم للصدأ وتتراكم بين الحبوب الكاشطة.
عندما تملأ المزيد من الجزيئات المعدنية الفراغات بين الحبوب، يصبح سطح الحزام مغطى بطبقة معدنية. لم تعد المادة الكاشطة قادرة على الاتصال المباشر بقطعة العمل، مما يتسبب في الانتقال من عملية القطع إلى الاحتكاك.
وهذا يخلق دورة:
قطع أقل ← احتكاك أكثر ← درجة حرارة أعلى ← التصاق أكبر للمعادن ← تحميل أسرع
في النهاية، يصبح الحزام أملسًا ولامعًا، وقد يشعر المشغل أن المادة الكاشطة “توقفت عن العمل”.
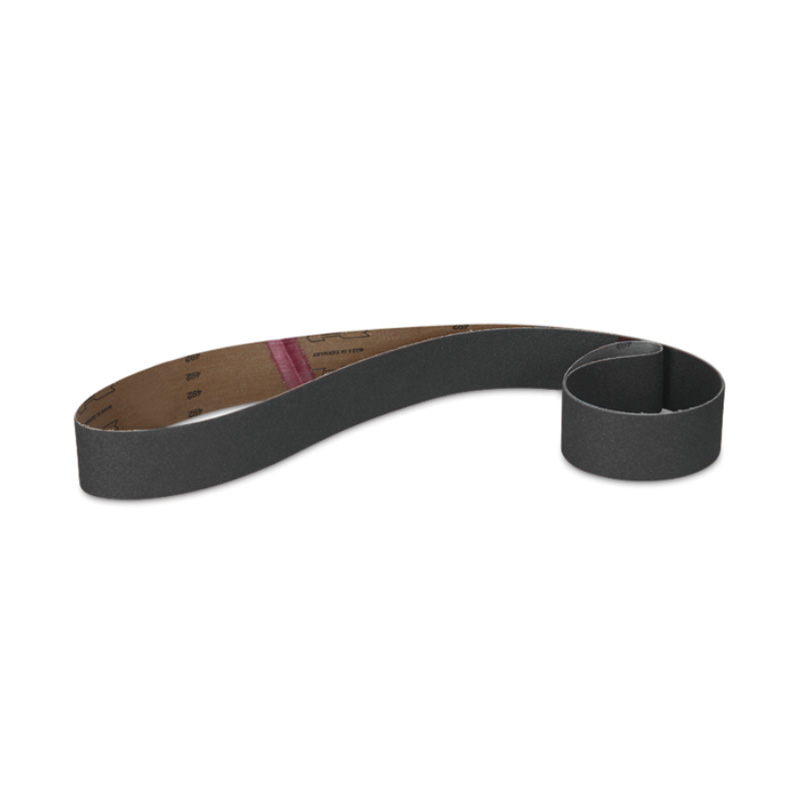
2. السبب الخفي: خصائص الحبوب الكاشطة مهمة
الفرق بين كربيد السيليكون وألومينا الزركونيا ليس فقط صلابتهما. يكمن الاختلاف الحقيقي في بنيتها المجهرية وسلوك الكسر وكيفية احتفاظها بقدرتها على القطع أثناء الطحن.
الحبوب الكاشطة هي في الأساس أداة قطع صغيرة. أثناء التشغيل، تحتاج الحبوب إلى أداء ثلاث وظائف أساسية:
- اختراق مادة الشغل؛
- إزالة المواد من خلال عملية القطع؛
- حافظ على الحواف الحادة أثناء الطحن المستمر.
الحبيبات الكاشطة ذات الهياكل المختلفة تحقق هذه الوظائف بطرق مختلفة.
يتمتع كربيد السيليكون ببنية بلورية حادة وقدرة قطع أولية ممتازة. ومع ذلك، فإن طبيعتها الهشة نسبيًا تعني أن الحبوب يمكن أن تنكسر فجأة تحت ضغط أو تأثير شديدين. بمجرد أن تنفصل قطع كبيرة من الحبوب، قد يفقد السطح الكاشط نقاط القطع بشكل أسرع.
بالنسبة للتطبيقات مثل الزجاج والحجر والألمنيوم، يمكن أن يكون هذا السلوك ميزة لأن المادة لا تسبب عادةً مشكلات تحميل خطيرة. ومع ذلك، عند طحن الفولاذ المقاوم للصدأ، فإن الجمع بين صلابة المواد وتوليد الحرارة والتصاق المعدن يجعل هذه الخاصية أقل ملاءمة.
3. لماذا تعمل ألومينا الزركونيا بشكل أفضل على الفولاذ المقاوم للصدأ
تم تطوير ألومينا زركونيا (ZA)، والمعروفة أيضًا باسم مادة كاشطة أكسيد الألومنيوم من أكسيد الزركونيوم، لحل مشكلات الطحن الصعبة حيث قد لا يوفر أكسيد الألومنيوم التقليدي متانة كافية.
تحتوي المادة الكاشطة النموذجية ZA40 على حوالي 60% من أكسيد الألومنيوم (Al₂O₃) و40% من أكسيد الزركونيوم (ZrO₂). أثناء التصنيع، تشكل هذه المكونات بنية بلورية فريدة تجمع بين الصلابة والمتانة المحسنة.
إن أهم ميزة لألومينا الزركونيا هي سلوك الشحذ الذاتي.
أثناء الطحن، تتآكل حافة القطع للحبوب الكاشطة تدريجيًا. بدلاً من فقدان جزء كبير من الحبوب على الفور، تميل ألومينا الزركونيا إلى تطوير كسور دقيقة يمكن التحكم فيها. تنكسر القطع الصغيرة وتكشف عن حواف حادة جديدة، مما يسمح للمادة الكاشطة بمواصلة القطع.
هذه العملية المستمرة هي السبب وراء أداء أحزمة الألومينا الزركونيا بشكل جيد في التطبيقات الثقيلة مثل طحن الفولاذ المقاوم للصدأ وإزالة اللحام وإعداد السطح.
لا تظل المادة الكاشطة حادة لفترة طويلة. والأهم من ذلك، أنها تستطيع تجديد قدرتها على القطع بشكل مستمر أثناء الاستخدام.
هناك اختلاف مهم آخر وهو المتانة.
غالبًا ما يتطلب طحن الفولاذ المقاوم للصدأ ضغطًا عاليًا وأداء جلخ مستقرًا. إذا انكسرت الحبوب بسهولة شديدة، فإن الحزام يفقد كفاءته ويخلق المزيد من الجزيئات الكاشطة التي يمكن أن تساهم في التحميل.
تم تصميم حبيبات ألومينا زركونيا لتحمل قوى الطحن الأعلى مع الحفاظ على سلوك الكسر المتحكم فيه. وهذا يسمح للحزام بالعمل بفعالية تحت ضغط أكبر، وهو أحد أسباب استخدام أحزمة ZA على نطاق واسع في صناعات تصنيع المعادن.
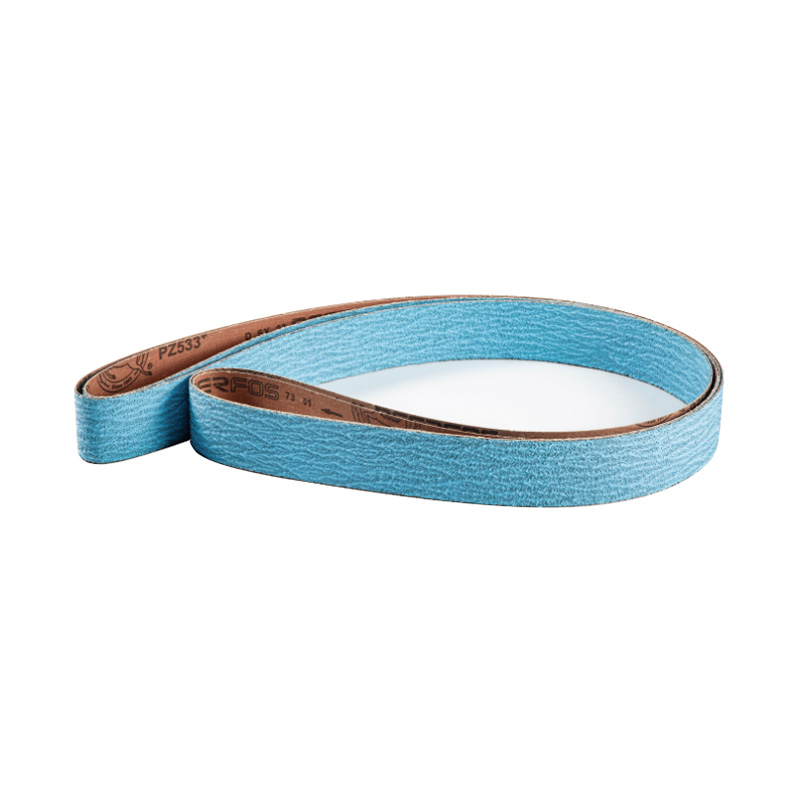
4. كربيد السيليكون وزركونيا الألومينا: مقارنة عملية
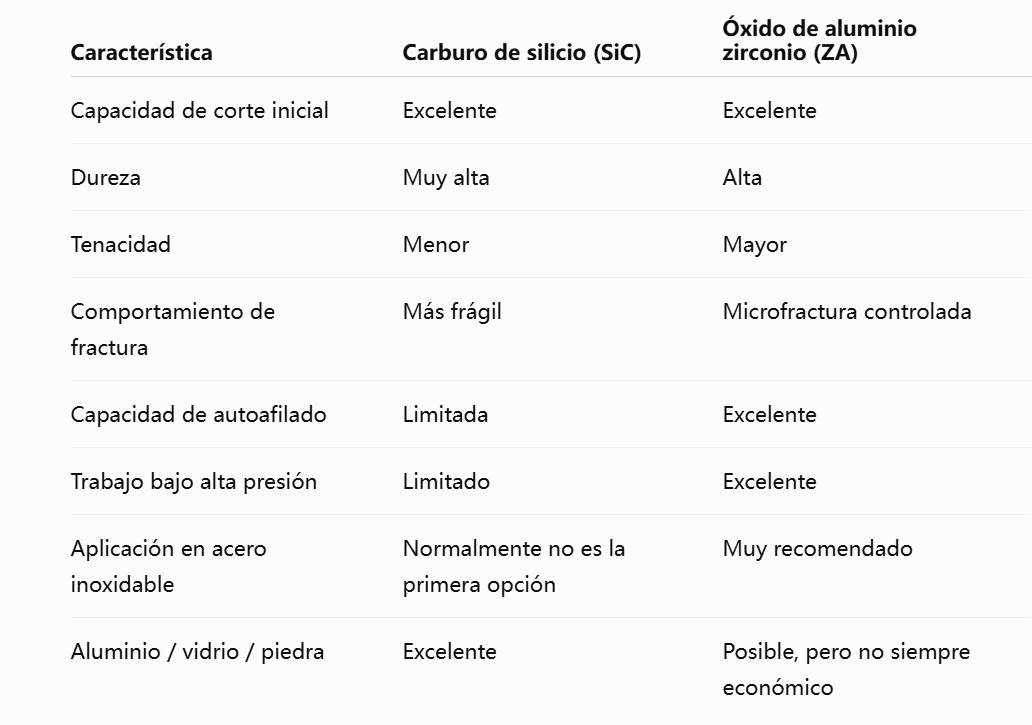
على الرغم من أن كربيد السيليكون وألومينا الزركونيا عبارة عن حبيبات كاشطة عالية الأداء، إلا أنها مصممة لظروف عمل مختلفة.
لا يتم تحديد أفضل مادة كاشطة فقط من خلال الصلابة. والمفتاح هو ما إذا كانت خصائص الحبوب تتطابق مع المادة التي تتم معالجتها.
يتمتع كربيد السيليكون بحدة ممتازة وقدرة قطع في بداية الاستخدام. يتم اختياره بشكل شائع للتطبيقات التي يكون فيها إجراء القطع النظيف ومقاومة الطحن المنخفضة أمرًا مهمًا، مثل:
- الألومنيوم والمعادن غير الحديدية الأخرى؛
- الزجاج;
- حجر;
- السيراميك;
- بعض تطبيقات التشطيب.
هذه المواد عادةً لا تسبب تصلبًا قويًا للعمل أو مشاكل شديدة في التصاق المعادن، مما يسمح لكربيد السيليكون بأداء فعال.
من ناحية أخرى، تعد ألومينا الزركونيا أكثر ملاءمة للمعادن الصلبة التي تتطلب أداء قطع مستمر تحت الضغط، بما في ذلك:
- الفولاذ المقاوم للصدأ؛
- الكربون الصلب؛
- الفولاذ الإنشائي؛
- طحن اللحام؛
- تطبيقات إزالة المخزون الثقيل.
توضح المقارنة التالية سبب اختلاف أداء الحبيبات الكاشطة:
5. تحسين أداء طحن الفولاذ المقاوم للصدأ
غالبًا ما يكون التغيير من كربيد السيليكون إلى ألومينا الزركونيا هو الخطوة الأولى لتقليل تحميل الحزام، ولكن اختيار المادة الكاشطة وحدها لا يكفي.
يعتمد أداء الطحن على النظام الكامل، بما في ذلك الحبوب الكاشطة، وبناء الحزام، وحالة الماكينة ومعلمات التشغيل.
يجب أخذ العديد من العوامل في الاعتبار عند طحن الفولاذ المقاوم للصدأ:
1. ضغط الطحن
تعمل ألومينا زركونيا بشكل أفضل عند تطبيق ضغط كافٍ. تعتمد آلية الشحذ الذاتي على الكسر الدقيق المتحكم فيه، الأمر الذي يتطلب قوة طحن كافية.
إذا كان الضغط منخفضًا جدًا، فقد تصبح الحبوب باهتة دون تجديد حواف القطع بشكل فعال.
بالنسبة لطحن الفولاذ المقاوم للصدأ الثقيل، يوصى غالبًا باستخدام عجلة اتصال أكثر صلابة وتحكم ثابت في الضغط.
2. سرعة الطحن
تعد سرعة الطحن عاملاً مهمًا آخر عند معالجة الفولاذ المقاوم للصدأ.
لا تعني سرعة الحزام الأعلى دائمًا كفاءة أفضل. إذا كانت السرعة عالية جدًا، فقد يكون لدى الحبوب الكاشطة وقت أقل لاختراق المادة. بدلاً من إنشاء عملية قطع فعالة، قد تولد العملية مزيدًا من الاحتكاك والحرارة، مما يزيد من خطر التحميل.
بالنسبة للعديد من تطبيقات الفولاذ المقاوم للصدأ، توفر سرعة الحزام المتوازنة مع الضغط الكافي نتائج أفضل من مجرد زيادة السرعة.
تعتمد سرعة العمل المثالية على مواصفات الحزام ونوع الماكينة وشكل قطعة العمل وطريقة الطحن. لذلك، يجب دائمًا تحسين السرعة جنبًا إلى جنب مع نوع المادة الكاشطة والضغط.
3. التبريد والتشحيم
تعتبر إدارة الحرارة مهمة بشكل خاص عند طحن الفولاذ المقاوم للصدأ.
بالمقارنة مع الفولاذ الكربوني، فإن الفولاذ المقاوم للصدأ لديه موصلية حرارية أقل، مما يعني أن الحرارة المتولدة أثناء الطحن تكون أكثر تركيزًا في منطقة التلامس. يمكن أن تؤدي درجة الحرارة الزائدة إلى زيادة التصاق المعدن وتسريع تحميل المواد الكاشطة.
، عندما يكون ذلك ممكنًا، يمكن لسائل التبريد تحسين أداء الطحن بشكل ملحوظ. يساعد سائل الطحن المناسب على إزالة الحرارة وطرد الجزيئات المعدنية وتقليل الاتصال المباشر بين الحبيبات الكاشطة والرقائق المعدنية اللينة.
بالنسبة لتطبيقات الطحن الجاف، يمكن أن يساعد اختيار أحزمة الألومينا الزركونيا ذات الطلاءات المضادة للتحميل أو مساعدات الطحن في تقليل التصاق المواد وإطالة عمر الحزام.
4. اختيار حجم الحبيبات المناسب
يعد نوع الحبوب الكاشطة مهمًا، ولكن حجم الحبيبات يؤثر أيضًا على سلوك الطحن.
لإزالة مخزون الفولاذ المقاوم للصدأ، يتم اختيار حبيبات خشنة مثل P36 أو P40 أو P60 بشكل شائع لأنها توفر مساحة أكبر للرقائق وإزالة أفضل للمواد.
قد يؤدي استخدام حبيبات ناعمة جدًا في وقت مبكر جدًا إلى زيادة التحميل لأن الفراغات بين الحبيبات الكاشطة تكون أصغر ويصعب إخلاء الجزيئات المعدنية.
الأسلوب الشائع هو البدء باستخدام حبيبات خشنة لإزالة المواد والانتقال تدريجيًا إلى حبيبات أكثر دقة لتحسين السطح.
يعتمد تسلسل الحبيبات الصحيح على اللمسة النهائية المطلوبة وهدف إزالة المواد وعملية الإنتاج.
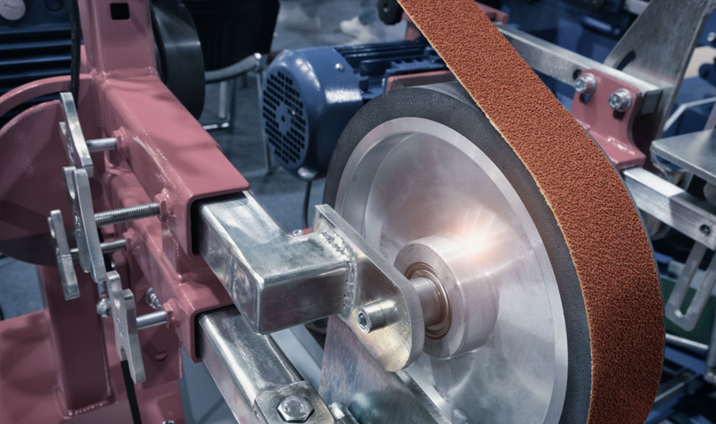
6. اختيار المادة الكاشطة المناسبة لمختلف التطبيقات
كربيد السيليكون ليس مادة كاشطة سيئة. إنه ببساطة أكثر ملاءمة للمواد المختلفة.
إن قدرته الحادة على القطع تجعله اختيارًا ممتازًا لتطبيقات مثل الألومنيوم والزجاج والحجر والسيراميك، حيث يكون التحميل أقل أهمية.
تعد ألومينا الزركونيا عادةً خيارًا أفضل للفولاذ المقاوم للصدأ والمعادن الصلبة الأخرى لأنها تجمع بين المتانة والتحكم في الكسر وأداء الشحذ الذاتي.
بالنسبة للتطبيقات الأكثر تطلبًا، مثل سبائك الفضاء الجوي أو التيتانيوم أو الطحن عالي الضغط، قد توفر المواد الكاشطة الخزفية مزايا إضافية عندما تسمح ظروف الماكينة بالاستفادة الكاملة من أدائها.
المفتاح هو عدم العثور على مادة كاشطة واحدة تناسب كل المواقف. المفتاح هو مطابقة الحبوب الكاشطة وبناء المنتج وظروف الطحن مع التطبيق المحدد.
الاستنتاج
إن تحميل الحزام أثناء طحن الفولاذ المقاوم للصدأ ليس مجرد مشكلة تتعلق بإعدادات الماكينة. وفي كثير من الحالات، يكون ذلك نتيجة اختيار حبيبات كاشطة لا تتطابق مع المادة.
يوفر كربيد السيليكون دقة ممتازة، لكن ألومينا الزركونيا توفر ثباتًا أفضل وسلوك شحذ ذاتي لتطبيقات الفولاذ المقاوم للصدأ المطلوبة.
من خلال اختيار المادة الكاشطة الصحيحة وتحسين الضغط والسرعة والتبريد وتسلسل الحبيبات، يمكن للمصنعين تحسين الإنتاجية وتقليل استهلاك الحزام وتحقيق جودة سطح أكثر اتساقًا.
لا تقوم المادة الكاشطة المناسبة بإزالة المواد فقط. فهو يعمل على تحسين عملية الطحن بأكملها.
This post is also available in:


اترك رداً
تريد المشاركة في هذا النقاششارك إن أردت
Feel free to contribute!