
¿Por qué las bandas de carburo de silicio se embazan al lijar acero inoxidable? Ventajas del abrasivo de zirconio
Al trabajar acero inoxidable mediante lijado o acabado superficial, muchos operadores se encuentran con el mismo problema: al principio la banda abrasiva funciona correctamente, pero después de un corto periodo de uso la superficie del abrasivo se vuelve brillante, lisa y cubierta de residuos metálicos. La banda pierde capacidad de corte y comienza a generar más calor en lugar de eliminar material de forma eficiente.
Este fenómeno se conoce como empaste de la banda abrasiva (abrasive belt loading) y es especialmente frecuente cuando se utilizan bandas de carburo de silicio sobre acero inoxidable.
Muchos usuarios intentan solucionar el problema ajustando la presión, la velocidad de trabajo o los parámetros de la máquina. Sin embargo, en muchos casos la causa principal no está en la configuración del equipo, sino en la compatibilidad entre el tipo de abrasivo y el material de la pieza.
En comparación con el carburo de silicio, las bandas de óxido de aluminio zirconio (ZA) suelen ofrecer mejores resultados en aplicaciones de acero inoxidable gracias a su mayor tenacidad, capacidad de autoafilado y estabilidad durante trabajos de desbaste exigentes.
Comprender las diferencias entre los distintos tipos de grano abrasivo ayuda a seleccionar la banda adecuada, mejorar la productividad y reducir el consumo innecesario de abrasivos.
1. ¿Por qué las bandas de carburo de silicio se embazan al trabajar acero inoxidable?
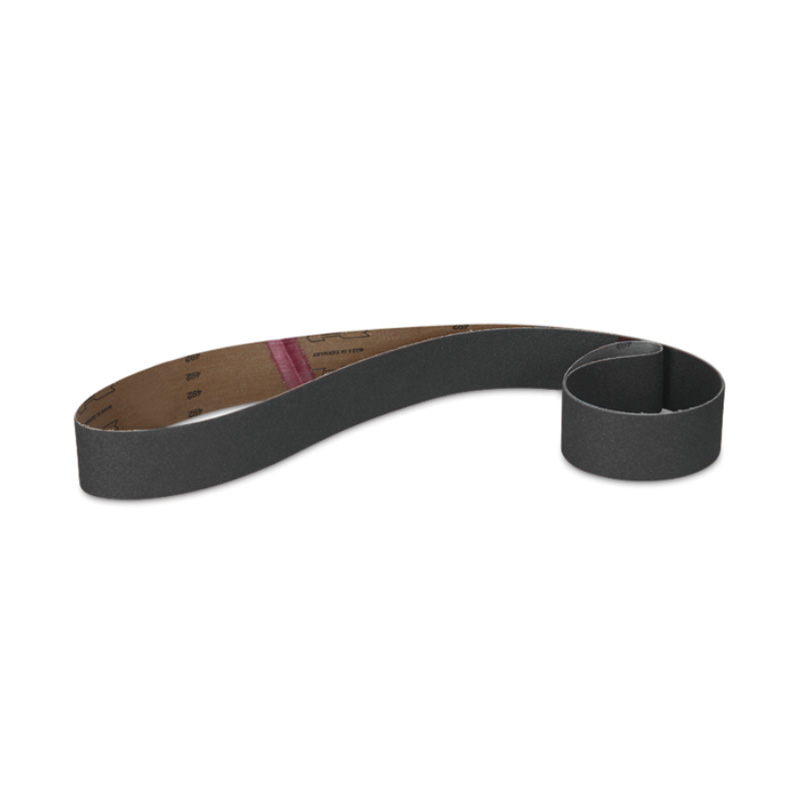
El carburo de silicio (SiC) es un abrasivo de alta dureza con aristas de corte muy afiladas. Su dureza es superior a la del óxido de aluminio convencional, por lo que ofrece un excelente rendimiento en materiales como vidrio, piedra, cerámica y metales no ferrosos.
Sin embargo, el acero inoxidable presenta un desafío completamente diferente.
Los aceros inoxidables 304 y 316 tienen una elevada ductilidad y una fuerte tendencia al endurecimiento por deformación. Durante el lijado, la capa superficial del acero puede aumentar su dureza debido a la deformación mecánica provocada por el grano abrasivo.
Cuando un grano de carburo de silicio entra en contacto con esta zona endurecida, puede no penetrar eficazmente en el material. En lugar de cortar, la arista puede desgastarse o fracturarse rápidamente. Los fragmentos del abrasivo se mezclan con las virutas de acero inoxidable y se acumulan entre los granos abrasivos.
A medida que más partículas metálicas llenan los espacios entre los granos, la superficie de la banda queda cubierta por una capa metálica. El abrasivo pierde contacto directo con la pieza y el proceso pasa de una acción de corte a una acción principalmente de fricción.
Esto genera un ciclo negativo:
Menor capacidad de corte → Más fricción → Mayor temperatura → Mayor adhesión metálica → Más empaste
Finalmente, la banda queda lisa y brillante, y el operador percibe que el abrasivo ha dejado de trabajar correctamente.
2. La razón principal: las propiedades del grano abrasivo importan
La diferencia entre el carburo de silicio y el óxido de aluminio zirconio no está únicamente en la dureza. La verdadera diferencia se encuentra en su microestructura, su comportamiento durante la fractura y su capacidad para mantener el corte durante el proceso de lijado.
Un grano abrasivo es, en esencia, una pequeña herramienta de corte. Durante el trabajo, el grano debe cumplir tres funciones principales:
Penetrar en el material de la pieza;
Eliminar material mediante acción de corte;
Mantener sus aristas afiladas durante el lijado continuo.
Los diferentes tipos de grano abrasivo realizan estas funciones de distintas formas según su estructura.
El carburo de silicio posee una estructura cristalina afilada y ofrece una excelente capacidad de corte inicial. Sin embargo, debido a su naturaleza relativamente frágil, el grano puede fracturarse rápidamente cuando trabaja bajo alta presión o impacto.
Cuando grandes fragmentos del grano se desprenden, la superficie abrasiva puede perder puntos de corte activos con mayor rapidez.
En aplicaciones como vidrio, piedra y aluminio, este comportamiento puede ser una ventaja porque estos materiales normalmente no generan problemas importantes de empaste.
Sin embargo, al trabajar acero inoxidable, la combinación entre la elevada tenacidad del material, la acumulación de calor y la adhesión de partículas metálicas hace que esta característica sea menos adecuada.
3. Por qué el óxido de aluminio zirconio funciona mejor en acero inoxidable
El óxido de aluminio zirconio (Zirconia Alumina, conocido como ZA) es un abrasivo compuesto desarrollado para resolver aplicaciones exigentes donde el óxido de aluminio convencional puede no ofrecer suficiente durabilidad.
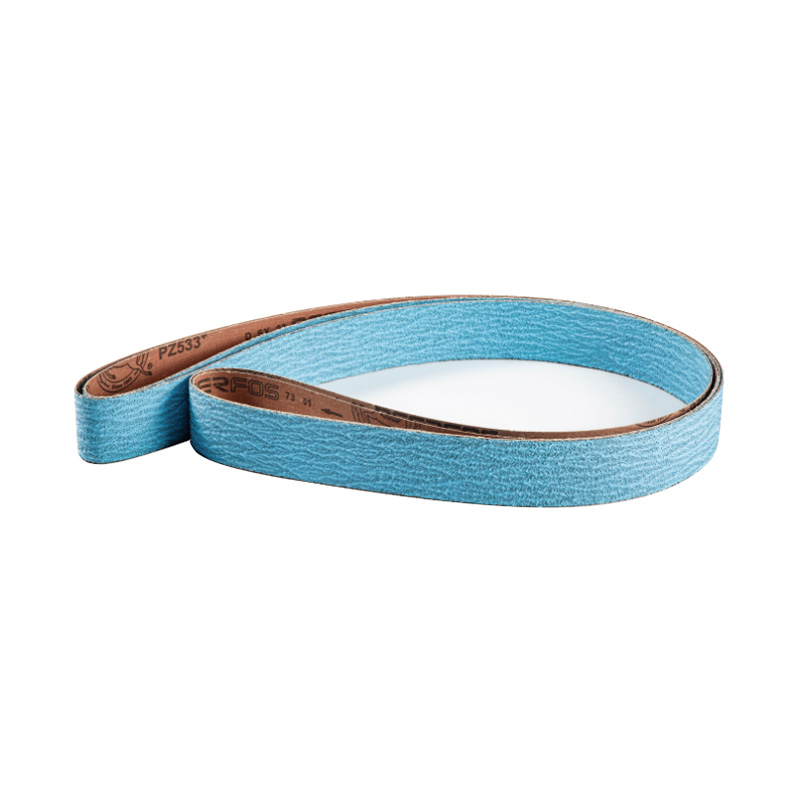
Tomando como ejemplo el abrasivo ZA40, su composición habitual contiene aproximadamente un 60% de óxido de aluminio (Al₂O₃) y un 40% de óxido de zirconio (ZrO₂). Durante el proceso de fabricación, estos componentes forman una estructura cristalina especial que combina dureza con una mayor tenacidad.
La principal ventaja del óxido de aluminio zirconio es su capacidad de autoafilado.
Durante el lijado, la arista de corte del grano abrasivo se desgasta gradualmente. En lugar de perder una gran parte del grano de forma inmediata, el zirconio desarrolla microfracturas controladas. Pequeños fragmentos se desprenden y dejan expuestas nuevas aristas afiladas, permitiendo que el abrasivo continúe cortando.
Este proceso continuo explica por qué las bandas de zirconio ofrecen un excelente rendimiento en aplicaciones exigentes como:
lijado de acero inoxidable;
eliminación de cordones de soldadura;
preparación superficial;
eliminación de grandes cantidades de material.
La ventaja del zirconio no consiste simplemente en mantener el filo durante más tiempo, sino en renovar continuamente su capacidad de corte durante el uso.
Otra diferencia importante es la tenacidad.
El lijado de acero inoxidable suele requerir una presión elevada y un rendimiento abrasivo estable. Si el grano se rompe con demasiada facilidad, la banda pierde eficiencia más rápidamente y genera más partículas sueltas que pueden favorecer el empaste.
Los granos de zirconio están diseñados para soportar mayores fuerzas de trabajo manteniendo un comportamiento de fractura controlado. Esto permite que la banda trabaje eficazmente bajo condiciones de mayor presión, una de las razones por las que las bandas ZA son ampliamente utilizadas en la industria metalúrgica.
4. Comparación práctica entre carburo de silicio y óxido de aluminio zirconio
Aunque el carburo de silicio y el óxido de aluminio zirconio son abrasivos de alto rendimiento, están diseñados para diferentes condiciones de trabajo.
El mejor abrasivo no depende únicamente de la dureza. Lo más importante es que las características del grano sean adecuadas para el material que se está procesando.
El carburo de silicio destaca por su gran capacidad de corte inicial y sus aristas afiladas. Por ello, se utiliza habitualmente en aplicaciones donde se requiere un corte limpio y baja resistencia al lijado, como:
Aluminio y otros metales no ferrosos;
Vidrio;
Piedra;
Cerámica;
Determinados trabajos de acabado.
Estos materiales normalmente no generan un fuerte endurecimiento por deformación ni problemas importantes de adhesión metálica, permitiendo que el carburo de silicio trabaje eficazmente.
Por otro lado, el óxido de aluminio zirconio es más adecuado para metales tenaces que necesitan mantener la capacidad de corte bajo presión, incluyendo:
Acero inoxidable;
Acero al carbono;
Acero estructural;
Eliminación de soldaduras;
Trabajos de desbaste intensivo.
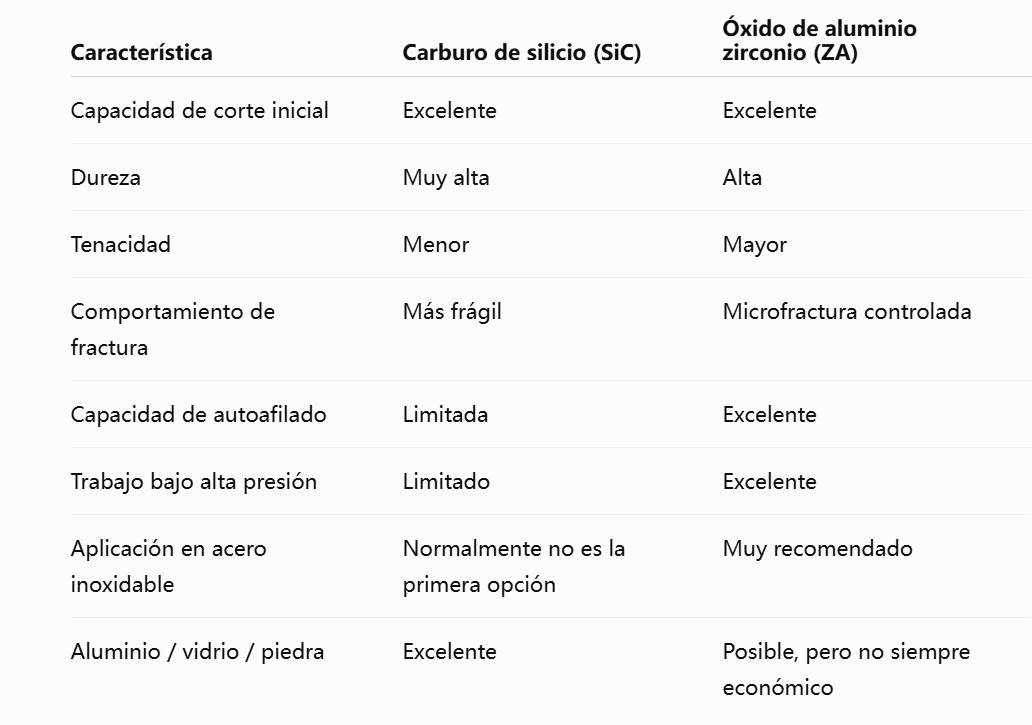
La siguiente comparación muestra de forma más clara por qué ambos abrasivos tienen comportamientos diferentes:
5. Cómo mejorar el rendimiento del lijado de acero inoxidable
Cambiar una banda de carburo de silicio por una de zirconio suele ser el primer paso para reducir el empaste, pero la elección del abrasivo por sí sola no es suficiente.
El rendimiento del lijado depende del sistema completo, incluyendo el tipo de grano, la construcción de la banda, el estado de la máquina y los parámetros de trabajo.
Al trabajar acero inoxidable, se deben considerar varios factores:
1. Presión de trabajo
El óxido de aluminio zirconio ofrece su mejor rendimiento cuando se aplica una presión adecuada. Su mecanismo de autoafilado depende de microfracturas controladas, las cuales requieren una fuerza de trabajo suficiente.
Si la presión es demasiado baja, el grano puede perder filo sin renovar eficazmente sus aristas de corte.
Para trabajos intensivos sobre acero inoxidable, normalmente se recomienda utilizar un rodillo de contacto adecuado y mantener una presión estable.
2. Velocidad de lijado
La velocidad de lijado es otro factor importante al trabajar acero inoxidable.
Una mayor velocidad de banda no siempre significa una mayor eficiencia. Si la velocidad es demasiado alta, el grano abrasivo puede tener menos tiempo para penetrar en el material. En lugar de generar una acción de corte efectiva, el proceso puede convertirse en más fricción y calor, aumentando el riesgo de empaste.
En muchas aplicaciones de acero inoxidable, una velocidad equilibrada combinada con una presión adecuada ofrece mejores resultados que simplemente aumentar la velocidad.
La velocidad ideal depende de la especificación de la banda, el tipo de máquina, la geometría de la pieza y el método de trabajo. Por ello, la velocidad debe optimizarse siempre junto con el tipo de abrasivo y la presión aplicada.
3. Refrigeración y lubricación
El control de temperatura es especialmente importante al lijar acero inoxidable.
En comparación con el acero al carbono, el acero inoxidable tiene una menor conductividad térmica, por lo que el calor generado durante el lijado se concentra más en la zona de contacto. Una temperatura excesiva puede aumentar la adhesión metálica y acelerar el empaste de la banda.
Cuando sea posible, el uso adecuado de refrigerante puede mejorar significativamente el rendimiento del lijado. Un fluido de trabajo adecuado ayuda a eliminar calor, evacuar partículas metálicas y reducir el contacto directo entre el grano abrasivo y las virutas metálicas reblandecidas.
En aplicaciones de lijado en seco, seleccionar bandas de zirconio con recubrimientos antiempaste o aditivos lubricantes puede ayudar a reducir la adhesión del material y prolongar la vida útil de la banda.
4. Selección adecuada de la granulometría
El tipo de grano abrasivo es importante, pero la granulometría también influye en el comportamiento del lijado.
Para la eliminación de grandes cantidades de material en acero inoxidable, normalmente se utilizan granos más gruesos como P36, P40 o P60, ya que ofrecen mayor espacio para evacuar virutas y una mayor capacidad de arranque.
Utilizar una granulometría demasiado fina al inicio puede aumentar el empaste, porque los espacios entre los granos son menores y las partículas metálicas tienen más dificultad para salir.
Una práctica habitual consiste en comenzar con un grano más grueso para eliminar material y avanzar progresivamente hacia granos más finos para mejorar el acabado superficial.
La secuencia correcta de granulometrías depende del acabado requerido, la cantidad de material a eliminar y el proceso de producción.
6. Cómo elegir el abrasivo adecuado según la aplicación
El carburo de silicio no es un abrasivo de baja calidad. Simplemente está diseñado para diferentes aplicaciones.
Su elevada capacidad de corte lo convierte en una excelente opción para materiales como aluminio, vidrio, piedra y cerámica, donde los problemas de empaste son menos frecuentes.
El óxido de aluminio zirconio suele ser una mejor elección para acero inoxidable y otros metales tenaces porque combina durabilidad, fractura controlada y capacidad de autoafilado.
Para aplicaciones todavía más exigentes, como aleaciones aeroespaciales, titanio o trabajos de rectificado bajo alta presión, los abrasivos cerámicos pueden ofrecer ventajas adicionales cuando las condiciones de la máquina permiten aprovechar completamente su rendimiento.
La clave no es encontrar un único abrasivo válido para todos los trabajos. La clave es combinar correctamente el tipo de grano, la construcción del producto y las condiciones de trabajo con la aplicación específica.
Conclusión
El empaste de la banda durante el lijado de acero inoxidable no es simplemente un problema de parámetros de máquina. En muchos casos, es el resultado de elegir un abrasivo que no corresponde al material trabajado.
El carburo de silicio ofrece una excelente capacidad de corte inicial, mientras que el zirconio proporciona mayor estabilidad y mejor comportamiento de autoafilado en aplicaciones exigentes de acero inoxidable.
Seleccionando el abrasivo adecuado y optimizando la presión, velocidad, refrigeración y secuencia de granulometrías, los fabricantes pueden mejorar la productividad, reducir el consumo de bandas y conseguir una calidad superficial más uniforme.
Un abrasivo correctamente seleccionado no solo elimina material. También mejora todo el proceso de lijado.
This post is also available in:


Dejar un comentario
¿Quieres unirte a la conversación?Siéntete libre de contribuir!