
Bandes en carbure de silicium ou en alumine de zircone pour le meulage de l’acier inoxydable
Lors du meulage ou de la finition de l’acier inoxydable, de nombreux opérateurs sont confrontés au même problème : la bande abrasive fonctionne bien au début, mais après une courte période d’utilisation, la surface abrasive devient brillante, lisse et recouverte de résidus métalliques. La courroie perd sa capacité de coupe et commence à générer davantage de chaleur au lieu d’enlever efficacement la matière.
Ce phénomène est connu sous le nom de chargement de la bande abrasive ou de colmatage de la bande. Cela est particulièrement fréquent lors de l’utilisation de bandes abrasives en carbure de silicium sur l’acier inoxydable.
De nombreux utilisateurs tentent de résoudre le problème en ajustant la pression, la vitesse ou les méthodes de broyage. Cependant, dans de nombreux cas, la raison principale n’est pas le réglage de la machine mais la compatibilité entre le grain abrasif et le matériau de la pièce à usiner.
Par rapport au carbure de silicium, les bandes abrasives en alumine de zircone (ZA) sont généralement plus adaptées aux applications en acier inoxydable en raison de leur ténacité plus élevée, de leur comportement d’auto-affûtage et de leurs meilleures performances dans des conditions de meulage intenses.
Comprendre la différence entre ces grains abrasifs aide les fabricants à choisir la bonne bande, à améliorer la productivité et à réduire la consommation inutile d’abrasifs.
1. Pourquoi le chargement de la bande de carbure de silicium se produit-il sur l’acier inoxydable ?
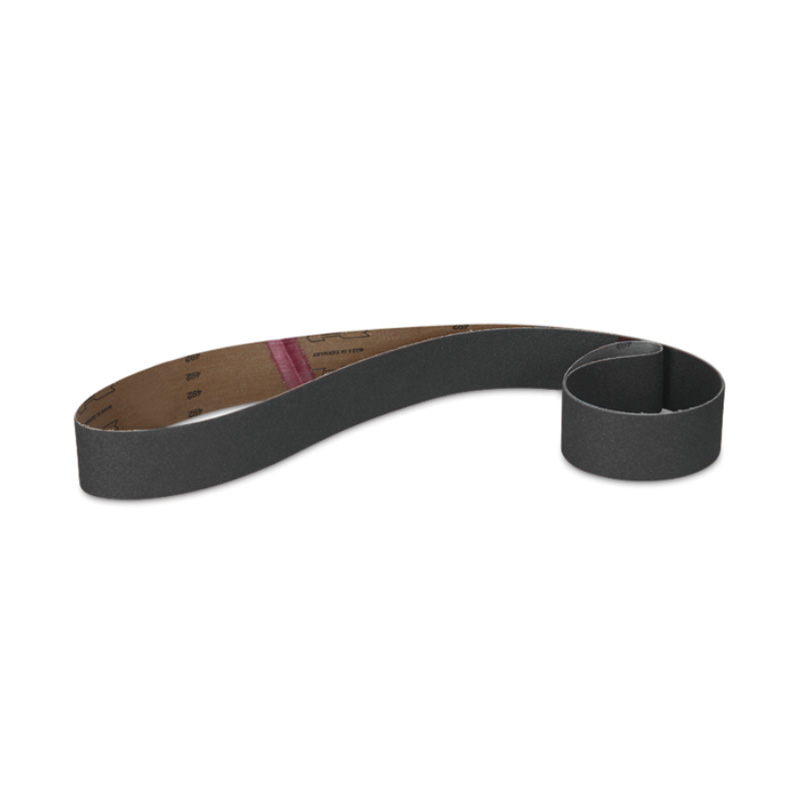
Le carbure de silicium (SiC) est un abrasif de haute dureté doté d’arêtes de coupe très tranchantes. Sa dureté est supérieure à celle de l’oxyde d’aluminium, ce qui le rend excellent pour des applications telles que le verre, la pierre, la céramique et les métaux non ferreux.
Cependant, l’acier inoxydable présente un défi complètement différent.
Les matériaux tels que l’acier inoxydable 304 et 316 ont de fortes caractéristiques de ductilité et d’écrouissage. Lors du meulage, la couche superficielle de l’acier inoxydable peut devenir plus dure en raison de la déformation mécanique provoquée par le grain abrasif.
Lorsqu’un grain de carbure de silicium entre en contact avec cette couche durcie, le grain peut ne pas pénétrer efficacement dans le matériau. Au lieu de cela, le bord tranchant peut s’user ou se briser rapidement. Les particules abrasives brisées se mélangent ensuite aux copeaux d’acier inoxydable et s’accumulent entre les grains abrasifs.
À mesure que davantage de particules métalliques remplissent les espaces entre les grains, la surface de la courroie se recouvre d’une couche métallique. L’abrasif ne peut plus entrer en contact direct avec la pièce, provoquant une transition de l’action de coupe à la friction.
Cela crée un cycle :
Moins de coupe → Plus de friction → Température plus élevée → Plus d’adhérence du métal → Chargement plus rapide
Finalement, la bande devient lisse et brillante, et l’opérateur peut avoir l’impression que l’abrasif a « cessé de fonctionner ».
2. La raison cachée : les propriétés des grains abrasifs sont importantes
La différence entre le carbure de silicium et l’alumine de zircone n’est pas seulement leur dureté. La vraie différence réside dans leur microstructure, leur comportement à la rupture et la manière dont ils conservent leur capacité de coupe pendant le meulage.
Un grain abrasif est essentiellement un petit outil de coupe. Pendant le fonctionnement, le grain doit remplir trois fonctions de base :
- Pénétrer dans le matériau de la pièce ;
- Enlever le matériau par l’action de coupe ;
- Maintenir les arêtes vives pendant le meulage continu.
Les grains abrasifs de structures différentes remplissent ces fonctions de différentes manières.
Le carbure de silicium possède une structure cristalline pointue et une excellente capacité de coupe initiale. Cependant, sa nature relativement fragile signifie que le grain peut se briser soudainement sous une forte pression ou un impact. Une fois que de gros morceaux de grain se détachent, la surface abrasive peut perdre plus rapidement ses points de coupe.
Pour des applications telles que le verre, la pierre et l’aluminium, ce comportement peut être un avantage car le matériau ne crée généralement pas de problèmes de chargement importants. Cependant, lors du meulage de l’acier inoxydable, la combinaison de la ténacité du matériau, de la génération de chaleur et de l’adhérence du métal rend cette caractéristique moins adaptée.
3. Pourquoi l’alumine de zircone fonctionne mieux sur l’acier inoxydable
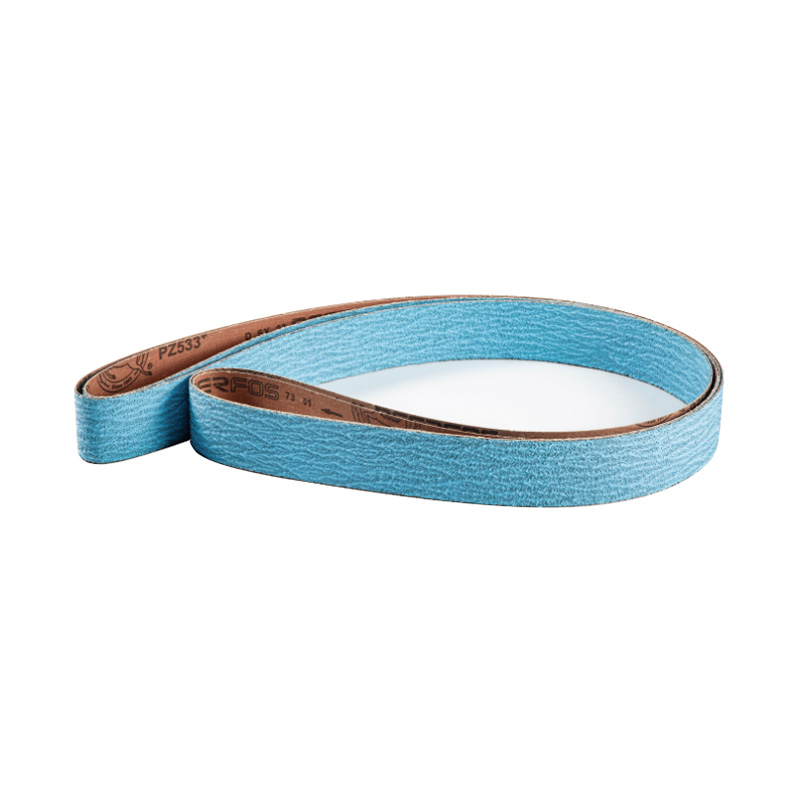
L’alumine de zircone (ZA), également connue sous le nom d’abrasif à base d’oxyde d’aluminium et d’oxyde de zirconium, a été développée pour résoudre des problèmes de meulage exigeants où l’oxyde d’aluminium conventionnel peut ne pas offrir une durabilité suffisante.
Un abrasif ZA40 typique contient environ 60 % d’oxyde d’aluminium (Al₂O₃) et 40 % d’oxyde de zirconium (ZrO₂). Lors de la fabrication, ces composants forment une structure cristalline unique qui allie dureté et ténacité améliorée.
L’avantage le plus important de l’alumine de zircone est son comportement auto-affûtant.
Lors du meulage, le tranchant d’un grain abrasif s’use progressivement. Au lieu de perdre immédiatement une grande partie du grain, l’alumine zircone a tendance à développer des microfractures contrôlées. De petits morceaux se détachent et exposent de nouvelles arêtes vives, permettant à l’abrasif de continuer à couper.
Ce processus continu explique pourquoi les courroies en alumine de zircone fonctionnent bien dans les applications lourdes telles que le meulage de l’acier inoxydable, le retrait des soudures et la préparation des surfaces.
L’abrasif ne reste pas simplement tranchant longtemps. Plus important encore, il peut continuellement renouveler sa capacité de coupe pendant son utilisation.
Une autre différence importante est la ténacité.
Le meulage de l’acier inoxydable nécessite souvent une pression élevée et des performances abrasives stables. Si le grain se brise trop facilement, la bande perd de son efficacité et crée davantage de particules abrasives libres qui peuvent contribuer au chargement.
Les grains d’alumine de zircone sont conçus pour résister à des forces de meulage plus élevées tout en conservant un comportement de rupture contrôlé. Cela permet à la courroie de fonctionner efficacement sous une pression plus forte, ce qui explique en partie pourquoi les courroies ZA sont largement utilisées dans les industries de fabrication métallique.
4. Carbure de silicium vs alumine de zircone : comparaison pratique
Bien que le carbure de silicium et l’alumine de zircone soient tous deux des grains abrasifs haute performance, ils sont conçus pour différentes conditions de travail.
Le meilleur abrasif n’est pas déterminé uniquement par la dureté. La clé est de savoir si les propriétés du grain correspondent au matériau traité.
Le carbure de silicium présente une excellente netteté et capacité de coupe au début de l’utilisation. Il est généralement sélectionné pour les applications où une action de coupe nette et une faible résistance au meulage sont importantes, telles que :
- Aluminium et autres métaux non ferreux;
- Verre;
- Pierre;
- Céramique;
- Certaines applications de finition.
Ces matériaux ne créent généralement pas de problèmes d’écrouissage importants ni d’adhérences métalliques graves, ce qui permet au carbure de silicium de fonctionner efficacement.
L’alumine de zircone, en revanche, est plus adaptée aux métaux durs qui nécessitent des performances de coupe continues sous pression, notamment :
- Acier inoxydable;
- Acier au carbone;
- Acier de construction;
- Meulage de soudure ;
- Applications d’enlèvement de matière lourde.
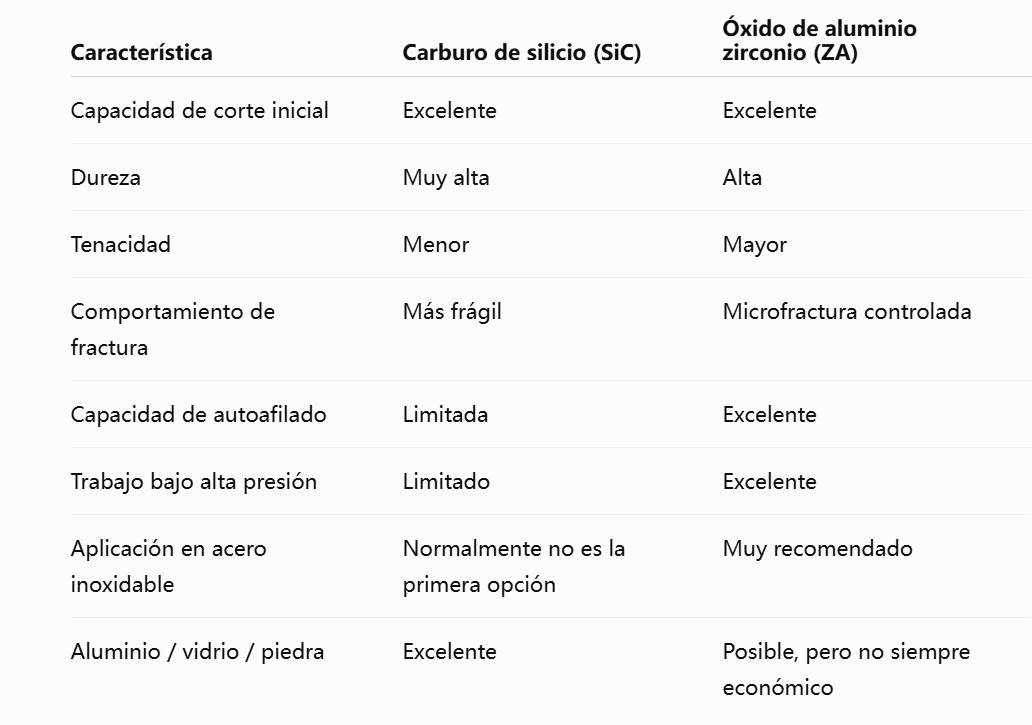
La comparaison suivante montre pourquoi les deux grains abrasifs fonctionnent différemment :
5. Optimisation des performances de meulage de l’acier inoxydable
Le passage du carbure de silicium à l’alumine de zircone est souvent la première étape pour réduire la charge sur la bande, mais la sélection des abrasifs à elle seule ne suffit pas.
Les performances de meulage dépendent du système complet, y compris le grain abrasif, la construction de la bande, l’état de la machine et les paramètres de fonctionnement.
Plusieurs facteurs doivent être pris en compte lors du meulage de l’acier inoxydable :
1. Pression de meulage
L’alumine de zircone fonctionne mieux lorsqu’une pression suffisante est appliquée. Le mécanisme d’auto-affûtage dépend d’une micro-fracture contrôlée, qui nécessite une force de meulage suffisante.
Si la pression est trop faible, le grain risque de s’émousser sans renouveler efficacement ses arêtes de coupe.
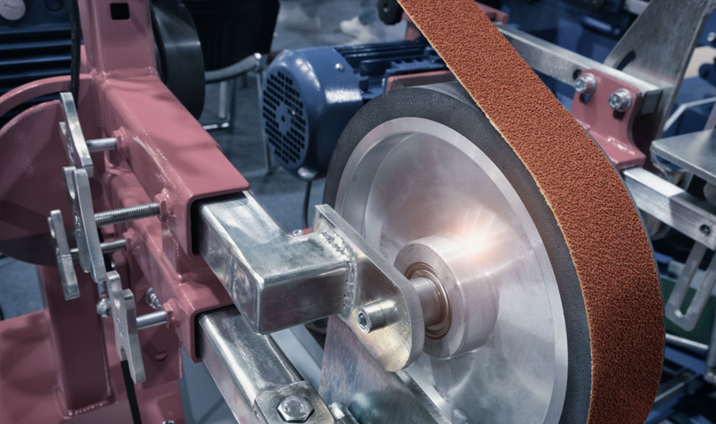
Pour le meulage lourd de l’acier inoxydable, une meule de contact plus dure et un contrôle stable de la pression sont souvent recommandés.
2. Vitesse de meulage
La vitesse de meulage est un autre facteur important lors du traitement de l’acier inoxydable.
Une vitesse de bande plus élevée ne signifie pas toujours une meilleure efficacité. Si la vitesse est trop élevée, les grains abrasifs auront moins de temps pour pénétrer dans le matériau. Au lieu de créer une action de coupe efficace, le processus peut générer davantage de friction et de chaleur, augmentant ainsi le risque de chargement.
Pour de nombreuses applications en acier inoxydable, une vitesse de bande équilibrée combinée à une pression suffisante donne de meilleurs résultats qu’une simple augmentation de la vitesse.
La vitesse de travail idéale dépend des spécifications de la bande, du type de machine, de la forme de la pièce et de la méthode de meulage. Par conséquent, la vitesse doit toujours être optimisée ainsi que le type et la pression de l’abrasif.
3. Refroidissement et lubrification
La gestion de la chaleur est particulièrement importante lors du meulage de l’acier inoxydable.
Comparé à l’acier au carbone, l’acier inoxydable a une conductivité thermique plus faible, ce qui signifie que la chaleur générée lors du meulage est plus concentrée dans la zone de contact. Une température excessive peut augmenter l’adhérence du métal et accélérer la charge abrasive.
Dans la mesure du possible, le liquide de refroidissement peut améliorer considérablement les performances de meulage. Un fluide de meulage approprié aide à éliminer la chaleur, à éliminer les particules métalliques et à réduire le contact direct entre le grain abrasif et les copeaux métalliques ramollis.
Pour les applications de meulage à sec, la sélection de bandes en alumine de zircone avec des revêtements anti-chargement ou des aides au meulage peut aider à réduire l’adhérence du matériau et à prolonger la durée de vie de la bande.
4. Choisir la bonne taille de grain
Le type de grain abrasif est important, mais la taille du grain affecte également le comportement de meulage.
Pour l’enlèvement de matière en acier inoxydable, les grains grossiers tels que P36, P40 ou P60 sont généralement sélectionnés car ils offrent un plus grand espace pour les copeaux et un meilleur enlèvement de matière.
L’utilisation trop précoce d’un grain très fin peut augmenter la charge car les espaces entre les grains abrasifs sont plus petits et les particules métalliques sont plus difficiles à évacuer.
Une approche courante consiste à commencer avec un grain plus grossier pour l’enlèvement de matière et à passer progressivement à des grains plus fins pour le raffinement de la surface.
La séquence correcte des grains dépend de la finition requise, de la cible d’enlèvement de matière et du processus de production.
6. Choisir le bon abrasif pour différentes applications
Le carbure de silicium n’est pas un mauvais abrasif. Il est tout simplement mieux adapté à différents matériaux.
Sa capacité de coupe nette en fait un excellent choix pour les applications telles que l’aluminium, le verre, la pierre et la céramique, où la charge est moins un problème.
L’alumine de zircone est généralement un meilleur choix pour l’acier inoxydable et d’autres métaux durs car elle combine durabilité, rupture contrôlée et performances d’auto-affûtage.
Pour des applications encore plus exigeantes, telles que les alliages aérospatiaux, le titane ou le meulage haute pression, les abrasifs céramiques peuvent offrir des avantages supplémentaires lorsque les conditions de la machine permettent d’utiliser pleinement leurs performances.
La clé n’est pas de trouver un abrasif qui fonctionne pour chaque situation. La clé est d’adapter le grain abrasif, la construction du produit et les conditions de meulage à l’application spécifique.
Conclusion
La charge de la bande lors du meulage de l’acier inoxydable n’est pas simplement un problème de réglage de la machine. Dans de nombreux cas, cela est dû au choix d’un grain abrasif qui ne correspond pas au matériau.
Le carbure de silicium offre un excellent tranchant, mais l’alumine de zircone offre une meilleure stabilité et un meilleur comportement d’auto-affûtage pour les applications exigeantes en acier inoxydable.
En sélectionnant l’abrasif approprié, en optimisant la pression, la vitesse, le refroidissement et la séquence de grains, les fabricants peuvent améliorer la productivité, réduire la consommation de bande et obtenir une qualité de surface plus constante.
Le bon abrasif n’enlève pas seulement de la matière. Il améliore l’ensemble du processus de broyage.
This post is also available in:


Laisser un commentaire
Rejoindre la discussion?N’hésitez pas à contribuer !