
Des essais au son à la vision par IA : l’évolution du contrôle qualité dans la fabrication d’abrasifs
Lors d’une récente visite chez un fabricant de meules, une scène a immédiatement retenu l’attention. À côté de la ligne de production fonctionnait un système d’inspection de disques de coupe. Des images des produits et des données d’essai s’affichaient sur un moniteur, tandis que de petits défauts de bord étaient identifiés en quelques secondes. Plusieurs responsables d’usine ont filmé l’équipement et demandé dans quel délai un système similaire pourrait être installé.
Cette réaction illustre une évolution plus large du secteur des abrasifs. Les fabricants ne se demandent plus si l’inspection automatisée est utile ; ils cherchent à savoir comment elle peut réduire les risques de sécurité, l’instabilité des lots, les coûts de contrôle et les réclamations clients.
Là où le contrôle manuel atteint ses limites
Depuis de nombreuses années, les abrasifs agglomérés, tels que les disques de coupe et les meules de rectification, sont principalement contrôlés par examen visuel et essai acoustique. Les opérateurs recherchent les fissures, rayures, éclats de bord et déformations. Ils peuvent également tapoter certaines meules et écouter un son anormal susceptible d’indiquer un dommage.
Ces méthodes contribuent au contrôle qualité, mais leur résultat dépend fortement de l’expérience et de la concentration de l’opérateur. La poussière, le bruit, un éclairage insuffisant, la fatigue et une cadence élevée peuvent tous affecter la régularité de l’inspection.
Le risque est particulièrement sérieux avec les meules abrasives à grande vitesse. Une petite fissure peut se développer sous l’effet des contraintes de rotation. Si une meule se rompt alors qu’elle tourne à plusieurs milliers de tours par minute, les fragments peuvent provoquer des blessures graves et endommager les équipements. La norme EN 12413 définit des exigences de sécurité pour les produits abrasifs agglomérés, tandis que la FEPA et l’oSa publient des informations de sécurité et des conseils d’essai. Ces exigences et recommandations soulignent la nécessité d’un contrôle de production fiable, d’essais corrects, d’un marquage clair et d’une utilisation sûre.
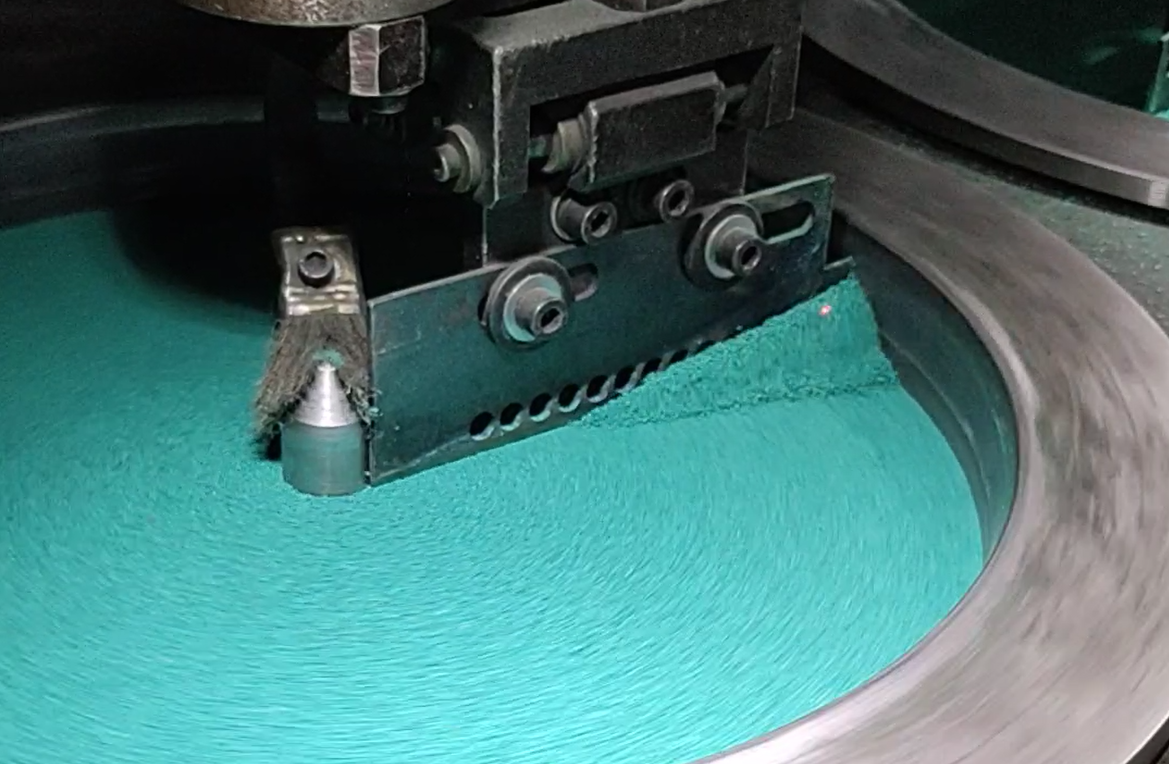
Comment la vision par IA détecte les défauts de surface
Vers 2025 et 2026, l’inspection par vision industrielle et apprentissage profond est passée d’essais limités à un usage industriel plus large. Les recherches et applications industrielles combinent de plus en plus caméras, capteurs et modèles d’IA pour améliorer la régularité du contrôle en fabrication.
Lorsqu’un disque de coupe traverse un poste d’inspection, un éclairage contrôlé et des caméras à grande vitesse capturent des images de sa face, de son bord et de sa zone centrale. Le disque peut tourner afin d’être contrôlé sous plusieurs angles. Le logiciel compare ces images à des modèles de défauts appris à partir d’échantillons acceptables et défectueux.
Ce procédé peut identifier les fissures de surface, les bords cassés, les écarts de forme et les problèmes d’alésage central. La principale difficulté vient de la surface abrasive elle-même : elle est naturellement rugueuse, irrégulière et parfois réfléchissante. Un système de vision traditionnel peut confondre la texture normale du grain avec une vraie fissure. Les modèles d’apprentissage profond peuvent être entraînés à distinguer les variations normales de surface des défauts qui doivent entraîner un rejet.
Avec des caméras, un éclairage et un positionnement appropriés, le système peut détecter de très petites caractéristiques, voire de l’ordre du micron. Toutefois, « inspection à 100 % » signifie que chaque produit passe par le poste d’inspection ; cela ne veut pas dire que chaque défaut possible est détecté avec une précision de 100 %. L’étalonnage, la vérification par échantillonnage et l’examen humain des résultats incertains restent nécessaires.
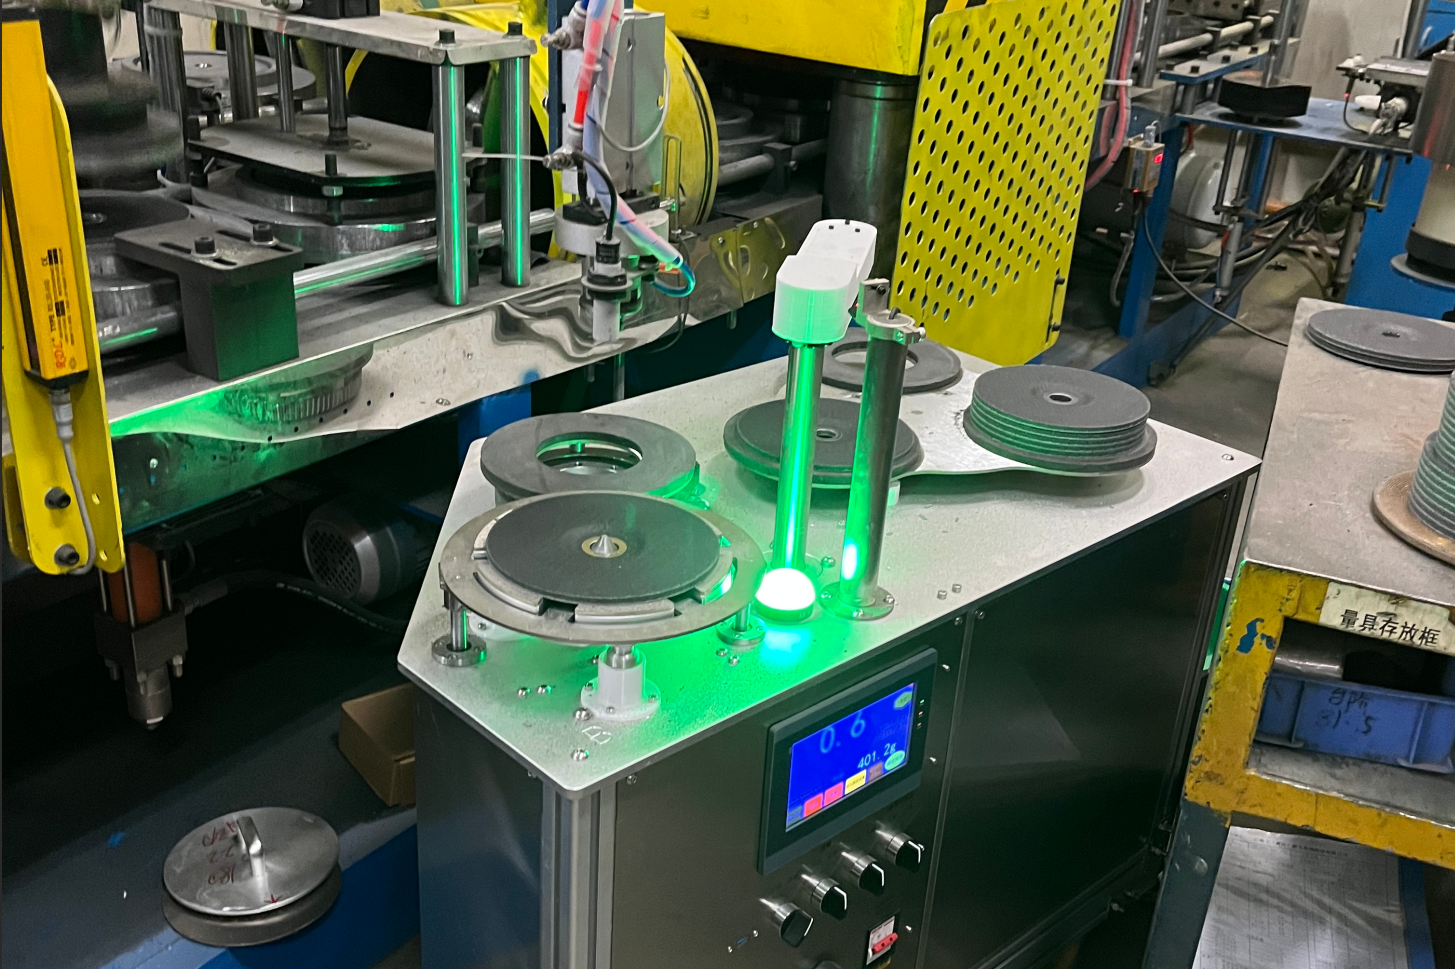
Regarder au-delà de la surface
Les caméras ne peuvent pas détecter tous les défauts à l’intérieur d’une meule abrasive. Pour les fissures internes potentielles, les fabricants peuvent ajouter un essai de réponse acoustique contrôlé, une inspection par ultrasons ou une inspection automatisée par rayons X.
Dans un système acoustique, le produit est tapoté de façon contrôlée. Des capteurs enregistrent le profil des ondes sonores et le logiciel le compare à des données de référence provenant de produits conformes et défectueux. Cela réduit les variations qui apparaissent lorsque les inspecteurs s’appuient uniquement sur leur audition.
Les rayons X et les autres méthodes non destructives apportent davantage d’informations sur la structure interne, mais exigent un investissement plus élevé et des contrôles de sécurité supplémentaires. Une approche à plusieurs niveaux est souvent plus pratique : inspection visuelle automatisée de chaque produit, complétée par des essais internes additionnels pour certaines spécifications ou pour les articles signalés lors de la première étape de contrôle.
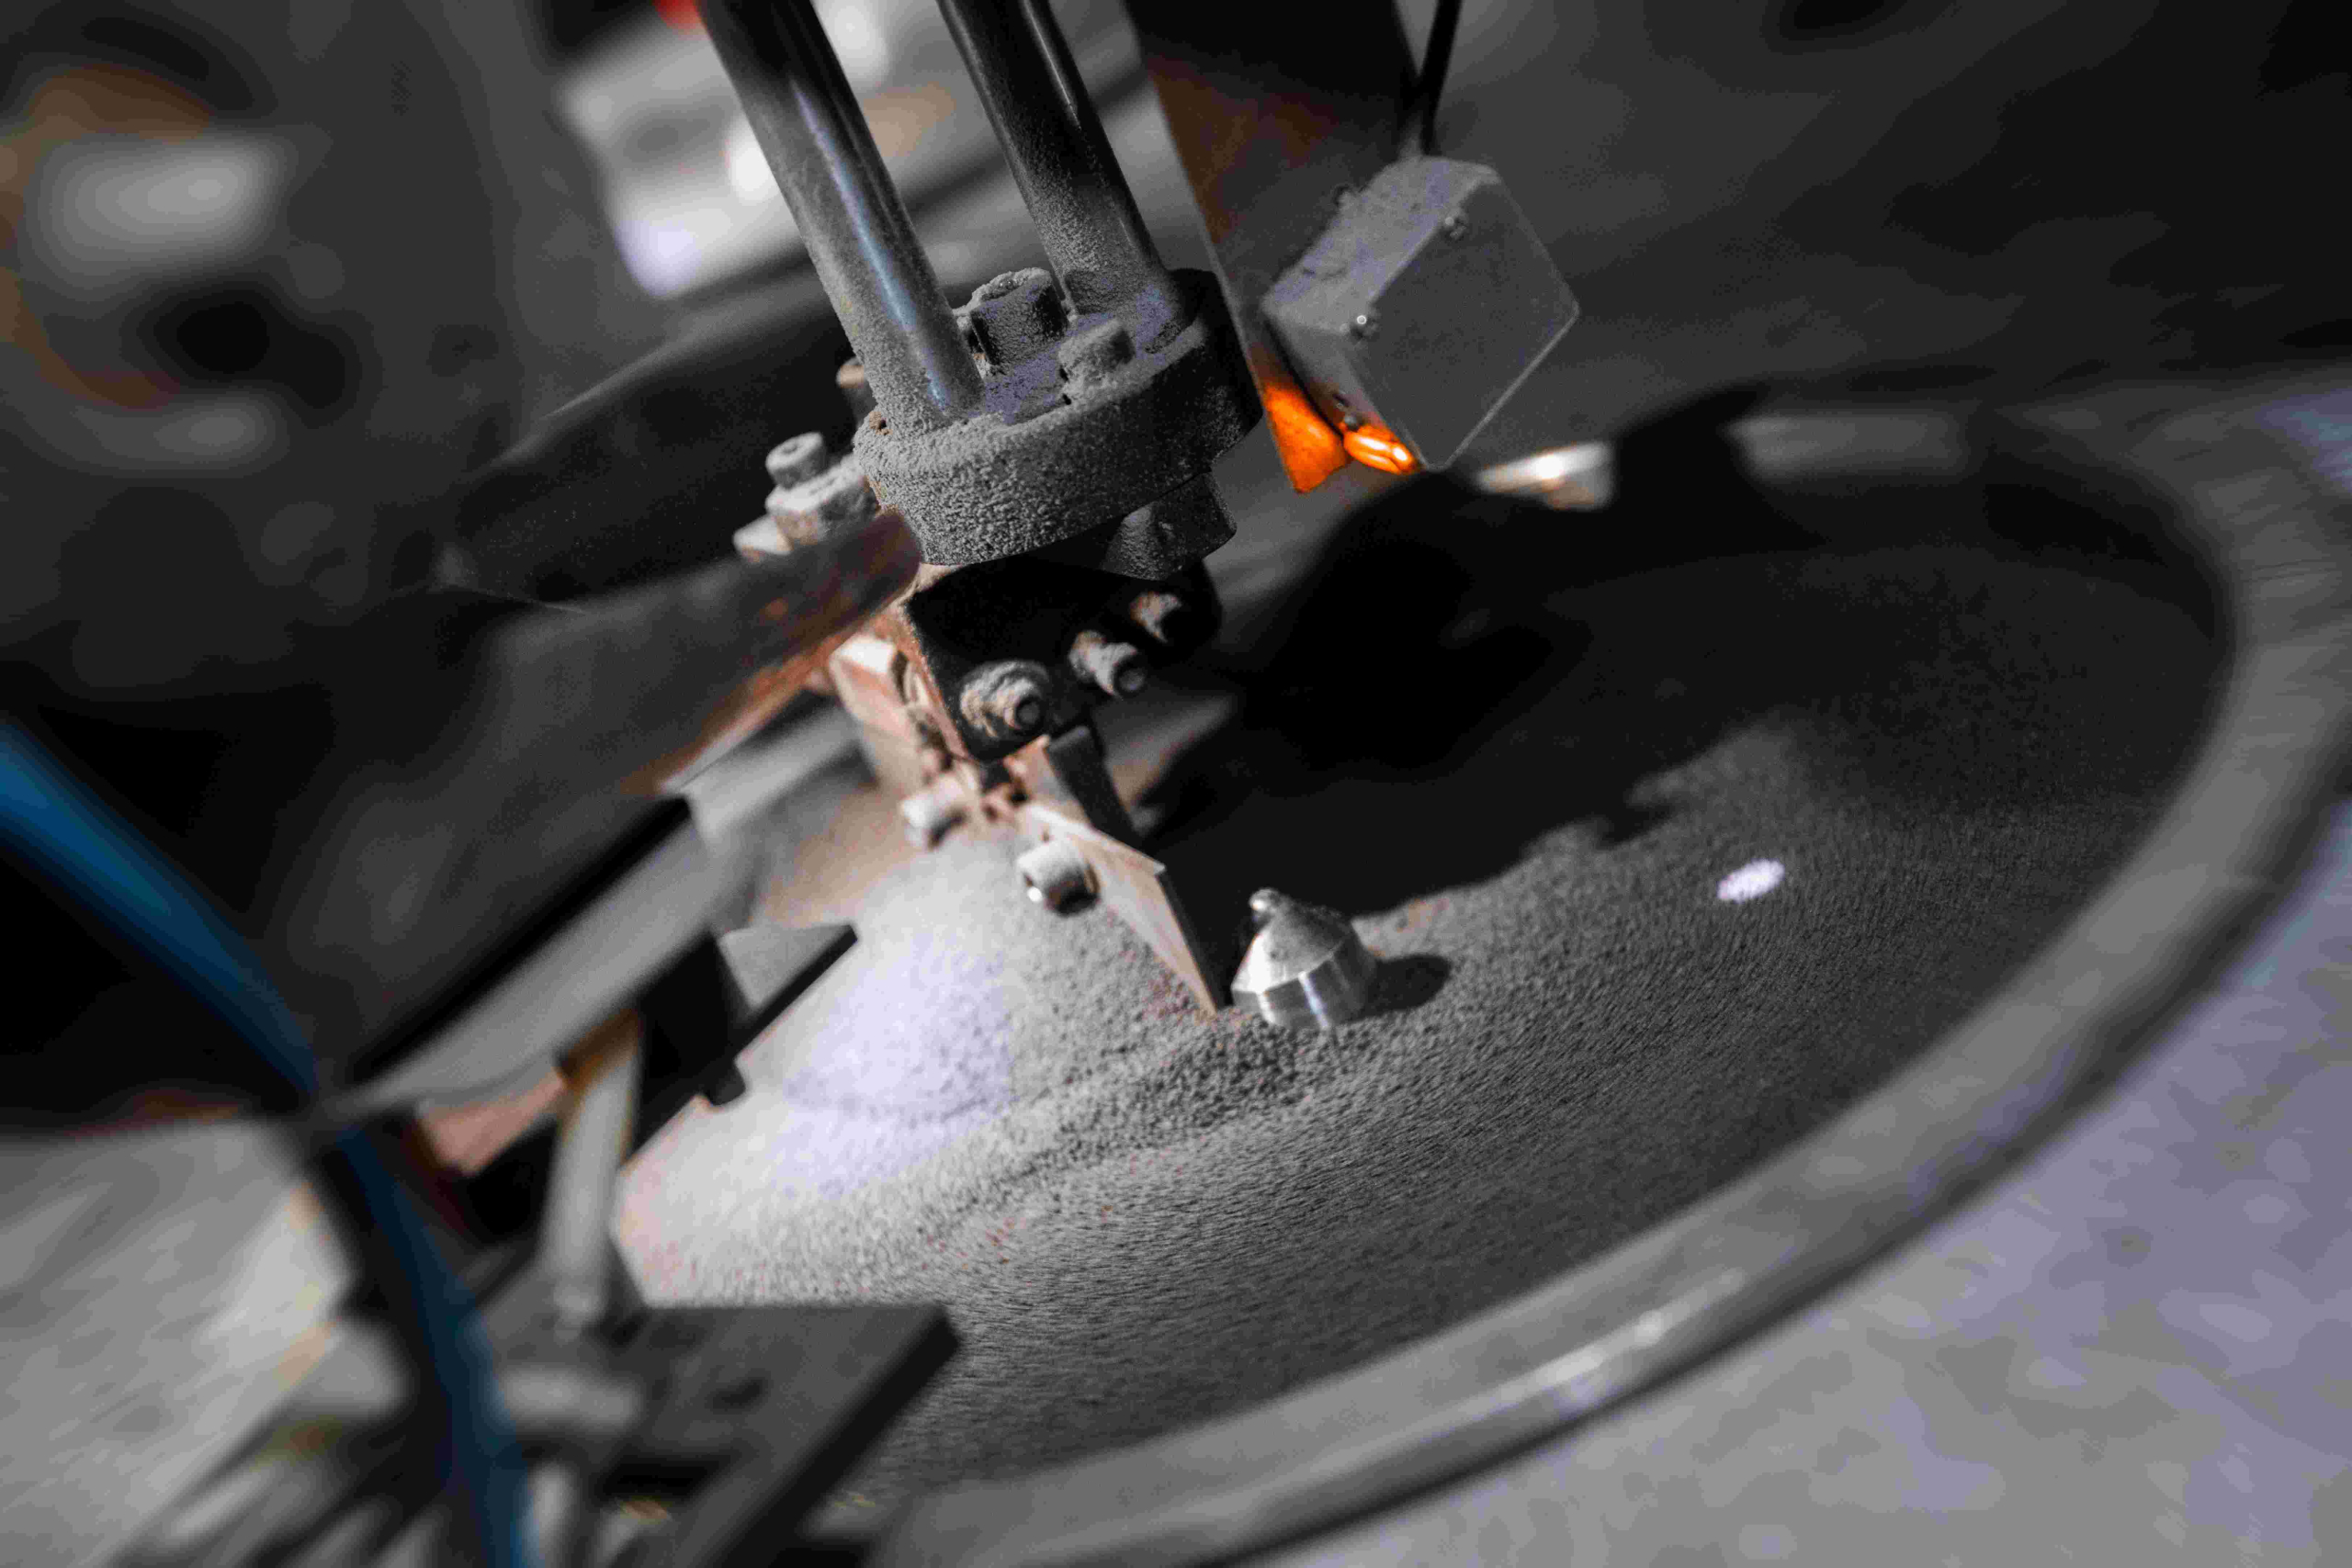
Ce que signalent les grands fabricants
Les grands fabricants internationaux publient rarement la configuration détaillée de leurs lignes de production d’abrasifs. Leurs stratégies publiques indiquent néanmoins une direction claire.
Saint-Gobain a évoqué l’Industrie 4.0, les usines connectées et les technologies numériques qui améliorent la performance industrielle. L’entreprise souligne également que la fabrication intelligente doit soutenir les salariés plutôt que simplement les retirer de la production.
3M a également décrit comment l’automatisation, les systèmes robotisés et les données de capteurs en temps réel peuvent favoriser des procédés de fabrication plus réguliers et réduire les risques ergonomiques liés au travail répétitif. L’entreprise ne publie toutefois pas assez d’informations pour confirmer la technologie exacte d’inspection employée sur des lignes de production d’abrasifs précises.
En Chine, le contrôle qualité par vision industrielle est apparu dans des programmes soutenus par les pouvoirs publics pour la fabrication intelligente et « l’IA plus fabrication ». Cela montre que la vision industrielle devient un outil reconnu de contrôle qualité plutôt qu’une technologie expérimentale.
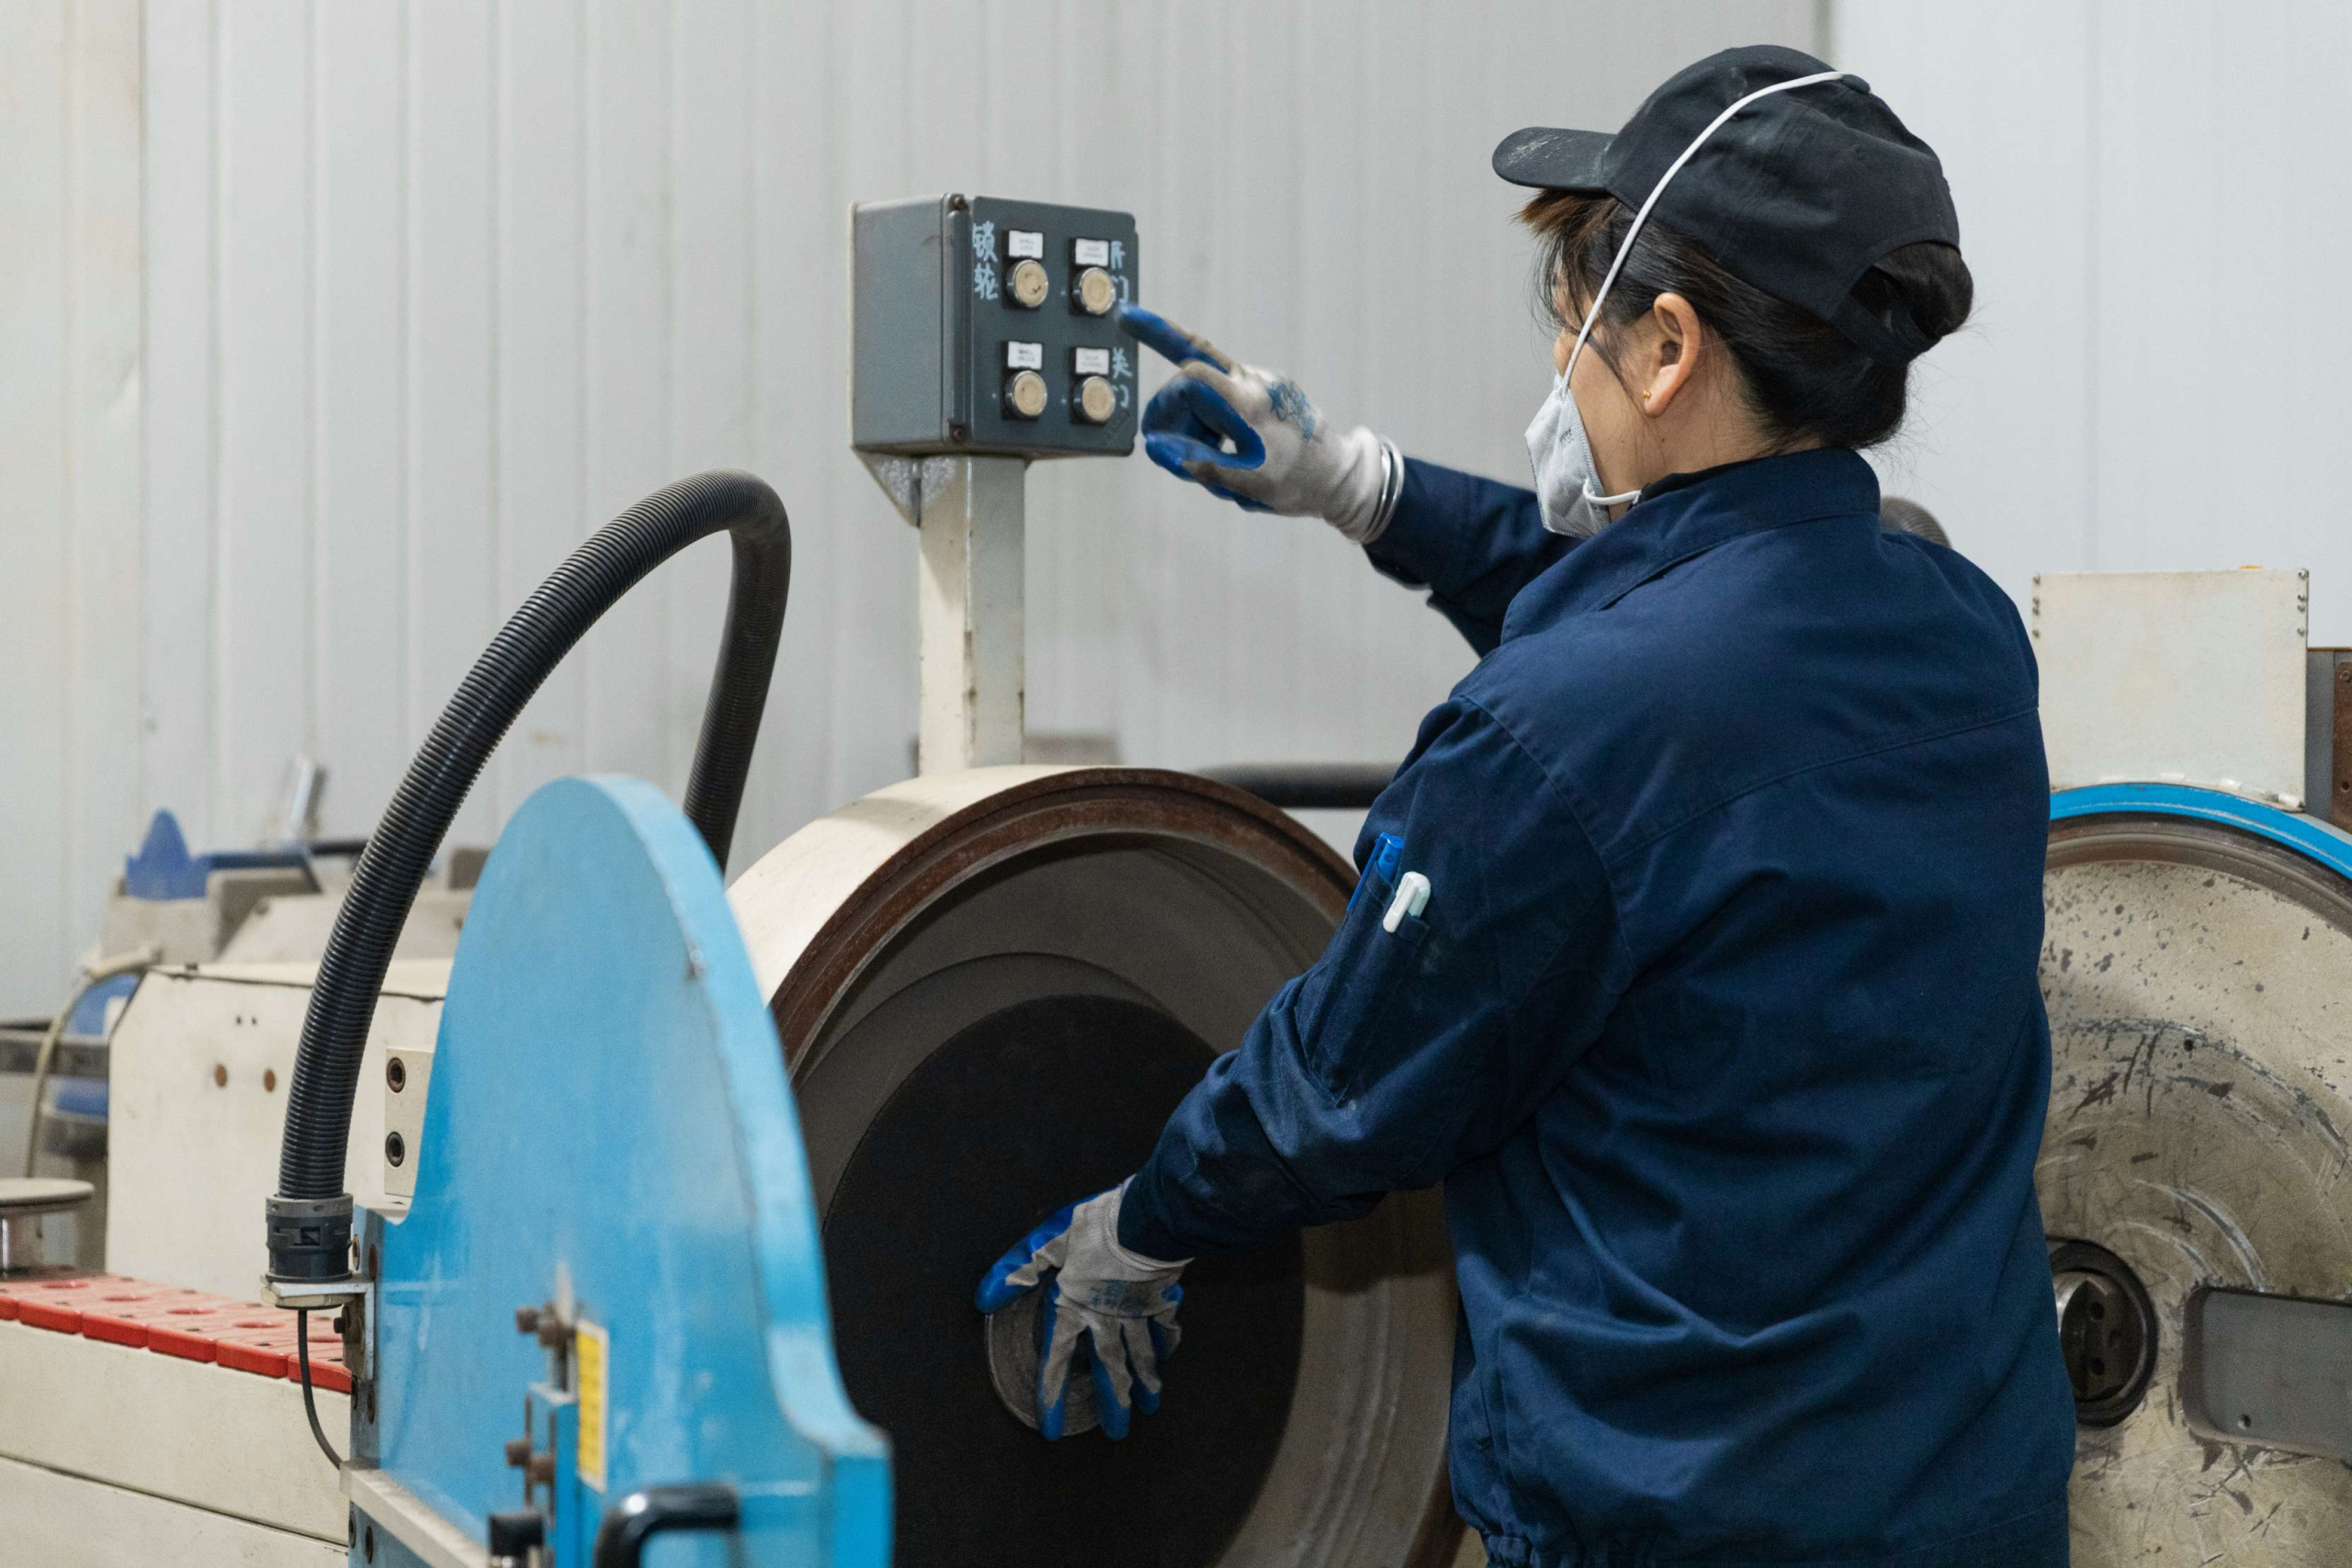
Pourquoi l’adoption s’accélère
Plusieurs facteurs pratiques favorisent cette évolution.
Premièrement, le coût des caméras industrielles, du matériel de calcul en périphérie et des modèles d’IA légers a diminué. Selon des estimations sectorielles, le coût de déploiement de certains systèmes d’inspection intelligents représente désormais presque la moitié de ce qu’il était il y a trois ou quatre ans. Les coûts réels varient selon la vitesse d’inspection, la résolution d’image, la gamme de produits et l’intégration à la ligne de production.
Deuxièmement, il devient plus difficile de fidéliser des inspecteurs pour un travail répétitif dans des environnements poussiéreux et bruyants. Les systèmes automatisés peuvent assurer le premier tri continu, tandis que les employés formés se concentrent sur les produits anormaux et l’ajustement du procédé.
Troisièmement, les clients attendent de plus en plus un contrôle qualité traçable. Les acheteurs à l’export peuvent demander comment les produits ont été inspectés, si des enregistrements de lots sont disponibles et comment les articles non conformes sont identifiés et isolés.

Un point de départ pratique
Les usines ne devraient pas commencer par demander quelle machine acheter. Elles devraient d’abord définir le problème : fissures de surface, bords ébréchés, variation dimensionnelle, défauts d’étiquette, dommages internes ou décisions manuelles incohérentes. Chaque problème nécessite une méthode d’inspection différente.
La plupart des fabricants n’ont pas besoin, au départ, d’une usine entièrement automatisée « sans lumière ». Une approche pratique consiste à commencer par un poste d’inspection ou une ligne de production. La machine effectue le contrôle répétitif, tandis que des employés qualifiés examinent les produits rejetés ou incertains. Cela permet de maîtriser l’investissement et de faciliter l’évaluation des résultats.
La valeur à long terme de l’inspection par IA va au-delà du remplacement du travail manuel. Chaque contrôle génère des données sur l’emplacement des défauts, les variations dimensionnelles et l’état de surface. Lorsque ces données sont reliées aux enregistrements de mélange, de formage, de cuisson, d’équilibrage et d’emballage, le contrôle qualité peut passer de la recherche de défauts après production à la correction du procédé pendant que la production est encore en cours.
Au cours des trois à cinq prochaines années, l’inspection intelligente pourrait devenir une composante normale de la fabrication d’abrasifs. Les entreprises qui en tireront le plus grand bénéfice seront celles qui relieront la technologie d’inspection à la sécurité des produits, à la stabilité de la qualité des lots et à une amélioration concrète des procédés.
This post is also available in:


Laisser un commentaire
Rejoindre la discussion?N’hésitez pas à contribuer !