
От звуковых испытаний к ИИ-зрению: как меняется контроль качества в производстве абразивов
Во время недавнего посещения производителя шлифовальных кругов сразу привлекла внимание одна сцена. Рядом с производственной линией работала система контроля отрезных дисков. На мониторе появлялись изображения продукции и данные испытаний, а небольшие дефекты кромки определялись за считаные секунды. Несколько руководителей заводов сняли оборудование на видео и спросили, как скоро можно установить подобную систему.
Такая реакция отражает более широкие изменения в абразивной отрасли. Производители больше не спрашивают, полезен ли автоматизированный контроль; они спрашивают, как он может снизить риски безопасности, нестабильность партий, затраты на проверку и количество рекламаций.
Границы ручного контроля
Многие годы связанные абразивы, включая отрезные диски и шлифовальные круги, проверялись главным образом визуально и акустическим методом. Операторы ищут трещины, царапины, сколы кромок и деформации. Некоторые круги также простукивают и прислушиваются к необычному звуку, который может указывать на повреждение.
Эти методы помогают контролю качества, однако результат во многом зависит от опыта и концентрации оператора. Пыль, шум, недостаточное освещение, усталость и высокая скорость производства могут влиять на стабильность контроля.
Риск особенно серьезен для высокоскоростных абразивных кругов. Небольшая трещина может увеличиться под действием вращательных нагрузок. Если круг разрушится при вращении с тысячами оборотов в минуту, осколки способны причинить тяжелые травмы и повредить оборудование. EN 12413 устанавливает требования безопасности к связанным абразивным изделиям, а FEPA и oSa публикуют информацию по безопасности и рекомендации по испытаниям. Эти требования подчеркивают необходимость надежного производственного контроля, правильных испытаний, четкой маркировки и безопасного применения.
Как ИИ-зрение обнаруживает поверхностные дефекты
Примерно в 2025–2026 годах машинное зрение и контроль с глубоким обучением начали переходить от ограниченных испытаний к более широкому промышленному применению. Исследования и промышленные решения все чаще объединяют камеры, датчики и ИИ-модели, чтобы повысить стабильность производственного контроля.
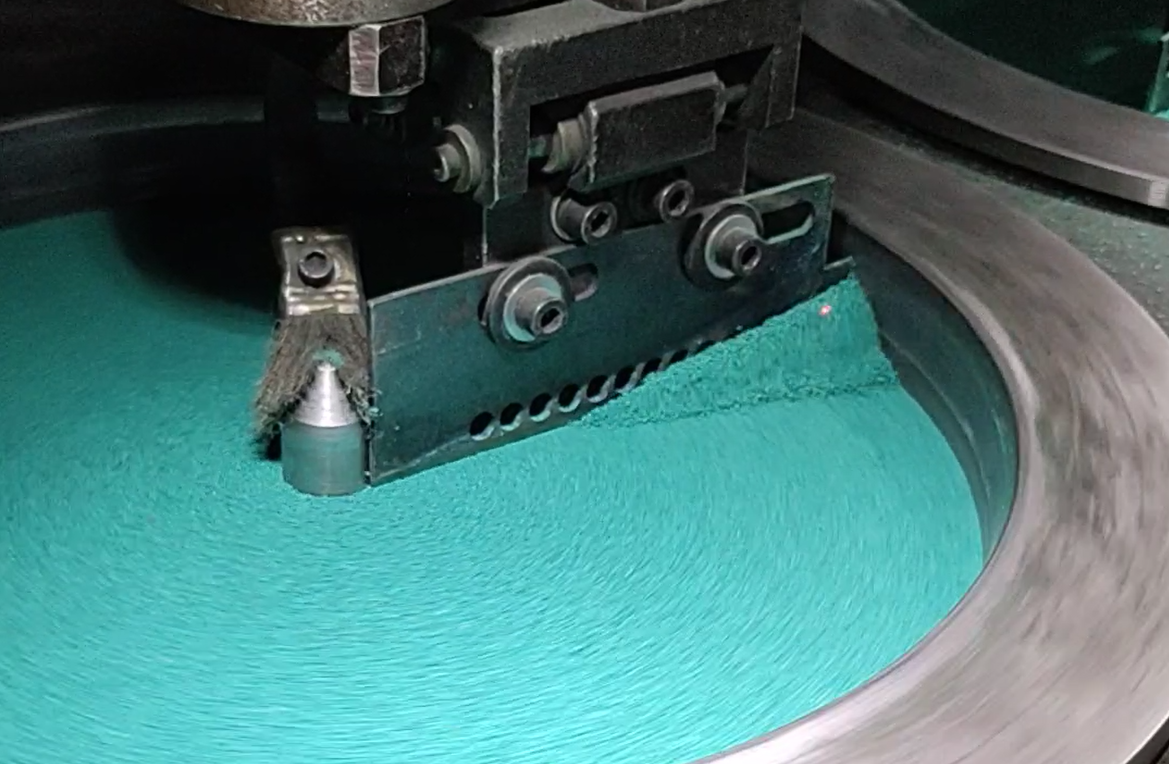
Когда отрезной диск проходит через станцию контроля, управляемое освещение и высокоскоростные камеры снимают его рабочую поверхность, кромку и центральную зону. Диск может вращаться для проверки под несколькими углами. Программное обеспечение сравнивает изображения с шаблонами дефектов, изученными на годных и дефектных образцах.
Этот процесс способен выявлять поверхностные трещины, сколы кромок, отклонения формы и проблемы центрального отверстия. Основная сложность — сама абразивная поверхность: она естественно шероховатая, неоднородная и иногда отражающая. Традиционная система зрения может принять нормальную текстуру зерна за трещину. Модели глубокого обучения можно обучить отличать нормальные вариации поверхности от дефектов, требующих отбраковки.
При подходящих камерах, освещении и позиционировании система может обнаруживать очень малые признаки, вплоть до микронного уровня. Однако «100% контроль» означает, что через станцию проходит каждое изделие; это не означает 100%-ную точность обнаружения каждого возможного дефекта. По-прежнему необходимы калибровка, проверка образцов и ручная оценка неопределенных результатов.
За пределами поверхности
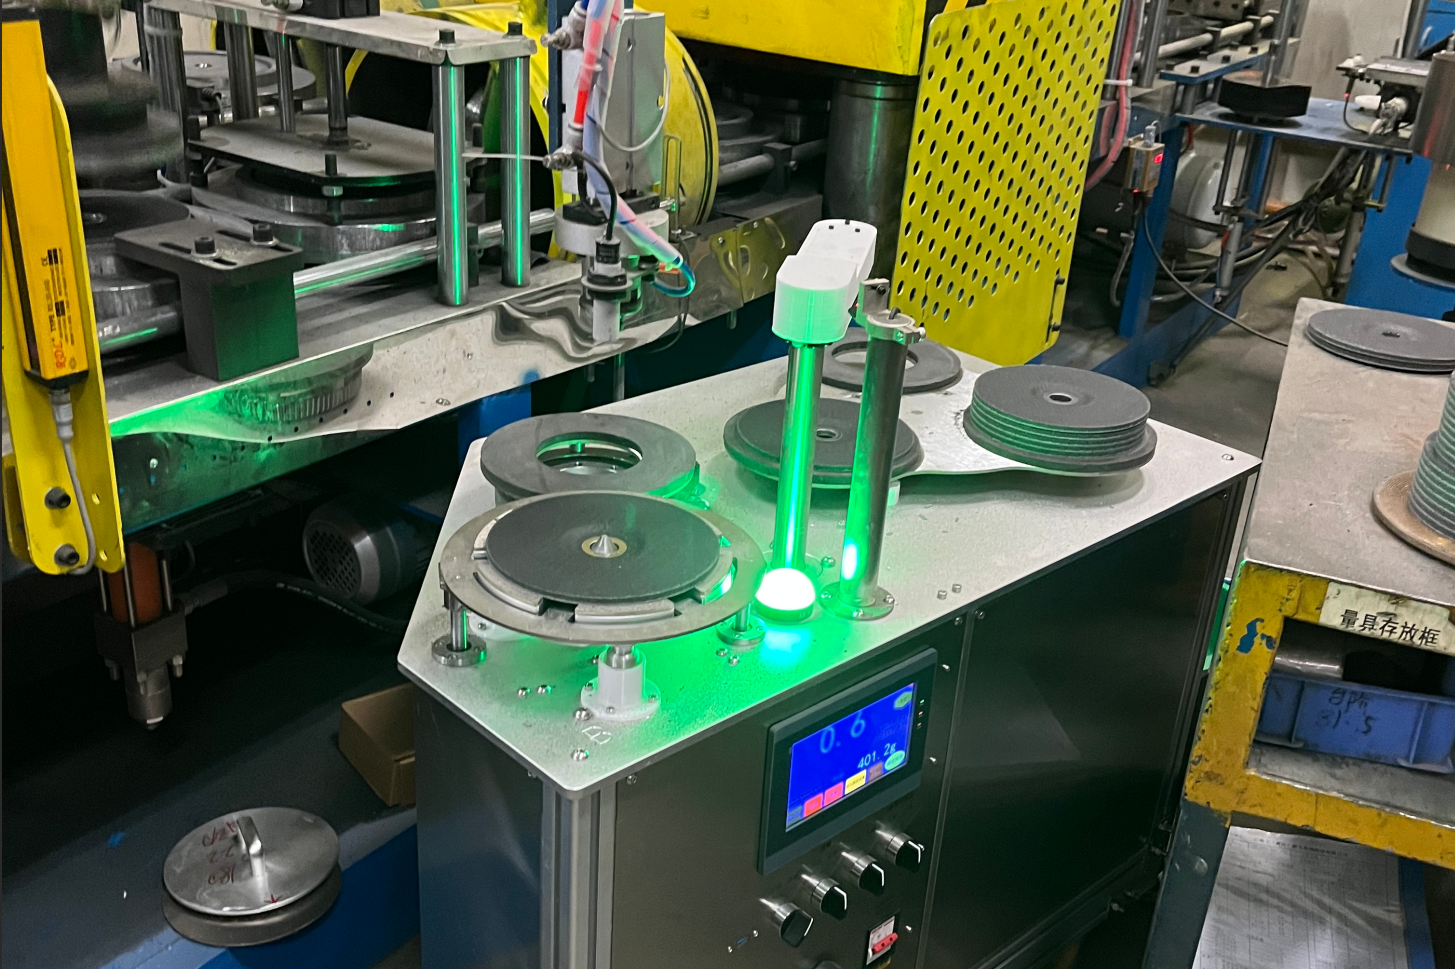
Камеры не могут обнаружить все дефекты внутри абразивного круга. Для выявления возможных внутренних трещин производители могут применять контролируемое акустическое испытание, ультразвуковой контроль или автоматизированный рентгеновский контроль.
В акустической системе изделие простукивается контролируемым образом. Датчики записывают картину звуковых волн, а программное обеспечение сопоставляет ее с эталонными данными годных и дефектных изделий. Это уменьшает разброс, возникающий, когда инспекторы полагаются только на слух.
Рентгеновские и другие неразрушающие методы дают больше информации о внутренней структуре, но требуют более высоких инвестиций и дополнительных мер безопасности. Часто практичнее многоуровневый подход: автоматический визуальный контроль каждого изделия плюс дополнительное внутреннее испытание для отдельных спецификаций или позиций, отмеченных на первом этапе.
О чем говорят крупные производители
Крупные международные производители редко публикуют детальную компоновку отдельных линий производства абразивов. Тем не менее их открытые стратегии показывают четкое направление.
Saint-Gobain обсуждает Industry 4.0, подключенные заводы и цифровые технологии, повышающие промышленную эффективность. Компания также подчеркивает, что умное производство должно поддерживать сотрудников, а не просто исключать людей из производства.
3M также описывает, как автоматизация, роботизированные системы и данные датчиков в реальном времени помогают сделать процессы более стабильными и снизить эргономические риски, связанные с повторяющейся работой. Однако открытой информации недостаточно, чтобы подтвердить точную технологию контроля, используемую на конкретных линиях абразивного производства.
В Китае контроль качества на основе машинного зрения появился в поддерживаемых государством программах интеллектуального производства и «ИИ плюс производство». Это показывает, что промышленное зрение становится признанным инструментом контроля качества, а не экспериментальной технологией.
Почему внедрение ускоряется
Эти изменения ускоряют несколько практических факторов.
Во-первых, снизилась стоимость промышленных камер, оборудования периферийных вычислений и легких ИИ-моделей. По отраслевым оценкам, стоимость внедрения некоторых интеллектуальных систем контроля теперь почти вдвое ниже, чем три-четыре года назад. Фактические затраты зависят от скорости контроля, разрешения изображения, ассортимента продукции и интеграции с производственной линией.
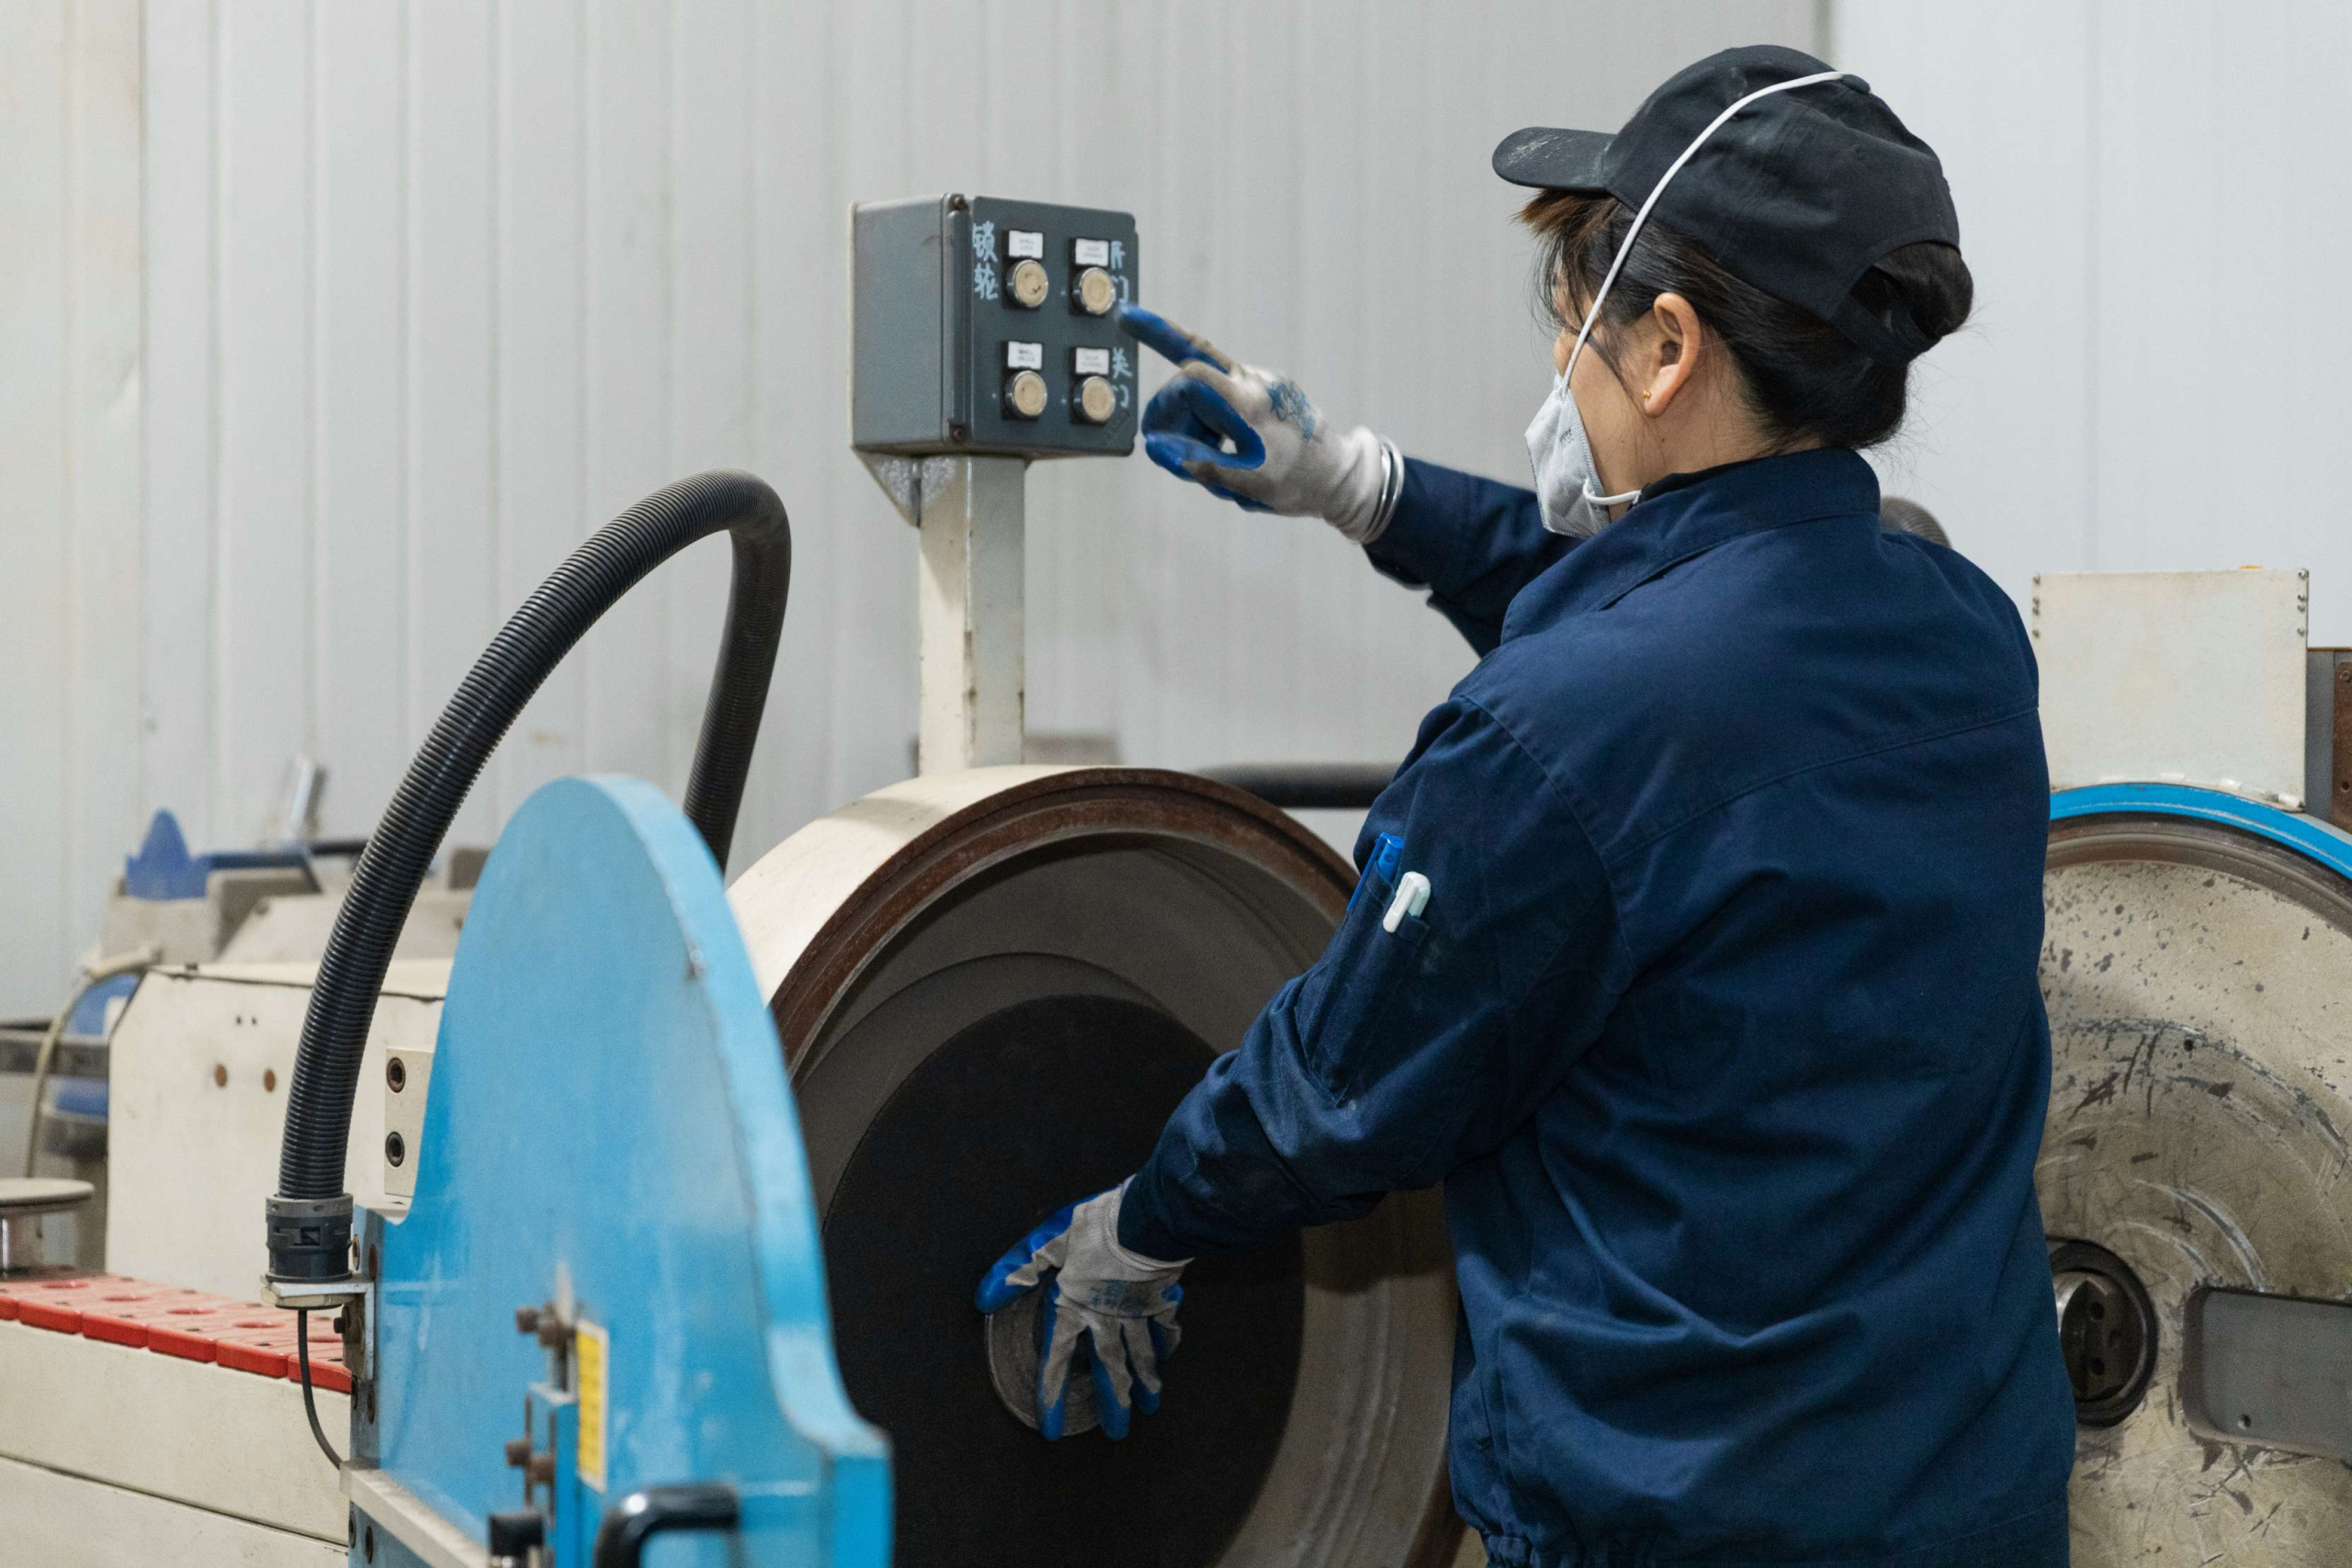
Во-вторых, становится сложнее удерживать инспекторов на повторяющейся работе в пыльной и шумной среде. Автоматизированные системы могут выполнять непрерывный первичный отбор, пока обученные сотрудники занимаются нестандартными изделиями и корректировкой процесса.
В-третьих, заказчики все чаще ожидают прослеживаемого контроля качества. Экспортные покупатели могут спрашивать, как проверялась продукция, доступны ли записи по партиям и как несоответствующие изделия выявляются и изолируются.

Практическая отправная точка
Заводам не стоит начинать с вопроса, какую машину купить. Сначала нужно определить проблему: поверхностные трещины, сколы кромок, размерные отклонения, дефекты маркировки, внутренние повреждения или непоследовательные ручные решения. Для разных проблем требуются разные методы контроля.
Большинству производителей на начальном этапе не нужен полностью автоматизированный «безлюдный» завод. Практичный подход — начать с одной точки контроля или одной производственной линии. Машина выполняет повторяющийся отбор, а квалифицированные сотрудники проверяют забракованные или сомнительные изделия. Это позволяет контролировать инвестиции и легче оценивать результат.
Долгосрочная ценность ИИ-контроля выходит за рамки замены ручной работы. Каждая проверка формирует данные о месте дефекта, размерных отклонениях и состоянии поверхности. Когда эти данные связаны с записями смешивания, формования, отверждения, балансировки и упаковки, контроль качества может перейти от поиска дефектов после выпуска к корректировке процесса во время производства.
В ближайшие три-пять лет интеллектуальный контроль может стать обычной частью производства абразивов. Наибольшую выгоду получат компании, которые свяжут технологию контроля с безопасностью продукции, стабильностью качества партий и практическим улучшением процессов.
This post is also available in:


Ответить
Хотите присоединиться к обсуждению?Не стесняйтесь вносить свой вклад!