
Desgaste y autoafilado de las muelas abrasivas: respuestas prácticas para líneas de producción reales
No falta bibliografía teórica sobre los mecanismos de desgaste de las muelas abrasivas: fractura del grano abrasivo, fractura del aglutinante y desgaste por embotamiento. La mayoría de los profesionales del sector conoce estos conceptos. Sin embargo, en la planta de producción los problemas no suelen deberse a una falta de teoría, sino a situaciones mucho más concretas:
¿Por qué una misma muela dura el doble en un lote de piezas y se desgasta rápidamente en otro?
Un cliente afirma que la muela «se desgasta demasiado rápido», pero la relación G parece aceptable. ¿Dónde está la discrepancia?
Todo el mundo habla del autoafilado, pero ¿cómo debe ajustarse realmente la formulación de una muela para conseguirlo?
Dejemos a un lado la repetición de los manuales y centremos la atención en los problemas reales de producción y en cómo comprender y controlar el desgaste desde la perspectiva de la aplicación.
1. Dos tipos de desgaste: productivo y no productivo
En el taller se produce una confusión frecuente: lo que un operario denomina «desgaste rápido» puede no coincidir con lo que evalúa un ingeniero de procesos.
Desgaste productivo: los granos abrasivos pierden filo de forma gradual, se microfracturan y finalmente se desprenden durante el rectificado. Es el desgaste propio del trabajo de la muela. Una muela con buen autoafilado presenta un desgaste productivo continuo y controlado.
Desgaste por reavivado: es el material que se elimina deliberadamente con un diamantador para perfilar o recuperar la capacidad de corte de la muela. Durante esta operación no se mecaniza ninguna pieza, por lo que este consumo no genera producción.
Muchas reclamaciones sobre una vida útil insuficiente proceden en realidad de un reavivado excesivo y no de un desgaste productivo acelerado.
Pensemos en un ejemplo: una muela puede presentar una relación G elevada, es decir, poco desgaste por volumen de material arrancado. Sin embargo, si su autoafilado es deficiente, la superficie se embota rápidamente y obliga al operario a reavivarla cada 30 minutos. Si cada pasada elimina 0,2 mm, al final del turno la pérdida por reavivado puede superar la pérdida producida durante el rectificado. El usuario simplemente concluye que «la muela desapareció en dos días», sin distinguir entre ambas causas.
Por tanto, para evaluar la vida útil no basta con observar la relación G. También conviene medir el tiempo efectivo de rectificado por unidad de volumen consumido de la muela. Esta perspectiva es importante tanto para el fabricante como para el usuario final.
2. Tres variables ajustables en la formulación de una muela
El autoafilado consiste, en esencia, en controlar cuándo se fracturan o se desprenden los granos. Para ello existen tres variables principales.
Variable 1: capacidad de retención del aglutinante
Depende tanto de la resistencia del propio aglutinante como de la interfaz entre este y el grano abrasivo.
Aglutinantes vitrificados: reducir la retención, por ejemplo mediante componentes de bajo punto de fusión, facilita el desprendimiento de los granos. En cambio, aumentar la temperatura de cocción o el volumen de aglutinante suele incrementar la retención.
Aglutinantes resinoides: la resistencia térmica y la densidad de reticulación influyen directamente en la retención a temperaturas elevadas. El calor generado durante el rectificado puede favorecer una liberación controlada del grano, pero también puede provocar desprendimientos prematuros.
Una petición habitual es: «El cliente considera que la muela es demasiado dura y no corta; hay que hacerla más blanda». Reducir el grado de dureza significa disminuir la retención para mejorar el autoafilado. Sin embargo, el método importa: reducir el volumen de aglutinante aumenta la porosidad y modifica la evacuación de virutas, mientras que cambiar su composición sin alterar el volumen produce un efecto diferente. La solución debe responder al problema real.
Variable 2: comportamiento de fractura del grano
No todos los granos presentan la misma capacidad de microfractura.
Alúmina convencional: las grietas tienden a propagarse a través del grano, lo que puede producir fracturas de mayor tamaño en lugar de una microfractura progresiva.
Alúmina microcristalina o grano cerámico: está formada por cristalitos submicrónicos. Las grietas avanzan por los límites de estos cristalitos y generan una microfractura controlada y progresiva, característica del autoafilado.
CBN monocristalino: es relativamente frágil y puede fracturarse por completo bajo un impacto elevado.
CBN policristalino: dispone de numerosos límites internos que favorecen la microfractura.
Si el cliente observa que los granos se desprenden enteros en lugar de microfracturarse, una posible causa es que sean demasiado tenaces para la aplicación. La energía disponible no basta para fracturarlos y termina rompiendo los puentes de aglutinante. En ese caso, puede resultar más eficaz seleccionar un grano con mayor capacidad de microfractura, no necesariamente uno más duro.
Variable 3: control de la porosidad
La porosidad determina el espacio disponible para evacuar virutas, el acceso del refrigerante y la sección efectiva de los puentes de aglutinante. Con el mismo volumen de aglutinante, una estructura más porosa reduce la sección de dichos puentes y, por tanto, la retención. De este modo, es posible modificar la dureza efectiva de la muela sin cambiar la composición del aglutinante.
Una porosidad suficiente también ayuda a evitar el embozamiento. Cuando los poros se obstruyen con virutas o material adherido, aumentan las fuerzas de rectificado y pueden producirse desprendimientos anómalos o fracturas del grano. Muchos fallos repentinos se deben al embozamiento y no al desgaste normal.
3. Adaptar los parámetros de rectificado al modo de desgaste
Una misma muela puede presentar modos de desgaste muy diferentes cuando cambian los parámetros de trabajo.
Velocidad periférica baja: el impacto sobre los granos es menor. Los granos embotados tienden a no fracturarse y la muela pierde capacidad de corte. Las rectificadoras antiguas o de baja velocidad suelen necesitar muelas de grado más blando.
Velocidad periférica alta (≥ 100 m/s): aumenta el impacto en la entrada del grano y puede favorecer la microfractura. Sin embargo, una velocidad excesiva puede superar la capacidad de retención del aglutinante y provocar el desprendimiento de granos enteros. Las muelas de CBN admiten velocidades elevadas, pero la resistencia del aglutinante debe estar correctamente dimensionada.
Profundidad de corte y velocidad de avance: al aumentar el espesor de viruta no deformada, la propagación de las grietas puede pasar de transgranular a intergranular. Dentro de un intervalo controlado, un rectificado más intenso puede favorecer la microfractura. Una vez superado el umbral adecuado, aparecen macrofracturas o desprendimientos completos del grano.
Por ello, el diseñador de la muela necesita conocer los parámetros reales del cliente. Un grano que se autoafila correctamente bajo unas condiciones determinadas puede comportarse de forma muy distinta bajo otras. Una única muela para todas las aplicaciones rara vez ofrece un resultado estable.
4. Problemas habituales en el taller: diagnóstico práctico
Problema A: embotamiento de la muela
Síntomas: disminución de las chispas, sonido sordo durante el rectificado, superficie brillante o quemada en la pieza y aumento del consumo de energía.
Posibles causas y medidas:
- La muela es demasiado dura para las condiciones actuales: reducir el grado de dureza o aumentar la porosidad.
- Los parámetros son demasiado conservadores: revisar la velocidad, la profundidad de corte y el avance para favorecer una microfractura controlada.
- El refrigerante es insuficiente o la boquilla está mal orientada: corregir el caudal y la posición para limitar la temperatura y la adhesión del material.
Problema B: desgaste excesivo y vida útil corta
Síntomas: pérdida rápida y localizada, especialmente en bordes o zonas concretas, desgaste irregular y muescas visibles.
Posibles causas y medidas:
- Aglutinante demasiado débil: aumentar el grado de dureza o el volumen de aglutinante.
- Grano demasiado tenaz para el aglutinante: seleccionar un grano con mayor capacidad de microfractura.
- Impactos excesivos por cortes interrumpidos o un montaje demasiado rígido: revisar el reavivado y la amortiguación de vibraciones.
- Desequilibrio de la muela o vibración de la máquina: comprobar el equilibrado, el montaje y el estado de los husillos.
Problema C: embozamiento u obstrucción
Síntomas: cara de la muela oscura o brillante, poros visiblemente llenos de viruta y aumento de las fuerzas de rectificado.
Posibles causas y medidas:
- Porosidad insuficiente: utilizar una estructura más abierta.
- Tipo, concentración o caudal de refrigerante inadecuados: aumentar la capacidad de lavado y ajustar la concentración.
- Virutas difíciles de evacuar debido a los parámetros de trabajo: ajustar los parámetros o utilizar poros de mayor tamaño.
Problema D: frecuencia excesiva de reavivado
Primero debe identificarse la causa dominante. Si la muela se embota con rapidez, deben aplicarse las medidas del problema A. Si el desgaste productivo es elevado y la relación G es baja, pero el autoafilado es correcto, puede utilizarse un grano más resistente al desgaste o un aglutinante más fuerte. Si cada pasada de reavivado elimina demasiado material, deben revisarse la profundidad y el avance del diamantador.
5. Un factor que suele pasarse por alto: la consistencia de las muelas
Para un fabricante resulta especialmente preocupante recibir comentarios como: «Algunas muelas del mismo lote funcionan bien y otras no» o «El primer lote funcionó correctamente, pero el segundo no».
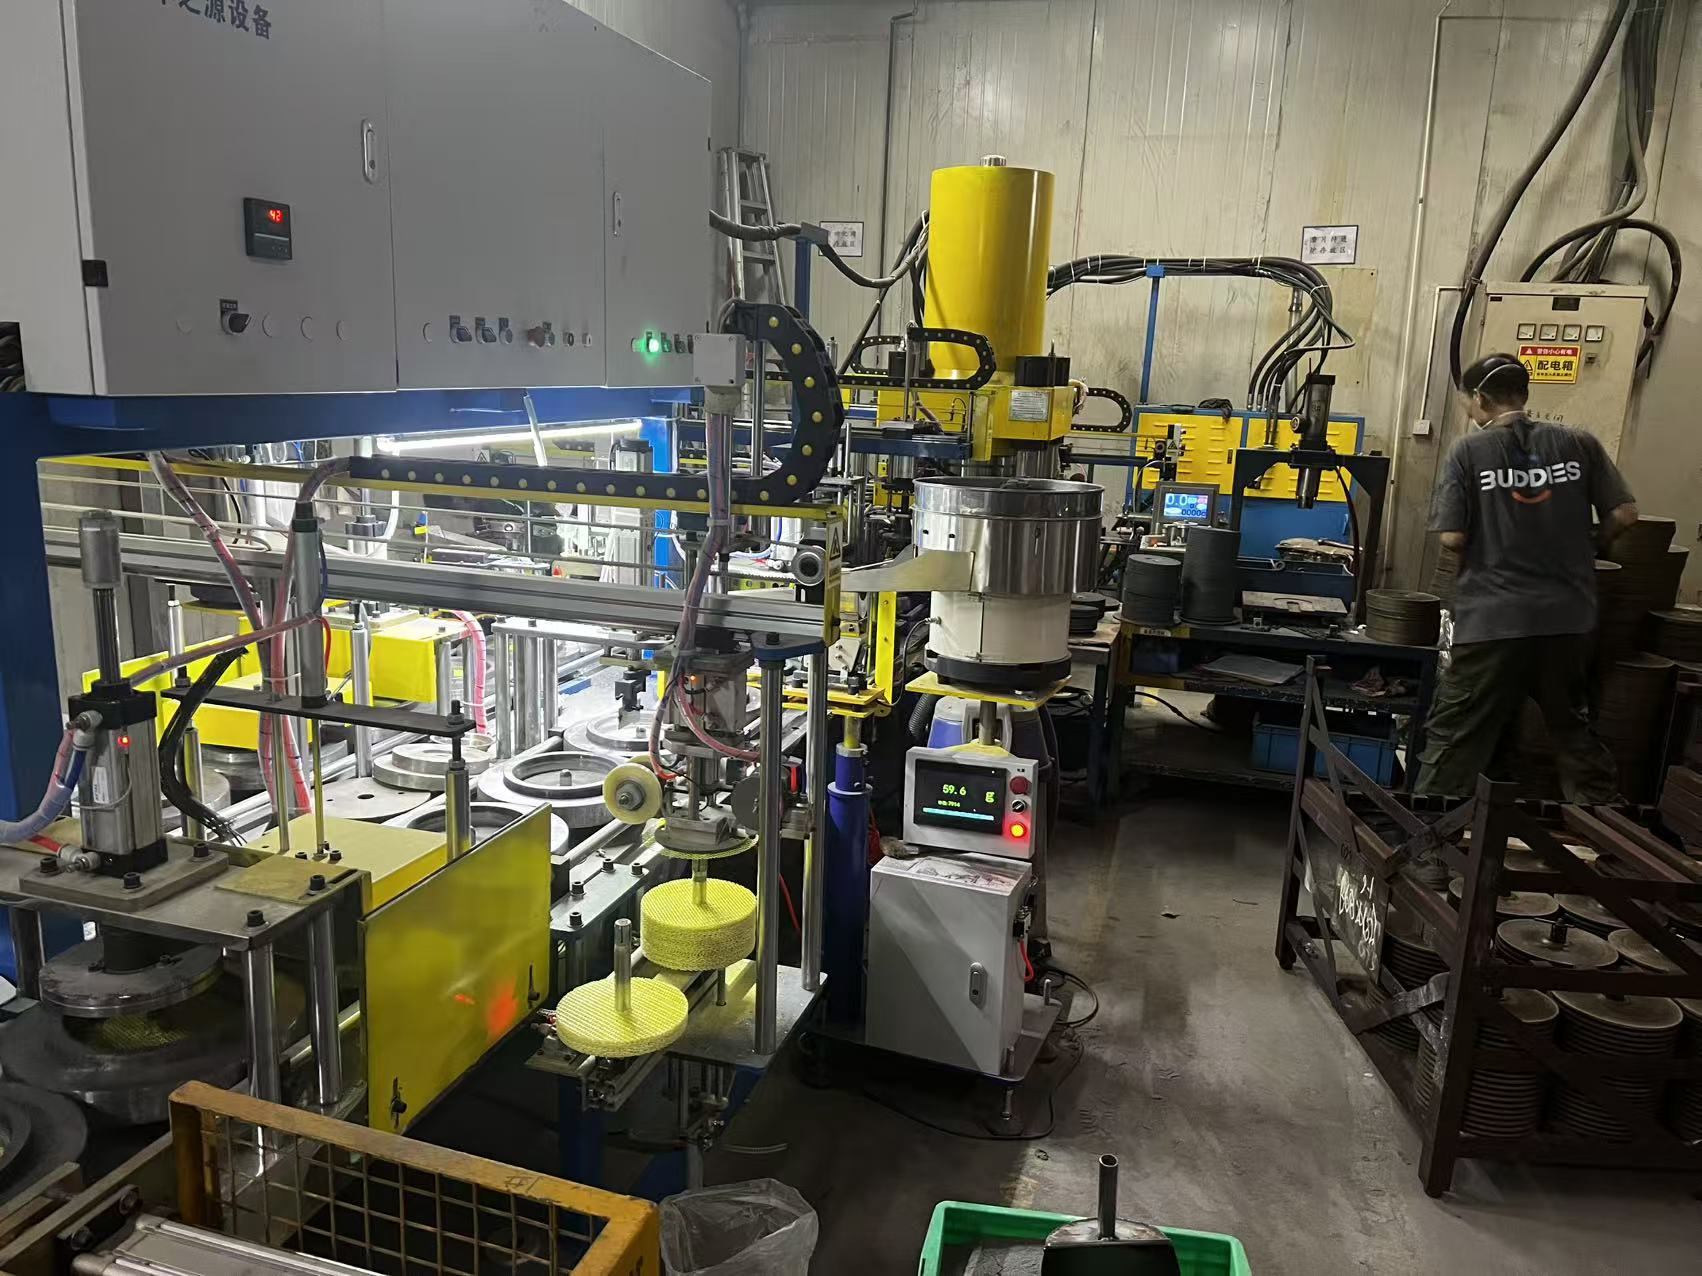
Esto rara vez se debe al mecanismo de desgaste en sí. Normalmente indica un problema de consistencia del proceso. Los errores de pesaje de los componentes del aglutinante, una mezcla poco uniforme, las variaciones de temperatura durante la cocción o los cambios de presión en el moldeo afectan a la capacidad final de retención, que es uno de los factores clave del autoafilado.
Puntos prácticos de control del proceso:
- Precisión en el pesaje de los componentes del aglutinante.
- Uniformidad de la mezcla.
- Uniformidad de la temperatura dentro del horno para evitar variaciones de dureza en un mismo lote.
- Control de la presión de moldeo.
- Ensayos de dureza y registros por lote para garantizar la trazabilidad ante cualquier reclamación.
Pueden parecer operaciones básicas, pero en la producción diaria se descuidan con más frecuencia de la esperada.
Conclusión
No tiene sentido analizar el desgaste de una muela sin conocer sus condiciones de trabajo. Una muela que se autoafila correctamente al mecanizar el material A puede embotarse o degradarse al trabajar con el material B.
Para el fabricante, comprender las condiciones reales de mecanizado del cliente —rigidez de la máquina, refrigeración, parámetros de rectificado y material de la pieza— es el primer paso para recomendar o diseñar el producto adecuado. Para el usuario final, conocer los mecanismos de desgaste permite revisar primero los factores externos, como los parámetros, el refrigerante y el reavivado, antes de concluir que la muela es defectuosa.
Cuando el desgaste se controla correctamente, una muela abrasiva deja de ser un simple consumible y se convierte en un componente fiable del proceso.
This post is also available in:


Dejar un comentario
¿Quieres unirte a la conversación?Siéntete libre de contribuir!