
Cómo pulir piezas impresas en 3D hasta obtener un acabado espejo
En un entorno de fabricación en rápida evolución, la impresión 3D destaca por su gran flexibilidad y capacidad de personalización. Permite a diseñadores e ingenieros transformar rápidamente conceptos en modelos físicos y se utiliza en automoción, medicina y aeronáutica. Sin embargo, las piezas recién impresas suelen presentar superficies rugosas, líneas de capa visibles o defectos que no cumplen los requisitos profesionales. Por eso el posprocesado es esencial. Mediante tratamientos de superficie adecuados es posible mejorar considerablemente la apariencia, el rendimiento mecánico y la funcionalidad. Este artículo presenta varias técnicas probadas para conseguir una superficie lisa, con recomendaciones útiles tanto para principiantes como para profesionales.
¿Por qué necesitan posprocesado las piezas impresas en 3D?
La impresión 3D se basa en fabricar la pieza capa a capa, ya sea mediante modelado por deposición fundida FDM, estereolitografía SLA o sinterizado selectivo por láser SLS. Este proceso deja inevitablemente líneas microscópicas o una textura granulada. Los datos del sector indican que las piezas sin tratar suelen tener una rugosidad Ra de 10 a 50 micras, mientras que el posprocesado puede reducirla por debajo de 1 micra y producir un acabado casi especular.
El posprocesado cumple varias funciones: eliminar líneas de capa, suavizar la superficie, mejorar la resistencia a la corrosión, ajustar la precisión dimensional y preparar las piezas para pintar o montar. La elección del método depende del material, plástico, metal o resina, de la complejidad de la geometría y del presupuesto. Veamos las técnicas más eficaces.

1. Lijado manual o mecánico: un método sencillo y eficaz
El lijado es la técnica de posprocesado más accesible y económica, especialmente para piezas de plástico y resina. Elimina físicamente las imperfecciones y crea una superficie uniforme y lisa.
Comience con las herramientas adecuadas: papel abrasivo grueso de grano 80 a 120 para retirar las principales líneas de capa y, después, granos progresivamente más finos, de 400 a 2000, para pulir. El lijado manual es adecuado para piezas pequeñas, mientras que las lijadoras eléctricas o los tambores vibratorios aceleran el procesamiento por lotes.
Pasos:
Limpiar la pieza: utilizar alcohol o un limpiador suave para retirar restos de impresión.
Lijado grueso: lijar suavemente siguiendo las líneas de capa para evitar deformaciones.
Lijado intermedio: emplear lijado al agua para reducir el polvo y mejorar la suavidad.
Pulido fino: aplicar compuesto de pulido con un paño para obtener brillo.
Consejo importante: controle las dimensiones durante el lijado. En piezas con tolerancias ajustadas, por ejemplo ±0,1 mm, deje un margen de 0,2 a 0,5 mm para evitar eliminar demasiado material y debilitar o deformar paredes finas. El lijado requiere mano de obra, pero es muy versátil y adecuado para proyectos individuales.

2. Chorro abrasivo y granallado: mejora profesional de piezas metálicas
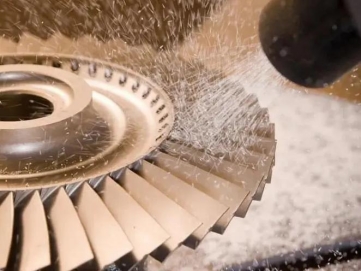
Para piezas metálicas impresas en 3D, como aluminio, titanio o acero inoxidable, el chorro abrasivo y el granallado son métodos muy eficaces. Ambos utilizan partículas a alta velocidad para refinar la superficie.
El chorro abrasivo emplea materiales como óxido de aluminio o microesferas de vidrio para eliminar óxido y suavizar texturas rugosas. Es adecuado para mejorar el aspecto y preparar recubrimientos, y puede tratar geometrías complejas sin dañar estructuras internas. El granallado utiliza partículas metálicas para generar tensiones de compresión, aumentando la vida a fatiga y la resistencia a las grietas. Es habitual en componentes aeroespaciales.
Equipo: se necesita una cabina profesional de chorro abrasivo o una granalladora, además de protección contra la inhalación de polvo. Controle parámetros como la presión, normalmente 50–100 psi, y el tamaño del medio, de 100 a 300 mesh, para evitar daños.
Estos métodos son más rápidos que el lijado, a menudo requieren solo unos minutos por pieza, y pueden automatizarse, aunque exigen una inversión inicial mayor. Por ejemplo, un proveedor de automoción redujo la rugosidad de Ra 20 a Ra 5 micras mediante chorro abrasivo y mejoró la apariencia del producto.
3. Pulido vibratorio y en tambor: ideal para lotes
Para procesar varias piezas al mismo tiempo, el pulido vibratorio y el pulido en tambor son excelentes opciones. Utilizan movimiento mecánico y medios abrasivos, como elementos cerámicos o plásticos, para generar fricción y uniformar el acabado.
En el pulido vibratorio, las piezas se colocan en un recipiente que vibra junto con los medios y un lubricante. Las vibraciones de alta frecuencia, miles por minuto, eliminan rebabas. El pulido en tambor se realiza en un cilindro giratorio y es adecuado para piezas más grandes. Pueden añadirse productos químicos para acelerar el proceso, cuya duración va de varias horas a un día.
Ventajas: alta eficiencia en producción por lotes y formas complejas, con un brillo uniforme. La limitación es la menor eficacia en canales internos estrechos. Después del pulido, enjuague bien las piezas para retirar residuos.
En la fabricación de dispositivos médicos, estas técnicas se emplean en implantes impresos en 3D para conseguir superficies estériles y suaves que reduzcan el riesgo de infección.

4. Alisado con vapor e inmersión en disolvente: vías químicas para obtener brillo
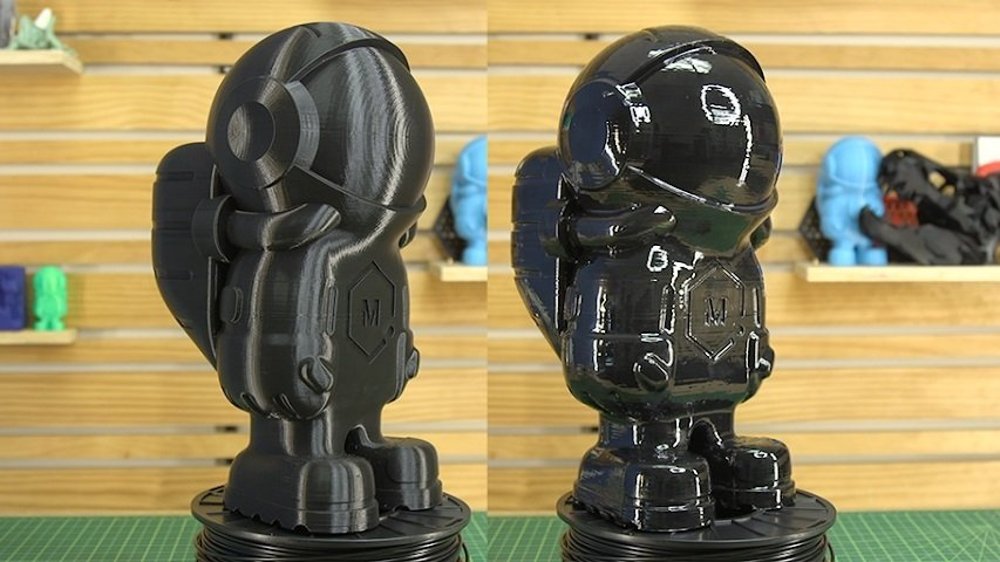
El alisado con vapor es un proceso químico sin contacto adecuado para termoplásticos como ABS o ASA. La pieza se expone a vapores de un disolvente, por ejemplo acetona, que funden ligeramente la superficie y permiten que vuelva a fluir, creando un acabado brillante.
Proceso: el disolvente se calienta en una cámara cerrada y la pieza se mantiene suspendida durante minutos u horas. Como alternativa, puede sumergirse directamente, pero es necesario controlar el tiempo para evitar una disolución excesiva.
El método es rápido, entre 5 y 30 minutos, y puede producir un acabado similar a un espejo, aunque no sirve para todos los materiales; el PLA, por ejemplo, puede deformarse. Por seguridad, trabaje en una zona bien ventilada para evitar la exposición a vapores.
En comparación con los métodos físicos, el alisado con vapor es más uniforme, pero puede alterar ligeramente las dimensiones, por lo que es más apropiado para prototipos, decoración y aplicaciones no críticas.

5. Recubrimiento de resina epoxi: sellado y refuerzo
La resina epoxi es un polímero reactivo que se aplica como recubrimiento o impregnación. Rellena microporos, crea una superficie hermética e impermeable y mejora la resistencia al calor y a los productos químicos.
Aplicación: puede aplicarse con brocha, pulverización o infiltración al vacío. Tras el curado, la superficie queda lisa y resistente, adecuada para piezas funcionales como tuberías o carcasas.
Consejo profesional: lije la pieza antes de aplicar la resina. Utilice una formulación de baja viscosidad para una cobertura uniforme y respete el tiempo de curado, normalmente unas 24 horas.
6. Fabricación híbrida: combinar técnicas aditivas y sustractivas
La fabricación moderna adopta cada vez más soluciones híbridas que combinan la impresión 3D, proceso aditivo, con el mecanizado CNC, proceso sustractivo. El fresado o torneado posterior elimina con precisión las capas rugosas y consigue superficies de alta exactitud.
Las máquinas híbridas que integran fusión láser y mecanizado CNC pueden reducir el ciclo de producción en más de un 30 %, por lo que resultan adecuadas para aplicaciones de alta gama.
Conclusión: mejore sus impresiones 3D con el posprocesado adecuado
Estas técnicas permiten transformar piezas rugosas en productos de calidad profesional. La clave es seleccionar el método según el material, la finalidad y el presupuesto, dando prioridad a la seguridad y la precisión. Empiece con pruebas pequeñas para perfeccionar el proceso. Para una empresa que ofrece servicios de impresión 3D, dominar estas técnicas puede convertirse en una ventaja competitiva.
This post is also available in:


Dejar un comentario
¿Quieres unirte a la conversación?Siéntete libre de contribuir!