
Guía completa para cortar y rectificar aluminio: selección de abrasivos para un metal pastoso
El aluminio es un material esencial en la fabricación moderna, valorado por su ligereza, su excelente relación resistencia-peso y su resistencia a la corrosión. Sin embargo, estas mismas cualidades presentan importantes dificultades durante la fabricación, en especial en las operaciones de corte y rectificado. Su naturaleza relativamente blanda y dúctil hace que sea un metal «pastoso», lo que provoca el embotamiento frecuente de las muelas, una acumulación excesiva de calor y un acabado deficiente cuando se utilizan herramientas inadecuadas. Para trabajar correctamente el aluminio es necesario comprender sus propiedades y seleccionar abrasivos especializados diseñados para superar estos problemas.
Comprender el problema: ¿por qué el aluminio es «pastoso»?
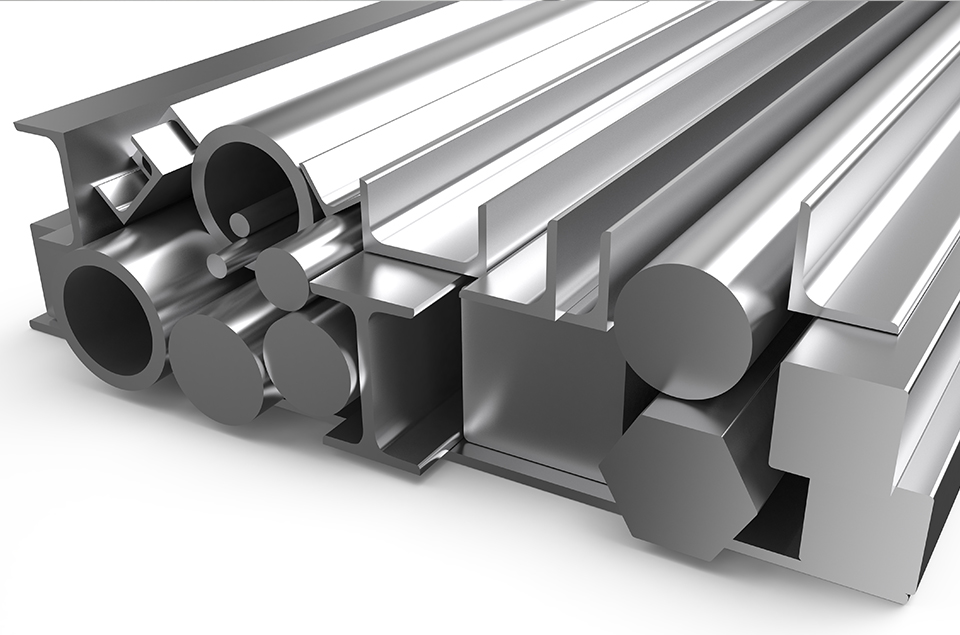
El problema fundamental se encuentra en las propiedades metalúrgicas del aluminio.
- Bajo punto de fusión y alta conductividad térmica:El aluminio funde a unos 660 °C (1220 °F), mientras que su capa de óxido —óxido de aluminio o alúmina— tiene un punto de fusión superior a 2000 °C (3632 °F). Durante el corte o el rectificado, el calor generado por fricción se transmite rápidamente por la pieza de aluminio. No obstante, el calor localizado en la zona de contacto puede ablandar el metal bajo la superficie antes de que se funda. Este material reblandecido y plastificado se adhiere con facilidad a los poros y espacios situados entre los granos de un disco de corte o una muela.
- Ductilidad:El aluminio es muy dúctil: bajo tensión se deforma plásticamente en lugar de fracturarse con limpieza como el hierro fundido o el acero. En vez de separarse en pequeñas virutas, tiende a embadurnarse y soldarse a la superficie de la herramienta abrasiva.
La combinación del reblandecimiento térmico y el embarrado provoca el embotamiento. Una muela cargada pierde eficacia, porque las virutas adheridas impiden que los granos abrasivos afilados entren en contacto con la pieza. Esto produce:
- Mayor generación de calor: la superficie cargada roza con la pieza y genera más fricción.
- Menor eficiencia de corte: el proceso se vuelve más lento y exige mayor presión por parte del operario.
- Acabado superficial deficiente: la superficie queda desgarrada, rayada e irregular.
- Riesgos de seguridad: el exceso de calor y presión puede causar la desintegración de la muela, y el mayor esfuerzo necesario puede provocar la pérdida de control de la herramienta.
La ciencia de la solución: características principales de los abrasivos para aluminio
Para combatir el embotamiento y el sobrecalentamiento, los fabricantes han desarrollado abrasivos con características de diseño específicas.
- Tipo de grano abrasivo

- Alúmina de circonio (ZA): Es el estándar del sector y el abrasivo más recomendado para cortar y rectificar aluminio. Los granos de alúmina de circonio son muy tenaces y duraderos. Además, presentan una característica decisiva de «autoafilado»: al desgastarse, el grano se fractura de forma controlada y deja al descubierto continuamente nuevos filos de corte. Esta renovación evita que los granos se desafilen y vitrifiquen, dos causas principales del calentamiento y el embotamiento.
- Alúmina cerámica: Se utiliza con frecuencia en muelas de centro deprimido de alto rendimiento. Los granos cerámicos son extremadamente duros y se microfracturan de forma parecida a la alúmina de circonio. Destacan en aplicaciones de alta presión y generan menos calor, aunque suelen ser más caros.
- Carburo de silicio (SiC): Es un grano muy afilado y duro, aunque también frágil. Resulta excelente para metales no ferrosos como el aluminio en ciertas aplicaciones, especialmente para acabados finos con discos de fibra de resina o en operaciones de rectificado de banco. Su filo permite obtener un corte limpio con menos desgarro.
Evitar el óxido de aluminio en trabajos pesados: Aunque es común y económico, el óxido de aluminio estándar se desafila rápidamente sobre aluminio. Sus granos se redondean en lugar de autoafilarse, lo que causa embotamiento rápido y exceso de calor. Puede emplearse para desbarbados muy ligeros, pero no para una eliminación agresiva de material.
- Tipo de aglomerante y aditivos: recubrimiento antiembotamiento

El aglomerante mantiene unidos los granos abrasivos. Para el aluminio, son fundamentales tanto su formulación como los recubrimientos añadidos.
- Aglomerantes de resina: En discos de corte y muelas de centro deprimido, el aglomerante destinado al aluminio se formula ligeramente más blando. De este modo, la muela se desgasta y libera los granos al ritmo óptimo, trabajando conjuntamente con el autoafilado de la alúmina de circonio.
- Recubrimientos antiembotamiento: Es la característica más importante de los discos de rectificado y lijado. Estos recubrimientos, normalmente basados en estearatos como el estearato de zinc o de calcio, se aplican a la superficie del abrasivo. El estearato es un compuesto parecido al jabón que funciona como lubricante seco, reduciendo la fricción y el calor en la zona de contacto. Más importante aún, crea una barrera que evita que las virutas blandas y pastosas de aluminio se unan químicamente o se suelden mecánicamente al grano y al soporte. Las virutas se liberan y el disco permanece limpio y frío.
- Diseño de la muela o el disco
- Recubrimiento abierto frente a denso: Los abrasivos para aluminio casi siempre emplean una estructura de recubrimiento abierto. Los granos están más separados y dejan amplios huecos entre ellos. Estos espacios permiten expulsar las virutas largas y voluminosas del aluminio y evitan que se compacten.
- Refuerzo: Los discos de corte y rectificado para aluminio, especialmente los utilizados en amoladoras angulares de alta velocidad, suelen reforzarse con malla de fibra de vidrio. Este refuerzo es esencial para la seguridad, pues aporta la resistencia a la tracción necesaria para evitar que la muela reviente bajo presión lateral.
Guía de selección por producto
A. Corte de aluminio: discos de corte
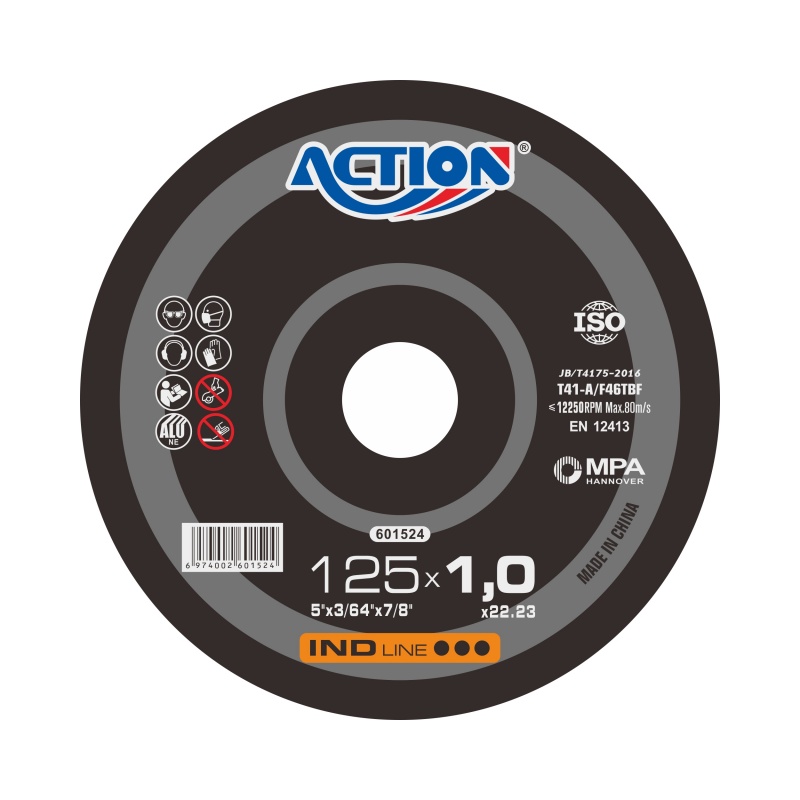
Tipo: discos de corte reforzados con aglomerante de resina (tipo 41 para amoladoras angulares).
Características principales:
- Abrasivo: alúmina de circonio.
- Diseño: fino, reforzado y, a menudo, de estructura abierta.
- Discos especializados: algunos fabricantes ofrecen discos identificados específicamente para aluminio y metales no ferrosos. Suelen incorporar una distribución de grano más abierta y un aglomerante especial para maximizar la evacuación de virutas.
Consejo de selección: no utilice un disco genérico para mampostería o acero. Su estructura es demasiado densa y se embotará casi de inmediato, generando un calor peligroso y perdiendo eficacia.
B. Rectificado y eliminación de material: muelas de centro deprimido

Tipo: muelas de centro deprimido (tipo 27).
Características principales:
- Abrasivo: alúmina de circonio o alúmina cerámica.
- Diseño: patrón de grano abierto y discontinuo. Algunos modelos incluyen centros elevados o diseños especiales para aumentar el flujo de aire y la evacuación de virutas.
- Antiembotamiento: aunque no llevan un recubrimiento como los discos de lijado, el aglomerante y la estructura del grano se diseñan para resistir la carga.
Aplicación: eliminación pesada de soldaduras, biselado y rectificado superficial agresivo. Utilice siempre la guarda y mantenga un ángulo de 5 a 15 grados respecto a la pieza.
C. Acabado y difuminado: discos de láminas y discos de fibra
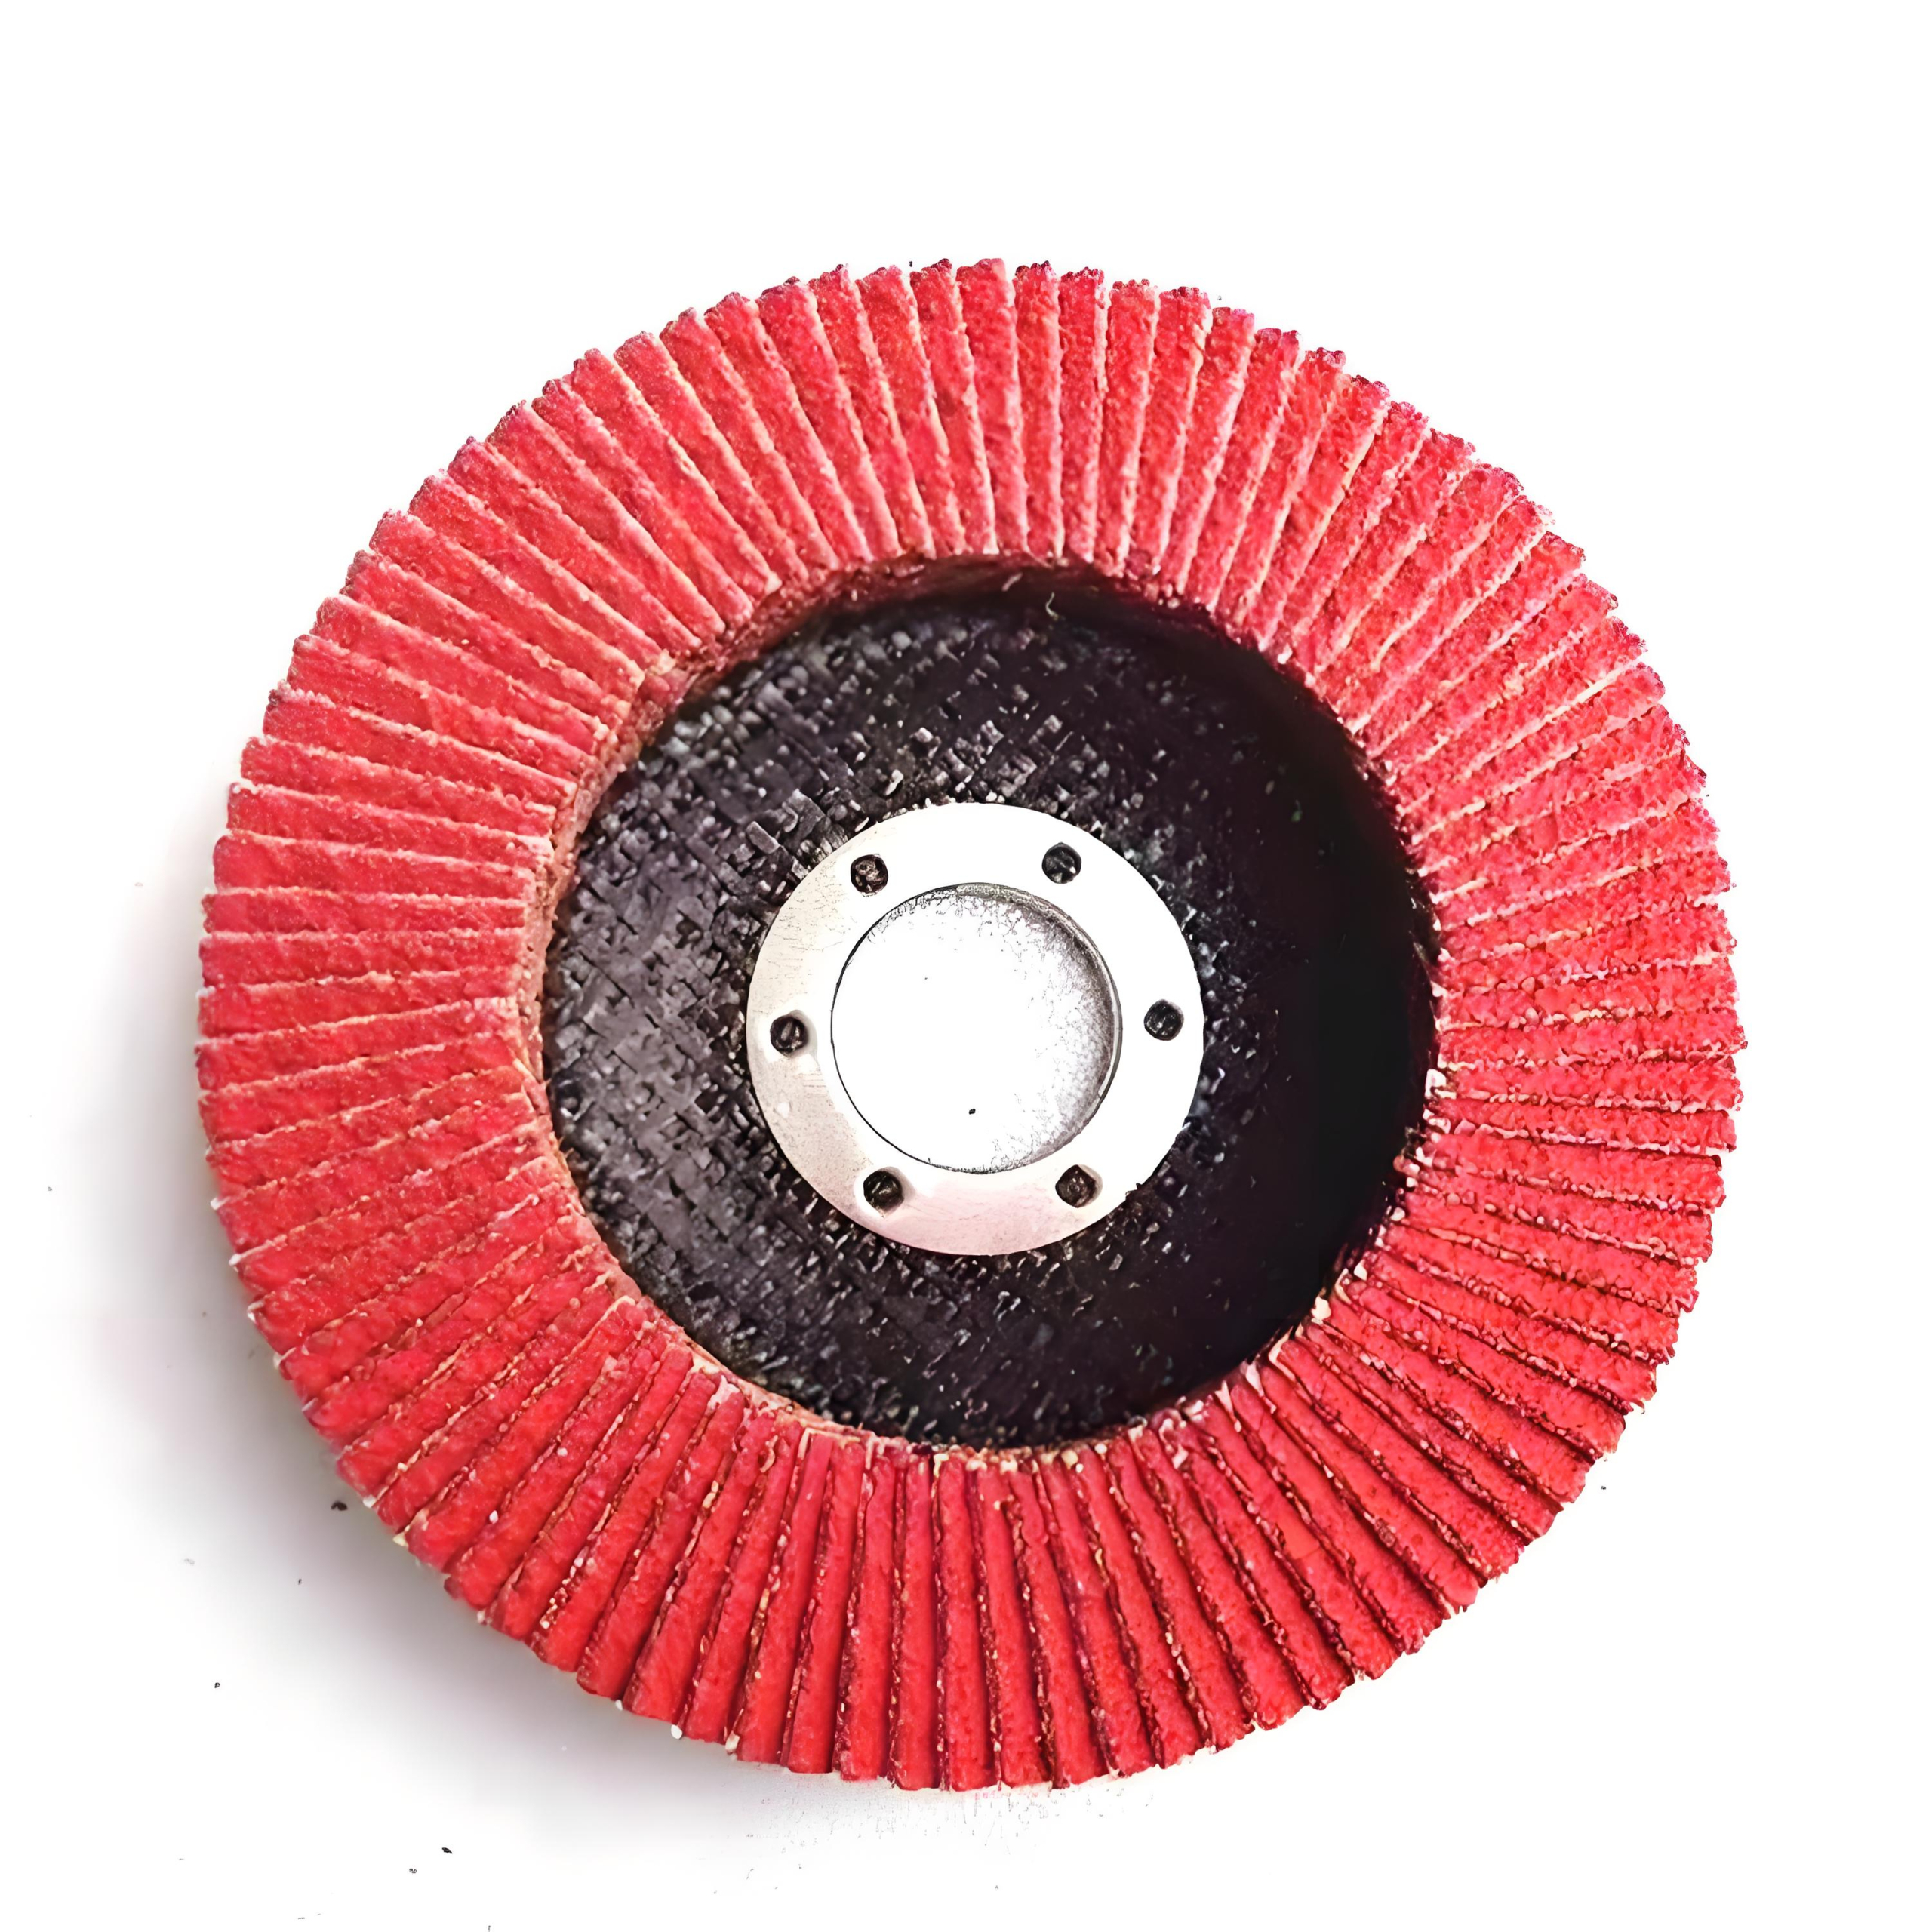
Discos de láminas:
Construcción: láminas superpuestas de tela abrasiva.
Abrasivo: la alúmina de circonio es el estándar de rendimiento.
Soporte: tela o poliéster.
Función antiembotamiento: las láminas están impregnadas con un recubrimiento de estearato. Esto las hace especialmente eficaces sobre aluminio, ya que las láminas flexibles se adaptan a la superficie y el recubrimiento impide la carga. Son excelentes para difuminar, desbarbar y obtener un acabado uniforme.
Discos de fibra de resina (discos de lijado):
Abrasivo: carburo de silicio o alúmina de circonio.
Característica principal: es esencial un recubrimiento abundante de estearato antiembotamiento. A menudo se identifican en blanco, azul o rojo para indicar su uso en metales no ferrosos.
Aplicación: ideales para lijadoras roto-orbitales y amoladoras rectas en acabados más finos, eliminación de arañazos ligeros y preparación de superficies antes de pintar.
D. Lijado de contornos y acabado: abrasivos no tejidos y bandas

Abrasivos no tejidos (tipo Scotch-Brite™): son estructuras abiertas similares a una red, formadas por filamentos de nailon impregnados con mineral abrasivo, normalmente carburo de silicio. Son flexibles y excelentes para desbarbado ligero, redondeo de cantos y aplicación de un acabado satinado uniforme o aspecto cepillado sobre aluminio. Su estructura abierta resiste el embotamiento de forma natural.
Bandas abrasivas para máquinas estacionarias: en operaciones a gran escala se emplean bandas abrasivas anchas. Por lo general están recubiertas de carburo de silicio y una alta carga de estearato para gestionar el gran volumen de virutas de aluminio.
Buenas prácticas de uso y seguridad
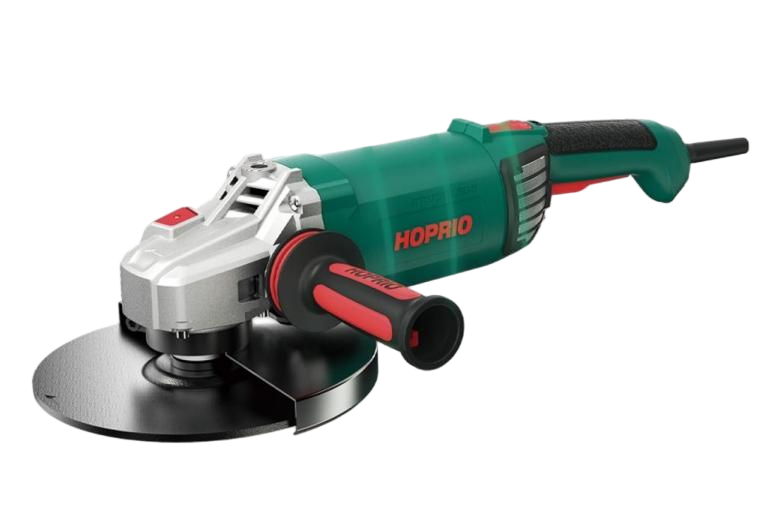
Seleccionar la herramienta correcta es solo la mitad del trabajo. La técnica adecuada es igual de importante.
- Dejar que la herramienta trabaje:Aplicar una presión excesiva es la forma más rápida de generar calor y embotar la muela. Utilice una presión ligera y permita que el abrasivo afilado y de corte libre elimine el material.
- Usar la velocidad correcta (RPM):Nunca supere la velocidad máxima indicada en la muela. Una herramienta que funcione a menor velocidad suele ser más segura para aluminio porque genera menos calor.
- Mantener un ángulo constante:Para rectificar, utilice un ángulo poco pronunciado. Para cortar, mantenga el disco recto.
- La seguridad es prioritaria:
- Los EPI son obligatorios: utilice siempre gafas de seguridad, pantalla facial, guantes resistentes y protección auditiva.
- Protección respiratoria: el polvo de aluminio irrita las vías respiratorias y, en concentraciones elevadas, puede ser combustible. Utilice un respirador para partículas aprobado por NIOSH y asegure una ventilación o extracción de polvo adecuada.
- Uso de la guarda: utilice siempre la guarda de la amoladora angular. Es la primera línea de defensa en caso de fallo de la muela.
Conclusión
Cortar y rectificar aluminio correctamente no consiste en aplicar más fuerza, sino en elegir de forma más inteligente. Al comprender el carácter pastoso del aluminio y seleccionar abrasivos diseñados para combatirlo —granos autoafilables de alúmina de circonio, estructuras abiertas y recubrimientos de estearato antiembotamiento— es posible trabajar con eficiencia, menor temperatura y seguridad, obteniendo además un acabado superior. Invertir en el disco de corte, la muela o el disco de láminas adecuado es invertir en productividad, calidad y, sobre todo, seguridad.
This post is also available in:


Dejar un comentario
¿Quieres unirte a la conversación?Siéntete libre de contribuir!