
Detrás del filo: proceso de fabricación de precisión de discos de corte de corindón marrón
Meta descripción: conozca en detalle el proceso de fabricación de los discos de corte de corindón marrón, desde la selección de materias primas hasta las pruebas de calidad. Descubra cómo estas herramientas abrasivas garantizan un corte de alto rendimiento en metal, piedra y hormigón. 
Introducción
Los discos de corte de corindón marrón se utilizan ampliamente para cortar metal, piedra y hormigón. Su dureza y resistencia al desgaste los hacen adecuados para operaciones de corte intensivas. El proceso de producción incluye múltiples etapas, desde la preparación de las materias primas hasta la inspección final de calidad. A continuación se presenta una visión completa del proceso de fabricación. 
Preparación de materias primas
Grano de corindón marrón: conocido por su dureza y durabilidad, el corindón marrón es el abrasivo principal. El tamaño de grano puede personalizarse según las necesidades del producto, desde F14 hasta F120.
Refuerzo: normalmente fabricado con tela de fibra, malla de acero o red metálica, mejora la resistencia y la tenacidad del disco. Los materiales reforzados con fibra o acero son los más habituales.
Aglutinante: la resina, por ejemplo resina fenólica, o los aglutinantes metálicos o cerámicos fijan el grano de corindón al refuerzo y mantienen la integridad del disco durante el uso. Los aglutinantes de resina son los más comunes.
Aditivos: pueden incorporarse endurecedores, antioxidantes o agentes antidesgaste para mejorar el rendimiento. 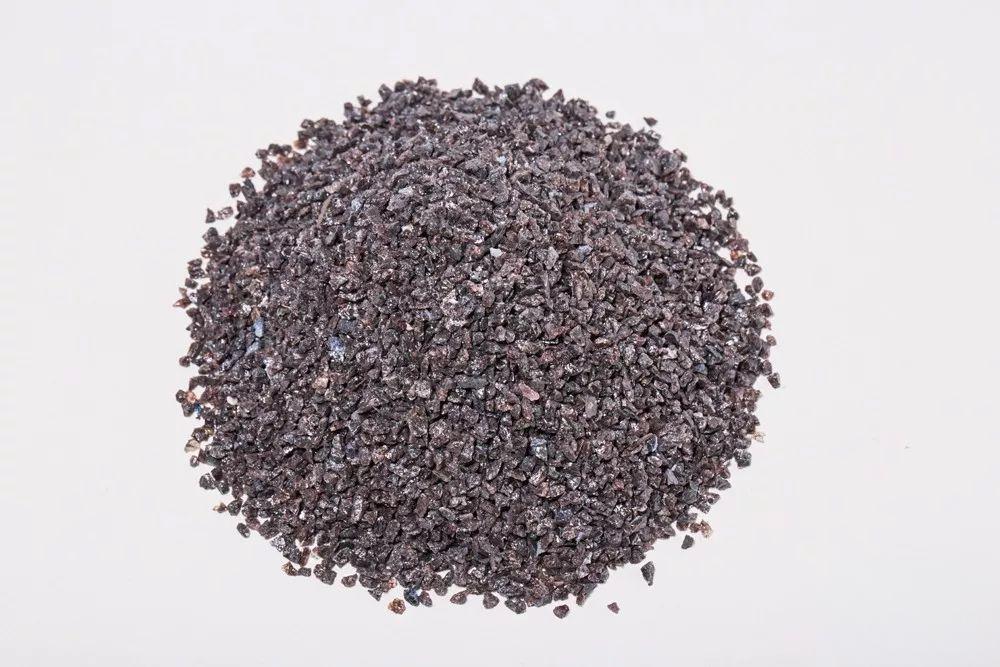
Cribado y mezcla del grano
Cribado: el corindón marrón se criba para conseguir un tamaño uniforme conforme a las especificaciones de diseño. Se eliminan las partículas demasiado grandes o pequeñas para mantener la eficiencia de corte.
Mezcla: el grano, el aglutinante y los aditivos se mezclan en proporciones precisas, garantizando una distribución homogénea y evitando un rendimiento irregular.
Recubrimiento y prensado
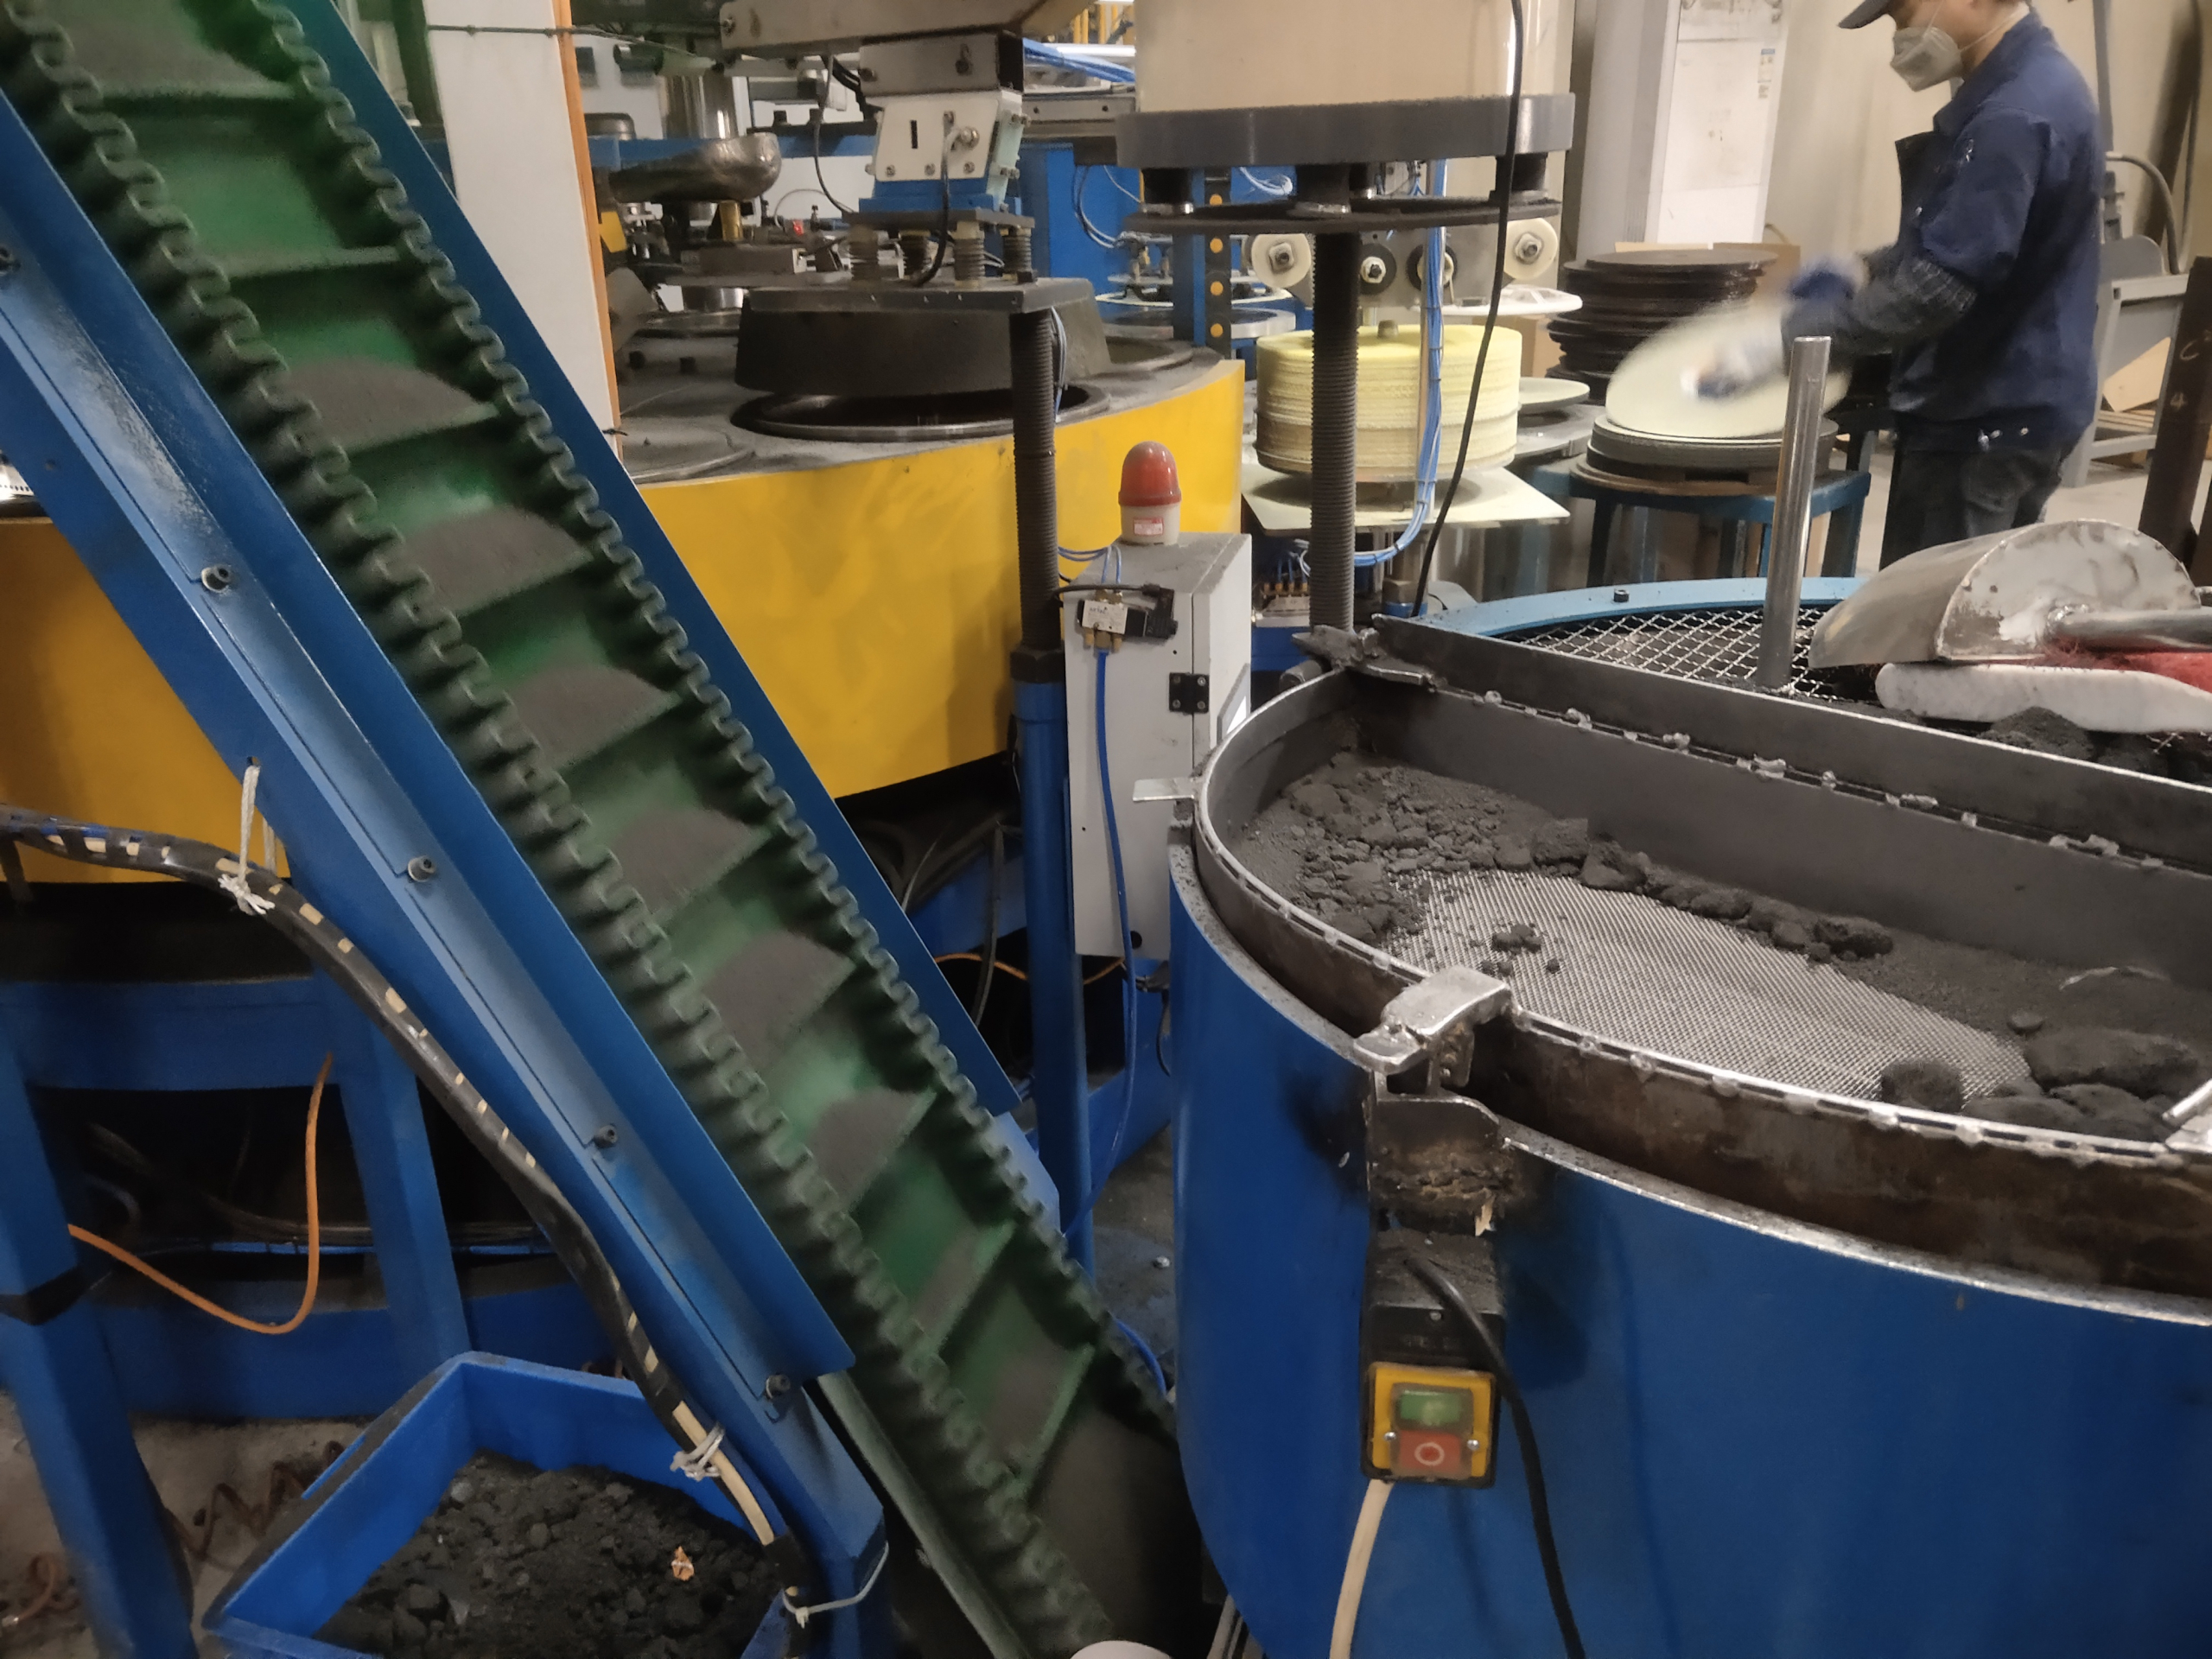
Recubrimiento: la mezcla de grano y aglutinante se aplica sobre el refuerzo, normalmente tela de fibra o malla metálica, para reforzar la estructura del disco.
Prensado: el refuerzo revestido y la mezcla se introducen en un molde y se compactan con una prensa hidráulica. La presión controlada garantiza una distribución y adhesión uniformes del grano sin dañar el refuerzo.
Secado y curado
Secado: los discos prensados se secan a baja temperatura para eliminar el exceso de humedad y disolventes sin dañar el refuerzo ni el aglutinante.
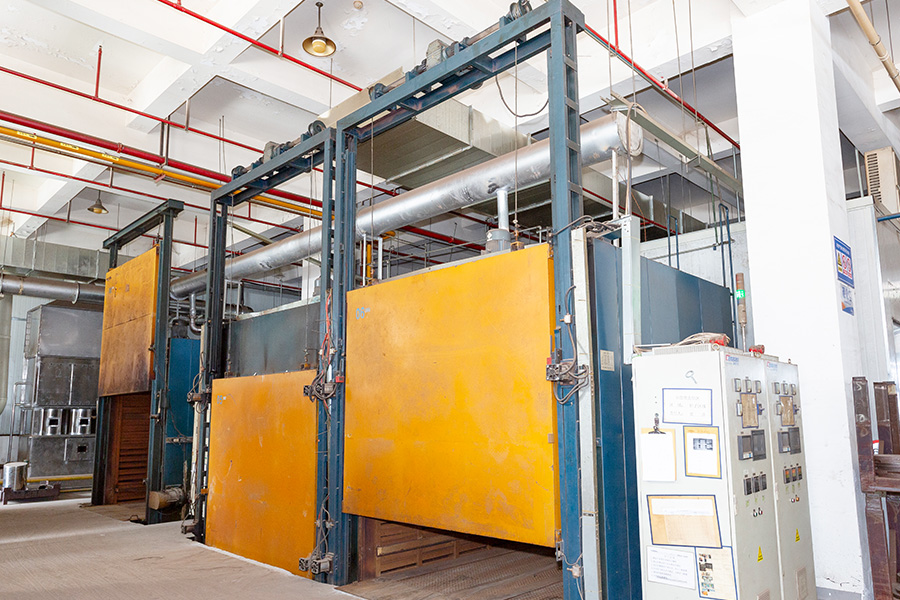
Curado: después del secado, los discos con aglutinante de resina se someten a curado. Se calientan a 150–180 °C para endurecer el aglutinante y garantizar la durabilidad y estabilidad estructural. El tiempo depende de las especificaciones del disco y del tipo de aglutinante.
Enfriamiento y desmoldeo
Enfriamiento: los discos curados se enfrían gradualmente hasta alcanzar la temperatura ambiente para evitar grietas causadas por tensiones térmicas.
Desmoldeo: los discos enfriados se extraen de los moldes y se inspeccionan para detectar grietas, defectos o granos sueltos.
Recorte y acabado dimensional
Recorte: los bordes irregulares se alisan con máquinas de desbaste o equipos de recorte para garantizar la planitud y una buena apariencia.
Acabado dimensional: los discos se ajustan a las especificaciones finales, como diámetro y espesor, mediante métodos de precisión como perforación o corte láser.
Inspección de calidad
Inspección visual: comprobación de grietas, deformaciones o granos sueltos.
Prueba de dureza: verificación de la capacidad del disco para soportar las tareas de corte.
Prueba de resistencia al desgaste: ensayos de laboratorio para evaluar la durabilidad durante el uso.
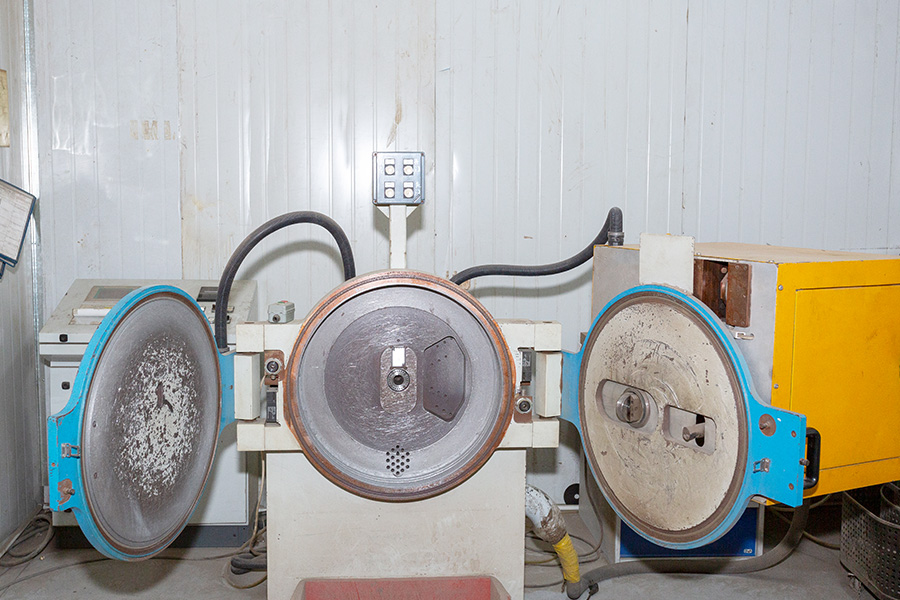
Prueba de equilibrio: equipos especializados garantizan el equilibrio del disco para evitar vibraciones durante el funcionamiento.
Prueba de resistencia al impacto: confirmación de que el disco soporta el corte a alta velocidad sin fracturarse.
Embalaje y almacenamiento
Embalaje: los discos aprobados se embalan según los requisitos del cliente en bolsas de plástico, cajas de cartón o cajas de madera para evitar daños durante el transporte.
Almacenamiento: los discos se guardan en lugares secos y bien ventilados, protegidos de la humedad y las altas temperaturas que pueden degradar su calidad. Los discos con liga de resina deben mantenerse alejados de la luz solar directa y de ambientes húmedos para conservar la estabilidad del aglutinante.

Conclusión
La producción de discos de corte de corindón marrón incluye la selección de materias primas, mezcla, recubrimiento, prensado, curado, acabado y rigurosas pruebas de calidad. Cada etapa es crítica, ya que cualquier desviación puede afectar al rendimiento y la vida útil. Un control estricto del proceso y unas inspecciones completas garantizan eficiencia, estabilidad y seguridad en las aplicaciones de corte.
This post is also available in:


Dejar un comentario
¿Quieres unirte a la conversación?Siéntete libre de contribuir!