
За режущей кромкой: точный процесс производства отрезных кругов из коричневого электрокорунда
Мета-описание: изучите подробный процесс производства отрезных кругов из коричневого электрокорунда — от выбора сырья до испытаний качества. Узнайте, как эти абразивные инструменты обеспечивают эффективную резку металла, камня и бетона. 
Введение
Отрезные круги из коричневого электрокорунда широко применяются для резки металла, камня и бетона. Высокая твёрдость и износостойкость делают их подходящими для интенсивных операций. Производственный процесс включает несколько этапов — от подготовки сырья до окончательного контроля качества. Ниже приведён подробный обзор технологии изготовления. 
Подготовка сырья
Зерно коричневого электрокорунда: коричневый электрокорунд отличается твёрдостью и долговечностью и является основным абразивным материалом. Зернистость можно адаптировать к требованиям конкретного изделия в диапазоне от F14 до F120.
Армирующая основа: обычно изготавливается из стеклосетки, стальной сетки или металлической сетчатой основы и повышает прочность и ударную вязкость круга. Наиболее распространены материалы с волоконным или стальным армированием.
Связующее: смола, например фенольная, металлическая или керамическая связка закрепляет зерно на основе и обеспечивает целостность круга в работе. Чаще всего применяется бакелитовая связка.
Добавки: для улучшения характеристик могут использоваться отвердители, антиоксиданты и противоизносные компоненты. 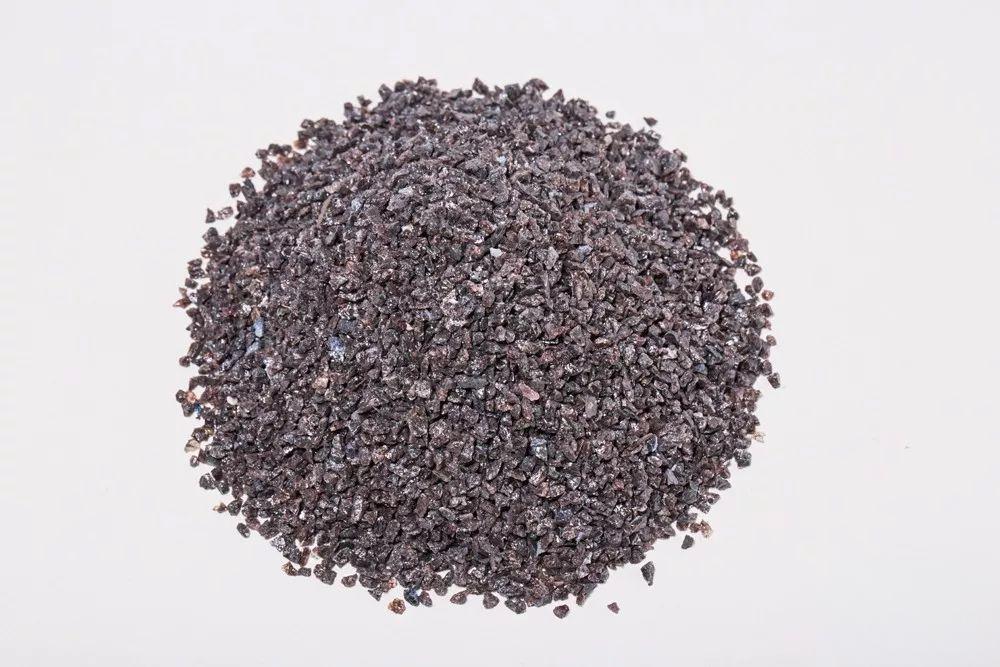
Просеивание и смешивание зерна
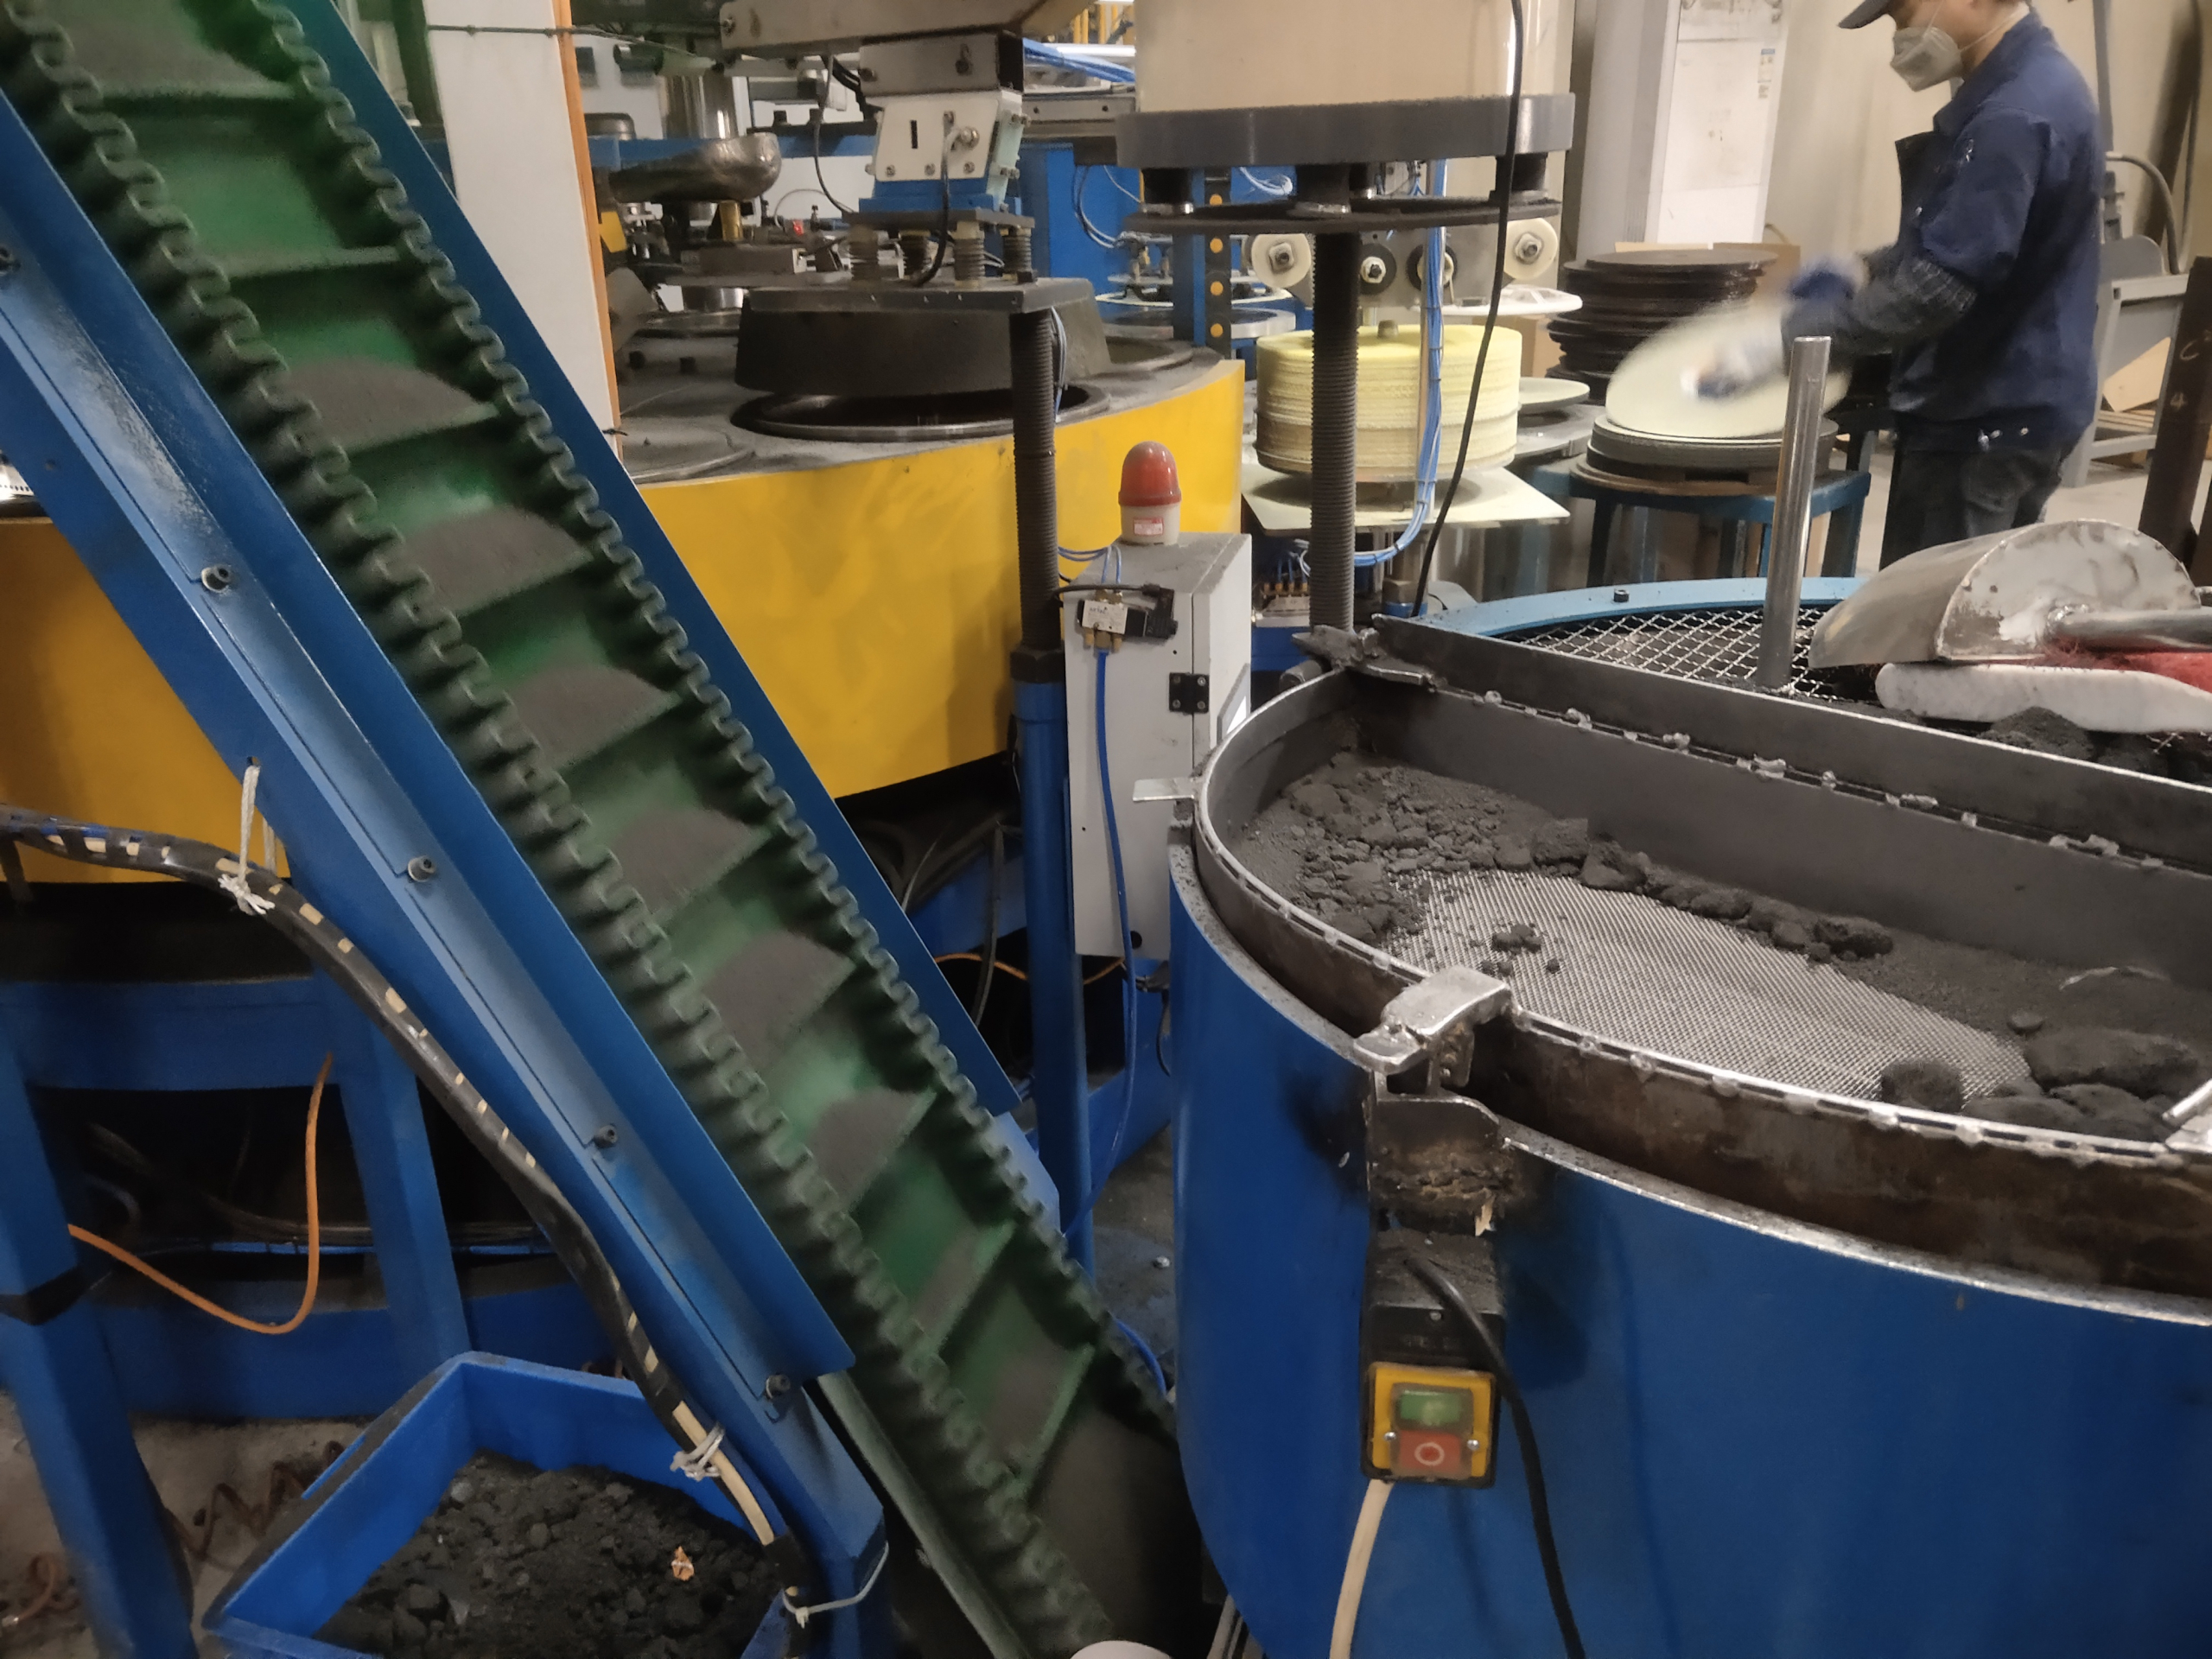
Просеивание: зерно просеивают для получения однородного размера, соответствующего техническим требованиям. Слишком крупные и слишком мелкие частицы удаляются, чтобы сохранить эффективность резания.
Смешивание: абразивное зерно, связующее и добавки смешиваются в точных пропорциях для равномерного распределения и стабильной режущей способности.
Нанесение смеси и прессование
Нанесение: смесь зерна и связующего распределяется по армирующей основе, обычно стеклосетке или металлической сетке, чтобы усилить конструкцию круга.
Прессование: армирующая основа и смесь помещаются в пресс-форму и уплотняются гидравлическим прессом. Контролируемое давление обеспечивает равномерное распределение и сцепление зерна без повреждения основы.
Сушка и термообработка
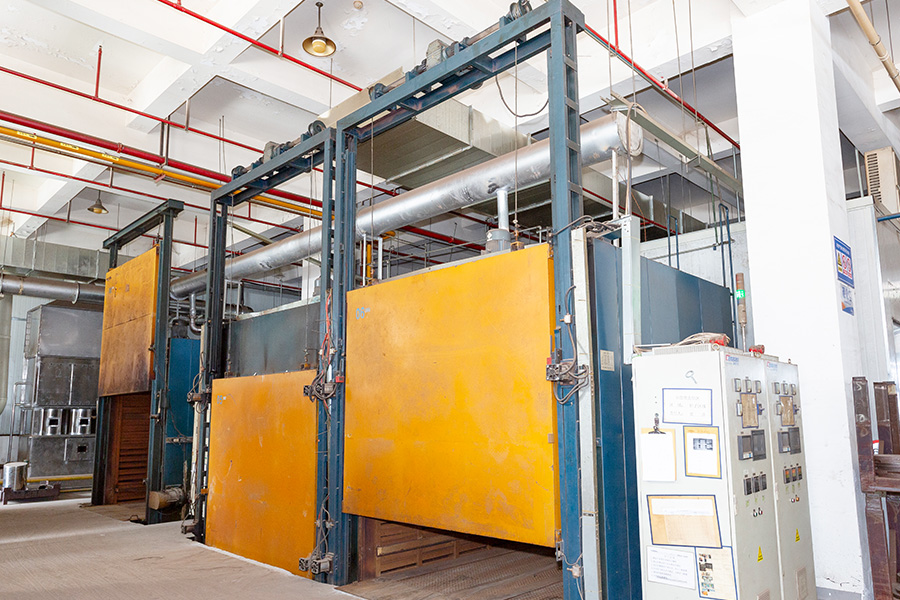
Сушка: спрессованные круги сушат при невысокой температуре для удаления излишней влаги и растворителей, не повреждая основу и связующее.
Термообработка: после сушки круги на бакелитовой связке проходят отверждение. Их нагревают до 150–180 °C, чтобы связующее затвердело и обеспечило долговечность и стабильность конструкции. Продолжительность зависит от характеристик круга и типа связки.
Охлаждение и извлечение из формы
Охлаждение: после термообработки круги постепенно охлаждают до комнатной температуры, предотвращая трещины из-за термических напряжений.
Извлечение из формы: охлаждённые круги снимают с пресс-форм и проверяют на трещины, дефекты и плохо закреплённое зерно.
Обработка кромок и доведение размеров
Обработка кромок: неровные края выравнивают на шлифовальном или обрезном оборудовании, обеспечивая плоскостность и аккуратный внешний вид.
Доведение размеров: круги обрабатывают до окончательных размеров, включая диаметр и толщину, с использованием точного сверления, лазерной резки или других методов.
Контроль качества
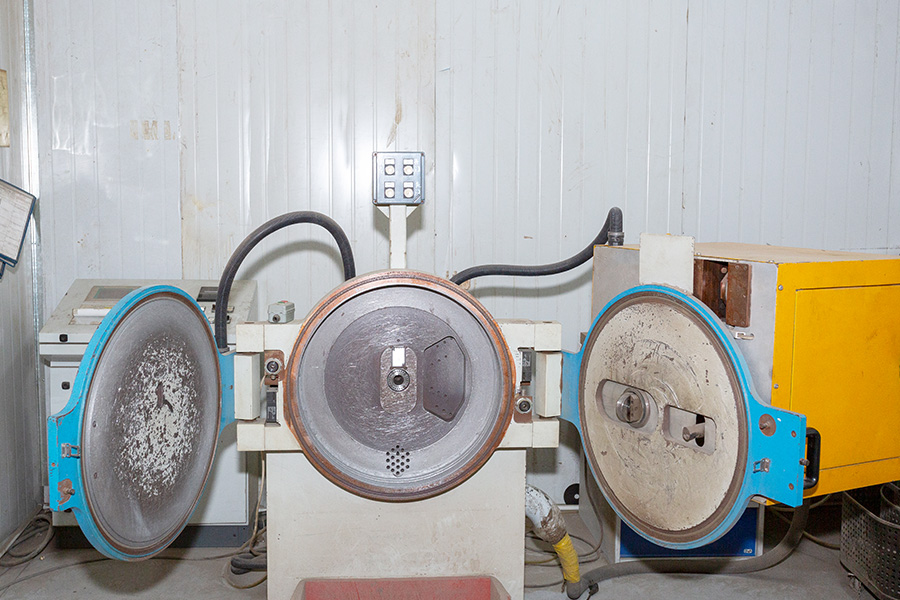
Визуальный контроль: проверка на трещины, деформации и плохо закреплённое зерно.
Проверка твёрдости: определение способности круга выдерживать заданные режимы резки.
Испытание износостойкости: лабораторная оценка долговечности круга во время работы.
Проверка баланса: специализированное оборудование контролирует баланс, чтобы исключить вибрацию при вращении.
Испытание на ударную прочность: подтверждение способности круга выдерживать высокоскоростную резку без разрушения.
Упаковка и хранение
Упаковка: прошедшие контроль круги упаковывают в соответствии с требованиями клиента в пластиковые пакеты, картонные коробки или деревянные ящики, чтобы предотвратить повреждение при перевозке.
Хранение: круги хранят в сухих, хорошо проветриваемых помещениях, защищённых от влаги и высокой температуры. Круги на бакелитовой связке следует беречь от прямого солнечного света и высокой влажности для сохранения стабильности связующего.

Заключение
Производство отрезных кругов из коричневого электрокорунда включает выбор сырья, смешивание, нанесение смеси, прессование, термообработку, финишную обработку и строгие испытания качества. Каждый этап критически важен, поскольку любое отклонение может повлиять на рабочие характеристики и ресурс круга. Жёсткий контроль процесса и полная система испытаний обеспечивают эффективность, стабильность и безопасность при резке.
This post is also available in:


Ответить
Хотите присоединиться к обсуждению?Не стесняйтесь вносить свой вклад!