
Dans les coulisses du tranchant : fabrication de précision des disques à tronçonner en corindon brun
Méta-description : découvrez en détail le procédé de fabrication des disques à tronçonner en corindon brun, depuis la sélection des matières premières jusqu’aux essais qualité. Comprenez comment ces outils abrasifs garantissent une coupe performante du métal, de la pierre et du béton. 
Introduction
Les disques à tronçonner en corindon brun sont largement utilisés pour couper le métal, la pierre et le béton. Leur dureté et leur résistance à l’usure les rendent adaptés aux opérations de coupe intensives. Leur production comprend de nombreuses étapes, de la préparation des matières premières jusqu’au contrôle qualité final. Voici une présentation complète du procédé de fabrication. 
Préparation des matières premières
Grain de corindon brun : reconnu pour sa dureté et sa durabilité, le corindon brun constitue l’abrasif principal. La granulométrie peut être adaptée aux besoins du produit, de F14 à F120.
Renfort : généralement fabriqué en toile de fibres, treillis d’acier ou grille métallique, le renfort améliore la résistance et la ténacité du disque. Les matériaux renforcés de fibres ou d’acier sont les plus courants.
Liant : une résine, par exemple une résine phénolique, un liant métallique ou un liant céramique fixe les grains de corindon au renfort et assure l’intégrité du disque pendant son utilisation. Les liants résine sont les plus répandus.
Additifs : des additifs chimiques, tels que des durcisseurs, antioxydants ou agents anti-usure, peuvent être incorporés pour améliorer les performances. 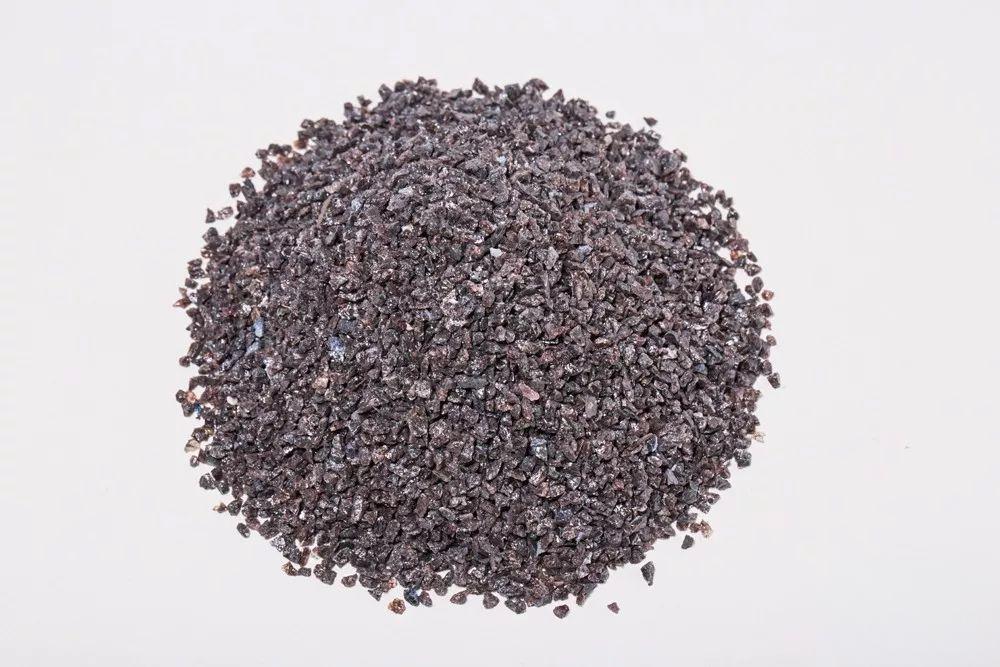
Tamisage et mélange des grains
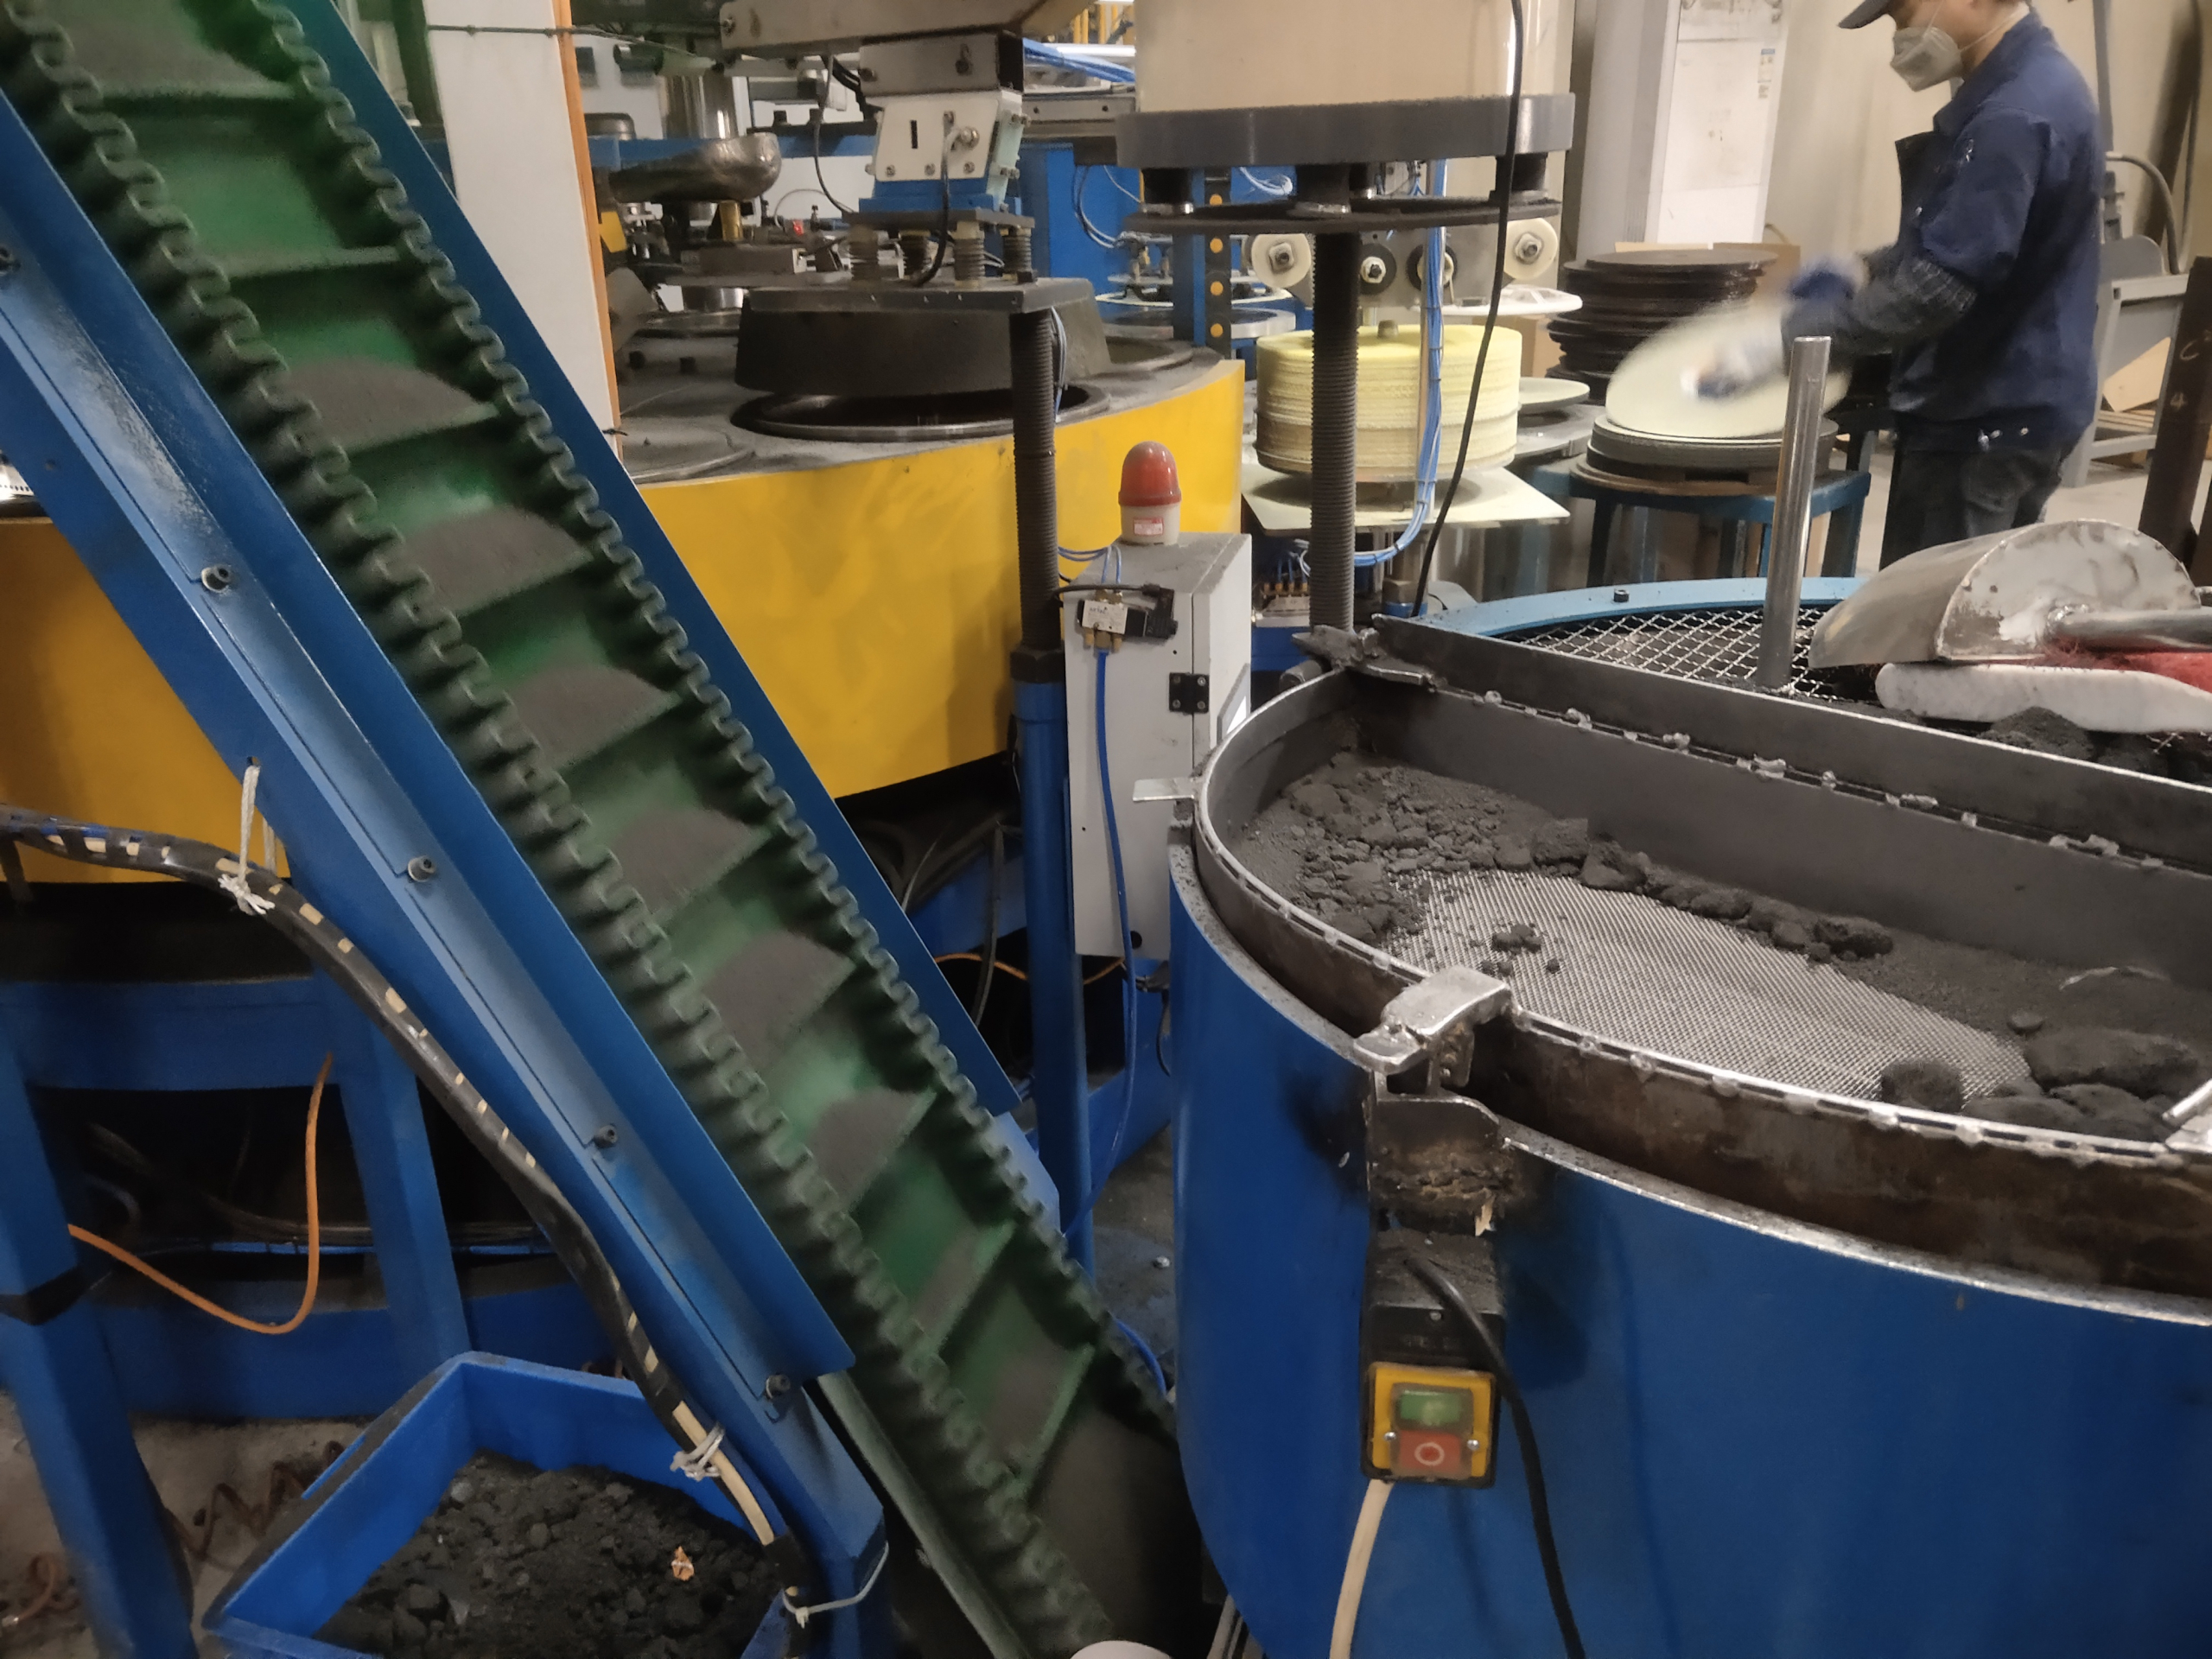
Tamisage : le corindon brun est tamisé afin d’obtenir une granulométrie uniforme conforme aux spécifications. Les grains trop gros ou trop fins sont éliminés pour préserver l’efficacité de coupe.
Mélange : le grain, le liant et les additifs sont dosés et mélangés avec précision afin d’assurer une répartition homogène et d’éviter des performances de coupe irrégulières.
Enduction et pressage
Enduction : le mélange de grain et de liant est appliqué sur le renfort, généralement une toile de fibres ou un treillis métallique, afin de renforcer la structure du disque.
Pressage : le renfort enduit et le mélange sont placés dans un moule puis comprimés par une presse hydraulique. La pression contrôlée compacte les matériaux et assure une distribution et une adhérence uniformes du grain sans endommager le renfort.
Séchage et cuisson
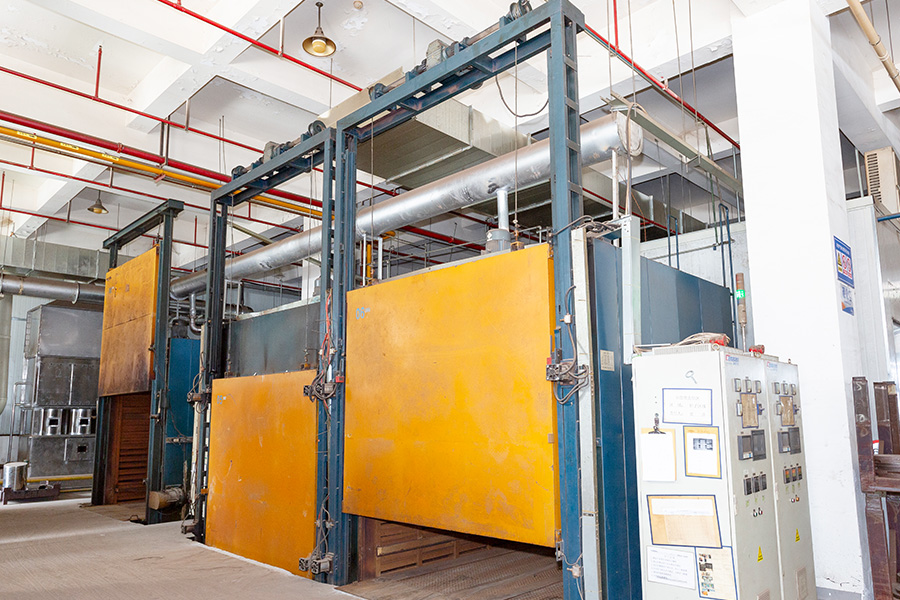
Séchage : les disques pressés sont séchés à basse température afin d’éliminer l’excès d’humidité et de solvants sans endommager le renfort ni le liant.
Cuisson : les disques à liant résine sont ensuite cuits. Ils sont chauffés entre 150 et 180 °C pour durcir le liant et assurer la durabilité et la stabilité structurelle. Le temps de cuisson dépend des caractéristiques du disque et du type de liant.
Refroidissement et démoulage
Refroidissement : les disques cuits sont refroidis progressivement jusqu’à température ambiante afin d’éviter les fissures dues aux contraintes thermiques.
Démoulage : les disques refroidis sont retirés des moules puis contrôlés afin de détecter les fissures, défauts ou grains mal fixés.
Ébavurage et mise aux dimensions
Ébavurage : les bords irréguliers sont rectifiés à l’aide de machines de meulage ou d’équipements de finition pour garantir la planéité et la qualité visuelle.
Mise aux dimensions : les disques sont usinés aux dimensions finales, notamment le diamètre et l’épaisseur, à l’aide de méthodes de précision telles que le perçage ou la découpe laser.
Contrôle qualité
Contrôle visuel : vérification de l’absence de fissures, déformations ou grains détachés.
Essai de dureté : mesure de la capacité du disque à supporter les opérations de coupe.
Essai de résistance à l’usure : tests en laboratoire pour évaluer la durabilité pendant l’utilisation.
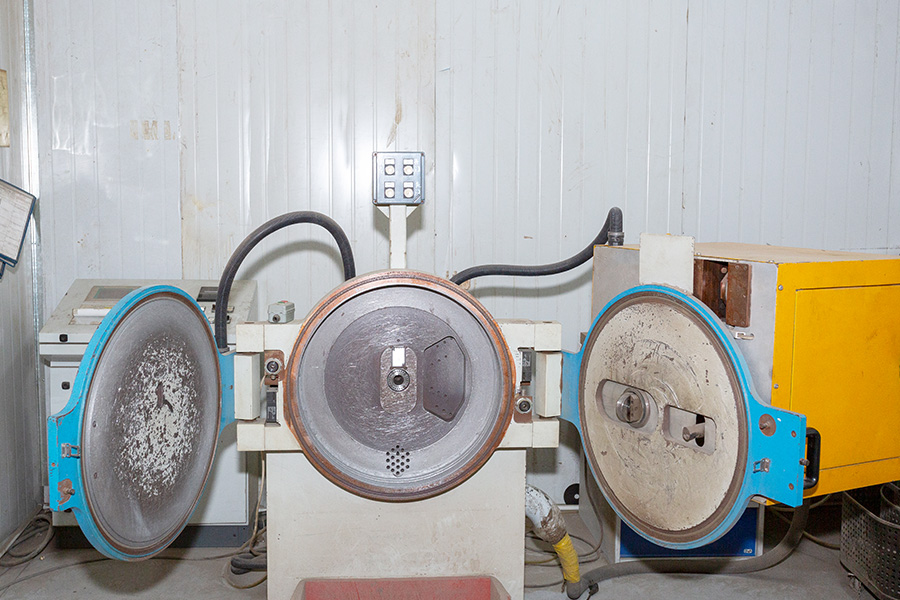
Contrôle d’équilibrage : des équipements spécialisés vérifient l’équilibre du disque afin d’éviter les vibrations en fonctionnement.
Essai de résistance aux chocs : validation de la capacité du disque à supporter une coupe à grande vitesse sans rupture.
Emballage et stockage
Emballage : les disques conformes sont conditionnés selon les exigences du client dans des sachets plastiques, cartons ou caisses en bois afin d’éviter les dommages pendant le transport.
Stockage : les disques sont conservés dans des locaux secs et bien ventilés, à l’abri de l’humidité et des températures élevées susceptibles de dégrader leur qualité. Les disques à liant résine doivent être protégés du soleil direct et des environnements humides afin de préserver la stabilité du liant.

Conclusion
La fabrication des disques à tronçonner en corindon brun comprend la sélection des matières premières, le mélange, l’enduction, le pressage, la cuisson, la finition et des contrôles qualité rigoureux. Chaque étape est essentielle, car toute anomalie peut affecter les performances et la durée de vie du disque. Un contrôle strict des procédés et des inspections complètes garantissent efficacité, stabilité et sécurité pendant les opérations de coupe.
This post is also available in:


Laisser un commentaire
Rejoindre la discussion?N’hésitez pas à contribuer !