
Comment polir des pièces imprimées en 3D pour obtenir une finition miroir
Dans un environnement de fabrication en évolution rapide, l’impression 3D se distingue par sa flexibilité et ses possibilités de personnalisation. Elle permet aux concepteurs et aux ingénieurs de transformer rapidement des idées en modèles physiques, avec des applications dans l’automobile, le médical et l’aéronautique. Toutefois, les pièces brutes présentent souvent une surface rugueuse, des lignes de couches visibles ou des défauts incompatibles avec les exigences professionnelles. Le post-traitement devient alors indispensable. Des traitements de surface ciblés permettent d’améliorer considérablement l’aspect, les performances mécaniques et la fonctionnalité d’une pièce. Cet article présente plusieurs techniques éprouvées pour obtenir une surface lisse, avec des conseils pratiques destinés aux débutants comme aux professionnels.
Pourquoi les pièces imprimées en 3D ont-elles besoin d’un post-traitement ?
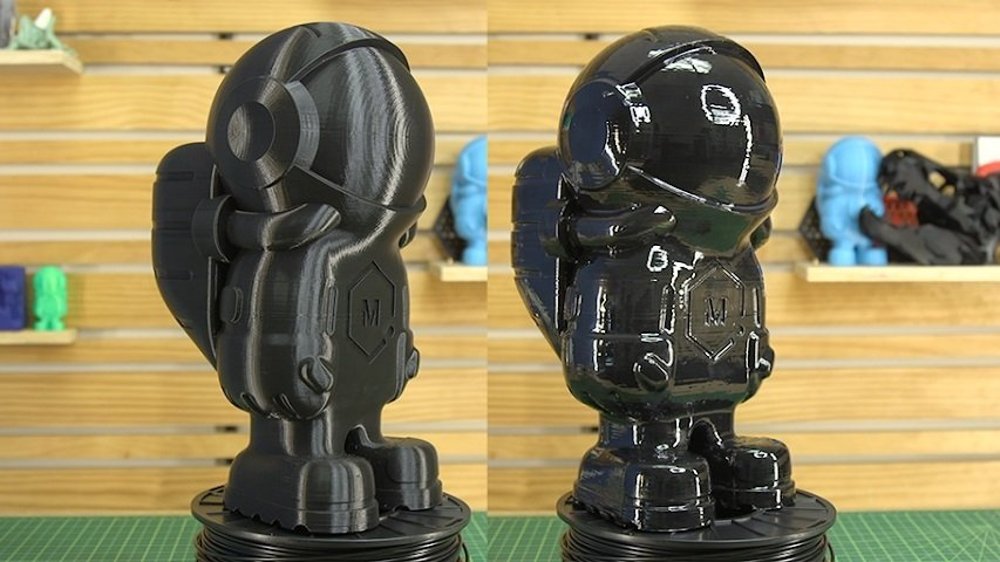
L’impression 3D repose sur une fabrication couche par couche, qu’il s’agisse du dépôt de fil fondu FDM, de la stéréolithographie SLA ou du frittage sélectif par laser SLS. Ce procédé laisse inévitablement des lignes microscopiques ou une texture granuleuse. Selon les données du secteur, la rugosité des pièces non traitées atteint généralement une valeur Ra de 10 à 50 microns, tandis qu’un post-traitement peut la ramener sous 1 micron et produire une finition proche du miroir.
Le post-traitement remplit plusieurs fonctions : éliminer les lignes de couches, lisser les surfaces, améliorer la résistance à la corrosion, affiner la précision dimensionnelle et préparer les pièces à la peinture ou à l’assemblage. Le choix de la méthode dépend du matériau, plastique, métal ou résine, de la complexité de la pièce et du budget. Examinons les techniques les plus efficaces.

1. Ponçage manuel ou mécanique : une méthode simple et efficace
Le ponçage est la technique de post-traitement la plus accessible et la plus économique, notamment pour les pièces en plastique et en résine. Il retire physiquement les défauts afin de créer une surface uniforme et lisse.
Commencez avec les outils adaptés : un papier abrasif grossier de grain 80 à 120 pour supprimer les principales lignes, puis des grains progressivement plus fins, de 400 à 2000, pour le polissage. Le ponçage manuel convient aux petites pièces, tandis qu’une ponceuse électrique ou un tonneau vibrant accélère le traitement de séries.
Étapes :
Nettoyer la pièce : utiliser de l’alcool ou un produit doux pour éliminer les résidus d’impression.
Ponçage grossier : poncer doucement dans le sens des couches pour éviter les déformations.
Ponçage intermédiaire : poncer à l’eau afin de réduire la poussière et d’améliorer la douceur.
Polissage fin : appliquer une pâte à polir avec un chiffon pour obtenir une surface brillante.
Conseil essentiel : contrôlez les dimensions pendant le ponçage. Pour une pièce à tolérance serrée, par exemple ±0,1 mm, prévoyez une surépaisseur de 0,2 à 0,5 mm afin d’éviter un enlèvement excessif qui pourrait affaiblir ou déformer les parois minces. Le ponçage demande du temps, mais sa polyvalence le rend idéal pour les projets individuels.

2. Sablage et grenaillage : amélioration professionnelle des pièces métalliques
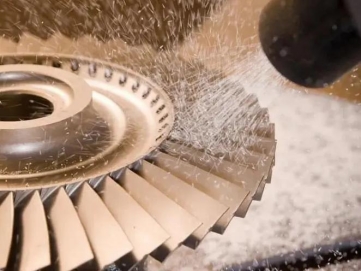
Pour les pièces métalliques imprimées en 3D, notamment en aluminium, titane ou acier inoxydable, le sablage et le grenaillage sont particulièrement efficaces. Ces procédés projettent des particules à grande vitesse pour affiner la surface.
Le sablage utilise des médias abrasifs, tels que l’oxyde d’aluminium ou les billes de verre, pour éliminer l’oxydation et lisser les textures rugueuses. Il convient à l’amélioration esthétique et à la préparation avant revêtement, et peut traiter des géométries complexes sans endommager les structures internes. Le grenaillage utilise des billes métalliques pour créer des contraintes de compression, ce qui augmente la résistance à la fatigue et à la fissuration. Cette technique est courante dans l’aéronautique.
Équipement : une cabine de sablage ou une machine de grenaillage professionnelle est nécessaire, ainsi que des équipements de protection contre l’inhalation de poussières. Réglez la pression, généralement de 50 à 100 psi, et la taille du média, de 100 à 300 mesh, pour éviter d’endommager la surface.
Ces méthodes sont plus rapides que le ponçage, souvent quelques minutes par pièce, et peuvent être automatisées, mais elles nécessitent un investissement initial plus élevé. Un fournisseur automobile a par exemple ramené la rugosité de Ra 20 microns à Ra 5 microns grâce au sablage, améliorant ainsi l’aspect du produit.
3. Polissage vibrant et en tonneau : idéal pour le traitement en série
Pour traiter plusieurs pièces simultanément, le polissage vibrant et le polissage en tonneau constituent d’excellentes solutions. Ils utilisent un mouvement mécanique et des médias abrasifs, tels que des éléments céramiques ou plastiques, pour créer un frottement et uniformiser les surfaces.
Lors du polissage vibrant, les pièces sont placées dans une cuve vibrante avec les médias et un lubrifiant. Les vibrations à haute fréquence, plusieurs milliers par minute, éliminent les bavures. Le polissage en tonneau se déroule dans un tambour rotatif et convient aux pièces plus grandes. Des additifs chimiques peuvent accélérer le processus, dont la durée varie de quelques heures à une journée.
Avantages : ces techniques sont efficaces pour les séries et les formes complexes et produisent une brillance régulière. Leur limite concerne les canaux internes très étroits. Après le traitement, rincez soigneusement les pièces afin de retirer les résidus.
Dans la fabrication de dispositifs médicaux, ces méthodes servent à traiter des implants imprimés en 3D et à obtenir une surface stérile et lisse qui réduit le risque d’infection.

4. Lissage à la vapeur et immersion dans un solvant : des méthodes chimiques pour une finition brillante
Le lissage à la vapeur est un procédé chimique sans contact adapté aux thermoplastiques tels que l’ABS ou l’ASA. La pièce est exposée aux vapeurs d’un solvant, par exemple l’acétone, qui font légèrement fondre et refluer la surface afin de créer une finition brillante.
Procédé : le solvant est chauffé dans une enceinte fermée et la pièce reste suspendue pendant quelques minutes à quelques heures. Une autre solution consiste à immerger directement la pièce dans le solvant, mais le temps doit être contrôlé afin d’éviter une dissolution excessive.
La méthode est rapide, généralement de 5 à 30 minutes, et peut produire un effet miroir. Elle ne convient toutefois pas à tous les matériaux ; le PLA peut par exemple se déformer. Pour la sécurité, travaillez dans une zone bien ventilée afin de limiter l’exposition aux vapeurs.
Comparé aux procédés physiques, le lissage à la vapeur est plus uniforme mais peut modifier légèrement les dimensions. Il convient donc davantage aux prototypes, aux objets décoratifs et aux applications qui n’exigent pas une grande précision.

5. Revêtement en résine époxy : étanchéifier et renforcer
La résine époxy est un polymère réactif utilisé comme revêtement ou produit d’imprégnation pour les pièces imprimées en 3D. Elle remplit les micropores et crée une surface étanche à l’air et à l’eau, tout en améliorant la résistance à la chaleur et aux produits chimiques.
Application : la résine peut être appliquée au pinceau, pulvérisée ou infiltrée sous vide. Après durcissement, la surface devient lisse et robuste, ce qui convient aux pièces fonctionnelles comme les tuyaux et les boîtiers.
Conseil : poncez la pièce avant l’application pour obtenir un meilleur résultat. Utilisez une résine à faible viscosité pour une couverture régulière et respectez le temps de durcissement, généralement 24 heures.
6. Fabrication hybride : associer les techniques additives et soustractives
La fabrication moderne adopte de plus en plus des solutions hybrides qui associent l’impression 3D, procédé additif, à l’usinage CNC, procédé soustractif. Un fraisage ou un tournage après impression retire précisément les couches rugueuses et produit une surface de haute précision.
Les machines hybrides combinant fusion laser et usinage CNC peuvent réduire les cycles de production de plus de 30 %, ce qui les rend adaptées aux applications haut de gamme.
Conclusion : améliorez vos impressions 3D grâce au bon post-traitement
Ces techniques permettent de transformer des pièces brutes en produits de niveau professionnel. L’essentiel est de sélectionner la méthode en fonction du matériau, de l’usage et du budget, tout en donnant la priorité à la sécurité et à la précision. Commencez par des essais à petite échelle afin d’affiner le procédé. Pour une entreprise proposant des services d’impression 3D, la maîtrise de ces méthodes peut constituer un véritable avantage concurrentiel.
This post is also available in:


Laisser un commentaire
Rejoindre la discussion?N’hésitez pas à contribuer !