
Полное руководство по резке и шлифованию алюминия: выбор абразивов для вязкого металла
Алюминий является одним из основных материалов современного производства: он ценится за малую массу, высокое отношение прочности к весу и коррозионную стойкость. Однако эти же свойства создают серьезные трудности при обработке, особенно при резке и шлифовании. Относительная мягкость и пластичность делают алюминий «вязким»: при неправильном выборе инструмента абразивный круг быстро засаливается, выделяется избыточное тепло, а качество поверхности ухудшается. Для успешной обработки алюминия необходимо понимать свойства материала и выбирать специальные абразивы, рассчитанные на решение этих проблем.
Суть проблемы: почему алюминий «вязкий»?
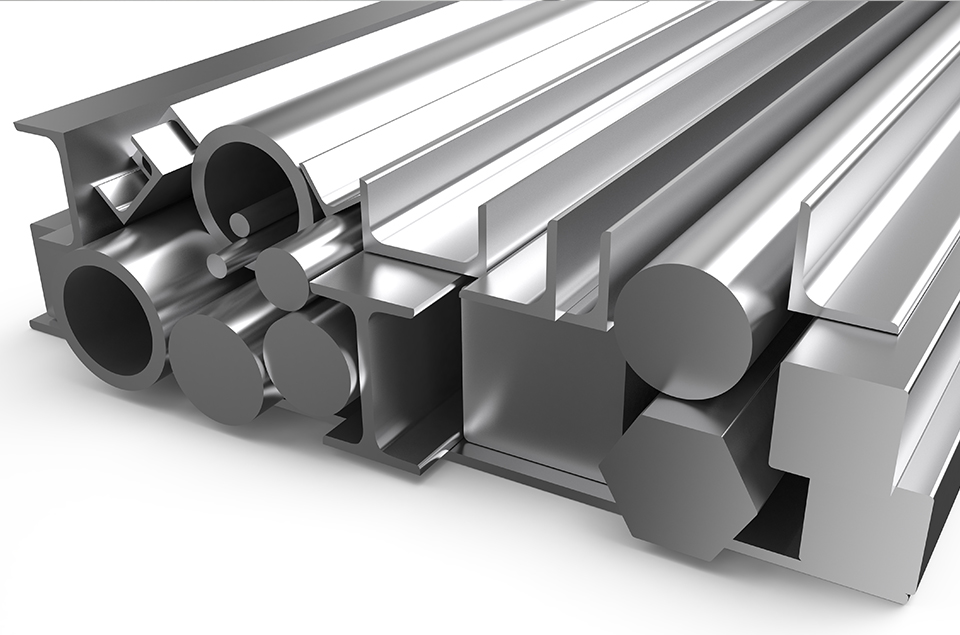
Основная причина заключается в металлургических свойствах алюминия.
- Низкая температура плавления и высокая теплопроводность:Температура плавления алюминия составляет около 660 °C (1220 °F), тогда как его оксидная пленка — оксид алюминия, или глинозем — плавится при температуре свыше 2000 °C (3632 °F). При резке или шлифовании тепло от трения быстро распространяется по алюминиевой заготовке. Однако локальный нагрев в зоне контакта способен размягчить алюминий под поверхностью еще до плавления. Размягченный и пластифицированный металл легко налипает на поры и промежутки между абразивными зернами отрезного или шлифовального круга.
- Пластичность:Алюминий обладает высокой пластичностью: под нагрузкой он деформируется, а не раскалывается чисто, как чугун или сталь. Вместо отделения небольших стружек металл размазывается и приваривается к поверхности абразивного инструмента.
Сочетание теплового размягчения и размазывания приводит к засаливанию. Засаленный круг работает неэффективно: налипшая алюминиевая стружка не позволяет острым абразивным зернам соприкасаться с заготовкой. Это вызывает:
- Повышенный нагрев: засаленная поверхность сильнее трется о заготовку.
- Снижение производительности резки: операция замедляется и требует большего давления со стороны оператора.
- Низкое качество поверхности: обработанная поверхность получается рваной, поцарапанной и неровной.
- Угрозы безопасности: чрезмерные нагрев и давление могут привести к разрушению круга, а повышенное усилие — к потере контроля над инструментом.
Научный подход к решению: основные особенности абразивов для алюминия
Для борьбы с засаливанием и перегревом производители разработали абразивы со специальными конструктивными особенностями.
- Тип абразивного зерна

- Циркониевый электрокорунд (ZA): Это отраслевой стандарт и наиболее рекомендуемый абразив для резки и шлифования алюминия. Зерна циркониевого электрокорунда отличаются высокой прочностью и долговечностью. Особенно важно их свойство самозатачивания: по мере износа зерно контролируемо разрушается, постоянно открывая новые острые режущие кромки. Такое обновление предотвращает затупление и заглаживание зерен — основные причины нагрева и засаливания.
- Керамический электрокорунд: Он часто применяется в высокопроизводительных шлифовальных кругах с утопленным центром премиум-класса. Керамические зерна исключительно тверды и микротрескаются подобно циркониевому электрокорунду. Они особенно эффективны при высоком давлении и выделяют меньше тепла, но обычно стоят дороже.
- Карбид кремния (SiC): Это очень острое и твердое, но одновременно хрупкое зерно. В ряде операций оно отлично подходит для цветных металлов, включая алюминий, особенно для тонкой отделки фибровыми дисками на смоляной связке или при шлифовании на стационарных станках. Высокая острота обеспечивает чистый рез с меньшим разрывом поверхности.
Не использовать обычный электрокорунд для тяжелых операций: Стандартный электрокорунд широко распространен и недорог, но быстро затупляется на алюминии. Его зерна округляются вместо самозатачивания, что ускоряет засаливание и нагрев. Такой абразив допустим для очень легкого снятия заусенцев, но не для интенсивного удаления материала.
- Тип связки и добавки: антизасаливающее покрытие

Связка удерживает абразивные зерна вместе. Для алюминия критически важны как состав связки, так и дополнительные покрытия.
- Бакелитовая связка: В отрезных и шлифовальных кругах с утопленным центром связку для алюминия делают немного мягче. Благодаря этому круг изнашивается и освобождает зерна с оптимальной скоростью, поддерживая самозатачивание циркониевого электрокорунда.
- Антизасаливающие покрытия: Это наиболее важная особенность шлифовальных и зачистных дисков. Покрытия, часто изготовленные на основе стеаратов, например стеарата цинка или кальция, наносятся на поверхность абразива. Стеарат представляет собой мылоподобное соединение и работает как сухая смазка, снижая трение и температуру в зоне контакта. Еще важнее то, что он создает барьер, который мешает мягкой вязкой алюминиевой стружке химически связываться или механически привариваться к зернам и основе. Стружка удаляется, а круг или диск остается чистым и холодным.
- Конструкция круга и диска
- Открытая и плотная насыпка: Абразивы для алюминия почти всегда имеют открытую насыпку: зерна расположены дальше друг от друга, между ними остаются значительные промежутки. Эти пустоты дают возможность выводить крупную и длинную алюминиевую стружку, предотвращая ее уплотнение в круге.
- Армирование: Отрезные и шлифовальные круги для алюминия, особенно применяемые на высокоскоростных УШМ, часто армируются стеклосеткой. Она имеет решающее значение для безопасности, обеспечивая прочность на растяжение и предотвращая разрыв круга под боковой нагрузкой.
Руководство по выбору изделий
A. Резка алюминия: отрезные круги
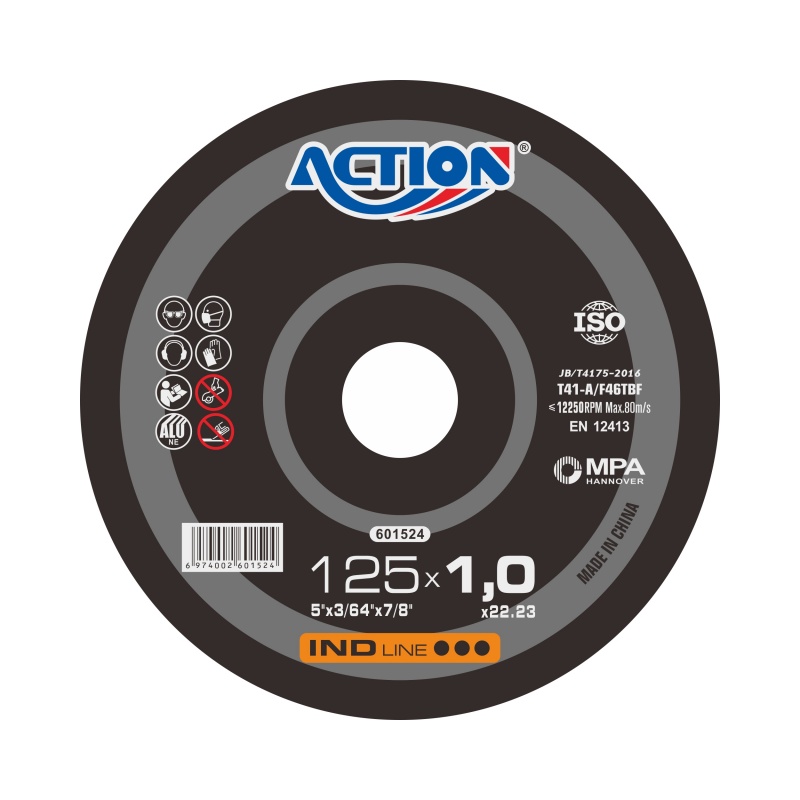
Тип: армированные отрезные круги на бакелитовой связке (тип 41 для УШМ).
Основные особенности:
- Абразив: циркониевый электрокорунд.
- Конструкция: тонкая, армированная, часто с открытой структурой.
- Специализированные круги: некоторые производители предлагают изделия с маркировкой для алюминия и цветных металлов. Они часто имеют более открытую насыпку и специальную связку для максимального отвода стружки.
Совет по выбору: не используйте универсальный круг по камню или стали. Он слишком плотный, почти сразу засалится, опасно перегреется и перестанет эффективно резать.
B. Шлифование и съем материала: круги с утопленным центром

Тип: шлифовальные круги с утопленным центром (тип 27).
Основные особенности:
- Абразив: циркониевый или керамический электрокорунд.
- Конструкция: открытая, с прерывистым распределением зерна. Некоторые круги имеют приподнятую ступицу или специальный рисунок для усиления воздушного потока и отвода стружки.
- Защита от засаливания: хотя покрытия, как на шлифовальных дисках, нет, состав связки и структура зерна проектируются с учетом сопротивления засаливанию.
Применение: интенсивное удаление сварных швов, снятие фасок и грубое шлифование поверхности. Всегда используйте защитный кожух и держите инструмент под углом 5–15 градусов к заготовке.
C. Финишная обработка и переходы: лепестковые и фибровые диски
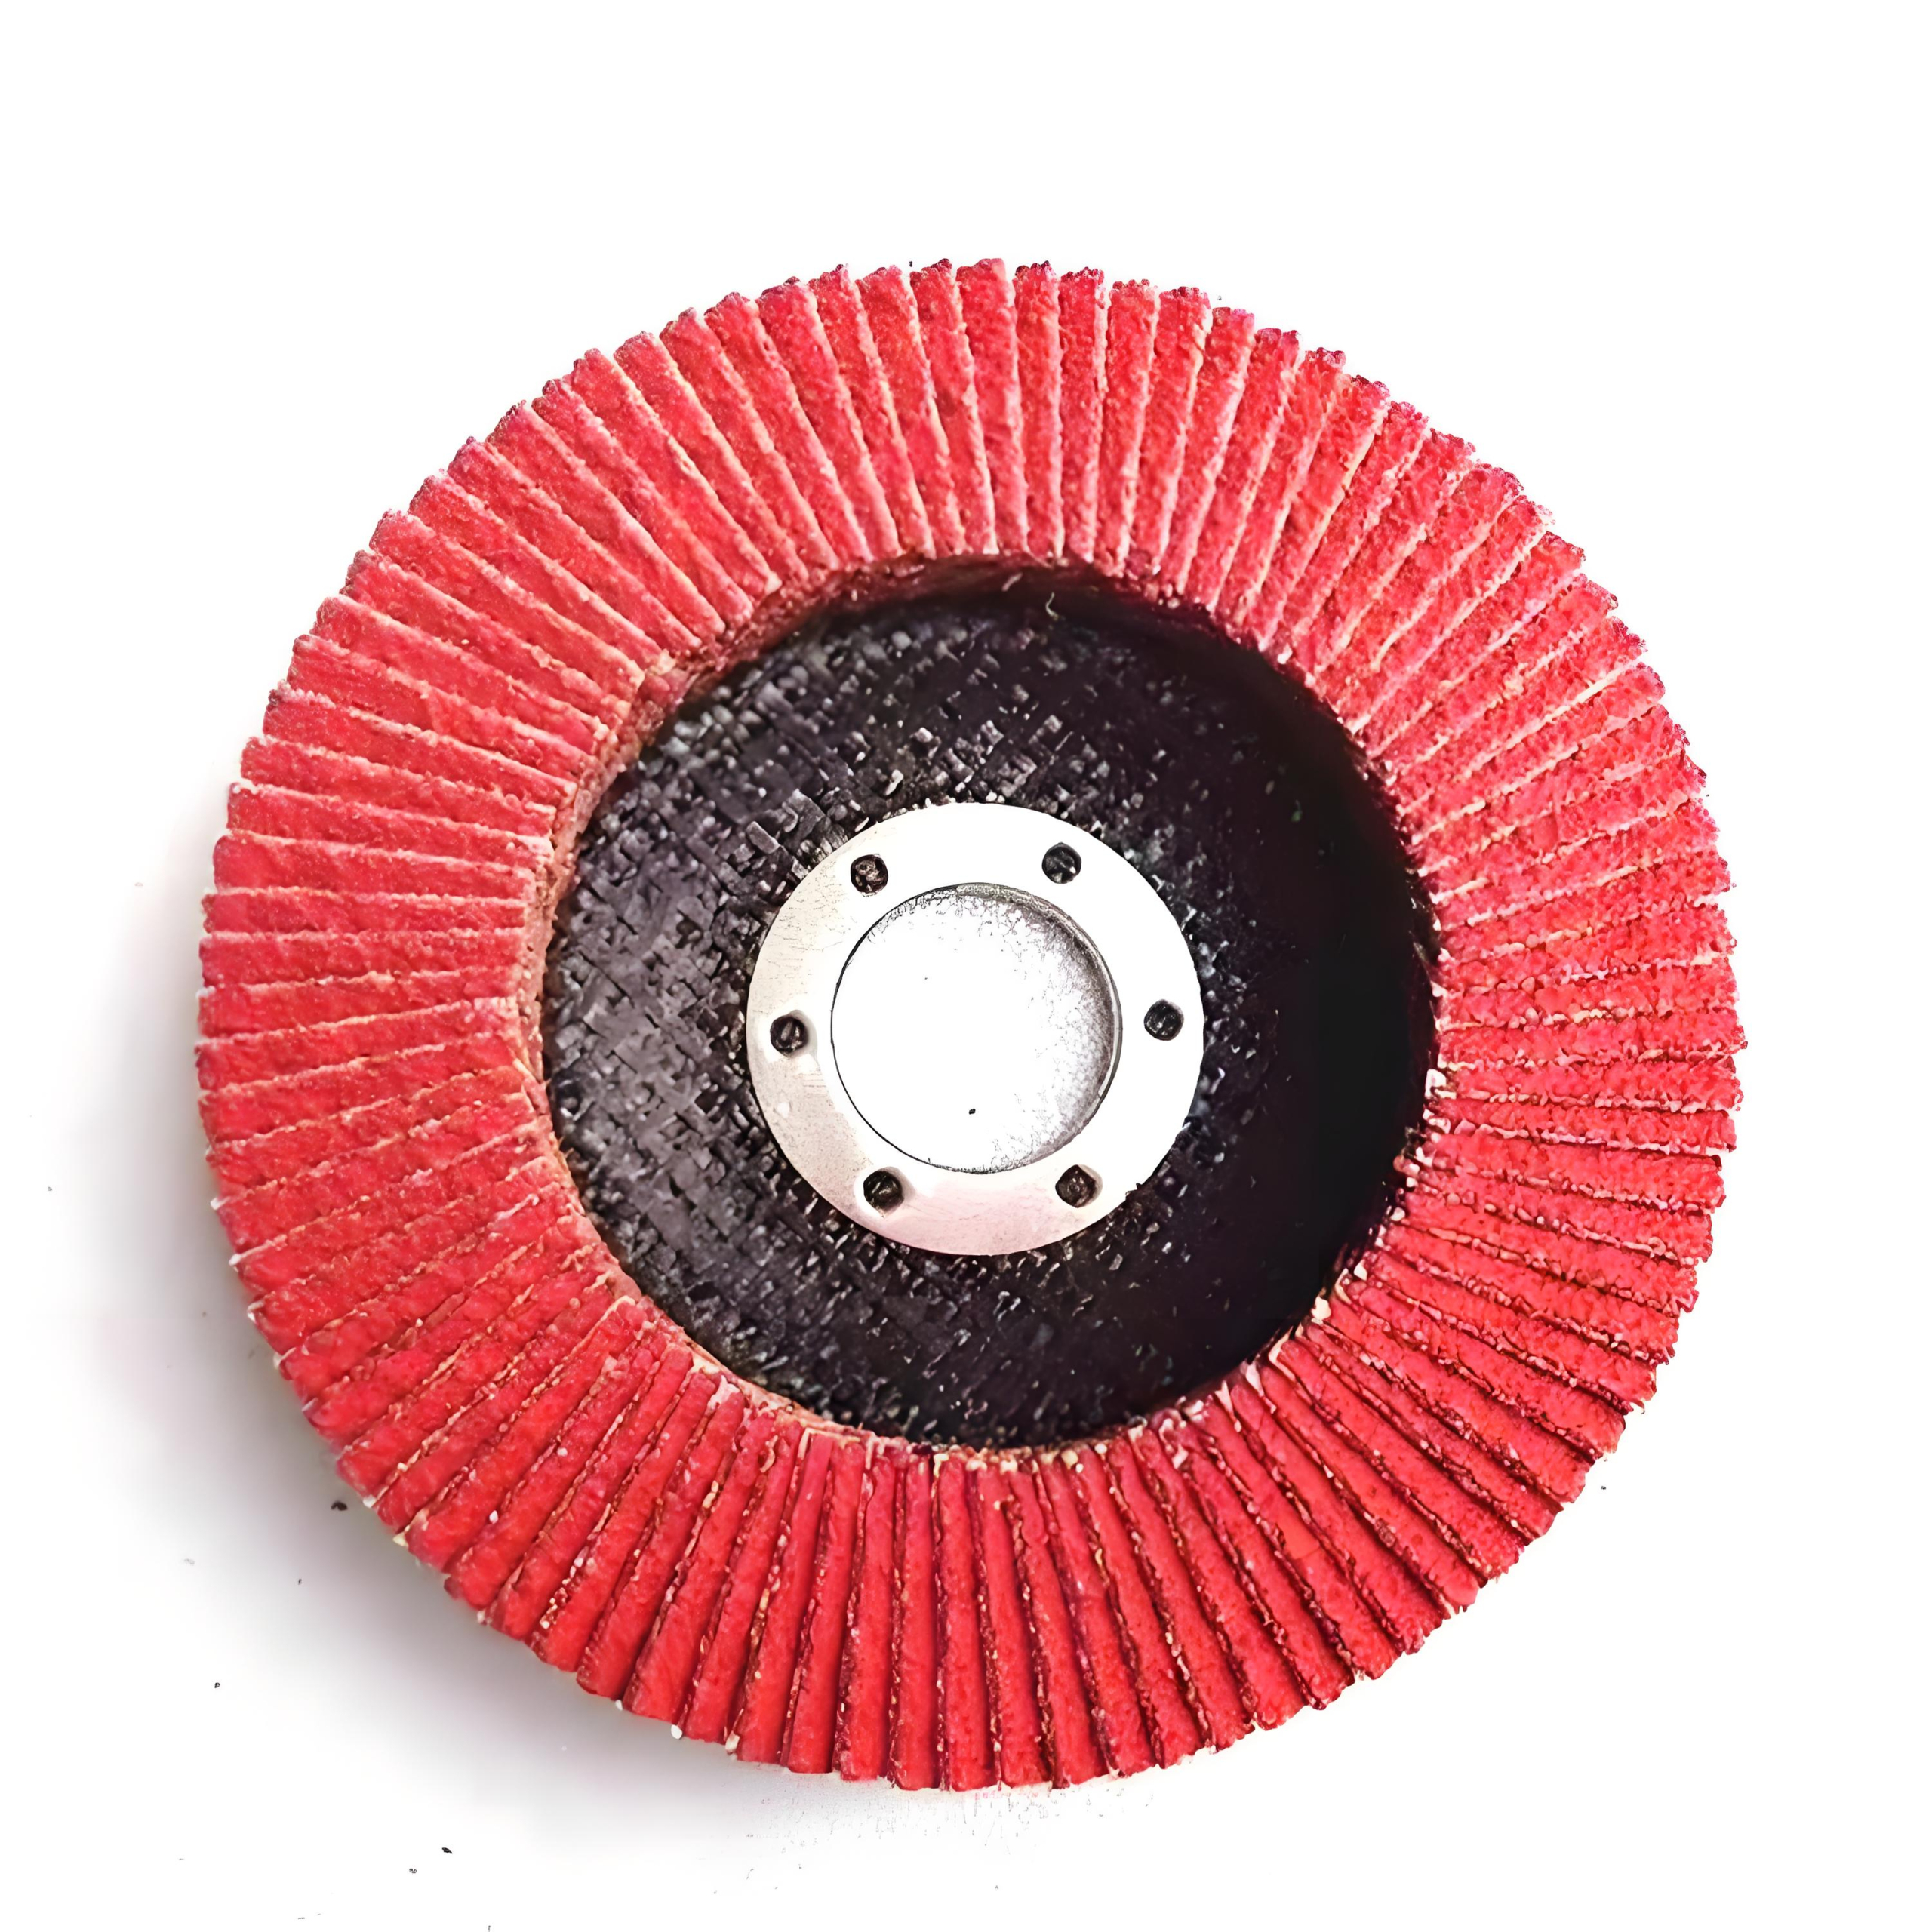
Лепестковые диски:
Конструкция: перекрывающиеся лепестки из абразивной ткани.
Абразив: циркониевый электрокорунд является стандартным производительным решением.
Основа: ткань или полиэстер.
Антизасаливающий эффект: лепестки пропитываются стеаратным покрытием. Благодаря этому они особенно эффективны по алюминию: гибкие лепестки повторяют форму поверхности, а покрытие предотвращает налипание. Такие диски отлично подходят для сглаживания переходов, удаления заусенцев и получения равномерной отделки.
Фибровые диски на смоляной связке:
Абразив: карбид кремния или циркониевый электрокорунд.
Основная особенность: обязательное плотное стеаратное антизасаливающее покрытие. Такие диски нередко маркируют белым, синим или красным цветом, указывающим на применение по цветным металлам.
Применение: подходят для эксцентриковых шлифмашин и прямых шлифмашин при тонкой отделке, удалении мелких царапин и подготовке поверхности к окраске.
D. Шлифование контуров и финишная обработка: нетканые материалы и ленты

Нетканые абразивы типа Scotch-Brite™: это открытая сетчатая структура из нейлоновых волокон, пропитанных абразивным минералом, обычно карбидом кремния. Материал гибкий и прекрасно подходит для легкого удаления заусенцев, притупления кромок и создания равномерной сатинированной или брашированной поверхности алюминия. Открытая структура естественным образом противостоит засаливанию.
Абразивные ленты для стационарных станков: на крупных производствах используются широкие абразивные ленты. Обычно на них наносится карбид кремния и большое количество стеаратного наполнителя, позволяющего справляться с большим объемом алюминиевой стружки.
Правила эксплуатации и безопасности
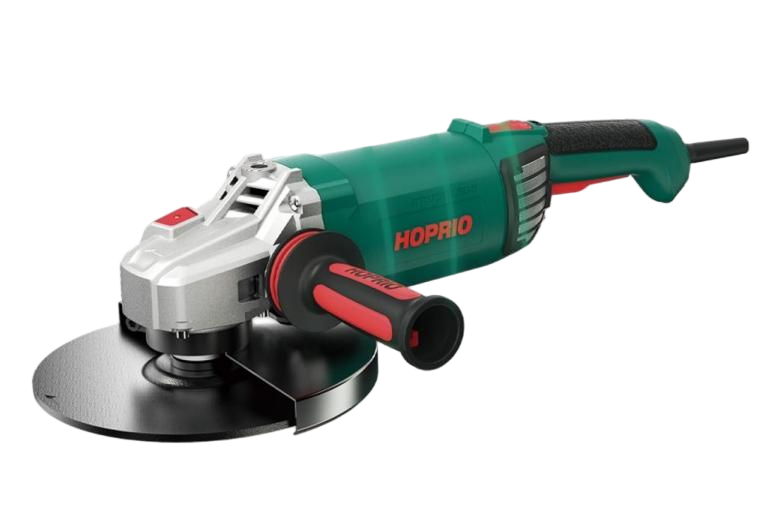
Правильный выбор инструмента — только половина дела. Не менее важна корректная техника работы.
- Позвольте инструменту работать:Избыточное давление быстрее всего вызывает нагрев и засаливание круга. Прикладывайте небольшое усилие и позволяйте острому свободно режущему абразиву снимать материал.
- Соблюдайте правильную частоту вращения:Никогда не превышайте максимальные обороты, указанные на круге. Для алюминия инструмент с меньшей скоростью обычно безопаснее, поскольку выделяет меньше тепла.
- Сохраняйте постоянный угол:При шлифовании работайте под небольшим углом, а при резке держите круг прямо.
- Безопасность превыше всего:
- Средства индивидуальной защиты обязательны: всегда надевайте защитные очки, лицевой щиток, прочные перчатки и средства защиты слуха.
- Защита органов дыхания: алюминиевая пыль раздражает дыхательные пути, а в высокой концентрации может быть горючей. Используйте одобренный NIOSH противоаэрозольный респиратор и обеспечьте хорошую вентиляцию или пылеудаление.
- Использование кожуха: всегда устанавливайте защитный кожух на УШМ. Это первая линия защиты при разрушении круга.
Заключение
Успешная резка и шлифование алюминия требуют не большей силы, а более грамотного подхода. Понимание вязкого поведения алюминия и применение специально разработанных абразивов — самозатачивающегося циркониевого электрокорунда, открытых структур и стеаратных антизасаливающих покрытий — позволяют работать производительно, с меньшим нагревом и безопасно, получая качественную поверхность. Покупка правильного отрезного, шлифовального или лепесткового круга — это инвестиция в производительность, качество и, прежде всего, безопасность.
This post is also available in:


Ответить
Хотите присоединиться к обсуждению?Не стесняйтесь вносить свой вклад!