
Ленты из карбида кремния и циркониевого электрокорунда для шлифования нержавеющей стали
При шлифовании или чистовой обработке нержавеющей стали многие операторы сталкиваются с одной и той же проблемой: шлифовальная лента вначале работает хорошо, но после непродолжительного использования абразивная поверхность становится блестящей, гладкой и покрывается остатками металла. Ремень теряет свою режущую способность и начинает выделять больше тепла вместо эффективного удаления материала.
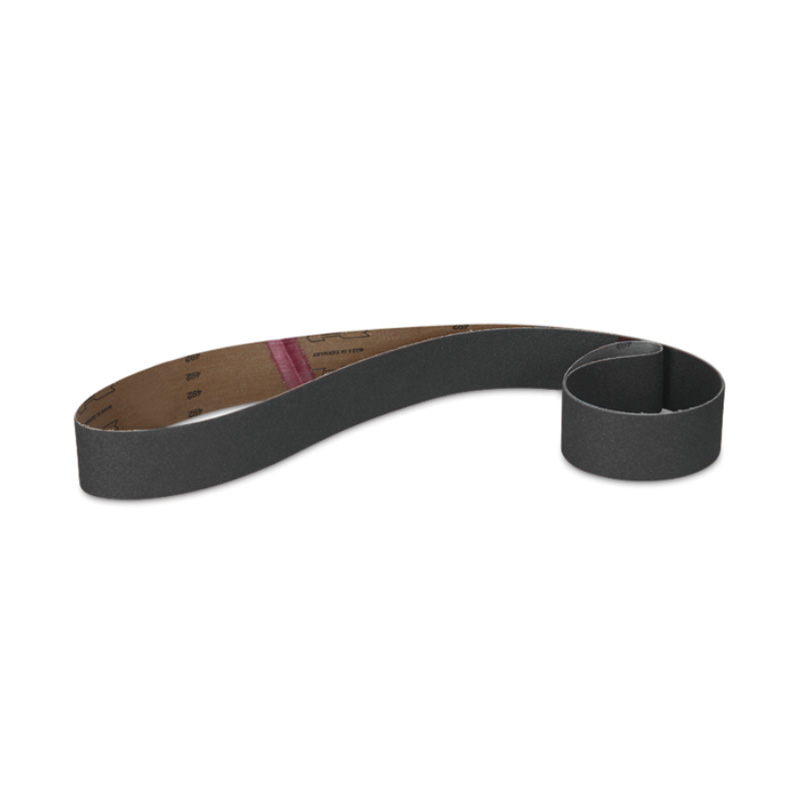
Это явление известно как загрузка абразивной ленты или засорение ленты. Это особенно распространено при использовании шлифовальных лент из карбида кремния для обработки нержавеющей стали.
Многие пользователи пытаются решить проблему, регулируя давление, скорость или методы измельчения. Однако во многих случаях основной причиной является не настройка станка, а совместимость абразивного зерна и материала заготовки.
По сравнению с карбидом кремния шлифовальные ленты из циркония-глинозема (ZA) обычно больше подходят для обработки нержавеющей стали из-за их более высокой прочности, самозатачиваемости и лучших характеристик в тяжелых условиях шлифования.
Понимание разницы между этими абразивными зернами помогает производителям правильно выбрать ленту, повысить производительность и сократить ненужный расход абразива.
1. Почему лента из карбида кремния нагружает нержавеющую сталь?
Карбид кремния (SiC) представляет собой абразив высокой твердости с очень острыми режущими кромками. Его твердость выше, чем у оксида алюминия, что делает его идеальным для таких применений, как стекло, камень, керамика и цветные металлы.
Однако нержавеющая сталь представляет собой совершенно другую проблему.
Такие материалы, как нержавеющая сталь 304 и 316, обладают высокой пластичностью и характеристиками деформационного упрочнения. Во время шлифования поверхностный слой нержавеющей стали может стать более твердым из-за механической деформации, вызванной абразивным зерном.
Когда зерно карбида кремния контактирует с этим закаленным слоем, зерно может не эффективно врезаться в материал. Вместо этого острый край может быстро изнашиваться или ломаться. Разбитые абразивные частицы затем смешиваются со стружкой нержавеющей стали и скапливаются между абразивными зернами.
По мере того, как все больше металлических частиц заполняет пространство между зернами, поверхность ленты покрывается металлическим слоем. Абразив больше не может напрямую контактировать с заготовкой, что приводит к переходу от режущего действия к трению.
Это создает цикл:
Меньше резания → Больше трения → Более высокая температура → Больше адгезии металла → Быстрая загрузка
Со временем лента становится гладкой и блестящей, и у оператора может возникнуть ощущение, что абразив «перестал работать».
2. Скрытая причина: свойства абразивного зерна Matter
Разница между карбидом кремния и циркониевым оксидом алюминия заключается не только в их твердости. Реальная разница заключается в их микроструктуре, поведении при изломе и в том, как они сохраняют режущую способность во время шлифования.
Абразивное зерно — это, по сути, небольшой режущий инструмент. В процессе эксплуатации зерну необходимо выполнять три основные функции:
- Проникнуть в материал заготовки;
- Удалить материал режущим действием;
- Сохраняйте острые кромки во время непрерывного шлифования.
Абразивные зерна с разной структурой выполняют эти функции по-разному.
Карбид кремния имеет острую кристаллическую структуру и отличную начальную режущую способность. Однако его относительно хрупкая природа означает, что зерно может внезапно сломаться под сильным давлением или ударом. Как только большие куски зерна отделяются, абразивная поверхность может быстрее терять режущие кромки.
Для таких применений, как стекло, камень и алюминий, такое поведение может быть преимуществом, поскольку материал обычно не создает серьезных проблем с нагрузкой. Однако при шлифовании нержавеющей стали сочетание прочности материала, тепловыделения и адгезии металла делает эту характеристику менее подходящей.
3. Почему цирконий-глинозем лучше справляется с нержавеющей сталью
Цирконий-оксид алюминия (ZA), также известный как абразив на основе оксида циркония и алюминия, был разработан для решения сложных задач шлифования, когда обычный оксид алюминия не может обеспечить достаточную долговечность.
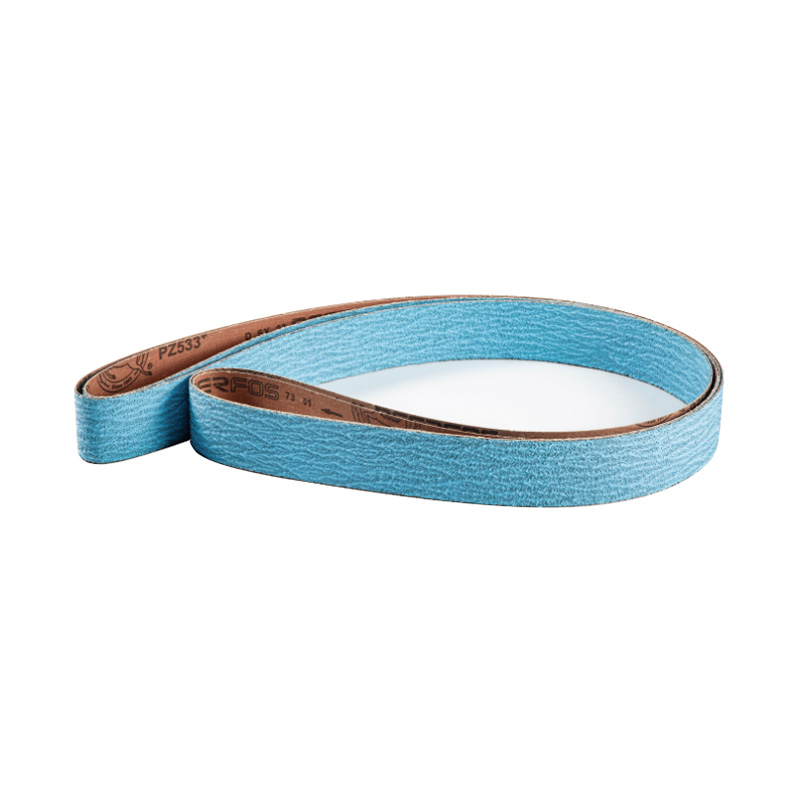
Обычный абразив ZA40 содержит примерно 60% оксида алюминия (Al₂O₃) и 40% оксида циркония (ZrO₂). В процессе производства эти компоненты образуют уникальную кристаллическую структуру, сочетающую в себе твердость и повышенную ударную вязкость.
Самым важным преимуществом циркониевого оксида алюминия является его способность к самозатачиванию.
В процессе шлифования режущая кромка абразивного зерна постепенно изнашивается. Вместо немедленной потери значительной части зерна циркониевый оксид алюминия имеет тенденцию к образованию контролируемых микротрещин. Маленькие кусочки отрываются и обнажают новые острые края, позволяя абразиву продолжать резку.
Этот непрерывный процесс является причиной того, что ленты из циркониевого корунда хорошо работают в тяжелых условиях, таких как шлифование нержавеющей стали, удаление сварных швов и подготовка поверхности.
Абразив не просто остается острым в течение длительного времени. Что еще более важно, он может постоянно обновлять свои режущие способности во время использования.
Еще одно важное отличие — прочность.
Шлифование нержавеющей стали часто требует высокого давления и стабильных абразивных характеристик. Если зерно слишком легко ломается, ремень теряет эффективность и создает больше рыхлых абразивных частиц, которые могут способствовать нагрузке.
Зерна циркониевого глинозема разработаны так, чтобы выдерживать более высокие силы шлифования, сохраняя при этом контролируемые характеристики разрушения. Это позволяет ремню эффективно работать при более сильном давлении, что является одной из причин, по которой ремни ZA широко используются в металлообрабатывающей промышленности.
4. Карбид кремния и цирконий-глинозем: практическое сравнение
Хотя карбид кремния и цирконий-глинозем являются высокопроизводительными абразивными зернами, они предназначены для различных условий работы.
Лучший абразив определяется не только твердостью. Ключевым моментом является то, соответствуют ли свойства зерна обрабатываемому материалу.
Карбид кремния обладает превосходной остротой и режущей способностью в начале использования. Его обычно выбирают для применений, где важны чистота резания и низкое сопротивление шлифованию, например:
- Алюминий и другие цветные металлы;
- Стекло;
- Камень;
- Керамика;
- Некоторые виды финишной обработки.
Эти материалы обычно не вызывают сильного наклепа или серьезных проблем с адгезией металла, что позволяет карбиду кремния эффективно работать.
Циркониевый оксид алюминия, с другой стороны, больше подходит для твердых металлов, требующих непрерывной резки под давлением, включая:
- Нержавеющая сталь;
- Углеродистая сталь;
- Конструкционная сталь;
- Сварочное шлифование;
- Приложения для удаления тяжелого материала.
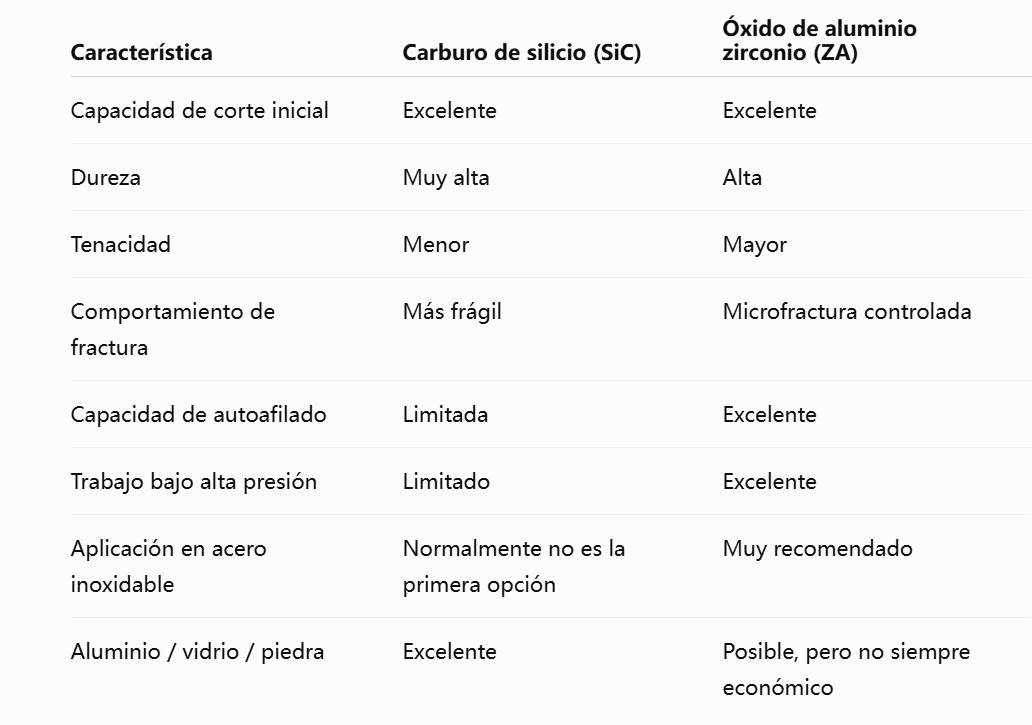
Следующее сравнение показывает, почему два абразивных зерна работают по-разному:
5. Оптимизация производительности шлифования нержавеющей стали
Переход с карбида кремния на циркониевый оксид алюминия часто является первым шагом к снижению нагрузки на ленту, но одного выбора абразива недостаточно.
Производительность шлифования зависит от всей системы, включая абразивное зерно, конструкцию ленты, состояние машины и рабочие параметры.
При шлифовании нержавеющей стали следует учитывать несколько факторов:
1. Давление шлифования
Циркониевый оксид алюминия работает лучше всего при приложении достаточного давления. Механизм самозатачивания основан на контролируемом микропереломе, требующем достаточной силы шлифования.
Если давление слишком низкое, зерно может затупиться без эффективного обновления режущих кромок.
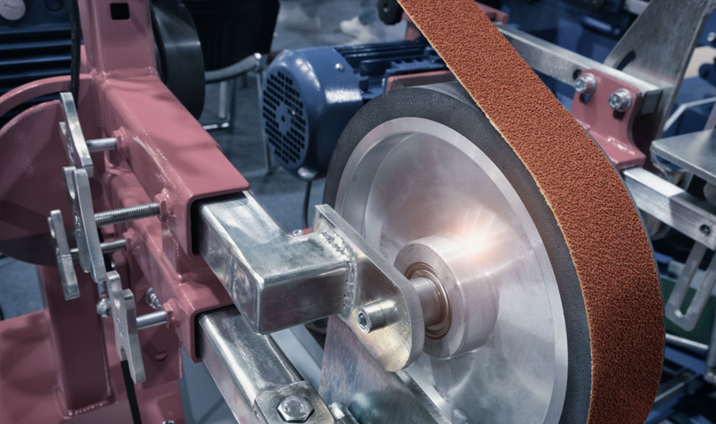
Для тяжелого шлифования нержавеющей стали часто рекомендуется использовать более твердый контактный круг и стабильный контроль давления.
2. Скорость шлифования
Скорость шлифования является еще одним важным фактором при обработке нержавеющей стали.
Более высокая скорость ленты не всегда означает более высокую эффективность. Если скорость слишком высока, абразивное зерно может иметь меньше времени для проникновения в материал. Вместо создания эффективного режущего действия этот процесс может привести к усилению трения и нагревания, увеличивая риск нагрузки.
Для многих применений нержавеющей стали сбалансированная скорость ленты в сочетании с достаточным давлением обеспечивает лучшие результаты, чем простое увеличение скорости.
Идеальная рабочая скорость зависит от спецификации ленты, типа станка, формы заготовки и метода шлифования. Поэтому скорость всегда следует оптимизировать вместе с типом абразива и давлением.
3. Охлаждение и смазка
Управление теплом особенно важно при шлифовании нержавеющей стали.
По сравнению с углеродистой сталью, нержавеющая сталь имеет меньшую теплопроводность, а значит, тепло, выделяющееся при шлифовании, больше концентрируется в зоне контакта. Чрезмерная температура может увеличить адгезию металла и ускорить абразивную обработку.
Когда это возможно, охлаждающая жидкость может значительно улучшить производительность шлифования. Подходящая шлифовальная жидкость помогает отводить тепло, смывать металлические частицы и уменьшать прямой контакт между абразивным зерном и размягченной металлической стружкой.
Для сухого шлифования выбор лент из циркониевого корунда с антинагрузочным покрытием или шлифовальными добавками может помочь уменьшить прилипание материала и продлить срок службы ленты.
4. Выбор правильного размера зерна
Тип абразивного зерна важен, но размер зерна также влияет на качество шлифования.
Для снятия стружки из нержавеющей стали обычно выбирают крупные зерна, такие как P36, P40 или P60, поскольку они обеспечивают большее пространство для стружки и лучшее удаление материала.
Слишком раннее использование очень мелкого зерна может увеличить нагрузку, поскольку промежутки между абразивными зернами меньше, а металлические частицы труднее удалить.
Обычный подход заключается в том, чтобы начинать с более крупного зерна для удаления материала и постепенно переходить к более мелкому зерну для очистки поверхности.
Правильная последовательность зернистости зависит от требуемой отделки, цели удаления материала и производственного процесса.
6. Выбор подходящего абразива для различных применений
Карбид кремния не плохой абразив. Просто он лучше подходит для разных материалов.
Острая режущая способность делает его отличным выбором для обработки таких материалов, как алюминий, стекло, камень и керамика, где нагрузка не так важна.
Циркониевый глинозем обычно является лучшим выбором для нержавеющей стали и других твердых металлов, поскольку он сочетает в себе долговечность, контролируемое разрушение и характеристики самозатачивания.
Для еще более требовательных применений, таких как авиационно-космические сплавы, титан или шлифовка под высоким давлением, керамические абразивы могут обеспечить дополнительные преимущества, когда условия станка позволяют полностью использовать их производительность.
Главное не в том, чтобы найти один абразив, который подойдет для любой ситуации. Ключевым моментом является соответствие абразивного зерна, конструкции изделия и условий шлифования конкретному применению.
Вывод
Загрузка ленты при шлифовании нержавеющей стали – это не просто проблема настроек станка. Во многих случаях это является результатом выбора абразивного зерна, не соответствующего материалу.
Карбид кремния обеспечивает превосходную остроту, а цирконий-оксид алюминия обеспечивает лучшую стабильность и самозатачивающиеся свойства для требовательных применений из нержавеющей стали.
Выбирая правильный абразив, оптимизируя давление, скорость, охлаждение и последовательность зернистости, производители могут повысить производительность, снизить расход ленты и добиться более стабильного качества поверхности.
Правильный абразив не только удаляет материал. Это улучшает весь процесс измельчения.
This post is also available in:


Ответить
Хотите присоединиться к обсуждению?Не стесняйтесь вносить свой вклад!